• Finitura di massa di pezzi in alluminio: sbavare, levigare e illuminare senza sbavature
    Finitura di massa di pezzi in alluminio: sbavare, levigare e illuminare senza sbavature Aug 27 , 2026
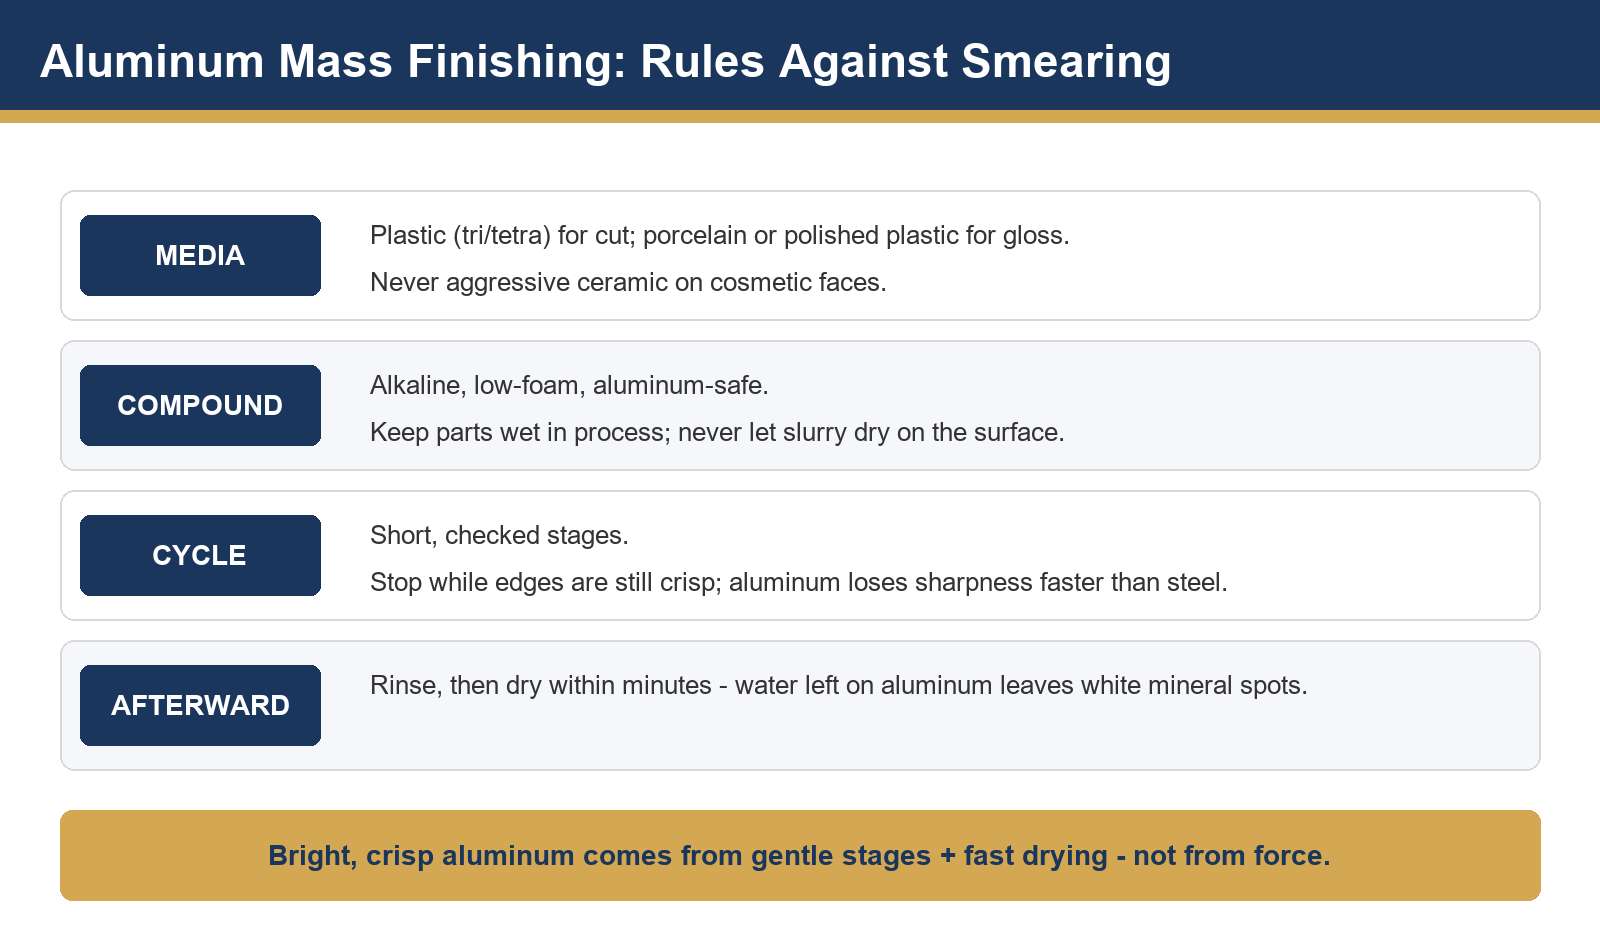
    Finitura di massa di componenti in alluminio: sbavatura, levigatura e lucidatura senza sbavature. Finitura superficiale dell'alluminio • Selezione di materiali, composti e cicli • Dai componenti CNC ai componenti estetici L'alluminio è uno dei metalli più gratificanti, ma anche più difficili da lavorare, per la finitura in serie. Si sbava rapidamente, si leviga splendidamente e si lucida fino a ottenere un'attraente finitura satinata. Tuttavia, tende anche a sbavare se sottoposto a materiali aggressivi, si macchia se la pasta abrasiva si asciuga sulla superficie e perde la nitidezza dei bordi più velocemente dell'acciaio. La differenza tra un pezzo in alluminio di qualità da esposizione e uno da scartare risiede quasi sempre nella scelta del materiale abrasivo e nella disciplina del processo. Quattro regole per mantenere i componenti in alluminio brillanti e dimensionalmente precisi Il problema centrale.L'alluminio è morbido e gommoso. I materiali di taglio aggressivi non lo tagliano in modo netto, ma lo spingono e lo spalmano, ostruendo le superfici di taglio e lasciando striature grigie e lucide. Tutto ciò che segue in questa guida si basa sull'esigenza di evitare questo problema. 1. Conosci la tua superficie di partenza Componenti lavorati a CNC:Bave taglienti all'uscita degli utensili, segni di lavorazione sulle superfici. È necessario un vero taglio prima di qualsiasi lucidatura. Componenti pressofusi:Linee di separazione, giunzioni a freddo e porosità. Taglio leggero più levigatura intensa; si noti che la porosità sottosuperficiale può aprirsi man mano che il materiale si assottiglia. Estrusi e pezzi stampati:Si tratta principalmente di lavori di levigatura e arrotondamento dei bordi. Parti destinate all'anodizzazione:La finitura pre-anodizzazione deve essere uniforme: ogni minimo segno residuo si rifletterà sul rivestimento. 2. Scelta del materiale: prima la plastica, poi la ceramica con cura. Per l'alluminio, il mezzo di taglio standard è la pasta abrasiva in plastica legata: il suo abrasivo agisce senza scalfire e il suo cuscinetto protegge i bordi. La ceramica di precisione (soprattutto la porcellana fine) eccelle nelle fasi di levigatura e lucidatura se abbinata al composto giusto. Una logica di confronto completa è disponibile nel nostroGuida comparativa tra supporti ceramici e plastici; entrambe le famiglie sono disponibili nel nostromedia plasticiEmezzi ceramicicataloghi. Materiali ceramici di precisione: il cavallo di battaglia delle fasi di levigatura e pre-lucidatura. Palcoscenico Media Obiettivo Sbavare / tagliare Triangoli o tetraedri di plastica incollati (medio) Rimuovere le bave e le linee di lavorazione senza sbavature Liscio Plastica fine o ceramica leggera Texture satinata uniforme su tutte le superfici Pre-lucidatura Porcellana / ceramica lucida con composto lucido Finitura brillante e riflettente, pronta per l'anodizzazione o la vendita. 3. Disciplina composta Prodotti chimici compatibili con l'alluminio:I composti fortemente alcalini attaccano le superfici in alluminio; scegliete formulazioni etichettate come sicure per alluminio e leghe non ferrose. Mantieni il flusso:Il dosaggio continuo o misurato impedisce che i componenti si asciughino per sfregamento: il contatto a secco è la causa principale dell'usura per attrito. Risciacquare immediatamente:I residui di alluminio esausto si asciugano formando depositi bianchi e duri, difficili da rimuovere in seguito. 4. Controllo del ciclo e protezione dei bordi Eseguire piccole fasi di lavorazione e misurare. I bordi in alluminio si degradano visibilmente più velocemente rispetto a quelli in acciaio, quindi i campioni devono essere confrontati con un pezzo di controllo a ogni passaggio di fase, soprattutto per quanto riguarda filettature, scanalature per O-ring e superfici piane di accoppiamento. Se il lotto di produzione contiene sezioni spesse e sottili, è consigliabile separarle; le parti sottili si completano molto prima di quelle più spesse. 5. Un esempio concreto: staffe in lega per motociclette Staffe in lega dopo la finitura: la patina della lavorazione è stata sostituita da una finitura satinata pulita e uniforme, con le linee di lavorazione ancora leggibili e non sbavate. Il risultato finale è evidente: le rugosità di fusione e lavorazione sono scomparse, ma le texture desiderate rimangono nitide. Questo equilibrio si ottiene con un taglio graduale e delicato, piuttosto che con un'unica passata aggressiva. 6. Difetti comuni e relative soluzioni Difetto Causa Aggiustare Strisce grigie sfumate I media sono troppo aggressivi; il composto è insufficiente Passare ai supporti in plastica; aumentare il dosaggio Macchie bianche polverose Fango essiccato in superficie Risciacquare immediatamente dopo il ciclo; non lasciare mai i componenti bagnati durante la notte. bordi arrotondati Ciclo troppo lungo o lotti di dimensioni diverse Ridurre le fasi; ordinare i pezzi in base allo spessore della sezione Media incastrati nei fori forma dei media sovradimensionata Materiali di dimensioni più piccole tagliati ad angolo o dimensioni miste secondo la nostra guida per fori piccoli. 7. Asciugatura rapida, finitura pulita La finitura a umido termina con una fase di asciugatura che è più importante per l'alluminio che per la maggior parte dei metalli: l'acqua che ristagna sulle superfici fresche lascia macchie minerali in pochi minuti. Una centrifuga o una fase di asciugatura con panno di mais assorbente subito dopo il risciacquo mantengono la finitura pulita. Abbina il tuo metodo di asciugatura alla produttività utilizzando il nostroessiccatori di finiturae inviateci le parti più complesse ogni volta che una ricetta ha bisogno di essere verificata. Componenti in alluminio resistenti a macchie e aloni? Inviate dei campioni con le foto del difetto. Il nostro team individuerà la causa e vi restituirà una formula di supporto e composto testata. Contatta il nostro team di finitura Sito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
  • Come vengono rifinite in massa le montature per occhiali in acetato: da opaco burattato a lucido a specchio
    Come vengono rifinite in massa le montature per occhiali in acetato: da opaco burattato a lucido a specchio Aug 27 , 2026
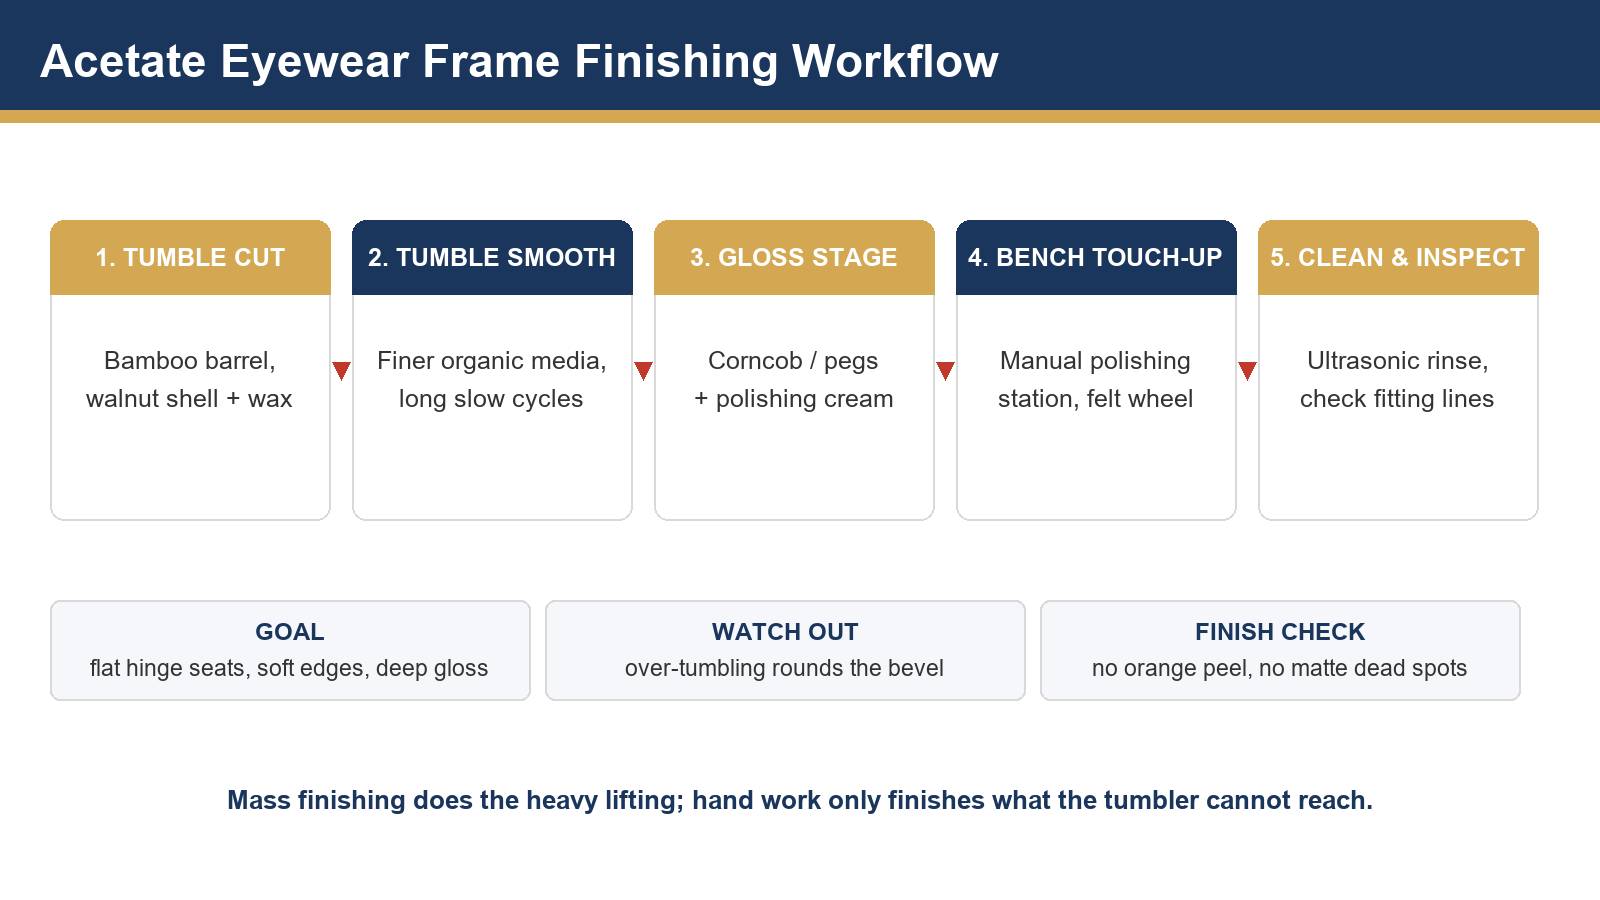
    Come vengono rifinite in serie le montature per occhiali in acetato: dalla finitura opaca burattata alla finitura lucida a specchio. Flusso di lavoro per la lucidatura delle montature in acetato • Burattatura a tamburo + ritocco al banco • Un processo ripetibile per la produzione di occhiali Le montature in acetato appena fresate escono dalla CNC con un aspetto gessoso, con segni degli utensili lungo gli smussi e sedi delle cerniere opache. Trasformarle nella profonda lucentezza effetto bagnato che definisce gli occhiali di alta gamma è un processo a fasi, e il lavoro più pesante spetta afinitura di massaNon si tratta di lucidatura a mano. Ecco il flusso di lavoro che le fabbriche di occhiali utilizzano per rifinire centinaia di montature per lotto con risultati costanti. Finitura della montatura in acetato in cinque fasi: taglio a buratto, levigatura a buratto, lucidatura, ritocco al banco, pulizia e ispezione. Perché iniziare con la fase di completamento di massa?La burattatura tratta ogni montatura in modo identico, comprese le superfici inferiori del ponte e le curvature delle aste, difficilmente raggiungibili con le dita e le mole abrasive. La lavorazione manuale si limita quindi a rifinire le parti rimanenti, riducendo drasticamente i tempi di lavorazione per ogni lotto. 1. Punto di partenza: come si presenta un telaio fresato Dopo la fresatura: superficie opaca, segni degli utensili visibili sulle zone di smusso e cerniera. Segni di taglio, un leggero sbiancamento da stress attorno alle scanalature fresate e una generale foschia lattiginosa sono normali in questa fase. L'obiettivo delle fasi successive è rimuovere questi difetti senza alterare la geometria della montatura: l'angolo di smusso e l'accoppiamento lente-alloggiamento devono rimanere inalterati. 2. Fase 1–2: Taglio a burattatura e successiva levigatura Le cornici vengono inserite in un cilindro rotante o in una ciotola vibrante riempita con materiale organico a secco. La prima fase utilizza gusci di noce a grana grossa con cera da taglio per eliminare i segni degli utensili; la seconda fase passa a un materiale a grana più fine per una levigatura uniforme. I cicli lunghi e lenti sono la norma: l'acetato reagisce gradualmente e un processo troppo rapido si manifesta con macchie piatte e lucide sulle superfici curve. Media:prima gusci di noce selezionati, poi tutoli di mais o pioli di legno — vedi il nostroGuida al confronto tra guscio di noce e tutolo di mais. Macchine:I barili ottagonali di bambù creano una delicata azione a cascata, descritta in dettaglio nel nostroProcedura operativa standard per la macchina di burattatura del bambù. Punti di controllo:Le sedi delle cerniere sono piatte, i segni degli utensili sono scomparsi e non vi è traccia di sbiancamento nei canali fresati. 3. Fase 3: La fase lucida Tutolo di mais fine o pioli di legno imbevuti di crema lucidante creano la lucentezza finale. Il composto va dosato poco e spesso; paste troppo dense abrasive acetano le superfici e le opacizzano. I composti in barretta con riempitivi specifici per la plastica funzionano meglio: sfoglia i prodotti corrispondenti nel nostrocomposti di finituraallineare. 4. La differenza visibile Dopo le fasi di burattatura: lucentezza uniforme, bordi netti, sedi delle cerniere levigate Stessa inquadratura prima (in alto) e dopo (in basso) il ciclo completo di rotazione. 5. Fase 4: Ritocco al banco Un banco di lucidatura manuale a stazione singola gestisce ciò che la burattatrice non può: raccordi stretti sulle cerniere, linee di appoggio delle lenti e rifinitura finale dei bordi. Ruote in feltro e mussola con cere fini per la lucidatura della plastica portano queste zone allo stesso livello di lucentezza delle superfici burattate.guida per lucidatrice a stazione singolaCopre in dettaglio le opzioni relative a ruote, mescole e velocità. 6. Fase 5: Pulizia, ispezione e insidie comuni Pulito:Il risciacquo a ultrasuoni rimuove i residui di cera da canali e incisioni. Ispezionare:In condizioni di luce diffusa, cercate una texture a buccia d'arancia, zone opache e prive di opacità o smussature arrotondate. Insidia numero 1: ribaltamento:cicli ben oltre la ricetta attorno allo smusso e ammorbidiscono il profilo frontale. Monitora le ore cumulative. Insidia numero 2: media corrotti:Il supporto di supporto in noce esausto, carico di polvere di acetato, interrompe il taglio e inizia il rivestimento; sostituire il supporto secondo il programma. Insidia numero 3: saltare la logica della tenacia:Passare direttamente alla fase di lucidatura lucida maschera i segni degli utensili anziché rimuoverli. 7. Crea la tua ricetta Parti dalle ricette pubblicate, poi perfezionale con prove di esempio: mantieni un telaio di controllo contrassegnato per ogni lotto e registra le ore di ciclo per ogni fase. Per le opzioni della macchina, confronta le nostremacchine rotative per burattatura a barilee procurarsi i materiali di consumo dal nostromezzi di finitura a seccocatalogare. State allestendo o aggiornando la vostra linea di finitura dei telai? Inviaci dei campioni del telaio e la finitura desiderata. Ti forniremo un piano di lavoro collaudato, fase per fase, con indicazione delle macchine, dei materiali e delle ore di ciclo necessarie. Contatta il nostro team di finitura Sito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
  • Guida alla brunitura con materiale abrasivo in acciaio: come crea una lucentezza a specchio e quando non usarlo
    Guida alla brunitura con materiale abrasivo in acciaio: come crea una lucentezza a specchio e quando non usarlo Aug 27 , 2026
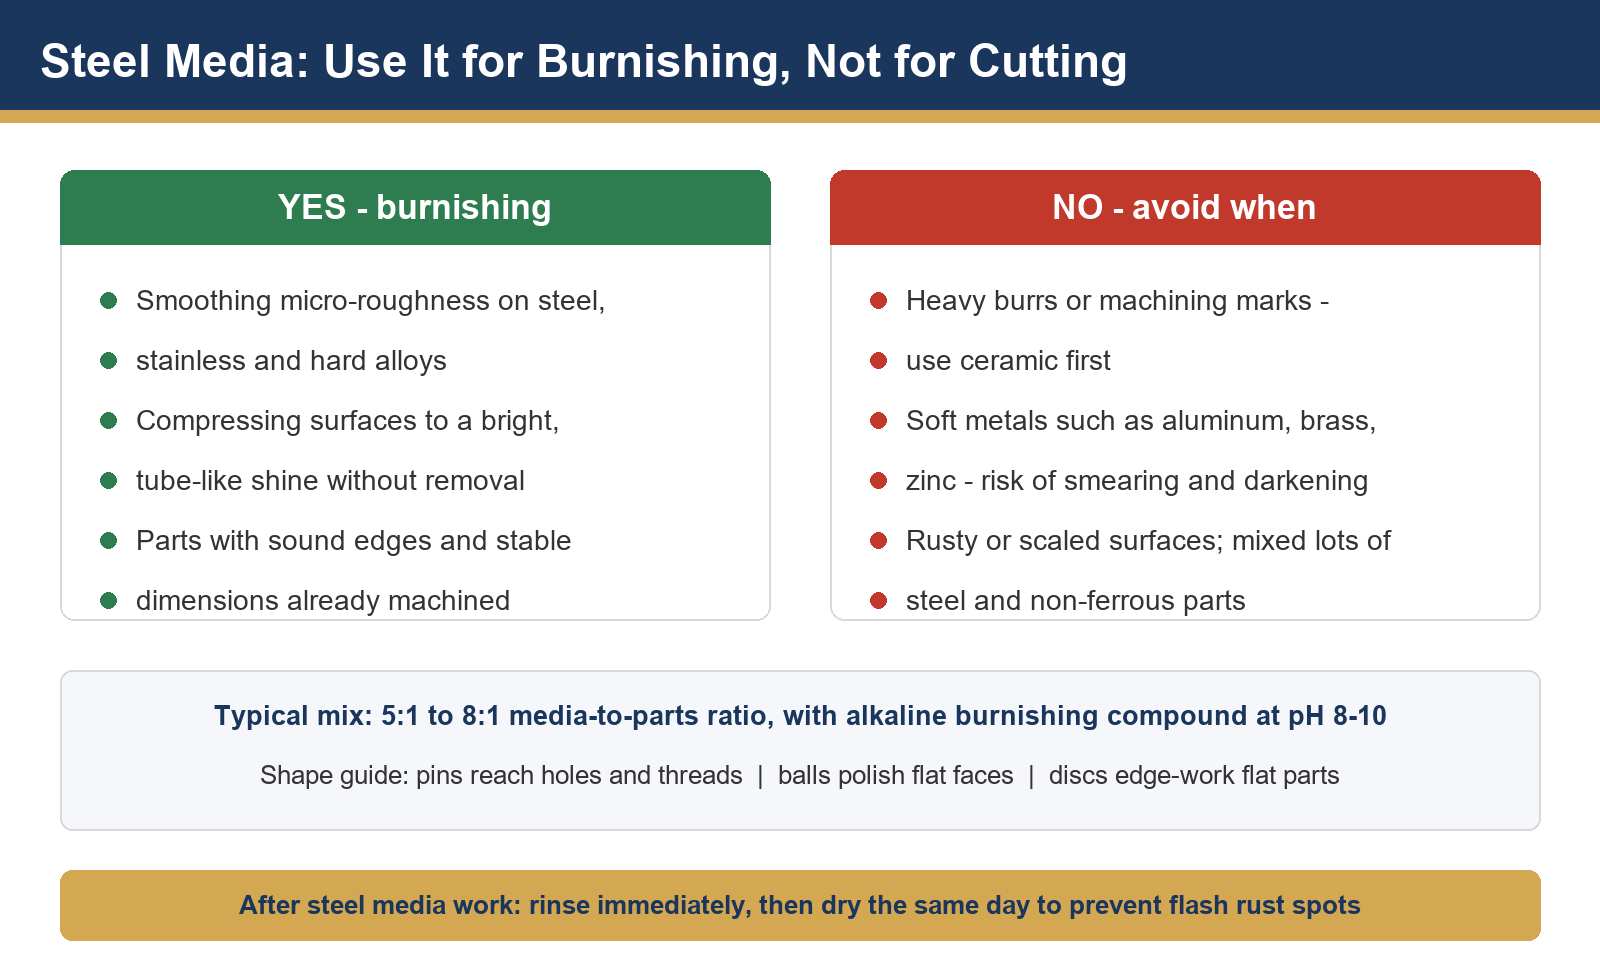
    Guida alla lucidatura con abrasivi in acciaio: come si ottiene una brillantezza a specchio e quando non utilizzarla Materiali per la finitura dell'acciaio • Perni, sfere e dischi • Processo di lucidatura, abbinamento dei composti e limiti mezzi in acciaioÈ un prodotto unico nella finitura di massa: è l'unico mezzo abrasivo che lucida quasi completamente senza tagliare. Perni, sfere e dischi in acciaio inossidabile temprato sfregano contro i pezzi sotto una pressione combinata, comprimendo le micro-punte in una superficie densa e brillante: l'aspetto brunito che gli acquirenti associano a componenti di qualità, parti di orologi e componenti per gioielli. Se usato correttamente, offre una brillantezza che nessun mezzo ceramico o plastico può eguagliare. Se usato in modo errato, macchia i metalli teneri, nasconde i difetti e arrugginisce la macchina. Questa guida illustra entrambi gli aspetti. Quando i granuli d'acciaio sono utili e le tre situazioni in cui rappresentano la scelta sbagliata. Idea centrale.Le microsfere d'acciaio non rimuovono il metallo, bensì lo ridistribuiscono. Per questo motivo la loro lucentezza è eccezionale, ma la loro capacità di correzione è pressoché nulla: ogni bava, segno o linea di lavorazione che si desidera eliminare deve essere stata rimossa da una fase di taglio precedente. 1. Cosa fa effettivamente Steel Media La lucidatura è un processo di compressione superficiale. Sotto la pressione combinata di centinaia di contatti al minuto di acciaio temprato e di una pasta lucidante alcalina, le asperità superficiali si spostano lateralmente e si appiattiscono. Il risultato è una superficie riflettente e indurita, senza perdita di materiale e praticamente senza variazioni dimensionali: ecco perché si preferisce l'acciaio per i componenti di precisione dove le tolleranze non possono variare. 2. Forme e dimensioni dei materiali in acciaio Perni in acciaio inossidabile: la scelta standard per finiture magnetiche e componenti complessi Abrasivi in acciaio a forma di sfera in cinque formati: i formati più grandi lucidano le superfici piane più velocemente. Forma Ideale per Attento Spilli (aghi) Filettature, fori, canali complessi: tipici delle macchine di finitura magnetiche Può incastrarsi in dettagli molto fini inferiori a 0,5 mm Palline / palline da lancio Superfici piane, fasce ad anello, superfici di monete e loghi Rotola via dai bordi; scarsa aderenza nelle rientranze Dischi / cunei Stampaggi piatti, superfici delle lame, lavorazione dei bordi I cerchi dei dischi affilati possono lasciare micro-segni sulle leghe morbide 3. Abbinamento dei composti e impostazioni del processo Pasta lucidante alcalina:Mantiene l'acciaio lucido, sospende lo sporco e fornisce lubrificazione. Una soluzione leggermente alcalina è il punto di partenza standard. Rapporto tra supporti e componenti:Per i componenti di grandi dimensioni, si consiglia un rapporto di miscelazione iniziale compreso tra 5:1 e 8:1 in volume; rapporti più elevati proteggono i componenti delicati dal contatto diretto tra loro. Durata del ciclo:La lucidatura è rapida una volta che le superfici sono state pre-levigate; è preferibile eseguire cicli brevi e ispezionare il risultato piuttosto che impegnarsi in cicli lunghi. Disciplina antiruggine:Non lasciare mai che il composto abrasivo in acciaio bagnato rimanga inattivo per tutta la notte senza circolazione: l'acqua libera provoca ruggine superficiale che si trasferisce al lotto successivo. 4. Dove Steel Media eccelle (letteralmente) Casse e bracciali di orologi dopo la pre-finitura ceramica. Componenti per gioielli, catene e fusioni prima della placcatura. Componenti in acciaio inox lavorati che necessitano di una finitura uniforme da satinata a lucida. Lame di coltelli e superfici di utensili dove la stabilità dimensionale è fondamentale. 5. Quando NON utilizzare i granuli d'acciaio Tre modalità di guasto.(1) Metalli teneri: alluminio, ottone, zinco si macchiano e si scuriscono sotto la pressione dell'acciaio invece di lucidarsi. (2) Superfici ruvide: bave e segni profondi rimangono inalterati dopo la lucidatura; eliminarli prima con la ceramica. (3) Lotti misti: la presenza di materiale d'acciaio e parti non ferrose sfuse in un unico carico porta a contaminazione, particelle incorporate e zone opache. 6. Manutenzione e cura dei materiali in acciaio I granuli d'acciaio durano anni se mantenuti puliti. Risciacquare dopo ogni utilizzo, conservare immersi in una soluzione detergente specifica o completamente asciutti e ripulire periodicamente con un detergente specifico quando la brillantezza diminuisce. I granuli arrugginiti o anneriti devono essere puliti prima del riutilizzo: lavorare con granuli d'acciaio sporchi trasferisce le macchie all'istante. 7. Lista di controllo per la selezione rapida La superficie è già liscia? In caso contrario, aggiungi prima uno strato ceramico. Il materiale del componente è più duro dell'ottone? Ottima scelta. Se è più morbido, meglio riconsiderare. Devi raggiungere filettature e canali? Gli spilli, idealmente in una macchina di finitura magnetica, sono la soluzione ideale. Desideri una superficie liscia e lucida al massimo? Lava le superfici con delle sfere in una ciotola vibrante. Sfoglia il nostromezzi di finitura dell'acciaiogamma, guarda come funzionano i pin all'interno del nostromacchine di finitura magnetica, oppure rivedi la nostra guida suprevenire danni tra le partidurante il caricamento di lotti di valore. Vi state chiedendo se la lucidatura sia adatta ai vostri componenti? Inviaci dei campioni con la finitura attuale. Metteremo a confronto la lucidatura con abrasivi in acciaio con le alternative ceramiche e condivideremo i risultati reali. Contatta il nostro team di finitura Sito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
  • Finitura di massa per pezzi stampati in 3D: sbavatura e lucidatura di componenti di produzione additiva
    Finitura di massa per pezzi stampati in 3D: sbavatura e lucidatura di componenti di produzione additiva Aug 26 , 2026
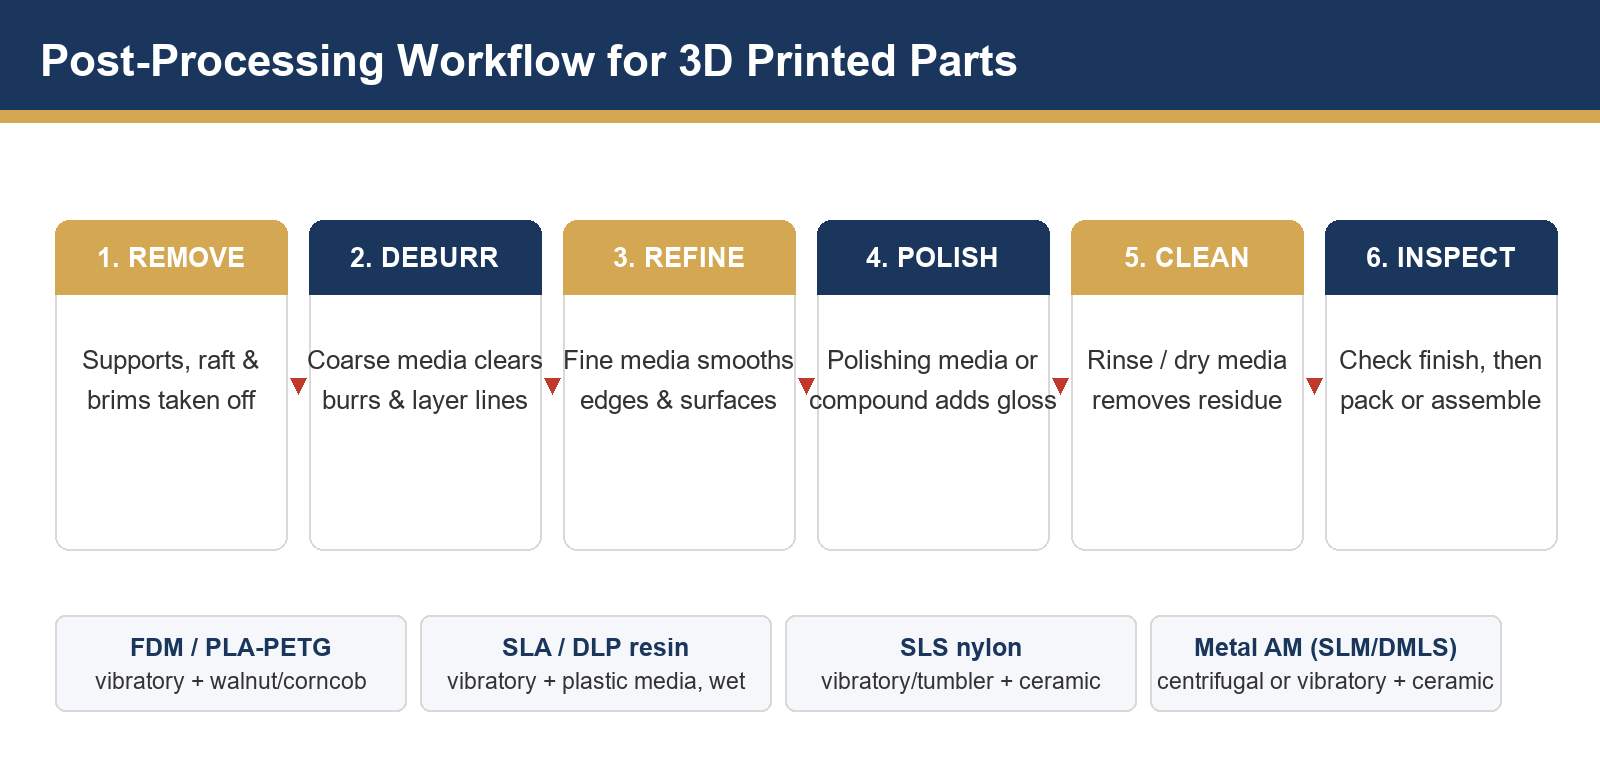
    Finitura di massa per componenti stampati in 3D: sbavatura e lucidatura di componenti realizzati con la produzione additiva Post-elaborazione della produzione additiva • Sbavatura, levigatura e lucidatura • Componenti realizzati con FDM, SLA/DLP, SLS e produzione additiva di metalli La stampa 3D produce pezzi che si avvicinano alla forma finale, ma quasi mai alla superficie finale. Cicatrici di supporto, linee di stratificazione, polvere parzialmente fusa e spigoli vivi si frappongono tra una stampa appena realizzata e un componente vendibile o funzionale.Finitura di massa— la finitura vibratoria, a barile e magnetica con i materiali di finitura appropriati — è il modo più economico per colmare questo divario per lotti di pezzi, senza dover ricorrere alla manodopera per ogni singolo pezzo. Flusso di lavoro standard di post-elaborazione per parti stampate, con suggerimenti iniziali su macchina/supporto in base al processo di produzione additiva. Perché è importante.La levigatura manuale non è efficace e non raggiunge con precisione i canali interni. La finitura di massa, invece, tratta ogni pezzo in modo identico, inclusi fori, canali e strutture reticolari, trasformando la post-lavorazione da collo di bottiglia in una fase di produzione ripetibile. 1. Perché i pezzi stampati in 3D necessitano di post-elaborazione Ogni processo di produzione additiva (AM) lascia una propria impronta superficiale: la tecnologia FDM mostra creste di stratificazione e punti di contatto con i supporti; le stampe in resina (SLA/DLP) presentano sporgenze di supporto e, se non polimerizzate correttamente, zone appiccicose; i pezzi realizzati con la tecnologia SLS escono dal pannello di polvere con una superficie granulosa e sinterizzata; i pezzi metallici prodotti con la tecnologia AM presentano superfici ruvide e segni di rimozione dei supporti. Oltre all'aspetto estetico, questi difetti influiscono sull'assemblaggio, sulla resistenza alla fatica, sulla pulizia per applicazioni mediche o alimentari e sulla capacità del pezzo di aderire a vernici, placcature o rivestimenti. La finitura di massa risolve tutti questi problemi meccanicamente, in lotti. 2. Sfide del processo di stampa Processo AM Problemi tipici delle superfici Approccio di finitura di massa FDM (PLA, PETG, ABS) Strati di creste, cicatrici di supporto, corde Burattatura vibrante o a tamburo con gusci di noce/tutolo di mais o abrasivi plastici fini; i cicli delicati proteggono le pareti sottili Resina SLA/DLP Protuberanze di supporto, bordi verdi fragili, zone da lucide a opache Prima la post-polimerizzazione, poi la finitura vibratoria con microsfere plastiche fini; il composto umido aiuta a evitare scheggiature Nylon SLS/MJF (PA12) Pelle sinterizzata granulosa, polvere intrappolata nei fori Burattatura vibratoria o a tamburo con materiali ceramici o plastici per levigare e sigillare la superficie; migliora l'assorbimento del colorante Produzione additiva di metalli (SLM/DMLS) Texture ruvida come costruita, segni di fissaggio dei supporti, schizzi Finitura centrifuga o vibratoria con abrasivi ceramici; composti a fasi per sbavatura e successiva affinazione. 3. Scelta della macchina in base al tipo di pezzo Macchine per la finitura vibrante:La soluzione predefinita per lotti di pezzi stampati di piccole e medie dimensioni. Le ciotole gestiscono con delicatezza le geometrie più piccole; le vaschette sono adatte a pezzi più lunghi o più grandi. Burattatrici rotative a tamburo:Levigatura economica di stampe su plastica resistente; i supporti organici a secco fungono anche da fase di asciugatura e lucidatura. Macchine per finitura magnetica:I dispositivi di stampa ad ago, azionati da campi magnetici, raggiungono fori profondi, filettature e canali complessi, risultando ideali per la produzione additiva di piccole parti in metallo o in resina con componenti interni complessi. Macchine centrifughe:quando i tempi di ciclo o le specifiche superficiali sono impegnativi per le parti metalliche; massima intensità per unità di superficie. Macchina vibrante per la finitura di ciotole: la scelta predefinita per lotti di pezzi stampati Macchina di finitura magnetica: il mezzo ad aghi raggiunge fili e canali interni 4. Abbinamento tra mezzi di coltura e composti Materiale di parte Media consigliati Composto / Note PLA / PETG / ABS Guscio di noce (24-36 libbre), poi tutolo di mais finemente tritato per la lucentezza Processo a secco; cicli brevi iniziali: i materiali termoplastici possono arrotondarsi rapidamente. Resina SLA/DLP Materiali fini legati con resina (triangolari o tetraedrici) Vibrante a umido con composto delicato; post-polimerizzazione completa prima della burattatura Nylon SLS/MJF Supporto in ceramica o plastica, di medie dimensioni Anche la levigatura migliora i risultati della tintura; prima di procedere, rimuovere la polvere dai fori soffiandoci sopra. Produzione additiva di metalli (Ti6Al4V, 316L, AlSi10Mg) Ceramica di precisione (prima la qualità aggressiva, poi quella fine) Processo in due fasi: sbavatura/affinamento, quindi lucidatura; convalida della variazione dimensionale 5. Flusso di lavoro passo passo 1. Rimuovere i supporti e la zattera. Tagliare o rompere i supporti prima di qualsiasi operazione di finitura di massa: i materiali di supporto non sono in grado di rimuovere efficacemente i monconi di supporto più spessi. 2. Sbavatura grossolana. Eseguire una fase di levigatura aggressiva per eliminare le imperfezioni di supporto, le sbavature e le linee di stratificazione più evidenti. 3. Rifinire le superfici. Una fase di lavorazione con mezzi più fini leviga i bordi e uniforma la superficie per un aspetto finale omogeneo. 4. Lucidatura (facoltativa). Per le parti estetiche, una fase di lucidatura con materiali o paste abrasive aggiunge brillantezza: tutolo di mais essiccato per la plastica, porcellana o abrasivi in acciaio per i metalli. 5. Pulire e asciugare. Risciacquare i residui di composto umido oppure, per rimuovere polvere e oli, far rotolare il composto in una burattatrice con tutolo di mais asciutto. 6. Ispezionare e imballare. Prima dell'imballaggio, verificare la consistenza della finitura e le dimensioni critiche rispetto allo standard del primo articolo. 6. Difetti comuni e relative soluzioni Difetto Probabile causa Aggiustare Parti incollate tra loro o materiale incastrato nei fori Supporto di dimensioni eccessive; ciotola sovraccarica Utilizzare supporti più piccoli o di dimensioni miste; ridurre il rapporto di carico — vedere il nostroguida ai danni tra componenti Bordi eccessivamente arrotondati, pareti assottigliate Ciclo troppo lungo o mezzo troppo aggressivo Riduci i cicli, diminuisci la qualità del supporto, controlla le dimensioni ad ogni prova Superficie opaca e non lucidata dopo la lucidatura Terreno di coltura contaminato; dosaggio errato del composto. Pulire o sostituire il mezzo di coltura; dosare il composto poco e spesso Polvere intrappolata nei canali SLS Pulizia preliminare insufficiente Pulizia preliminare con getto d'aria/ultrasuoni; utilizzare aghi magnetici per i canali profondi 7. Proteggere i dettagli più delicati durante la fase di finitura Lo stesso contatto che leviga una superficie può anche danneggiare pareti sottili, filettature fini e spigoli vivi. Mantieni rapporti tra materiale abrasivo e pezzo generosi, evita di mescolare materiali duri/morbidi a meno che non sia previsto e fai sempre un controllo dimensionale su un lotto campione contrassegnato. Per la fornitura di materiali di consumo, consulta il nostromezzi di finitura a seccoEmezzi ceramiciintervalli. Stai pensando di ampliare i processi di post-elaborazione per la tua stampa 3D? Inviaci i tuoi campioni stampati e le specifiche della superficie desiderata. Il nostro team eseguirà delle prove di finitura e ti consiglierà la macchina, il materiale e il ciclo più adatti, fornendoti anche i risultati. Contatta il nostro team di finitura Sito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
  • Finitura a disco centrifugo contro finitura a barile centrifugo: quale macchina ad alta energia è adatta ai tuoi pezzi?
    Finitura a disco centrifugo contro finitura a barile centrifugo: quale macchina ad alta energia è adatta ai tuoi pezzi? Aug 26 , 2026
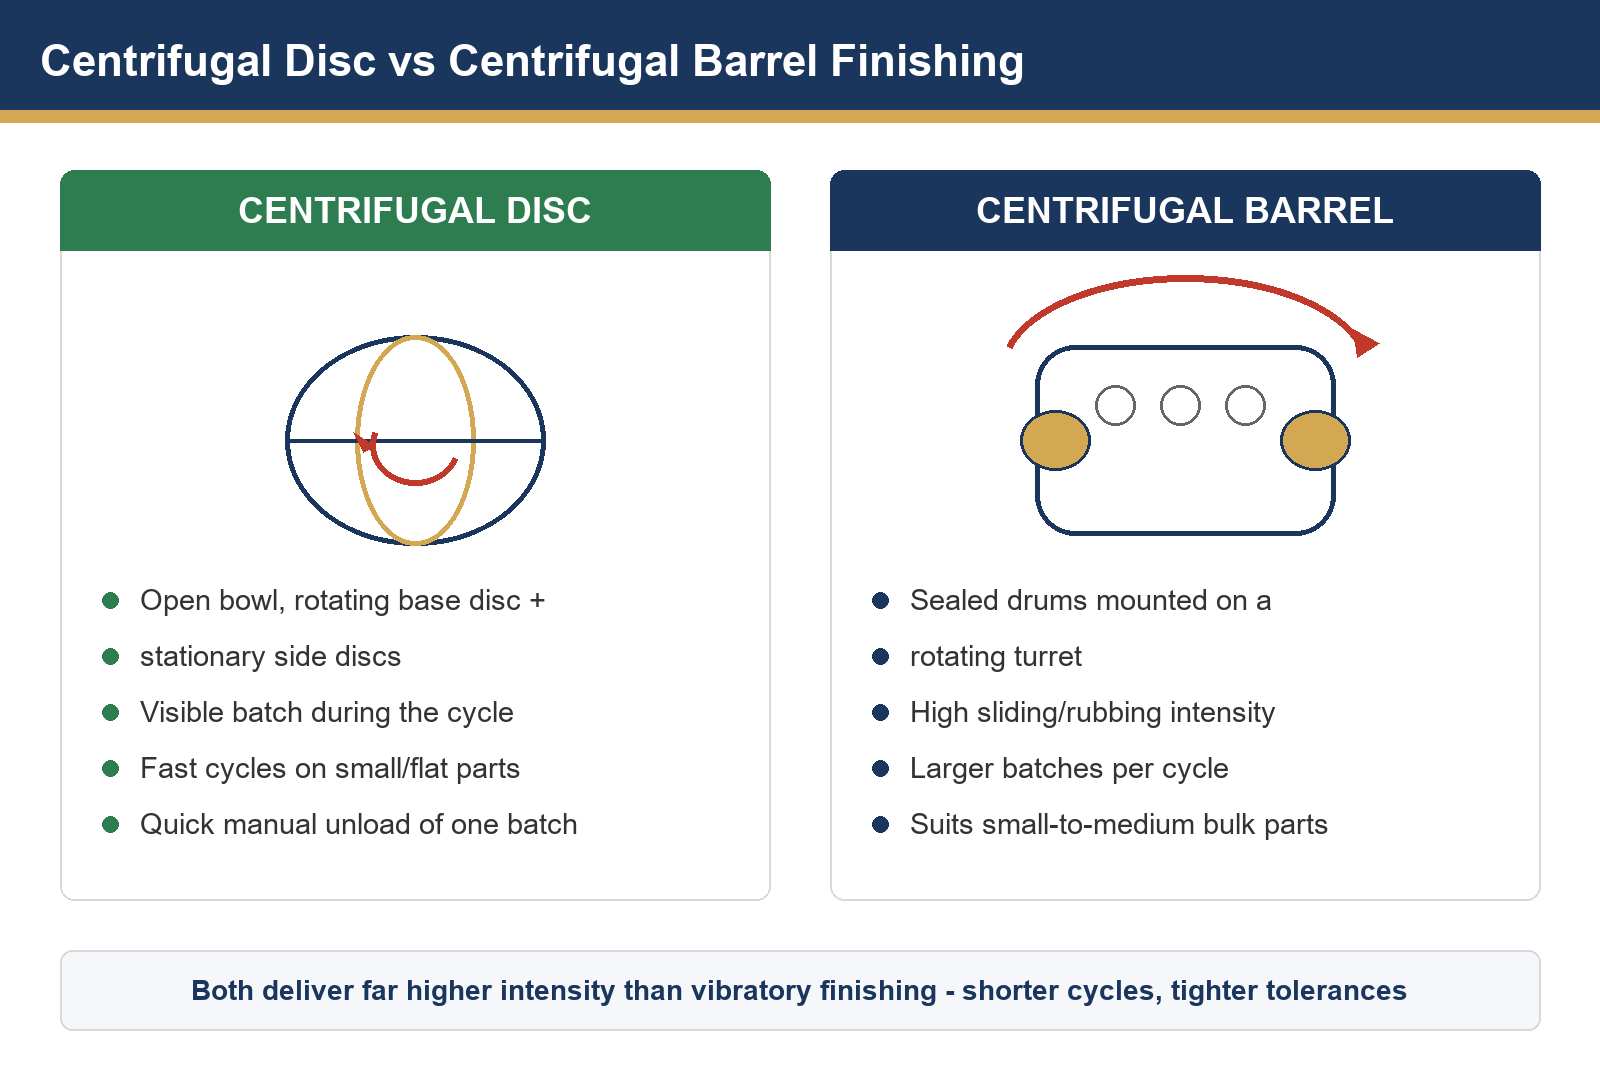
    Finitura a disco centrifugo o a barile centrifugo: quale macchina ad alta energia è più adatta ai vostri pezzi? Confronto tra le tecniche di finitura di massa ad alta energia • Disco centrifugo e tamburo centrifugo • Guida alla selezione delle macchine Quando la finitura vibratoria è troppo lenta o troppo delicata per il risultato desiderato, il passo successivo in termini di intensità è undisco centrifugoo uncilindro centrifugoEntrambe le macchine moltiplicano la forza effettiva tra il materiale abrasivo e i pezzi, riducendo drasticamente i tempi di ciclo per i componenti piccoli e difficili da rifinire. Tuttavia, raggiungono tale intensità in modi diversi, e questa differenza determina quale macchina sia più adatta ai vostri pezzi, alle dimensioni dei lotti e allo spazio disponibile. Principi di funzionamento: tamburo centrifugo a disco aperto (a sinistra) contro tamburo centrifugo a cilindro sigillato su torretta rotante (a destra) In una frase.Disco centrifugo = cicli più rapidi con il lotto sempre visibile e facile da controllare; cilindro centrifugo = azione di scorrimento più intensa con lotti sigillati più grandi. Entrambi sono gli strumenti ideali quando le ciotole vibranti impiegherebbero ore per raggiungere lo stesso risultato. 1. Perché esiste la fase di finitura ad alta energia La finitura vibratoria è delicata e tollerante, ma la sua azione abrasiva è limitata dalla bassa pressione di contatto. I pezzi piccoli o duri, come elementi di fissaggio, componenti di orologi, viti medicali, ingranaggi di precisione e fusioni di gioielli, spesso richiedono molta più energia di sfregamento per sbavare, levigare o pre-lucidare in tempi commercialmente accettabili. Le macchine centrifughe risolvono questo problema facendo ruotare la massa da lavorare in modo che il materiale abrasivo prema sui pezzi con una forza molte volte superiore a quella che la sola gravità può fornire, moltiplicando la velocità di affinamento della superficie e mantenendo il processo controllabile e ripetibile. 2. Come funziona una macchina a disco centrifugo Una macchina a dischi centrifughi è costituita da una vasca aperta con un potente disco rotante alla base e dischi o nervature laterali fisse. Il disco di base ruota ad alta velocità, imprimendo al materiale abrasivo e ai pezzi un movimento toroidale (ad anello); le nervature laterali fisse impongono differenze di velocità costanti, in modo che ogni pezzo venga strofinato continuamente da tutte le direzioni. Poiché la vasca è aperta, l'operatore può monitorare il lotto, aprire il coperchio a metà ciclo e prelevare campioni in pochi secondi. Lo scarico avviene in genere inclinando la vasca o aprendo uno sportello di scarico inferiore, seguito dalla separazione del materiale abrasivo su un vassoio di vagliatura. Principio di funzionamento della macchina a disco centrifugo (vortice): 1 ciotola fissa, 2 disco rotante, 3 mezzo di coltura e componenti 3. Come funziona una macchina centrifuga a barile Una macchina centrifuga a tamburo monta diversi tamburi sigillati su una torretta rotante. Mentre la torretta gira, ogni tamburo ruota a sua volta sul proprio asse, in modo che il materiale e i pezzi vengano trattenuti contro la parete del tamburo dalla forza centrifuga e scivolino continuamente lungo la "spalla" ascendente del carico. Questo produce l'azione di scorrimento/attrito più intensa di qualsiasi altro processo di finitura di massa a lotti. I tamburi sono sigillati, quindi il processo è silenzioso e pulito; tra un ciclo e l'altro i tamburi ruotano verso l'esterno per il carico e i lotti finiti vengono scaricati attraverso gli sportelli dei tamburi su un separatore. Macchina centrifuga per la finitura di botti: i tamburi sono aperti per il carico. 4. Confronto affiancato Caratteristica Disco centrifugo Cilindro centrifugo Principio di funzionamento Ciotola aperta, disco di base rotante + dischi laterali fissi Tamburi sigillati su una torretta rotante (moto epicicloidale) Visibilità del batch Completamente visibile; campioni rimovibili a metà ciclo Sigillato: controllare solo a fine ciclo Personaggio d'azione Flusso toroidale ondulatorio; aggressivo ma controllabile Massima intensità di scorrimento/attrito dimensione del lotto Da piccolo a medio Da medie a grandi (somma di tutti i tamburi) Scarico Inclinazione della ciotola o sportello inferiore, scarico manuale rapido Le porte del tamburo scaricano sul separatore Parti tipiche Piccoli componenti piatti/corti: elementi di fissaggio, stampaggi, gioielli, componenti per orologi Componenti di piccole e medie dimensioni: ingranaggi, semilavorati, fusioni Controllo di processo Velocità regolabile; monitoraggio visivo del processo Velocità della torretta e del tamburo regolabili; completamente racchiuso 5. Quali parti sono compatibili con quale macchina? Scegliere il disco centrifugo quando:Hai bisogno di cicli di lavorazione brevissimi su piccoli pezzi, desideri ispezionare o campionare il lotto durante la produzione, oppure cambi spesso tipo di pezzo. Ideale per gioielli, casse di orologi, piccoli pezzi stampati e componenti elettronici. Scegliere il cestello centrifugo quando:È necessaria la massima intensità di levigatura o pre-lucidatura per componenti robusti di piccole e medie dimensioni in lotti più grandi: semilavorati, componenti forgiati o fusi, impianti dentali e medicali (con processi validati) e semilavorati per utensili da taglio. Continua a usare la stimolazione vibratoria quando:le parti sono più grandi, fragili o le superfici decorative non devono segnarsi a vicenda — vedi la nostra guida suscelta tra supporti ceramici e supporti in plasticaper opzioni più delicate. 6. Media e note composte Le macchine ad alta energia richiedono materiali abrasivi in grado di sopportare forze maggiori: ceramica cotta di precisione per tagli aggressivi, materiali abrasivi legati con resina per metalli più teneri e materiali abrasivi in acciaio quando l'obiettivo è la lucidatura senza asportazione di materiale. Il dosaggio del composto è in genere continuo o a dosaggio controllato, anziché a lotti. Poiché la pressione di contatto è molto più elevata rispetto alla lavorazione vibratoria, è sempre consigliabile eseguire un controllo dimensionale su un lotto campione prima della produzione: i processi aggressivi possono alterare le tolleranze su elementi sottili o delicati. 7. Lista di controllo per la selezione e fase successiva Definire l'obiettivo:sbavatura, raggio del bordo, affinamento della superficie o pre-lucidatura — e la rugosità target, se specificata. Misurare il pezzo:la caratteristica più piccola, la sezione più sottile e se le parti possono toccarsi tra loro. Dimensionare il lotto:La produttività giornaliera determina se una macchina a dischi è più adatta a piccoli lotti veloci o una macchina a barile a lotti sigillati più grandi. Eseguire una prova di esempio:Invia i pezzi per una prova a tempo su entrambi i tipi di macchina e confronta la finitura, il tempo di ciclo e la variazione dimensionale prima dell'acquisto. Sfoglia il nostromacchine centrifughe per la finitura dei dischiEmacchine centrifughe per la finitura di barili, oppure visualizza il testo completocollezione di macchine per la finituraper confrontare tutte le opzioni. Disco o cilindro? Lascia che siano i tuoi componenti a decidere. Inviaci dei campioni e il risultato finale desiderato. Il nostro team effettuerà delle prove comparative e ti consiglierà la macchina, il materiale e il ciclo di stampa più adatti, basandosi su risultati concreti. Contatta il nostro team di finitura Sito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
  • Guscio di noce contro tutolo di mais: come scegliere il materiale abrasivo per burattatura a secco per occhiali, gioielli e minuteria
    Guscio di noce contro tutolo di mais: come scegliere il materiale abrasivo per burattatura a secco per occhiali, gioielli e minuteria Aug 26 , 2026
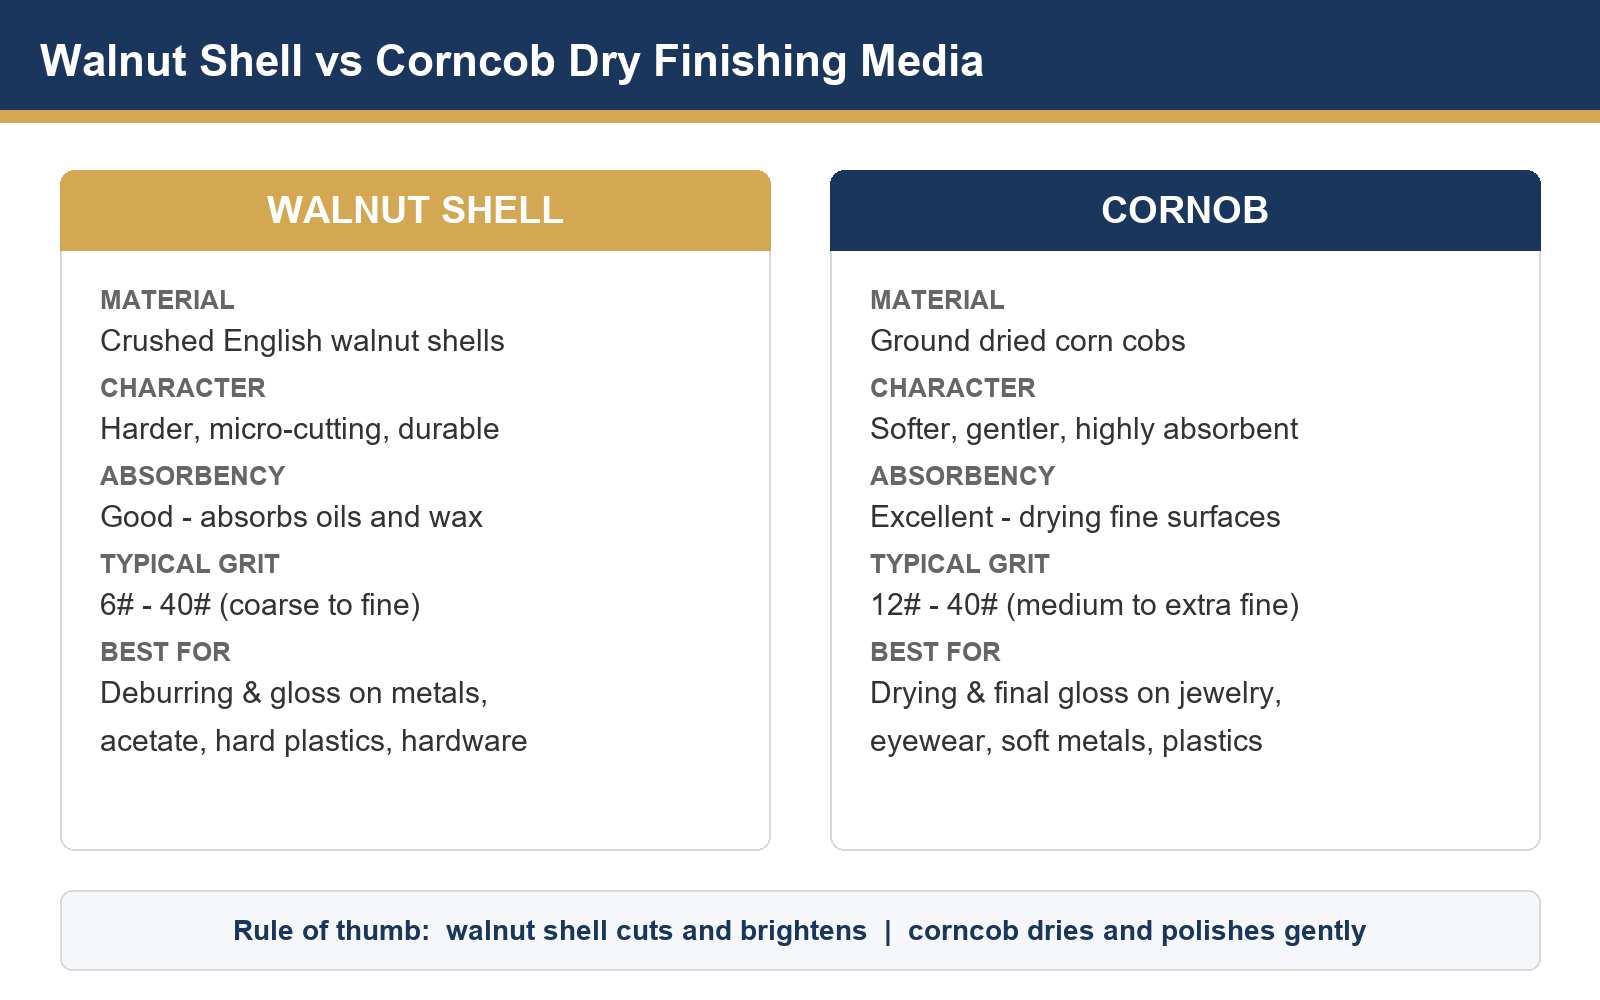
    Guscio di noce o tutolo di mais: come scegliere il materiale di burattatura a secco per occhiali, gioielli e accessori. Guida alla selezione dei materiali per la finitura a secco • Guscio di noce e tutolo di mais • Per linee di burattatura, vibrazione e centrifugazione a secco Mezzo organico secco — frantumatoguscio di nocee terrenopannocchia— è il materiale di riferimento per la burattatura a secco e la finitura vibratoria a secco. I due materiali sembrano simili nel sacco, ma si comportano in modo molto diverso nella vasca. Scegliere quello sbagliato si traduce solitamente in superfici opache, residui di pasta abrasiva o pezzi puliti ma non brillanti. Questa guida spiega le caratteristiche di ciascun materiale, le differenze tra i due e come scegliere la granulometria più adatta per occhiali, gioielli e componenti di precisione. Guscio di noce contro tutolo di mais: caratteristiche del materiale, capacità di assorbimento, granulometria e applicazioni tipiche Regola pratica.Il guscio di noce leviga e lucida: usalo quando devi rimuovere segni, ossidi leggeri o sbavature, donando al contempo brillantezza. La tutola di mais asciuga e lucida delicatamente: usala per assorbire oli e pasta lucidante, producendo una lucentezza morbida e senza aloni anche su parti delicate. 1. Cosa fa effettivamente il supporto asciutto In un processo a secco non c'è acqua o soluzione chimica che svolge il lavoro. Il mezzo stesso svolge tre funzioni contemporaneamente:abrasioni(rimuovendo sbavature, segni di utensili e leggera ossidazione),trasporta composto(tenendo la cera lucidante contro il pezzo in lavorazione), eassorbe(assorbendo oli, impronte digitali e residui di pasta abrasiva, in modo che i pezzi risultino puliti e asciutti). La differenza tra guscio di noce e tutolo di mais risiede proprio nell'aggressività con cui un materiale abrasivo agisce e nella sua capacità di assorbimento. 2. Materiali di riempimento a base di guscio di noce: caratteristiche e migliori utilizzi Il guscio di noce è costituito da gusci duri frantumati, tipicamente provenienti da noci inglesi. A livello di particelle, è notevolmente più duro e tagliente del tutolo di mais, il che lo rende un mezzo di taglio leggero piuttosto che un puro mezzo di lucidatura. Granuli di finitura a secco di guscio di noce: granuli duri a microtaglio. Azione di taglio leggera:Rimuove piccole sbavature, linee di giunzione, ossidazione e scolorimenti dovuti al calore da metalli e plastiche dure. Edificio lucido:Su ottone, alluminio, zinco e acetato, sviluppa una lucentezza brillante e uniforme in cicli tipici di 2-8 ore. Durevoli e riutilizzabili:Mantiene la sua struttura più a lungo della pannocchia di mais, quindi è adatta a cicli di produzione più lunghi prima di dover essere sostituita. Voti tipici:Grane grosse (da 6# a 20#) per la pulizia e la sbavatura; grane fini (da 24# a 40#) per la levigatura e la pre-lucidatura. 3. Supporti a base di tutolo di mais: caratteristiche e migliori utilizzi La polpa di mais è la parte macinata delle pannocchie di mais essiccate: un materiale organico morbido e altamente poroso. Ha un potere abrasivo minimo; i suoi punti di forza sono l'assorbimento e una delicata lucidatura. Substrato di finitura a secco a base di tutolo di mais: granuli morbidi e altamente assorbenti. Lucidatura delicata:Leviga le micro-irregolarità e dona una delicata lucentezza senza arrotondare i bordi o segnare le filettature. Ottima capacità di assorbimento:Assorbe cera lucidante, oli e acqua: la scelta standard per la fase finale di asciugatura e lucidatura dopo la finitura a umido. Sicuro anche su parti delicate:Il mezzo ideale per la stampa di gioielli, componenti di orologi, occhiali in acetato e superfici verniciate o placcate. Voti tipici:grana media (12#–20#) per asciugatura e lucidatura generali; grana extra fine (30#–40#) per lavori di finitura a specchio su materiali morbidi. 4. Confronto affiancato Proprietà Guscio di noce Pannocchia azione di taglio Da leggero a moderato: rimuove macchie e ossidazione Minimo: solo lucidatura e levigatura. Assorbenza Bene Eccellente Effetto superficie Luminosa, pulita, leggermente satinata-lucida Una lucentezza delicata, intensa e senza aloni. condizione del bordo Leggermente ammorbidito Conservato Vita mediatica Più lungo — resiste alla rottura Più corto — polveroso man mano che si consuma Intervallo di grana tipico 6# – 40# 12# – 40# Le migliori applicazioni Componenti metallici, parti in ottone/alluminio, cornici in acetato, sbavatura e lucidatura Gioielli, componenti di orologi, lucidatura finale di occhiali, asciugatura dopo lavorazioni a umido 5. Abbinamento di supporti, composto e macchinario Entrambi i materiali trattengono il composto lucidante molto meglio di quanto lo trattengano a secco: aggiungete cera o crema lucidante a secco in piccole dosi regolari piuttosto che in un'unica grande quantità. Nella burattatura a tamburo rotante, il guscio di noce al 50%-60% di riempimento del tamburo è il punto di partenza usuale per le fasi di taglio e lucidatura, mentre la pannocchia di mais eccelle nella fase finale di lucidatura. Per un esempio pratico di ricette fase per fase, vedere il nostroGuida all'uso della macchina per la burattatura del bambùe sfoglia la nostra interamezzi di finitura a seccoEcomposti di finituraintervalli. 6. Lista di controllo per la selezione in base all'applicazione Montature per occhiali in acetato:Guscio di noce (24-36 libbre) con cera lucidante per rimuovere i segni degli utensili, poi tutolo di mais (30-40 libbre) per la lucentezza finale. Componenti per gioielli e orologi:tutolo di mais extra fine con un tocco di composto lucidante; evitare noce grossolana per fermagli e spille delicati. Componenti in ottone/alluminio:Guscio di noce (12-20 libbre) per rimuovere ossidazione e bave; tutolo di mais in seguito se si desidera una lucentezza cosmetica più delicata. Parti filettate o con tolleranze critiche:Solo tutolo di mais, oppure noce a grana fine e cicli brevi: verificare le dimensioni dopo la prima prova. Asciugatura dopo la finitura vibratoria a umido:Tutolo di mais, sempre: la sua capacità di assorbimento supera quella della noce per la rimozione di acqua ed emulsioni. 7. Esegui una semplice prova multimediale prima di impegnarti La scelta del mezzo abrasivo è in definitiva empirica. Eseguire una prova di 2-4 ore con un lotto di campioni contrassegnati: pesare i pezzi prima e dopo, fotografare le superfici con la stessa luce e controllare le dimensioni critiche. Se la superficie è pulita ma non brillante, passare dalla carta abrasiva a base di tutolo di mais a quella a base di noce (o aggiungere pasta abrasiva). Se i bordi si arrotondano o le dimensioni variano, passare alla carta abrasiva a base di tutolo di mais o a una grana più fine.macchine per burattatura a tamburo rotanteLavoriamo con entrambe le famiglie di media e il nostro team può consigliarvi una ricetta di partenza per il vostro materiale e il risultato finale desiderato. Non sai quale mezzo sia più adatto alle tue parti? Inviaci il materiale del pezzo, le dimensioni, le condizioni attuali della superficie e la finitura desiderata. Il nostro team di finitura ti consiglierà la granulometria del materiale abrasivo, la pasta abrasiva e il ciclo di lavorazione da testare inizialmente. Contatta il nostro team di finitura Sito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
  • Lucidatrice manuale ecologica a stazione singola: manuale operativo, programma di manutenzione e ricette di finitura
    Lucidatrice manuale ecologica a stazione singola: manuale operativo, programma di manutenzione e ricette di finitura Aug 19 , 2026
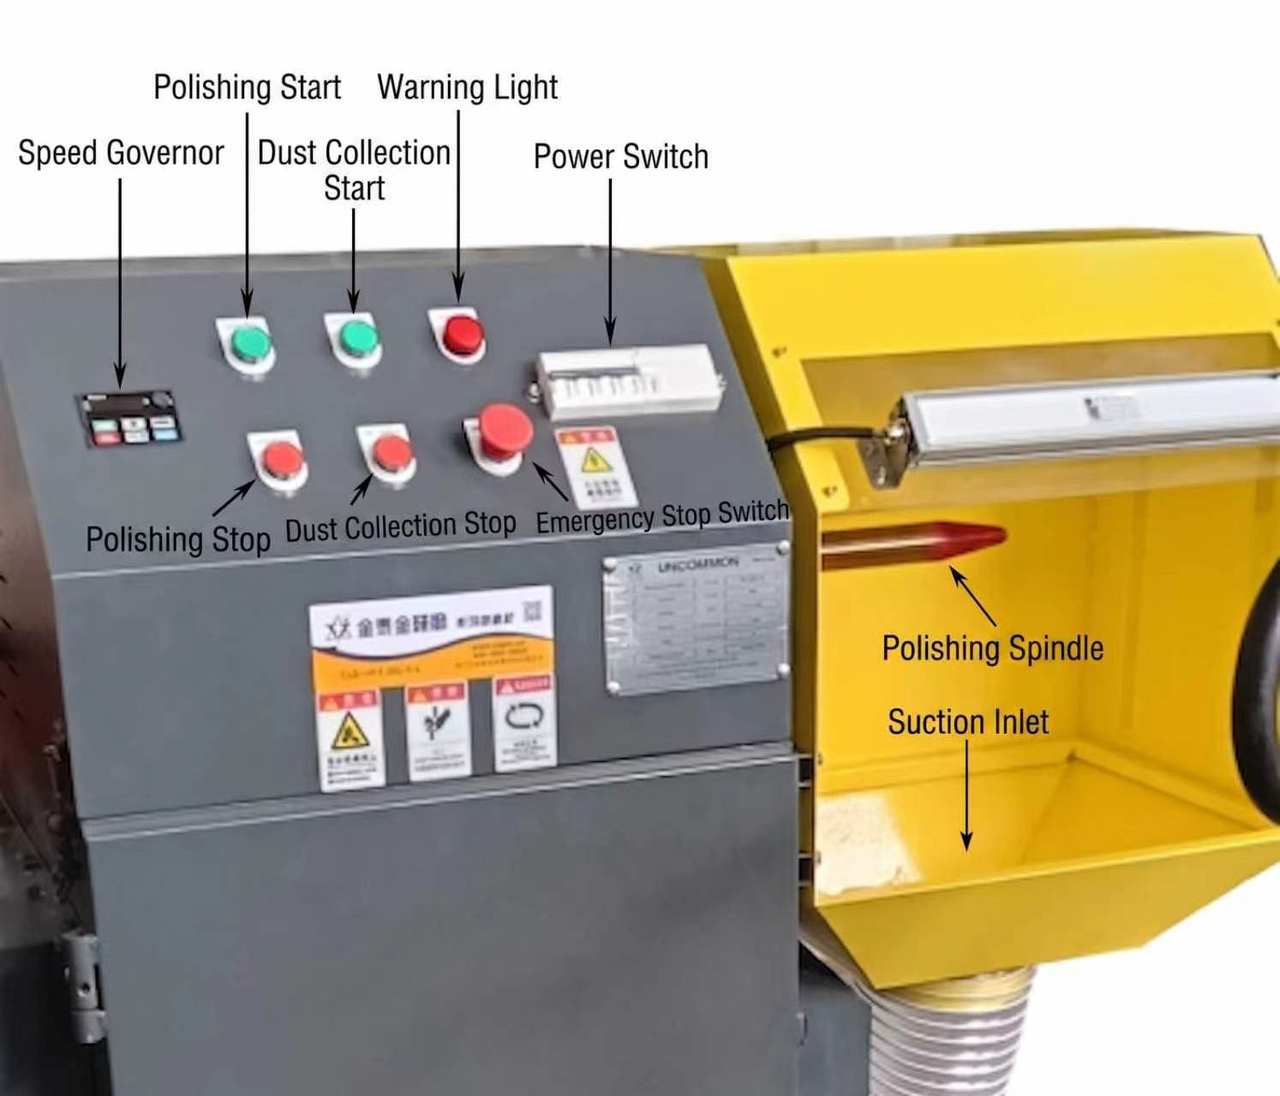
    Lucidatrice manuale monostazione Eco: Manuale d'uso, programma di manutenzione e ricette di finitura Serie modello: SPM-ECO-1000 • Postazione di lucidatura ecologica con controllo della polvere • Edizione ottica e hardware ILLucidatrice manuale ecologica a stazione singola JINTAIJIN SPM-ECO-1000È una postazione di lucidatura di precisione ecocompatibile, progettata per la finitura lucida di occhiali in acetato di cellulosa, componenti ottici, gioielli, casse di orologi e minuteria di pregio. Un mandrino VFD a velocità continua da 1,5 kW (0–3.600 giri/min), un sistema di aspirazione della polvere a pressione negativa ad alta velocità (1.200–1.500 m³/h), un filtro in poliestere multi-tasca da 5–10 µm e un cassetto di recupero estraibile da 15 litri garantiscono una brillantezza superficiale superiore senza dispersione di polvere nell'aria. Questo manuale illustra le specifiche del prodotto, l'architettura meccanica, le norme di sicurezza essenziali, l'installazione e la pre-messa in servizio, la procedura operativa standard (SOP) completa, il funzionamento del sistema di filtrazione e scuotimento delle polveri, la manutenzione preventiva, la risoluzione dei problemi e i ricambi originali. Se stai confrontando le opzioni delle apparecchiature, consulta prima il nostrocollezione di macchine per la finiturao più ampioGamma di macchine per rettifica e finitura. Scarica la scheda di sicurezza (in inglese, documento originale).Scheda di sicurezza dei materiali per i materiali abrasivi lucidanti in resina JINTAIJIN — fornita esattamente come emessa, senza modifiche. Scarica la scheda di sicurezza (in inglese) — PDF Panoramica e funzionalità delle apparecchiature.La SPM-ECO-1000 integra un meccanismo di lucidatura a mandrino ad alta coppia con un aspiratore di polvere integrato e una matrice di filtrazione ad alta efficienza per la lucidatura industriale delle superfici. Dotata di mandrino a velocità variabile continua, cappa di aspirazione a pressione negativa, leva di scuotimento meccanico della polvere e cassetto di recupero sigillato da 15 litri, è adatta alla finitura di montature per occhiali in acetato/propionato, componenti ottici, gioielli, casse di orologi e minuteria metallica. 1. Parametri e specifiche tecniche La tabella seguente elenca la configurazione tecnica standard della lucidatrice manuale ecologica a stazione singola SPM-ECO-1000. Parametro tecnico Valore/Gamma di Ingegneria Note specifiche Potenza del motore del mandrino 1,5 kW / 2,0 CV (Servizio continuo S1) Motore a induzione ad alta coppia con inverter VFD Gamma di velocità del mandrino 0 – 3.600 giri/minuto (regolazione continua) Display digitale dei giri al minuto e manopola del potenziometro di precisione Ventilatore per l'aspirazione della polvere 0,75 kW (centrifuga inversa ad alta pressione) Portata d'aria: 1.200 – 1.500 m³/h (700 – 880 CFM) Velocità di aspirazione in ingresso ≥ 18,0 m/s nella gola di estrazione Aspirazione diretta delle particelle senza dispersione nell'ambiente circostante. Valutazione della filtrazione e materiale filtrante Tessuto in poliestere agugliato da 5 a 10 µm Efficienza di separazione della polvere pari o superiore al 98,5% (sistema a tasche multiple) Capacità di raccolta della polvere Cassetto estraibile in acciaio da 15 litri Doppi morsetti a leva a sgancio rapido e guarnizione in EPDM Gamma di mole lucidanti Ø150 mm – Ø250 mm (6" – 10" di diametro) Diametro del foro dell'albero centrale: Ø16 mm o Ø25 mm Specifiche dell'albero del mandrino Acciaio legato massiccio di precisione Ø25 mm Filettatura inversa sinistrorsa M16; eccentricità ≤ 0,02 mm Illuminazione per postazioni di lavoro Barra LED industriale senza ombre da 24 W Illuminamento ≥ 1.200 Lux sul piano di lavoro del tavolo Alimentazione e tensione 220 V monofase / 380 V trifase, 50/60 Hz Resistenza di messa a terra del telaio rigorosamente Valutazione del rumore acustico ≤ 72 dB(A) a una distanza dell'operatore di 1,0 m Conforme alle norme ISO 11202 e OSHA 1910.95 Dimensioni/Peso della macchina 850 × 750 × 1.350 mm (L×P×A) | 115 kg Telaio saldato per impieghi gravosi + 4 piedini di livellamento 2. Architettura meccanica e identificazione dei sottosistemi La macchina integra un mandrino di lucidatura, un sistema di aspirazione a pressione negativa, un sistema di filtrazione a più scomparti e un cassetto di recupero sigillato in un'unica postazione di lavoro a controllo di polvere. Il diagramma sottostante identifica tutti i principali componenti strutturali e i relativi termini tecnici in inglese. Figura 1: Architettura generale del sistema, schema strutturale e identificazione dei componenti chiave 2.1 Analisi dettagliata del sottosistema principale # Componente Descrizione funzionale e ruolo operativo 1 Albero mandrino di precisione Albero in lega massiccia da Ø25 mm con dado a filettatura inversa M16 e flange di serraggio. 2 Cappa aspirante aerodinamica Ampio cofano di aspirazione a pressione negativa che convoglia la polvere direttamente dietro la ruota. 3 Cassetto di aspirazione della polvere Contenitore estraibile in acciaio da 15 litri con doppie chiusure a leva ermetiche a sgancio rapido. 4 Camera di filtraggio multi-tasca Contiene 4 sacchetti filtro in tessuto di poliestere (5–10 µm) con un grado di separazione pari o superiore al 98,5%. 5 Visiera di sicurezza in policarbonato Schermo trasparente incernierato ad alta resistenza agli urti, che protegge l'operatore dai frammenti metallici volanti. 6 Lampada LED senza ombre da 24 W Barra LED a spettro di luce diurna che illumina la superficie di contatto per la lucidatura (≥1200 Lux). 7 Console di controllo Pannello frontale con pulsante di arresto di emergenza, interruttori di alimentazione/aspirazione/luce e indicatore di giri al minuto del variatore di frequenza. 8 Piedini di livellamento Quattro piedini antivibranti M16 regolabili e robusti, con cuscinetti in gomma. 9 Leva dello spolverino Una leva laterale esterna, collegata a una griglia interna, permette di far cadere il pannello filtrante nel cassetto. Figura 2: Ingrandimento di dettaglio 1 — Mandrino di lucidatura di precisione, alloggiamento del cuscinetto, serraggio della flangia e dado di bloccaggio a filettatura inversa Figura 3: Ingrandimento di dettaglio 2 — Cappa di aspirazione aerodinamica a porta singola, flusso d'aria a doppio vortice e dinamica di cattura delle particelle Figura 4: Ingrandimento di dettaglio 3 — Matrice di filtri in tessuto a tasche multiple, griglia di agitazione meccanica e cassetto di recupero estraibile Figure 5: Detail Zoom 4 — Industrial Operator Control Console, Electrical Switches, VFD Speed Regulator, and Emergency Stop Interface 3. Essential Safety Regulations & Hazard Controls DANGER — severe mechanical entanglement hazard: NO GLOVES.STRICT PROHIBITION OF GLOVES: NEVER wear gloves (cotton, leather, rubber, or nitrile), loose clothing, neckties, rings, or wrist jewelry during polishing spindle operation. The high-speed rotating spindle and cotton buff will instantly grab textile fibers and drag the operator’s hands into the arbor within milliseconds. Long hair MUST be securely bound in a protective cap. 3.1 Mandatory Personal Protective Equipment (PPE) Eye & Face Protection:ANSI Z87.1 / EN 166 Grade B certified safety goggles or face shield. Respiratory Protection:NIOSH N95 or EN 149 FFP2 particulate respirator for fine dust. Hearing Protection:Industrial earplugs or earmuffs (NRR ≥ 22 dB) during extended shifts. Apparel & Footwear:Snug workwear with elastic cuffs; steel-toe anti-slip safety shoes. 3.2 Combustible Dust & Static Grounding Protocols Grounding:Cellulose acetate, acrylic, and polishing wax generate combustible fine dust. Ensure chassis grounding resistance is strictly Spark Control:NEVER polish spark-producing ferrous metals (steel/iron) without prior complete cleanout of the filtration chamber and dust drawer. 4. Installation & Pre-Commissioning 1. Leveling. Place machine on a level concrete floor. Adjust 4 leveling footpads until the tabletop is level in all axes, then lock jam nuts. 2. Electrical. Connect to dedicated branch circuit (16A breaker for 220V 1-Phase; 10A breaker for 380V 3-Phase). Secure PE ground wire ( 3. Rotation. Buffing wheel MUST rotate clockwise downward toward operator. If rotation is reversed on 3-phase units, swap incoming lines L1 and L2. 4. Wheel Mounting. Slide inner flange onto shaft → Mount wheel → Slide outer flange → Hand-thread M16 reverse nut → Tighten firmly with spanner (45–50 N·m). 5. Standard Operating Procedures (SOP) & Finishing Follow this streamlined 4-stage workflow to guarantee repeatable, mirror-grade finishing and ensure maximum operator safety. Figure 6: Standard Operating Procedure (SOP) 4-Stage Operational Workflow & Recommended 4:00 – 6:00 Safe Wheel Contact Arc 5.1 Daily Startup Sequence 1. Power. Turn ON Main Power isolator switch (green indicator illuminates). 2. Suction. Press DUST SUCTION button and verify strong negative air draw at the hood throat. 3. Lighting. Turn ON LED Work Light switch to illuminate the contact plane. 4. Spindle. Press SPINDLE START and dial VFD speed potentiometer to target RPM (2,000–2,400 RPM for acetate; 3,000 RPM for metal). 5.2 Workpiece Contact Arc & Kickback Prevention WARNING — kickback danger & safe contact zone.MANDATORY CONTACT ZONE (4:00 TO 6:00 ARC): Always present the workpiece against the LOWER QUADRANT of the wheel (between 4:00 and 6:00). NEVER polish above the centerline (12:00 to 2:00 zone) — the wheel will violently snatch and throw the workpiece forward (kickback hazard). Maintain light, steady, tangential pressure. 5.3 Eyewear & Precision Hardware 3-Stage Finishing Protocol Process Stage Recommended Wheel Compound Speed Surface Objective Stage 1 (Coarse Cut & Deburr) Spiral cotton / sisal wheel Brown Tripoli compound 2,200–2,400 RPM Removes CNC milling tool marks and burrs. Stage 2 (Smooth & Level) Yellow treated cotton wheel Green Chromium Oxide compound 2,000–2,200 RPM Buffs frame bevels and bridge into a smooth satin finish. Stage 3 (Mirror Finish) Soft unstitched muslin wheel Blue Luster or White Diamond wax 1,800–2,000 RPM Polish with light touch for optical mirror gloss. Compound tip — dedicated wheels per stage.Always use a dedicated buffing wheel per compound grade. A wheel contaminated with coarse Tripoli will transfer swirl marks into the final mirror stage. Rake wheels clean between batches. 5.4 End-of-Shift Shutdown Routine Stop spindle → Run suction for 30s to purge ductwork → Turn OFF suction, light, and power → Pump dust shaker lever 6–8 times into drawer. 6. Dust Filtration, Shaker Operation & Recovery 1. Recovery Drawer — empty daily. Turn OFF machine. Release dual quick-latches, slide 15L drawer out, empty swarf into waste/recycling bin, wipe EPDM gasket clean, and clamp latches airtight. 2. Shaker Agitation — every 4 hours. With suction fan completely OFF, grasp external side shaker lever and pump vigorously 6–10 times. Internal grid shakes caked dust down into the drawer. 3. Swarf Recovery — precious metal reclamation. The sealed collection drawer enables 100% dry reclamation of gold, silver, brass, and titanium polishing swarf without slurry contamination. 7. Preventive Maintenance & Troubleshooting 7.1 Preventive Maintenance Schedule Maintenance Frequency Mandatory Inspection & Service Procedures Daily (Every Shift) Empty 15L recovery drawer; clean PC visor; pump filter shaker 6–8 times; check wheel wear. Weekly (40 Hours) Inspect spindle arbor runout; check drive belt tension; inspect EPDM drawer gasket seal. Monthly (160 Hours) Inspect filter bags for tears or caking; verify ground bond ( Semi-Annually (1,000 Hours) Lubricate spindle bearings with 3–5g high-speed grease (Mobil Polyrex EM); check VFD. Annually (2,000 Hours) Replace complete set of multi-pocket filter bags (SPM-FLT-1004); inspect motor dynamic balance. 7.2 Comprehensive Troubleshooting Matrix Fault Symptom Probable Root Causes Corrective Action & Resolution Machine will not power ON Main breaker tripped; E-Stop locked down; blown fuse. Reset breaker; rotate E-Stop clockwise to release; check fuse. Motor hums but will not spin Phase loss on power line; VFD fault; arbor jam. Verify incoming line voltages; check VFD code; clear arbor. Excessive machine vibration Unbalanced buffing wheel; loose M16 lock nut. Dress or replace buffing wheel; tighten M16 nut to 45 N·m. Weak suction airflow at hood Filter bags caked; drawer unlatched; duct clog. Pump shaker lever 10 times; clamp drawer tight; clear duct. Workpiece burning (Acetate) RPM too high; excessive pressure; dry buffing wheel. Reduce speed to 2,000–2,400 RPM; use light touch; apply wax. Swirl marks / haze on surface Wheel contaminated with coarse compound/grit. Rake wheel clean; use dedicated buffing wheel per compound. Acoustic squeal / grinding noise Dry spindle bearings; loose drive belt rubbing frame. Grease bearings with Mobil Polyrex EM; adjust belt tension. 8. Spare Parts & Factory Service Contact 8.1 Genuine Factory Spare Parts Catalog Part Description & Specifications Factory Part No. Application & Replacement Notes Multi-Pocket Polyester Filter Bag Set (4 Pockets, 5–10µm) SPM-FLT-1004 Replace every 12–18 months depending on duty cycle Polycarbonate Safety Visor Shield (3mm High-Impact PC) SPM-SHD-PC01 Pre-drilled mounting holes with hinge hardware NSK High-Speed Spindle Deep Groove Ball Bearings (Pair) BRG-6205-2RS Pre-greased, double rubber sealed (25×52×15 mm) Over-Center Toggle Clamps with Rubber Spindle Pad CLP-TGL-GH403 Heavy-duty zinc-plated steel for recovery drawer M16 Left-Hand Reverse Thread Hex Nut & Clamping Flanges NUT-M16-LH02 Precision balanced alloy steel hardware set Mushroom Head Twist-to-Reset Emergency Stop Pushbutton SW-ESTOP-XB2 Standard 22mm panel mount, 1NC contact block 24W Industrial Shadowless Daylight LED Tube Luminaire LED-T8-24W-6.5K 6500K Color Temperature, IP54 dust resistant EPDM Foam Airtight Recovery Drawer Sealing Gasket GSK-EPDM-1505 Self-adhesive oil and wax resistant sponge rubber 8.2 Garanzia del produttore e contatti ufficiali L'SPM-ECO-1000 è supportato da unGaranzia del produttore di 12 mesicopre motore, ventilatore, VFD e telaio strutturale in condizioni di normale funzionamento industriale. Per assistenza tecnica, sviluppo di processi di lucidatura personalizzati, ruote di ricambio o richieste di pezzi di ricambio, contattare il nostro team di supporto tecnico. Offriamo anche personalizzazione OEM/ODM e fornitura di materiali di consumo per l'intera gamma di lucidatrici a stazione singola: sfoglia il nostro catalogo.composti di finituraEmateriali di consumocategorie per cere, paste abrasive e dischi lucidanti adatti a ogni fase di lavorazione. Hai bisogno di una postazione di lucidatura con aspirazione delle polveri per i tuoi pezzi? Inviaci il materiale del pezzo, le dimensioni, le condizioni attuali della superficie e la finitura desiderata. Il nostro team di esperti in finitura saprà consigliarti la macchina, le mole, la pasta abrasiva e il processo di prova più adatti. Contatta il nostro team di finitura JINTAIJIN POLISH MACHINERY CO., LTD. • Sito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com Certificazione ISO 9001:2015 e CE
  • Burattatrice a bambù a doppio piano: procedura operativa standard, guida al controllo e ricette di finitura
    Burattatrice a bambù a doppio piano: procedura operativa standard, guida al controllo e ricette di finitura Aug 19 , 2026
    Macchina per burattatura del bambù a due piani: procedura operativa standard, guida ai controlli e ricette di finitura. Serie di modelli: SP-TB4 / SP-TB8 • Sistema di burattatura a secco di precisione • Manuale d'uso ufficiale ILMacchina per la burattatura del bambù a doppio piano serie SP-TBÈ un sistema di burattatura a secco di precisione progettato per la finitura lucida di montature per occhiali di alta gamma (acetato, propionato), componenti metallici pregiati, gioielli e elementi di lusso in plastica o legno. I suoi tamburi ottagonali in bambù stagionato offrono un'ammortizzazione termica naturale, un delicato assorbimento della cera e una morbida azione a cascata che produce superfici a specchio senza distorsioni dei bordi. Questo manuale illustra la struttura della macchina, il funzionamento del pannello di controllo, la procedura operativa standard (SOP) completa in 6 fasi, ricette collaudate per la burattatura a secco, la manutenzione preventiva e la risoluzione rapida dei problemi. Se stai confrontando prima le opzioni delle attrezzature, consulta il nostromacchine per burattatura a tamburo rotantegamma o più ampiacollezione di macchine per la finitura. Panoramica e funzionalità delle apparecchiature.L'architettura verticale a due livelli consente di risparmiare spazio a terra raddoppiando al contempo la produttività. Ogni cilindro è realizzato con doghe di bambù naturale stagionato e dotato di griglie di ventilazione in acciaio inossidabile, mentre il sistema di azionamento è protetto da una griglia metallica gialla a tutta altezza. La macchina è adatta alla lavorazione di montature per occhiali in acetato/propionato, componenti metallici di pregio, gioielli e componenti di lusso in plastica e legno. 1. Parametri tecnici e configurazione La tabella seguente elenca la configurazione tecnica standard dei modelli SP-TB4 (4 canne) e SP-TB8 (8 canne). Parametro tecnico Specifiche/Configurazione ingegneristica Struttura / Barili Doppio piano (2 livelli), 4 o 8 barili ottagonali di bambù Materiale della canna Doghe di bambù naturale invecchiato con filtri di ventilazione in acciaio inossidabile. Motore principale / Alimentazione Motore ad alta coppia da 2,2 kW / 3,0 CV per impieghi gravosi (380 V trifase / 220 V monofase) Velocità di rotazione 28 – 35 giri/minuto (angolo di cascata gravitazionale ottimizzato: 45°–50°) Sistema di controllo Timer digitale a microprocessore (0–99,9 h/min), avvio, arresto, JOG a impulsi, ripristino Contenitore di sicurezza Recinzione di protezione industriale a tutta altezza in rete metallica gialla Sistema di scarico Vassoio di raccolta estraibile centrale zincato per impieghi gravosi Supporto ufficiale Sito web:www.surface-polish.com| Email:info@surface-polish.com 2. Struttura della macchina e nomenclatura dei componenti La configurazione della macchina presenta un'architettura verticale a due livelli che consente di risparmiare spazio. Il diagramma e la tabella sottostanti identificano tutti i componenti strutturali principali e i relativi termini tecnici in inglese. Figura 1: Schema strutturale della macchina e nomenclatura dei sottosistemi # Componente Descrizione funzionale e ruolo operativo 1 Bicchieri in bambù Cilindri ottagonali a doppio piano (n. 3, n. 4 superiore; n. 7, n. 8 inferiore) per una delicata lucidatura a secco a cascata. 2 Barre di serraggio e fermi Barre di compressione in acciaio resistente con morsetti a leva ad azione rapida per fissare i portelli. 3 Schermi a rete per la ventilazione Reti in acciaio inossidabile perforate per dissipare il calore generato dall'attrito interno e per espellere le micropolveri. 4 Cassetto tramoggia di ricezione Vassoio di raccolta centrale in acciaio zincato di grosso spessore per uno scarico rapido e pulito del pezzo/materiale di lavoro. 5 Telaio in acciaio strutturale Telaio rigido in acciaio saldato, antivibrazioni incluse, in grado di supportare carichi di azionamento su due livelli. 6 Recinzione di sicurezza in rete gialla Gabbia di rete metallica gialla a tutta altezza per isolare cinghie di trasmissione, pulegge e catene di trasmissione. 7 Quadro elettrico di controllo Contenitore elettrico antipolvere che ospita la pulsantiera, i blocchi di sicurezza e il timer a LED. 3. Pannello di controllo e interfaccia operatore La stazione di controllo frontale consente una gestione precisa del ciclo, lo spegnimento automatico temporizzato e il microposizionamento (JOG) per il carico e lo scarico. Il timer digitale arresta automaticamente la macchina al termine del ciclo programmato. Figura 2: Interfaccia del quadro elettrico di controllo e disposizione dei pulsanti Elemento di controllo Tipo/Colore dell'hardware Logica operativa e azione standard Lampada di alimentazione Spia rossa (in alto) Si illumina in modo continuo quando è attiva l'alimentazione principale trifase/monofase. Pulsante di avvio Pulsante verde Blocca il contattore magnetico principale per avviare un ciclo di rotazione automatico continuo. Pulsante di arresto Pulsante rosso Disattiva immediatamente il motore di azionamento e arresta completamente la rotazione del cilindro. JOG / Avanzando Pulsante giallo Funzionamento momentaneo: ruota i cilindri solo finché viene premuto. Utilizzato per allineare le porte per il carico/scarico. Ripristino del timer Pulsante blu Reimposta l'accumulatore del timer digitale a zero (00:00) per un nuovo ciclo. Timer digitale a LED Controller a microprocessore Display digitale con pulsanti di impostazione +/-. Spegnimento automatico della macchina al termine del ciclo. ATTENZIONE — Regola di sicurezza JOG (avanzamento a piccoli passi).Utilizzare sempre il pulsante giallo JOG per ruotare gli sportelli dei cilindri in posizione. NON tentare MAI di ruotare i cilindri manualmente quando il motore è spento o in funzione, poiché la coppia residua potrebbe causare schiacciamenti. 4. Procedura operativa standard (SOP in 6 fasi) Segui questo flusso di lavoro semplificato in 6 fasi per garantire una lucidatura ripetibile e a specchio, assicurando al contempo la massima sicurezza dell'operatore. Figura 3: Procedura operativa standard (flusso di lavoro di burattatura a secco in 6 fasi) Fase 1: Ispezione preliminare e posizionamento JOG. Verify the yellow safety cage is secured. Turn on the main isolator. Press the yellow JOG button intermittently until the target barrel door faces vertically upward (12 o’clock position). Step 2: Load Polishing Media & Workpieces. Release the red toggle latches, remove clamping bars, and open the hatch. Fill the barrel to 50%–60% total volume with walnut shells or corncobs. Add workpieces at a strict 3:1 to 4:1 media-to-workpiece ratio. Step 3: Apply Polishing Wax / Rolling Cream. Distribute specialized polishing wax or rolling oil evenly across the media (15–30 g per batch). Ensure the ventilation screens are clean and unclogged. Step 4: Secure Clamping Bars & Latches. Reinstall the barrel hatch door. Position the steel clamping bars and engage the red toggle clamps until firmly locked. Verify zero clearance around the door gasket. Step 5: Program Digital Timer & Press START. Press the blue TIMER RESET button. Set the desired cycle duration on the digital timer (e.g. 12.0 hours). Press the green START button. The machine runs continuously and auto-stops upon completion. Step 6: Discharge & Workpiece Separation. Slide the galvanized receiving hopper drawer directly under the target barrel. Use the JOG button to rotate the barrel door downward (6 o’clock position). Release the latches, open the hatch, and discharge the contents into the hopper for screening. 5. Dry Tumbling Process Recipes & Media Matrix Dry tumbling relies on progressive multi-stage micro-cutting and buffing. Use the proven recipe chart below for acetate eyewear, luxury plastics, and precision metals. Cycle times are typical starting ranges and should be confirmed with sample parts. Process Stage Recommended Media Polishing Compound Cycle Time Surface Objective 1. Rough Cutting Coarse Walnut Shell (16#–20#) Rough Cut Wax / Gray Paste 8 – 14 Hours Removes CNC milling marks, burrs, and parting lines. 2. Medium Smoothing Medium Walnut Shell (24#–36#) Medium Polish Cream / Brown Wax 10 – 16 Hours Smooths micro-scratches, creates uniform satin finish. 3. Fine Glossing Fine Corncob (20#–40#) / Bamboo Pegs Fine Buffing Oil / White Wax 12 – 18 Hours Enhances surface depth, semi-bright luster, prepares for mirror finish. 4. High Mirror Luster Micro Corncob (40#–60#) / Hard Pegs Mirror Finish Glaze / Blue-Green Wax 14 – 24 Hours Produces flawless, ultra-deep optical clarity & mirror reflection. Pro tip — tumbling volume & density control.Optimal tumbling efficiency occurs at 50%–60% total barrel fill. Never underfill (below 40%, risks severe impact damage) or overfill (above 70%, prevents cascading action and causes matte dead spots). La scelta dei materiali e dei composti è la variabile più importante nei risultati della burattatura a secco. Sfoglia il nostromezzi di finitura a seccogamma per i gradi di guscio di noce e tutolo di mais, o revisionecomposti di finituraper cere e smalti adatti alla fase di lavorazione. 6. Manutenzione preventiva e risoluzione rapida dei problemi 6.1 Programma di manutenzione ordinaria Controllo giornaliero:Controllare l'usura dei morsetti di fissaggio delle porte e delle guarnizioni in gomma. Rimuovere la polvere accumulata dalle griglie di ventilazione con una spazzola morbida o un aspirapolvere industriale. Controllo settimanale:Verificare la tensione della cinghia di trasmissione all'interno della gabbia a rete gialla (flessione di circa 10-12 mm esercitando una pressione decisa con il pollice). Controllare la lubrificazione della catena. Servizio mensile:Applicare grasso al litio NLGI #2 a tutti i cuscinetti a supporto tramite i nippli di ingrassaggio. Verificare il serraggio delle doghe di bambù; se allentate, serrare i bulloni di fissaggio. 6.2 Matrice di risoluzione rapida dei problemi Sintomo di guasto Probabile causa principale Azione correttiva / Soluzione La macchina non si avvia premendo START Alimentazione principale disattivata / arresto di emergenza inserito / timer non impostato / fusibile bruciato Controllare la spia rossa di alimentazione, rilasciare il pulsante di arresto, reimpostare il timer, controllare l'interruttore di alimentazione. Il pulsante JOG funziona ma il pulsante START non si blocca Timer scaduto / guasto al contatto ausiliario del contattore Premere il pulsante blu di ripristino del timer; ispezionare il cablaggio del contattore all'interno della scatola di controllo. Rumore o vibrazioni eccessivi durante il funzionamento Cuscinetto del supporto usurato / catena di trasmissione allentata / carico sbilanciato Lubrificare o sostituire i cuscinetti, regolare il tendicatena, garantire un riempimento uniforme del fluido. Perdita di polvere del supporto di memorizzazione durante il funzionamento Guarnizione di tenuta del portello usurata / morsetti a leva non completamente bloccati Ispezionare e sostituire la guarnizione in silicone; regolare la tensione del fermo della barra di serraggio. I pezzi lavorati presentano una lucentezza non uniforme o scarsa Rapporto di miscelazione non corretto / quantità insufficiente di cera / retine intasate Regolare il rapporto tra materiale abrasivo e pezzo da lavorare verso 4:1; pulire i filtri di ventilazione per evitare il surriscaldamento. 7. Supporto tecnico e sviluppo di processi personalizzati Per assistenza tecnica, sviluppo di processi di burattatura personalizzati, cilindri di ricambio o richieste di pezzi di ricambio, contattate il nostro team di supporto tecnico. Offriamo anche servizi di personalizzazione OEM/ODM, fornitura di paste lucidanti e materiali abrasivi, nonché parti soggette ad usura per l'intera serie SP-TB. Hai bisogno di un processo di burattatura a secco personalizzato per i tuoi pezzi? Inviaci il materiale del pezzo, le dimensioni, le condizioni attuali della superficie e la finitura desiderata. Il nostro team di esperti in finitura saprà consigliarti la macchina, il materiale abrasivo, il composto e il processo di prova più adatti. Contatta il nostro team di finitura Sito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
  • Come scegliere la dimensione del materiale per piccoli fori, scanalature e cavità interne
    Come scegliere la dimensione del materiale per piccoli fori, scanalature e cavità interne Jul 27 , 2026
    html Come scegliere la dimensione del materiale abrasivo per piccoli fori, asole e cavità interne Come scegliere la dimensione del materiale abrasivo per piccoli fori, asole e cavità interne Risposta breve: scegliere il materiale abrasivo più piccolo che raggiunga la caratteristica richiesta e che possa ancora essere separato in modo affidabile. Un elemento abrasivo più piccolo può migliorare l'accesso, ma può anche incastrarsi in un foro, passare attraverso un'asola, rallentare la separazione o modificare l'intensità del contatto. La dimensione corretta è quindi una decisione basata su geometria, difetti, macchina e ispezione, non una semplice regola del tipo “più piccolo è meglio”. Importante: confermare l'accesso del materiale abrasivo e la separazione su pezzi rappresentativi. Una dimensione da catalogo non dimostra che una determinata forma passerà attraverso la caratteristica senza rimanere intrappolata. 1. Mappare la caratteristica prima di selezionare il materiale abrasivo Registrare l'apertura minima, la larghezza dell'asola, la profondità della cavità e la lunghezza del passaggio. Contrassegnare inoltre filettature, superfici di tenuta, superfici estetiche e bordi che non devono essere arrotondati eccessivamente. La dimensione critica spesso non è il diametro nominale del foro: un ingresso angolato, una bava, un foro trasversale o una cavità cieca possono ridurre il passaggio utilizzabile. Fori passanti: controllare bave di entrata e uscita, sezioni trasversali e la possibilità che un elemento abrasivo passi attraverso e rimanga intrappolato altrove.Asole: confrontare la dimensione più corta dell'asola con la sezione trasversale minima del materiale abrasivo e il suo orientamento.Cavità cieche: verificare che il materiale abrasivo possa entrare, circolare e uscire senza accumularsi sul fondo.Canali interni: confermare che l'obiettivo del processo sia raggiungibile; il contatto superficiale all'interno di un canale può essere non uniforme. 2. Utilizzare una verifica di adattamento e funzionalità, non solo un'etichetta dimensionale DomandaPerché è importanteVerifica di prova Il materiale abrasivo può entrare?Una forma grande o orientata male potrebbe non raggiungere mai la bava.Contrassegnare entrata e uscita; ispezionare dopo un ciclo breve. Il materiale abrasivo può uscire?Gli elementi abrasivi intrappolati causano rilavorazioni, contaminazione e rischi per il cliente.Contare i pezzi trattenuti dopo la separazione e il lavaggio. Può proteggere il bordo?Un contatto troppo piccolo o troppo affilato può aumentare l'arrotondamento del bordo.Misurare il raggio del bordo e le dimensioni critiche. La forma del materiale abrasivo modifica la sezione trasversale effettiva. Cilindri, triangoli, forme tagliate ad angolo e forme in plastica non entrano nella stessa caratteristica nello stesso modo. Selezionare insieme forma e dimensione, quindi verificare la circolazione nella macchina e il metodo di separazione. 3. Bilanciare accesso, incastro e separazione Ridurre la dimensione del materiale abrasivo può migliorare l'accesso, ma può rendere la separazione più lenta, soprattutto quando il pezzo presenta molte piccole aperture o quando il materiale abrasivo si avvicina alla dimensione della caratteristica. Esaminare il metodo di separazione tramite griglia, magnete, flusso o vibrazione della macchina prima di approvare una qualità di materiale abrasivo fine. La guida al materiale abrasivo ceramico rispetto a quello plasticospiega perché la famiglia e la forma del materiale abrasivo devono essere considerate insieme alla geometria. Non affidarsi solo all'estrazione tramite scuotimento visivo. Utilizzare una verifica definita della ritenzione, come un campione conteggiato, una fase di lavaggio o un'ispezione controllata delle cavità. Il metodo di accettazione deve corrispondere al rischio del pezzo e ai requisiti del cliente. 4. Abbinare la dimensione al difetto in ingresso e alla finitura desiderata Un piccolo elemento abrasivo può raggiungere una cavità ma non avere la massa o l'azione abrasiva necessaria per rimuovere una bava pesante. Al contrario, un materiale abrasivo grande e aggressivo può rimuovere rapidamente materiale su un bordo esposto mentre non raggiunge la caratteristica interna. Separare gli obiettivi: rimozione delle bave interne, levigatura superficiale, arrotondamento dei bordi e lucidatura finale possono richiedere fasi diverse o concetti di macchina differenti. Per pezzi delicati o di alto valore, confrontare la finitura di massa con materiale libero con un processo che mantiene il pezzo fermo, come la finitura a trascinamento o a flusso. La scelta della macchina dovrebbe seguire la geometria e il rischio di danneggiamento, non solo l'etichetta del materiale abrasivo. 5. Una prova ripetibile della dimensione del materiale abrasivo Misurare e registrare l'apertura minima, la profondità e la lunghezza del passaggio.Selezionare due forme candidate e due dimensioni che possano essere separate dall'attrezzatura disponibile.Eseguire una breve prova di accesso, quindi ispezionare ogni cavità critica per verificare la presenza di residui di materiale.Misurare la rimozione delle bave, il raggio del bordo, la rugosità o la finitura visiva come specificato.Ripetere la prova con il candidato migliore utilizzando un campione nuovo per confermare la ripetibilità.Documentare il materiale, la macchina, il carico, il composto/acqua, il tempo ciclo e il metodo di separazione. Utilizzare il registro della prova campione di finitura di massa per documentare la decisione sulla dimensione e i criteri di rilascio. Per scelte più ampie sulla capacità della macchina, consultare la guida alla selezione di vasche e contenitori. Lista di controllo per l'acquirenteApertura minima, larghezza della fessura, profondità della cavità e lunghezza del passaggioAltezza della bava in ingresso e raggio del bordo targetMateriale, durezza, dimensioni critiche e superfici esteticheForma e dimensione del materiale abrasivo candidato e metodo di separazioneTipo di macchina, rapporto di carico, composto/acqua e tempo cicloMetodo di accettazione della ritenzione e criteri di rilascio documentati Serve aiuto nella selezione del materiale abrasivo per caratteristiche interne?Inviare il disegno del pezzo o le foto, il passaggio minimo, la bava in ingresso e la finitura target. Possiamo aiutare a definire una prova di accesso, separazione e ispezione prima di finalizzare attrezzatura o materiale abrasivo.Contattare SurfacePolish per una revisione del processo Questa guida è un quadro di riferimento per la selezione del processo. Dimensione, forma del materiale abrasivo e ciclo finale devono essere confermati su pezzi rappresentativi.
1 2 3 ... 12

Un totale di 12 pagine

#+86-592-2381506

E-mail : info@surface-polish.com

Indirizzo della sede : No. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen

Clicca qui per lasciare un messaggio

Lasciate un messaggio
Se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, lascia un messaggio qui, ti risponderemo il prima possibile.

Casa

Prodotti

whatsapp

contatto