Attrezzatura di rettifica--Rettificatrice a umido
L'attrezzatura per la rettifica a umido va scelta in funzione del pezzo, del difetto in ingresso e del risultato di ispezione. Questo articolo usa l'esempio archiviato delle aste metalliche per occhiali per spiegare le informazioni necessarie prima di confrontare un percorso a umido, una famiglia di media o un allestimento della macchina.
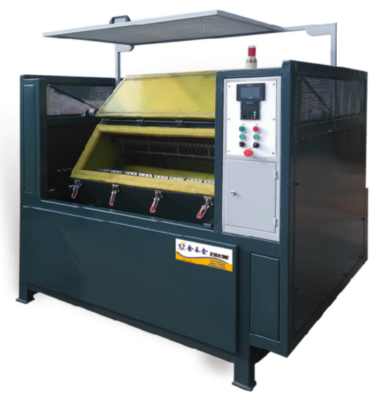
Immagine di riferimento di rettificatrice a umido e asta metallica per occhiali dalla fonte archiviata.
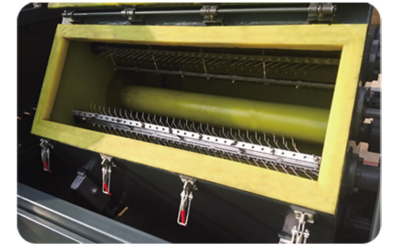
Immagine di riferimento di rettificatrice a umido e asta metallica per occhiali dalla fonte archiviata.
Definite il pezzo prima della macchina
Le aste metalliche e i pezzi snelli simili possono essere sensibili al contatto, all'incastrarsi tra loro e alle variazioni dei bordi. Registrate materiale, lunghezza, sezione, fori, pieghe, superfici estetiche e ogni zona che deve restare protetta. Mostrate graffi, sbavature, residui o zone opache in ingresso con fotografie scattate con luce costante. Indicate se l'obiettivo è pulizia, sbavatura, levigatura, un aspetto satinato uniforme o un altro risultato definito.
- Materiale e geometria
- Pieghe, bordi e superfici estetiche critici
- Condizione superficiale attuale
- Aspetto obiettivo e metodo di ispezione
Cosa descrive il documento di origine
Il documento archiviato descrive un indirizzo di rettifica a umido per prodotti metallici, con un allestimento a rastrelliera pensato per tenere separati i pezzi, insieme a riferimenti a controllore e regolazione di frequenza. Si tratta di descrizioni del documento di origine, che vanno confrontate con la configurazione attuale della macchina prima di essere considerate specifiche. Non deducete capacità, tempo di ciclo o un risultato universale dall'articolo o dalle sue fotografie.
Costruite un percorso campione controllato
Usate pezzi rappresentativi e tenete registrati posizione in rastrelliera, schema di carico, media, composto, gestione del liquido e intervallo di processo. Ispezionate a intervalli fissi la piega più difficile, l'apertura più piccola e la superficie estetica più visibile. Controllate contatto pezzo-pezzo, ritenzione dei media, residui e qualsiasi variazione della superficie di accoppiamento o di montaggio. Se servono più fasi, ispezionate tra una fase e l'altra invece di giudicare solo l'aspetto finale. Per richieste idonee si può valutare un test gratuito su campione. Il cliente paga la spedizione in entrata dei pezzi rappresentativi e SurfacePolish paga la spedizione di ritorno. Il risultato resta legato ai pezzi esaminati e al metodo di accettazione concordato.
Domande da inviare
Includete materiale, dimensioni, quantità, disegno, foto, difetto attuale, finitura obiettivo, caratteristiche protette e requisiti di pulizia o assemblaggio a valle. Se l'allestimento a rastrelliera o i dettagli del controllore sono importanti per il progetto, chiedete al team di confermarli rispetto alla documentazione attuale del modello.
Parlateci del vostro pezzo
Inviate i dettagli del pezzo Aspetto del processo a umido | Cosa offre | Cosa gestire | Flusso di acqua e composto | Porta via i fini e mantiene attivi i media | Un flusso troppo basso fa intasare la carica | Controllo del calore | L'acqua porta via il calore dal punto di contatto | Particolarmente importante su plastiche e pezzi sottili | Superficie dopo l'asciugatura | Una superficie pulita richiede un risciacquo definito | Minerali e film di composto si asciugano sul pezzo | Scelta del composto | Abbinato al materiale e all'operazione | Un composto per metalli può influire su alcune plastiche | Gestione della sospensione | Acqua e fini devono essere gestiti | La gestione di sospensione e rifiuti fa parte del processo | Condizione dei media | Decide se l'azione resta costante | Controllate e rabboccate a intervalli | Indicazioni da testare su un campione rappresentativo, non risultati convalidati per uno specifico componente.
Cosa fa l'acqua
In un processo a umido l'acqua non serve a lucidare nulla. Svolge tre compiti, e capirli spiega la maggior parte dei problemi che si verificano quando un processo a umido viene condotto senza attenzione all'acqua. Il primo compito è rimuovere i fini. Mentre i media lavorano un pezzo, sia i media sia il pezzo rilasciano materiale, e questi fini devono uscire dalla zona di lavoro. Se restano, si compattano tra i media e il pezzo, l'azione diventa uno sfregamento anziché un taglio, e il risultato su un ciclo lungo è una superficie opaca invece che fine. Portata e limpidezza dell'acqua sono quindi variabili di processo, non pulizia ordinaria. Il secondo compito è portare via il calore. I pezzi metallici dissipano il calore ragionevolmente bene da soli, ma le sezioni sottili, le plastiche e i pezzi piccoli no. L'acqua mantiene la temperatura di contatto entro un intervallo che il materiale tollera, ed è ciò che evita l'appannamento sulle plastiche e lo scolorimento su alcuni metalli. Il terzo compito è trasportare il composto, che è ciò che effettivamente condiziona la superficie. La concentrazione del composto è un'impostazione a sé stante: troppo debole e la carica si intasa, troppo forte e l'effetto sulla superficie cambia.
Gestire il lato acqua
La qualità dell'acqua conta per il pezzo finito tanto quanto per il processo. I minerali disciolti restano sulla superficie quando il pezzo si asciuga e compaiono come macchie o una pellicola. È un problema di risciacquo, non di finitura, e si risolve risciacquando con acqua pulita e asciugando come fase definita. Anche la sospensione prodotta da un processo a umido va gestita: contiene fini dei media, fini metallici e composto esaurito. È un output del processo, quindi il modo in cui viene gestita fa parte della progettazione del processo e non è qualcosa da affrontare dopo.
 +86-592-2381506


 Rete IPv6 supportata