Spilli per buratto: cosa raggiungono, cosa no e come mantenerli efficienti
I media in acciaio sono solitamente presentati come una famiglia di forme — sfere, ovali, diagonali e spilli — e a ciascuno è dedicata una sola riga. Gli spilli meritano di più, perché sono l'unica forma il cui comportamento dipende dalla macchina che li aziona anziché dal pezzo.
Questa pagina spiega perché gli spilli sono adatti all'azionamento magnetico e non alle vasche vibranti, cosa accade quando uno spillo si incastra e come si esaurisce una carica di spilli. Il quadro generale sui media in acciaio è qui: guida alla brunitura con media in acciaio.
Uno spillo non è una sferetta
Quando i buyer cercano spilli per buratto o spilli in acciaio inox per burattatura, spesso li considerano come minuscole sfere d'acciaio inox allungate a filo. In officina, uno spillo e una sfera si comportano come due strumenti completamente diversi.
Nessun grano abrasivo: agisce per compressione, non per taglio
A differenza dei media abrasivi ceramici o plastici, che sfruttano la grana incorporata per asportare metallo, i media in acciaio inossidabile non contengono grani abrasivi. Che si tratti di brunitura su acciaio, ottone o rame, oppure su alluminio con un idoneo cuscinetto liquido, il processo opera per compressione a freddo anziché per asportazione.
Mentre gli spilli temprati colpiscono e scivolano sul pezzo, la pressione di contatto appiattisce i picchi microscopici e rimuove le microbave fragili al fondo dei filetti. Poiché la brunitura sposta le creste anziché asportare materiale, rende la superficie brillante e riflettente senza alterare le quote dimensionali del pezzo.
Perché la forma conta più del materiale
È possibile ricavare una sfera e un ago dalla stessa identica qualità di filo inox, eppure la loro geometria crea fisiche di contatto opposte. Una sfera compie un contatto puntiforme e rotola sulle facce aperte per una lucidatura a specchio, ma si arresta davanti a fessure più strette del suo diametro.
Un ago scambia la massa di rotolamento con un profilo sottile. La punta e la parete laterale scivolano all'interno dei passaggi stretti dove le microsfere d'acciaio creano ponti sull'imbocco.
I tre compiti che un ago esegue e nessun altro media può fare
Questa sottile geometria aghiforme consente agli aghi per buratto di svolgere tre compiti inaccessibili a pietre ceramiche, abrasivi di brunitura e sfere d'acciaio:
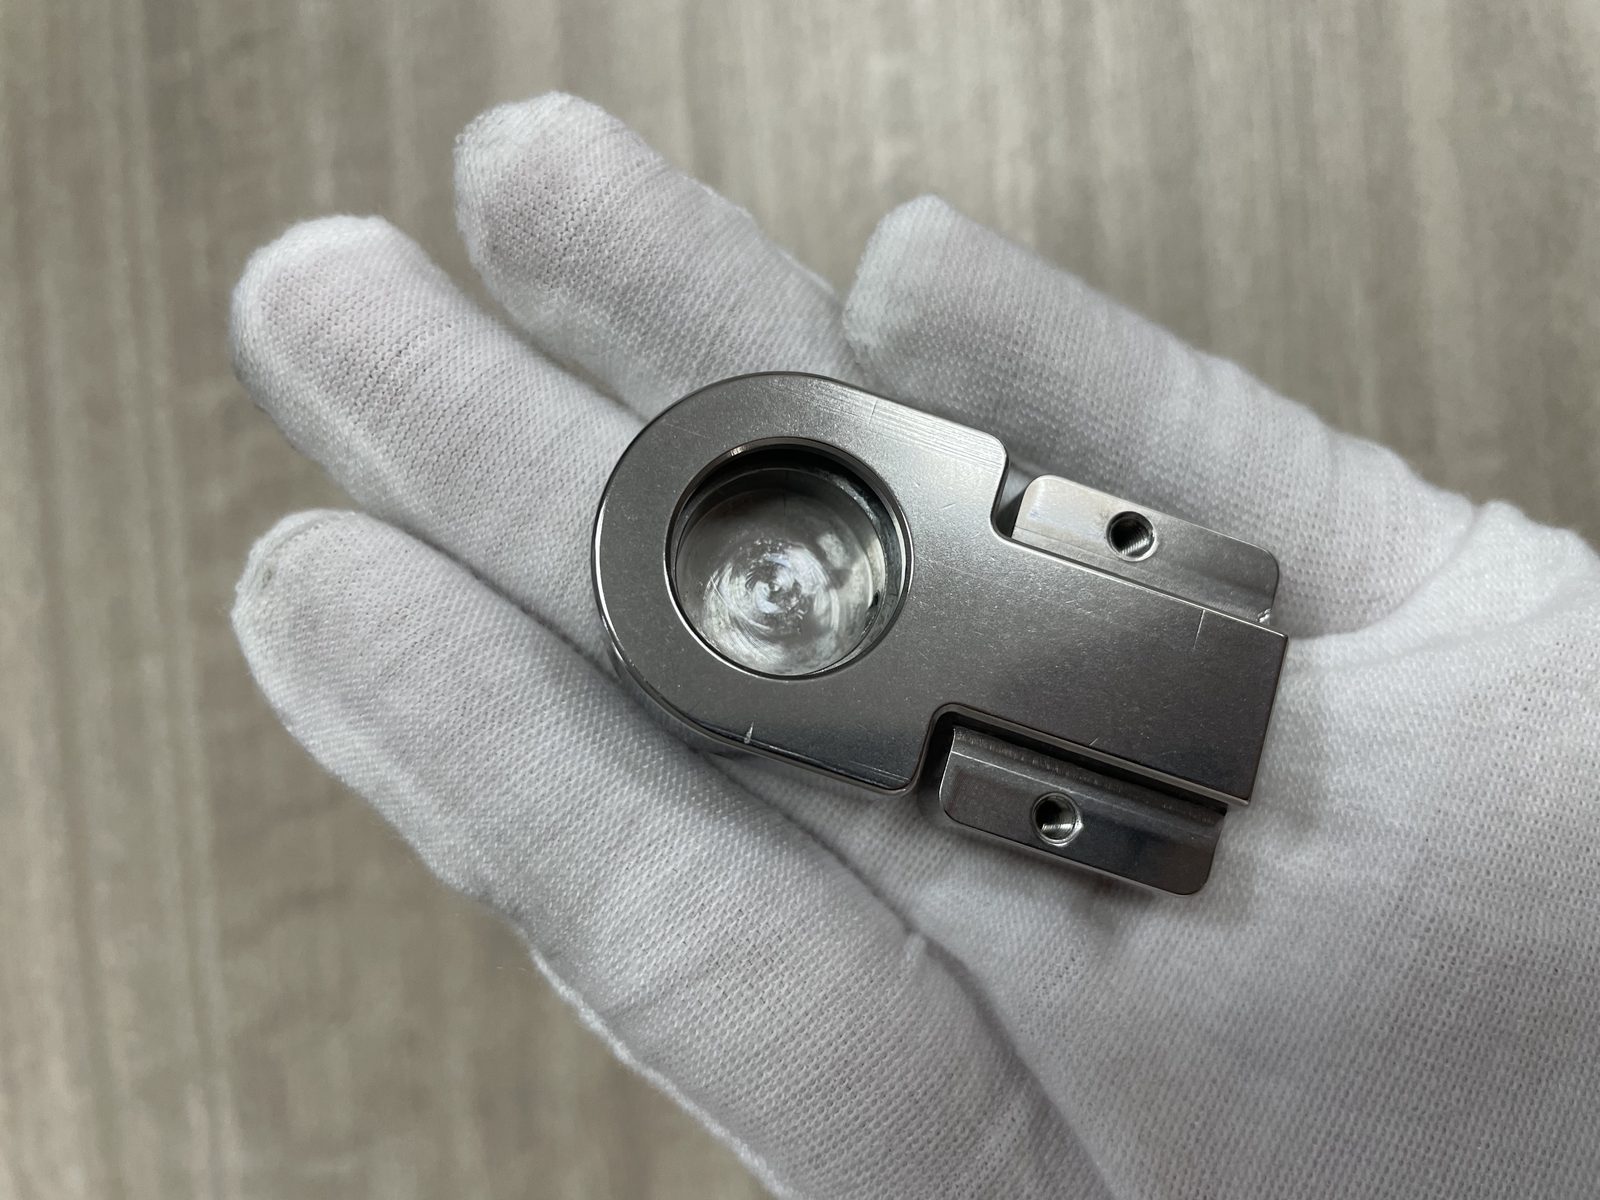
- Raggiungere canali lunghi e stretti: Gli aghi scivolano di punta in filettature interne, condotti di iniettori e guide per rimuovere le bave e lucidare le pareti interne.
- Liberare fori incrociati intersecanti: Dove due fori si incontrano in un collettore, le sfere si bloccano all'incrocio mentre i sottili aghi passano dritto.
- Lucidare angoli ciechi e recessi: Su fusioni di gioielli, lunette di orologi e bracket dentali, gli aghi raggiungono le gole nette senza smussare i dettagli esterni.
Perché gli aghi appartengono alla finitura magnetica, non al buratto vibrante
L'errore più costoso con i media inox per burattatura è versare aghi magnetici fini in una vasca vibrante o in un barile rotante. Per comprendere come l'architettura della macchina governa la sbavatura di minuteria, confronta la nostra guida alle macchine di finitura magnetica e la guida su quando il media sfuso non arriva. Per i corpi abrasivi standard, vedi la nostra guida alla selezione dei media per buratti vibranti.
L'azionamento decide l'abrasivo, non il contrario
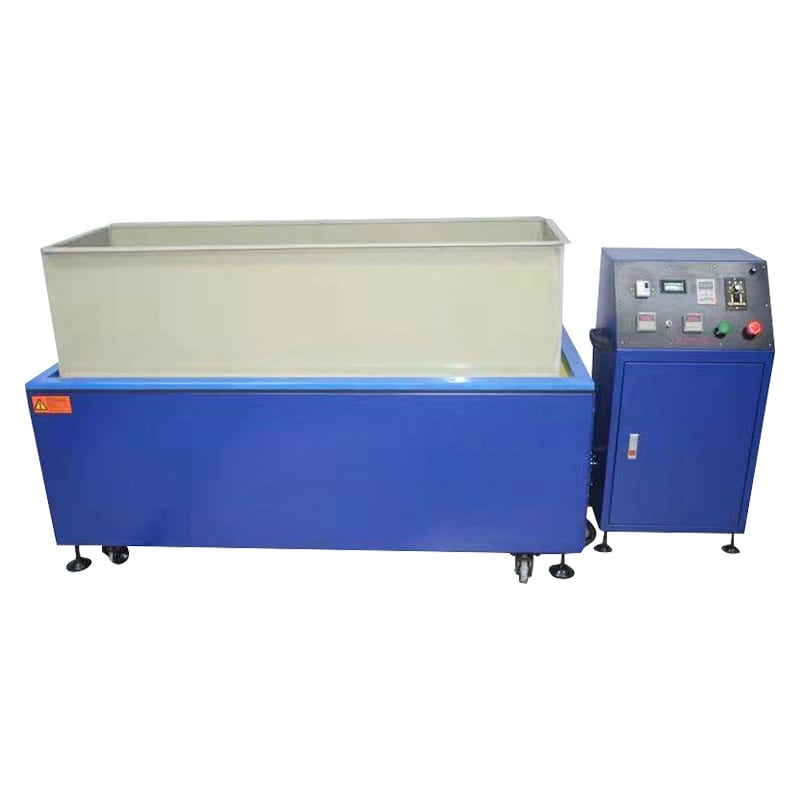
I sottili aghi in acciaio inox sono progettati appositamente per il campo magnetico rotante delle macchine di finitura magnetica. Sotto la vasca di lavoro amagnetica si trova un disco dotato di magneti permanenti alternati che ruota ad alta velocità.
Quel campo magnetico attrae gli aghi ferromagnetici raddrizzandoli come una spazzola rigida e rotante. Con l'alternarsi del campo, le punte verticali degli aghi penetrano fori ciechi, fessure e sottosquadri da ogni angolazione. Solo l'azionamento magnetico orienta un ago sottile e leggero affinché penetri in un foro.
Cosa succede mettendo gli aghi in una vasca vibrante
Quando un operatore versa aghi fini per buratti magnetici in una vasca vibrante o in un buratto rotativo sperando che entrino in fori minuscoli, la fisica smentisce subito le attese.
Senza un campo magnetico a tenerli eretti, gravità e vibrazioni appiattiscono gli aghi l'uno sull'altro. Sul fondo della vasca si compattano in fasci paralleli come stuzzicadenti bagnati, scivolando lateralmente oltre le aperture dei fori.
La regola di stoccaggio che quasi nessuno indica
Ancora peggio è ciò che accade allo stato magnetico degli aghi se lasciati dentro o accanto a una macchina a vibrazione. Ecco una regola fondamentale che quasi nessun fornitore indica: gli aghi per buratto non devono mai essere conservati nella vasca vibrante né accatastati accanto ai motori a vibrazione.
I motori a vibrazione e i magneti d'officina espongono gli aghi fermi a un campo magnetico costante e a shock meccanici. Col tempo, gli aghi si sovramagnetizzano in modo permanente e si aggregano in ostinate sfere magnetiche anche a macchina spenta. Anziché separarsi e fluire nei fori dei pezzi, gli aghi sovramagnetizzati restano attaccati in grumi smettendo di funzionare. Conservate sempre gli aghi asciutti in vaschette di plastica, ben lontani dai macchinari a vibrazione.
Il problema dell'incastro — Quando il perno entra e non esce più
Poiché i perni da buratto si acquistano proprio per entrare in fori e cave minuscole, il problema principale in officina è il loro incastro. L'incastro avviene quando un perno scivola in una cavità durante il ciclo e si blocca saldamente.
Dove si incastrano i perni e perché è prevedibile
L'incastro dei perni non è mai casuale: accade quando la geometria interna di un foro fa inclinare il perno in diagonale, incastrandolo tra pareti opposte. Se un foro passante rettilineo fa defluire i perni, ogni variazione di diametro o direzione li intrappola.
Le geometrie che i perni amano troppo
Attenzione a quattro geometrie del pezzo esaminando i disegni per la finitura a perni:
- Fori ciechi: Un perno entra di punta, tocca il fondo, si inclina per la spinta degli altri perni e si incastra attraverso l'alesaggio.
- Fessure coniche strette: Un perno scivola nell'imboccatura larga della fessura e si incastra saldamente man mano che essa si restringe.
- Incroci tra fori trasversali: Nella giunzione interna in cui due fori si intersecano, un perno ruota in parte e si blocca tra le due pareti.
- Fondi di filettature interne a passo grosso: Un perno di lunghezza pari al diametro medio di un filetto interno fa da ponte tra creste opposte.
Come estrarre un perno incastrato senza danneggiare il pezzo
Quando l'ispezione rileva perni incastrati in raccordi di ottone, alluminio o inox, non estrarli mai con punte d'acciaio duro che graffiano il foro. Usare questi quattro metodi d'officina nell'ordine:
- Jogging magnetico inverso: Trattare i pezzi in acqua e additivo senza altri abrasivi, così i poli magnetici alternati espellono il perno.
- Agitazione a ultrasuoni: Mettere il pezzo con il foro in giù in un bagno a ultrasuoni per rompere la suzione capillare.
- Sonda in ottone o legno: Battere piano sul perno incastrato con una spina in ottone o legno più morbida del pezzo.
- Vagliatura magnetica post-ciclo: Passare i lotti scaricati su un vaglio separatore magnetico vibrante prima dell'asciugatura.
La decisione di specifica che previene l'incastro prima che accada
Molti acquirenti cercano di prevenire l'incastro cambiando il diametro del perno. In pratica, la lunghezza del perno dev'essere inferiore alla profondità del foro cieco — e la lunghezza conta molto più del diametro per evitare perni incastrati.
Il diametro del perno stabilisce solo se entra nell'imbocco del foro; la lunghezza stabilisce se ne esce. Specificare una lunghezza sufficientemente corta da ruotare libera nella cavità cieca senza incastrarsi in diagonale, o più lunga del foro così che non entri affatto.
Le forme e a cosa serve ciascuna
Mentre i fini aghi magnetici trattano i micro-incavi, la brillantatura pesante a tamburo e a vibrazione impiega quattro geometrie standard nella nostra gamma di supporti di finitura in acciaio. Ogni produttore certificato di graniglia inox modella queste quattro forme per trattare contorni specifici.
Aghi dritti
Gli aghi cilindrici dritti — a filo fine, medio e grosso — offrono la massima penetrazione in fessure strette, piccoli fori, cave di ingranaggi e filigrane per gioielli nei buratti magnetici.
Sferoconi e diagonali
Gli sferoconi uniscono una fascia semisferica a una punta conica, mentre i diagonali sono fili cilindrici tagliati ad angolo. Entrambi si adattano alla brillantatura pesante a vibrazione o a tamburo di pezzi con facce piane e spigoli interni: il corpo lucida i piani e la punta raggiunge i raccordi.
Sfere e piattelli
La graniglia sferica in acciaio inox e i piattelli garantiscono un contatto di puro rotolamento, senza punte acuminate che righino le facce piane. Le sfere sono la scelta classica per la lucidatura a specchio di stampati, getti e minuteria. Le varianti ricotte dolci — cercate a volte come sfere nu-soft — servono superfici delicate in cui la durezza dell'abrasivo deve restare inferiore a quella del pezzo.
Miscele di graniglia — perché una carica mista supera la forma singola
Su getti complessi o minuteria decorata, l'uso di una sola forma di graniglia inox per la brillantatura a tamburo lascia spesso un profilo non lucidato negli angoli interni non raggiungibili dalle sfere.
La soluzione d'officina consiste nell'usare una carica mista, unendo sfere a sfere-cono o aghi in un solo ciclo. Le sfere scorrono sulle ampie superfici piane per una lucentezza a specchio, mentre coni o aghi raggiungono raccordi e scanalature. Una carica mista copre pezzi complessi meglio di una singola forma, sebbene selezionare le forme usurate o ripristinare la proporzione richieda maggior cura.
Manutenzione — Perché gli aghi si usurano e cosa li distrugge
Spesso si pensa che i supporti in acciaio inox durino per sempre perché non si erodono come la ceramica. Sebbene non si dissolvano in acqua, se trascurata una carica di aghi muore in quattro modi precisi.
I quattro modi in cui muore la carica
Ispezionate regolarmente la carica di aghi per questi quattro tipi di guasto:
- Fatica meccanica e rottura: I fili sottili che flettono sotto l'impatto magnetico subiscono fatica e si spezzano in monconi corti e affilati. I frammenti rotti graffiano i pezzi teneri e si incastrano a fondo nei piccoli fori ciechi dove gli aghi interi non entravano.
- Piegatura: Il sovraccarico della camera con pezzi pesanti piega gli aghi diritti in uncini, che non raggiungono più i fori e si aggrovigliano sui pezzi.
- Imbrattamento superficiale (fouling): Ossido di alluminio abraso, tracce di ottone, oli e sapone secco formano una pellicola appiccicosa che rilascia residui grigi sui pezzi.
- Sovramagnetizzazione: Conservare gli aghi in una vasca vibrante o vicino a motori li magnetizza in modo permanente, facendoli ammassare in sfere spinose e bloccandone il flusso.
Pulire gli aghi senza mescolarli alla produzione
Quando gli aghi lasciano i pezzi opachi o grigi, esegui un ciclo di pulizia dei supporti invece di gettare la carica. Carica nella macchina solo gli aghi sporchi senza pezzi, aggiungi acqua calda e nuovi composti di finitura acidi o alcalini formulati per la manutenzione del brillantante ed esegui un ciclo breve.
Far girare solo gli aghi con nuovo composto di brillantatura per buratti rimuove il metallo impastato e i residui d'olio ossidato, scaricando i fanghi scuri e ripristinando la brillantezza degli aghi d'acciaio.
I segnali per sostituire anziché pulire
Sapere quando smettere di pulire e sostituire la carica di aghi:
- Gli aghi si aggregano ancora in grumi dopo un ciclo a caldo: La carica è sovramagnetizzata; smagnetizzala con una bobina a corrente alternata o sostituiscila e correggi l'area di stoccaggio.
- Nella vasca compaiono spezzoni di aghi rotti e appuntiti: Setaccia ed elimina subito la carica per evitare che i frammenti si incastrino nei pezzi del cliente.
- Una percentuale evidente di aghi è piegata a uncino: Sostituisci il lotto, poiché gli aghi piegati si bloccano in filetti e fori trasversali a ogni ciclo.
Scegliere la carica giusta per i tuoi pezzi
La scelta della carica di aghi o sfere corretta parte sempre dall'apertura più piccola a disegno, anziché dalle dimensioni complessive del pezzo.
Parti dalla geometria più piccola, non dal pezzo più grande
Controlla larghezza della cava più stretta, diametro del foro trasversale più piccolo, raggio interno più acuto e minima profondità dei fori ciechi sul pezzo. Scegli diametro e lunghezza degli aghi affinché passino nell'apertura minore senza incastrarsi, o restino all'esterno rifinendo le superfici.
La decisione in tre parti: accesso, riempimento e separazione
Prima di ordinare i supporti sfusi, verifica tre passaggi. Primo, controlla che la forma degli aghi raggiunga la cavità desiderata. Secondo, adegua il peso totale dei supporti alla motorizzazione della macchina. Terzo, assicurati di avere un vaglio o un separatore magnetico per separare agevolmente pezzi finiti e aghi a fine ciclo.
Usa la tabella a quattro colonne per abbinare le caratteristiche del pezzo alla corretta geometria dei supporti in acciaio.
| Caratteristica pezzo | Forma supporto | Perché funziona | Nota d'officina |
|---|---|---|---|
| Filetti fini, cave strette e canali di guida | Aghi magnetici dritti e sottili | Solo perni sottili possono entrare e pulire passaggi stretti | Il perno deve essere più corto della profondità cieca |
| Fori trasversali intersecanti e collettori | Perni dritti o miscela di perni e sfere | I perni passano nelle giunzioni dove le sfere fanno ponte | Controllare incastri negli angoli dei fori incrociati |
| Superfici ampie, aperte, piane o curve | Sfere sferiche o sfere a piattello | Il contatto di rotolamento offre la massima lucentezza a specchio | Le sfere non entrano in scanalature strette |
| Fusioni complesse con piani e raccordi | Graniglia mista (sfere più coni) | Le sfere lucidano i piani, le punte coniche i raccordi | Più difficile smistare e rabboccare forme miste |
| Pezzi con fori ciechi poco profondi | Attenzione agli aghi; preferire le sfere | I fori ciechi intrappolano aghi pari alla diagonale | Richiede separazione dedicata post-ciclo |
Cosa inviare per una raccomandazione affidabile
Poiché il comportamento degli aghi dipende da profondità del foro, durezza della lega e forza del campo magnetico, non stimarne mai la misura da una foto. Invia al fornitore pezzi campione, un disegno con i fori critici e la finitura desiderata per testare aghi fini e grossolani sulla tua geometria.
Costi: cosa incide realmente
Quando si valutano aghi e sfere in acciaio inox, guardare solo al prezzo d'acquisto al chilo ignora la reale economia di processo.
Quattro voci di costo e quella dominante
La gestione di una stazione ad aghi o sfere comporta quattro costi correnti:
- Carica iniziale del materiale: Aghi e sfere in acciaio inox costano di più all'inizio rispetto ai media ceramici.
- Reintegri per trascinamento e rottura: Gli aghi sottili aderiscono nei fori umidi e fuoriescono durante lo scarico.
- Manutenzione e pulizia: Detergente e tempo macchina impiegati per cicli a vuoto di lavaggio aghi.
- Manodopera per scarti e disincaglio: Costo per rimuovere gli aghi incastrati o scartare i pezzi danneggiati.
Perché la carica economica costa di più
Nella finitura con aghi in acciaio, la voce di costo più alta non è il prezzo degli aghi, ma un ago incastrato.
Se un perno mal dimensionato o rotto si incastra all'interno di un corpo valvola o connettore di precisione rovinando il pezzo, la perdita può superare il valore dell'intero secchio di perni. Perni economici e mal tagliati, con lunghezze irregolari o bave alle estremità, garantiscono continui incastri e graffi. Dedicare tempo alla scelta della giusta lunghezza e a una qualità costante del filo è l'assicurazione più economica per l'officina.
Quando sostituire rispetto a rabboccare
Se la carica di perni è semplicemente calata per il normale trascinamento a umido, rabboccare con perni nuovi della stessa misura funziona bene. Tuttavia, se la carica contiene punte piegate, pezzi rotti o grumi sovramagnetizzati, il rabbocco contaminerà solo i nuovi perni; smaltite la carica esausta e ripartite da zero.
Presso il nostro stabilimento di Xiamen, fondato nel millenovecentonovantadue, produciamo macchinari e materiali di consumo per la finitura di massa su ventuno piattaforme e sei linee di prodotto, con ventiquattro brevetti cinesi approvati. Forniamo buratti magnetici, perni in acciaio inox, sfere, coni-sfera e composti di brunitura; per la gamma completa, consultate cosa produciamo e cosa no. Non offriamo brunitura per conto terzi, smagnetizzazione autonoma di perni, galvanica, anodizzazione, sabbiatura o utensili manuali.
Domande frequenti sui perni per burattatura
Di cosa sono fatti i perni per buratto?
I perni industriali per buratto sono realizzati in filo di acciaio inossidabile ferromagnetico scelto per durezza, resistenza alla ruggine e risposta magnetica, in modo che i magneti rotanti possano muoverli energicamente in acqua e composto.
Posso usare i perni in un buratto a vibrazione?
I perni magnetici sottili non dovrebbero essere utilizzati da soli in un normale buratto vibrante. Senza un campo magnetico rotante a tenerli dritti, i perni sottili si adagiano sul fondo della vasca, si aggregano in fasci e vengono sovramagnetizzati dal motore. La finitura vibrante pesante impiega invece coni-sfera, diagonali o sfere in acciaio più spesso.
Come posso estrarre un perno da un foro?
Non forzare mai un perno inox incastrato con un ago in acciaio duro che riga il foro. Prova prima a far girare il pezzo in acqua pulita e additivo con inversione a impulsi, oppure immergilo con il foro in basso in un bagno a ultrasuoni. Se serve uno sblocco meccanico, picchietta piano con un punzone morbido in ottone o legno e adatta la lunghezza dei perni prima del lotto successivo.
Perché i miei perni continuano ad attaccarsi?
Quando i perni puliti per buratto si raggruppano in grumi o sfere appuntite fuori dalla macchina, significa che si sono sovramagnetizzati. Ciò accade se vengono conservati nella vasca del buratto vibrante, vicino a un motore elettrico o esposti a un campo magnetico costante. Conservali in vaschette di plastica lontano dai macchinari e smagnetizza o sostituisci la carica se resta agglomerata dopo il lavaggio.
Quanto durano i perni per buratto?
Non esiste un monte ore fisso: la durata dipende da diametro del filo, peso e durezza del pezzo, forza del campo magnetico e rimozione dei perni rotti. Valuta la carica dal suo stato fisico e non dal tempo: continua a usarla finché i perni restano dritti, lucidi e non magnetizzati, sostituendola non appena compaiono piegature o rotture da fatica.
Qual è la differenza tra graniglia d'acciaio e perni?
La graniglia d'acciaio comprende forme arrotondate come sfere, ovali e satelliti, usate in vasche vibranti e barili per lucidare superfici esterne. I perni per buratto sono aghi sottili azionati da una finitrice magnetica per raggiungere microfori, filettature e cave. Contattaci alla pagina contatti per scoprire quale lunghezza dei perni o forma della graniglia è ideale per i tuoi pezzi.
 +86-592-2381506


 Rete IPv6 supportata