Macchina per finitura centrifuga a tamburo: come funziona e come specificarla
Una macchina centrifuga a tamburo non è un vibratore più veloce. È una geometria diversa, che baratta la comodità di carico con la pressione di contatto, e questo scambio cambia i pezzi a cui si adatta.
Se state ancora scegliendo tra le tre vie di finitura — tamburo rotativo, vibrante o centrifugo — quella decisione appartiene a un'altra pagina: macchine per lucidatura a tamburo. Se invece avete già ristretto il campo alla famiglia centrifuga e ora dovete scegliere tra disco e tamburo, il confronto è qui: disco centrifugo vs tamburo. Questa pagina presuppone che il tamburo sia il vostro candidato e tratta come funziona, quando è la scelta sbagliata e come scrivere una specifica.
Che cosa fa realmente una macchina centrifuga a tamburo
Chi cerca una macchina per finitura centrifuga a tamburo di solito ha pezzi che richiedono troppo tempo in una tazza vibrante o che si ammaccano in un normale tamburo rotativo. Una finitrice centrifuga a tamburo — o tamburo centrifugo — risolve entrambi i problemi grazie alla forza centrifuga planetaria, che offre la pressione di contatto più alta della nostra gamma di macchine per finitura a tamburo.
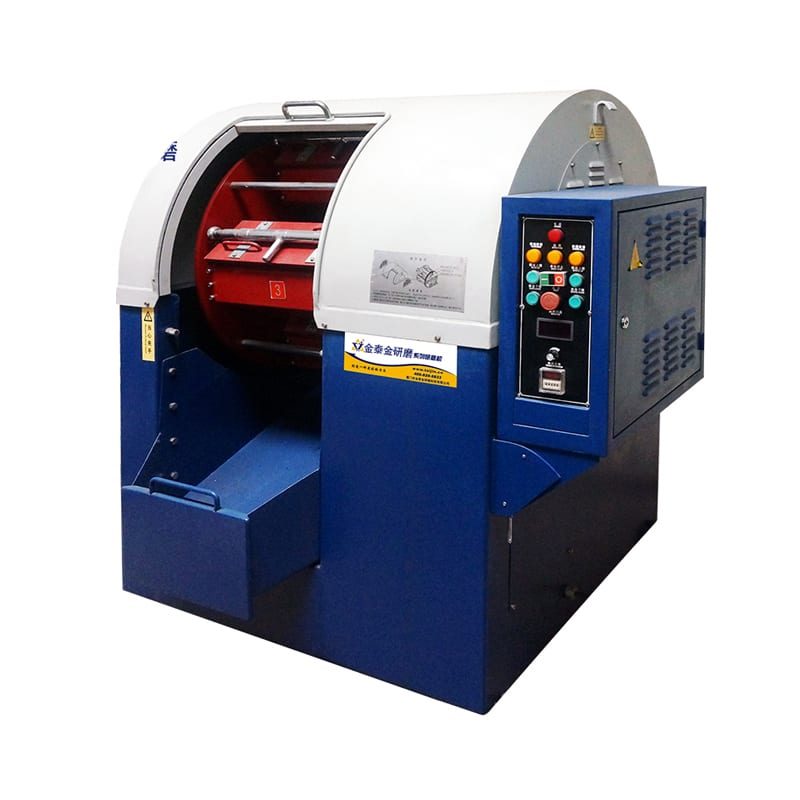
I tre moti in una sola macchina: giostra, tamburi, media
Una macchina centrifuga a tamburo funziona come una ruota panoramica ad alta velocità e combina tre moti simultanei dentro un unico telaio:
- Rotazione della giostra principale: Una ruota centrale ruota su un albero orizzontale e porta i tamburi sigillati lungo il suo bordo.
- Controrotazione dei tamburi: Cinghie, catene o ingranaggi azionano ogni tamburo sul proprio asse, in senso opposto alla giostra principale.
- Scorrimento dei media compattati: Dentro ogni tamburo pezzi, media, acqua e compound premono contro la parete esterna scorrendo in modo fluido.
Perché i tamburi controruotano
Se i tamburi fossero fissi sulla giostra, la forza centrifuga incollerebbe pezzi e media alla parete esterna come il bucato in una centrifuga. La controrotazione di ogni tamburo riporta la massa compattata attorno all'asse del tamburo, formando un pacchetto denso che scorre e produce abrasione per puro strisciamento, senza collisioni dei pezzi in sospensione.
Che cosa cambia l'alta gravità rispetto a una macchina vibrante
In una tazza vibrante la pressione di taglio deriva solo dalla gravità normale e dal peso dei media. In un tamburo centrifugo la rotazione planetaria genera dentro ogni tamburo una gravità più volte superiore a quella normale, e questo cambia il comportamento del processo in tre modi:
- Asportazione più rapida: La pressione di contatto moltiplicata spinge i grani abrasivi dentro bave tenaci di inox o titanio che le tazze vibranti a malapena lucidano.
- Separazione tra pezzi: Poiché il pacchetto di media è compresso da una forza elevata, i pezzi restano intrappolati e ammortizzati nella matrice di media invece di urtare i pezzi vicini.
- Texture superficiale isotropa: Lo scorrimento multidirezionale ad alta pressione produce una finitura uniforme e non direzionale, spesso chiamata finitura iso centrifuga, su ingranaggi, cuscinetti e impianti medicali.
Da dove viene il nome “Harperizing”
I disegni aerospaziali e medicali più vecchi spesso prescrivono “Harperizing” invece della finitura centrifuga a tamburo. Il termine, che deriva dal nome dell'azienda Harper, indica semplicemente la burattatura centrifuga planetaria in un tamburo sigillato a controrotazione.
Le due famiglie sotto il nome centrifugo
Chi cerca una macchina per finitura centrifuga o una lucidatrice centrifuga confonde spesso le due architetture distinte che condividono l'etichetta centrifuga: le macchine a tamburo e le macchine a disco.
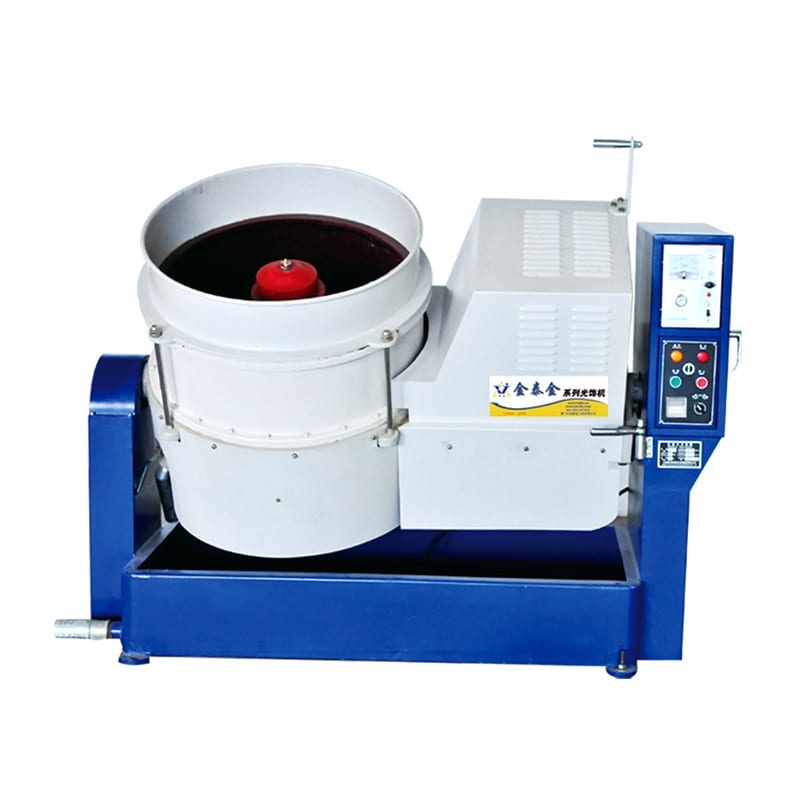
Macchine a tamburo — tamburi sigillati su una giostra
In una macchina centrifuga a tamburo, come la nostra serie OBD-BJ, le camere sono tamburi poligonali chiusi e rivestiti in gomma, montati su una giostra rotante. L'operatore carica una dose misurata di media, pezzi, acqua e compound, blocca il coperchio a tenuta stagna e avvia un ciclo chiuso a lotti.
Macchine a disco — tazza aperta con un disco rotante sul fondo
In una macchina per finitura centrifuga a disco — o finitrice centrifuga a disco, come la nostra serie CF nella gamma di macchine a disco — una tazza aperta in poliuretano è posta sopra un disco di fondo rotante. Quel disco trascina pezzi e media in un rullo continuo.
Perché non sono intercambiabili
Queste due macchine non sono intercambiabili. Una macchina a disco aperta lava in continuo, si carica rapidamente e si automatizza facilmente, ma il gioco tra il disco rotante e la parete fissa può pizzicare pezzi sottili come la carta.
Una macchina a tamburo sigilla il lotto in un tamburo chiuso, senza alcun gioco del disco, e genera una pressione di strisciamento più alta per tagli pesanti o lucidatura a specchio. Il compromesso è uno scarico più lento del lotto tra un ciclo e l'altro.
Quale macchina per quale pezzo
Scegliete una macchina a disco per lotti numerosi di piccoli stampati o raccordi robusti che richiedono sbavatura rapida e consegne veloci. Scegliete un tamburo centrifugo quando i pezzi sono delicati, sottili o di alto valore, quando serve un raggio generoso o una lucidatura a specchio, o quando bordi sottili rischierebbero di incastrarsi nel gioco del disco.
Quando un tamburo centrifugo è la risposta giusta (e quando non lo è)
La maggior parte dei dépliant tratta la macchina centrifuga per sbavatura come se potesse lavorare qualsiasi pezzo della vostra officina. In realtà la burattatura planetaria ad alta energia ha confini fisici netti.
Quattro condizioni che indicano il tamburo centrifugo
Una lucidatrice centrifuga è il candidato più forte quando il vostro lavoro soddisfa una o più di queste quattro condizioni:
- Pezzi piccoli e di alto valore che non tollerano ammaccature: Piastre per osteosintesi, attacchi dentali, casse di orologi e raccordi aerospaziali restano separati dentro i media compattati.
- Leghe tenaci che bloccano le tazze vibranti: Titanio, Inconel, acciai per utensili e nitinol rispondono rapidamente alla pressione di strisciamento ad alta gravità.
- Pre-lucidatura isotropa o lucidatura a specchio: Palette di turbine, impianti e denti di ingranaggi ricevono una levigatura uniforme su raccordi e fianchi.
- Stampati sottili che si incastrano nei giochi aperti dei dischi: Valvole a lamelle, spessori e rondelle minuscole restano al sicuro dentro un tamburo sigillato.
Tre condizioni che indicano il contrario
Al contrario, tre condizioni del pezzo vi dicono subito che il tamburo centrifugo è la macchina sbagliata:
- Fusioni grandi, voluminose o pesanti: L'apertura dei tamburi e i loro diametri limitano la dimensione del pezzo. Un pezzo senza spazio sufficiente per i media ammacca il rivestimento o urta la parete.
- Alberi lunghi, estrusi o lastre piane larghe: I pezzi allungati non possono ruotare su se stessi dentro un tamburo compatto e vanno in un vibratore a vasca rettangolare.
- Fori ciechi profondi e stretti che richiedono sbavatura sul fondo: I media ceramici o plastici compattati non riescono a circolare nel fondo cieco di un foro profondo; in questi casi si usano gli aghi magnetici.
Usate la tabella decisionale a quattro colonne qui sotto per verificare se il vostro pezzo appartiene a un tamburo centrifugo.
| La situazione del vostro pezzo | Usare il tamburo centrifugo? | Perché funziona o perché no | Alternativa migliore in caso negativo |
|---|---|---|---|
| Piccoli pezzi di precisione che richiedono una lucentezza a specchio senza ammaccature | Sì | I media compattati ammortizzano i pezzi e impediscono le collisioni | Nessuna per la lavorazione in lotti sfusi |
| Fori trasversali e cave incassate da sbavare | Sì | L'elevata forza di strisciamento spinge i media fini attraverso le cave | Finitrice ad aghi magnetici per fori ultrafini |
| Fusioni grandi e pesanti o casse strutturali | No | Il diametro del tamburo e l'apertura del coperchio limitano l'ingombro del pezzo | Vibratore a vasca rettangolare o finitrice a trascinamento |
| Alberi lunghi, barre o pannelli piani | No | Lunghezza del tamburo insufficiente perché i pezzi rotolino liberamente | Vibratore lineare a vasca o levigatrice a nastro largo |
| Stampati piccoli e uniformi in grandi volumi che richiedono sbavatura rapida | Sì | L'elevata pressione di contatto asporta le bave in cicli brevi | Finitrice centrifuga a disco per uno scarico più rapido |
| Pezzi complessi a parete sottile soggetti a schiacciamento | Condizionale | Una velocità eccessiva della giostra o media pesanti possono ammaccare le pareti | Tamburo a velocità variabile impostato al minimo o buratto rotativo |
| Fori ciechi profondi con bave sul fondo | No | I media compattati si fanno ponte sopra le aperture cieche profonde | Finitura ad aghi magnetici o sbavatura termica |
Il confronto onesto con la finitura vibrante
I clienti chiedono spesso se un tamburo centrifugo sostituirà la loro macchina per finitura vibrante esistente. Nessuna delle due macchine sostituisce l'altra.
La finitura vibrante lavora a energia più bassa e con cicli più lunghi in una camera aperta, adatta a pezzi medi e grandi con carico agevole tramite paranco. La finitura centrifuga a tamburo concentra un'elevata forza di strisciamento in un tamburo sigillato compatto per pezzi piccoli, tenaci o delicati. Avere entrambe le macchine nella stessa officina è normale: le tazze vibranti gestiscono la sbavatura generale e le fusioni grandi, mentre il tamburo centrifugo gestisce leghe tenaci, pezzi chirurgici e finiture fini.
Come specificare la macchina
Quando lavorate con un'azienda di lucidatura centrifuga o con un costruttore di macchine, la specifica parte dal vostro pezzo e non da un codice di catalogo. Nel nostro stabilimento di Xiamen, fondato nel millenovecentonovantadue, costruiamo macchine su ventuno piattaforme e sei linee di prodotto, con ventiquattro diritti di proprietà intellettuale cinesi riconosciuti.
Partite dal pezzo, non dalla macchina
Prima di guardare le dimensioni della giostra, fissate quattro dati sul vostro pezzo di produzione:
- Dimensione massima del pezzo: Il diametro e la lunghezza interni del tamburo devono lasciare spazio sufficiente per i media attorno alla diagonale più lunga del pezzo.
- Peso del lotto e produttività: Il volume totale per turno e la dimensione del lotto determinano la capacità del tamburo.
- Lega e rigidità della parete: Stampati sottili in ottone e acciai per utensili temprati richiedono pressioni di contatto diverse.
- Grado di finitura target: La sbavatura in un'unica fase richiede una sola granulometria di media, mentre la finitura a specchio richiede cambi di media in più fasi.
Numero e volume dei tamburi — che cosa significano i numeri
Le macchine centrifughe a tamburo sono di solito costruite con due, quattro o sei tamburi sulla giostra. Un errore comune è pensare che più tamburi significhino automaticamente più produzione.
Più tamburi non sempre significa una macchina migliore. Aggiungere tamburi riduce il diametro di ciascuno, limitando la dimensione dei pezzi, anche se consente di lavorare lotti diversi in un unico ciclo bilanciato. Concentratevi sul carico utile totale per ciclo e sulla frequenza dei cambi lotto.
Velocità e campo di controllo — ciò che serve davvero
Una macchina a velocità fissa è accettabile solo se la vostra fabbrica lavora lo stesso identico pezzo stampato in acciaio ogni giorno. Appena lavorate più geometrie, alternate taglio e lucidatura o trattate pezzi a parete sottile, un inverter è obbligatorio.
La velocità variabile permette agli operatori di usare un'elevata velocità della giostra per la sbavatura iniziale e una velocità più bassa per una rifinitura delicata o per pezzi fragili, mentre la funzione jog del PLC ferma i tamburi all'altezza di carico.
Carico, scarico e separazione
Non specificate mai un tamburo centrifugo senza aver pianificato come pezzi e media entrano ed escono dai tamburi. A differenza di una tazza vibrante aperta, i tamburi centrifughi sigillati vanno aperti e svuotati tra un lotto e l'altro.
Le unità piccole usano tamburi estraibili, mentre le unità industriali come la nostra piattaforma OBD-BJ a separazione automatica inclinano i tamburi su un piano di vagliatura vibrante motorizzato. Quando i lotti cambiano spesso, la velocità di scarico determina la produzione giornaliera.
La checklist di specifica
Prima di richiedere un'offerta formale, confermate questi otto punti nel vostro capitolato:
- Dimensioni e peso dei pezzi: Disegni del pezzo più grande, più piccolo e più fragile.
- Stato del materiale in ingresso: Condizione lavorata, stampata, fusa, tagliata al laser o temprata.
- Obiettivo superficiale: Sbavatura dei bordi, preparazione opaca prima della placcatura o lucidatura a specchio.
- Volume e frequenza dei lotti: Dimensione dei lotti e rotazioni giornaliere.
- Modalità di scarico dei tamburi: Tamburi estraibili per lotti piccoli o tamburi basculanti con vagliatura motorizzata.
- Controlli inverter e PLC: Memorizzazione di ricette per velocità della giostra e timer di ciclo.
- Divisori dei tamburi: Pareti interne per isolare i pezzi delicati.
- Servizi di stabilimento: Alimentazione elettrica, acqua di risciacquo e scarico con decantazione.
Media e compound in una macchina ad alta energia
Non potete prendere i media grossolani e il sapone da una vasca vibrante e buttarli in un tamburo centrifugo. L'ambiente ad alta gravità dentro un tamburo sigillato cambia il modo in cui i media si usurano e il compound si comporta.
Perché la scelta dei media è più ristretta che in una macchina vibrante
I cunei ceramici grossi e taglienti che funzionano in una tazza vibrante si frantumano in ghiaia e scalfiscono i pezzi sotto la pressione centrifuga ad alta energia.
I tamburi centrifughi richiedono media abrasivi più piccoli, più densi e più lisci — per esempio cilindri ceramici fini, sfere, coni con taglio angolare o media plastici ad alta densità per alluminio e ottone. Poiché la forza della giostra moltiplica la pressione di contatto, i media fini in un tamburo centrifugo tagliano rapidamente lasciando un profilo superficiale molto più liscio. Per approfondire le forme dei media, consultate la nostra guida alla scelta dei media per vibratori a tamburo.
Media non abrasivi per la lucidatura a specchio
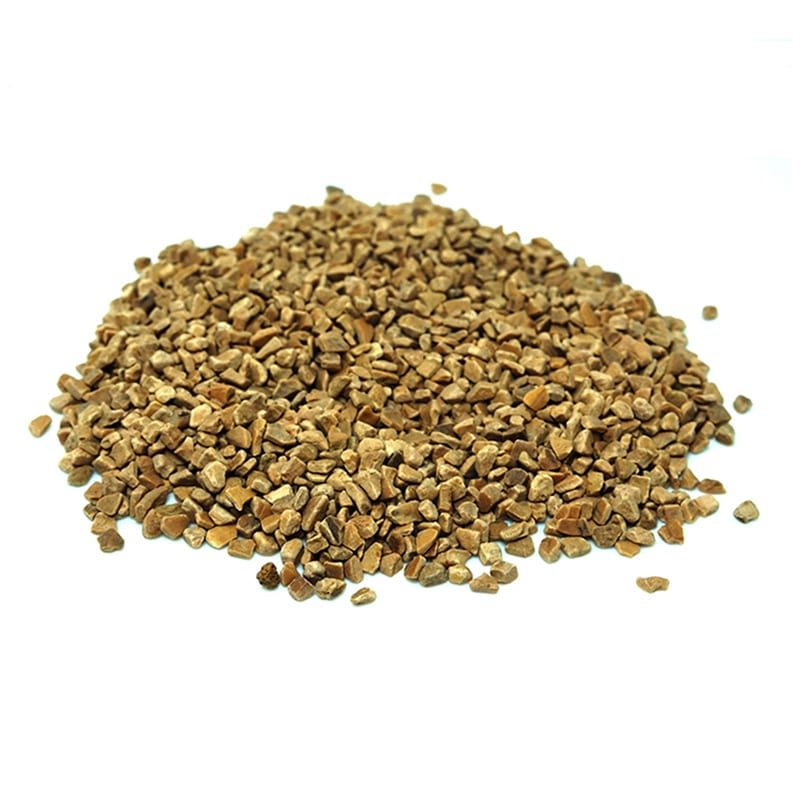
Per una lucentezza a specchio su gioielli, lunette di orologi o strumenti medicali, le officine passano a media di finitura in acciaio non abrasivi, sfere di porcellana o gusci di noce a secco. I media non abrasivi non asportano metallo: rullano a freddo i micro-picchi appiattendoli fino a ottenere un riflesso a specchio.
Che cosa deve fare diversamente il compound ad alta gravità
Dentro un tamburo sigillato, senza flusso continuo di scarico durante il ciclo, l'acqua e i compound di finitura devono resistere a un attrito intenso e a una forte produzione di trucioli:
- Elevata stabilità termica e potere lubrificante: La forza di strisciamento moltiplicata genera calore rapido dentro un tamburo chiuso rivestito in gomma, e richiede un film lubrificante tenace per evitare la vetrificazione della superficie.
- Forte sospensione dei trucioli: Poiché le polveri metalliche abrasive non possono defluire mentre il tamburo gira, il compound deve tenerle sospese perché non tornino a premere sui pezzi.
- Chimica a bassa schiuma: La schiuma in eccesso o l'accumulo di gas dentro un tamburo sigillato crea pressione sotto il coperchio e sottrae lubrificazione alla zona di strisciamento.
La sequenza in tre fasi
Raggiungere una finitura pre-placcatura o a specchio in un tamburo centrifugo segue una sequenza rigida in tre fasi che non si può saltare:
- Prima fase — Taglio: Media ceramici densi a grana fine e compound da taglio asportano bave e segni di utensile.
- Seconda fase — Rifinitura: Media plastici lisci o ceramici fini portano la superficie a una base satinata uniforme.
- Terza fase — Lucidatura: Porcellana, media in acciaio o gusci di noce a secco, tutti non abrasivi, comprimono la base satinata fino alla lucentezza a specchio.
Modalità di guasto specifiche delle macchine centrifughe
Quando un lotto in tamburo centrifugo va storto, l'alta energia amplifica l'errore rapidamente. Un errore di impostazione che in una tazza vibrante si nota appena può piegare pezzi sottili o consumare i rivestimenti in poche lavorazioni.
Diagnosticare i difetti da alta energia prima di scartare i pezzi
Prima di modificare la ricetta dei media, controllate sempre tre elementi meccanici di base su un tamburo centrifugo. Verificate il livello di riempimento totale dei tamburi, l'impostazione della velocità della giostra e l'equilibrio dei pesi tra tamburi opposti sulla ruota.
La tabella di risoluzione a quattro colonne
Usate la tabella diagnostica qui sotto per individuare e correggere i guasti tipici delle macchine centrifughe a tamburo.
| Sintomo superficiale o della macchina | Causa principale | Controllo in officina | Azione correttiva |
|---|---|---|---|
| I pezzi escono piegati o ammaccati sulle pareti sottili | La velocità della giostra è troppo alta, il tamburo è troppo scarico o i media sono troppo pesanti | Confrontate le zone deformate con lo spessore della parete e il rapporto di riempimento | Riducete la velocità della giostra tramite inverter, aumentate la percentuale di media o usate media plastici più leggeri |
| Fori o cave interne trattengono ancora bave | La dimensione dei media è troppo grande per entrare nei fori oppure i pezzi si annidano tra loro | Verificate se i media si fanno ponte sopra l'imbocco dei fori | Passate a coni o aghi più piccoli e riducete la densità di carico dei pezzi |
| Compaiono solchi profondi o graffi grossolani | I media sono troppo taglienti per la pressione ad alta gravità o contengono schegge frantumate | Setacciate un secchio di media per cercare frammenti rotti | Eliminate per vagliatura le schegge frantumate e passate a una granulometria ceramica più fine e arrotondata |
| La superficie diventa opaca invece di raggiungere lo specchio | La fase finale ha usato media abrasivi oppure trucioli sporchi hanno contaminato il tamburo | Verificate se i media della fase finale contengono grana abrasiva | Lavate a fondo i rivestimenti del tamburo e usate media non abrasivi per la lucidatura |
| Il rivestimento in poliuretano del tamburo si consuma prematuramente | Tamburi fatti girare con volume di riempimento insufficiente o con grana non lubrificata | Misurate l'altezza totale della carica dentro il tamburo prima di chiuderlo | Mantenete il livello di riempimento corretto e dosate compound lubrificante a sufficienza |
| I risultati variano da un tamburo all'altro | Dosaggio dell'acqua disomogeneo, cinghie di trasmissione allentate o usura irregolare dei media | Campionate e confrontate separatamente i pezzi di ciascun tamburo | Controllate la tensione delle cinghie di controrotazione e standardizzate il dosaggio del compound |
Costi: che cosa li determina
Quando i team tecnici valutano un impianto con tamburo centrifugo, guardare solo il prezzo d'acquisto della macchina lascia fuori il quadro operativo. Il costo totale del processo deriva da cinque voci che si comportano diversamente rispetto a una linea vibrante aperta.
Cinque voci di costo in un impianto centrifugo
Ogni lavorazione in tamburo centrifugo paga cinque componenti di costo ricorrenti:
- Ammortamento dell'attrezzatura: Costo fisso del capitale per giostra, trasmissione di controrotazione e piano di vagliatura, ripartito sul volume di lotti.
- Usura dei media: I media ceramici o in acciaio ad alta densità costano di più all'inizio e si usurano più in fretta sotto una pressione moltiplicata.
- Dosaggio del compound: Compound liquidi ad alta lubrificazione e acqua dosati per ogni lotto.
- Manodopera di cambio: Tempo dell'operatore per aprire i coperchi, svuotare i tamburi e vagliare i pezzi.
- Scarti e rilavorazioni: Rischio di tagliare troppo o piegare pezzi se velocità e timer sono impostati male.
Perché il tempo ciclo non è tutta la storia
I dépliant spesso vantano che un tamburo centrifugo finisce i pezzi in una frazione del ciclo di un vibratore. È vero dal punto di vista fisico finché la giostra gira, ma i responsabili di reparto pagano il tempo porta-porta, non solo il tempo di rotazione.
Un tamburo centrifugo ha un ciclo breve, ma carico, serraggio dei coperchi, svuotamento e vagliatura richiedono più tempo dello scarico di un disco centrifugo o di una tazza vibrante. Quando i lotti sono piccoli e cambiano spesso, il tempo risparmiato durante la rotazione viene divorato dalla movimentazione manuale dei tamburi.
Dove il volume cambia l'economia
L'economia del tamburo centrifugo dà il meglio su pezzi di precisione di alto valore come impianti e palette di turbine, dove le tazze vibranti non arrivano, e su lotti ricorrenti con tamburi basculanti automatici e vagliatura vibrante.
Ricordate i nostri confini produttivi mentre pianificate il budget: costruiamo macchine per la finitura di massa, media e compound. Non offriamo lavorazioni conto terzi, elettroplaccatura, anodizzazione, sabbiatura, trattamento termico né utensili manuali per lucidatura.
Domande frequenti sulla finitura centrifuga a tamburo
Qual è la differenza tra tamburo centrifugo e disco centrifugo?
Una macchina centrifuga a tamburo monta tamburi sigillati attorno a una ruota verticale e preme pezzi e media in un pacchetto scorrevole ad alta pressione, ideale per componenti delicati, sottili o di alta precisione. Una macchina centrifuga a disco usa una tazza fissa aperta con un disco di fondo rotante e scambia la pressione di picco con un carico più rapido e un'automazione più semplice su piccoli pezzi robusti.
Una macchina centrifuga a tamburo può produrre una finitura a specchio?
Sì, entro i limiti della finitura di massa. Passare dal taglio con ceramica fine alla rifinitura con plastica e chiudere con porcellana, media in acciaio o gusci di noce a secco, tutti non abrasivi, produce una lucentezza a specchio su casse di orologi, gioielli e impianti. Le lastre ottiche perfettamente piane richiedono ancora la lappatura.
Quali pezzi non vanno messi in un tamburo centrifugo?
Non caricate fusioni grandi che superano lo spazio libero del tamburo, alberi lunghi o pannelli piani che non possono ruotare dentro il tamburo, né pezzi con bave nascoste sul fondo di fori ciechi profondi. Anche i tubi delicati a parete sottile vanno lavorati a velocità della giostra ridotte, perché il peso dei media compattati non ammacchi le pareti.
In che cosa la finitura centrifuga a tamburo è diversa dalla finitura vibrante?
La finitura vibrante scuote una tazza aperta a gravità normale per una sbavatura delicata e di uso generale su molte dimensioni di pezzo. La finitura centrifuga a tamburo fa girare tamburi sigillati a controrotazione a più volte la gravità normale, tagliando più rapidamente le bave tenaci e ammortizzando i pezzi delicati dentro un pacchetto di media compresso.
Serve un solo tamburo o più tamburi?
Le macchine centrifughe a tamburo montano sempre almeno due tamburi opposti (di solito quattro) per mantenere equilibrata la giostra ad alta velocità. Quattro tamburi permettono di lavorare un lotto combinato più grande o quattro lotti di pari peso contemporaneamente.
Quali media usano le macchine centrifughe a tamburo?
I tamburi centrifughi usano media densi e lisci che resistono alla frantumazione, tra cui cilindri ceramici fini per l'acciaio, coni plastici per l'alluminio e sfere d'acciaio, porcellana o gusci di noce non abrasivi per la lucidatura a specchio. Per dimensionare il volume dei tamburi e le ricette dei media per i vostri pezzi, contattateci tramite la nostra pagina contatti per esaminare i vostri disegni.
 +86-592-2381506


 Rete IPv6 supportata