Macchina sbavatrice: come scegliere tra vibrante, centrifuga, magnetica e barile
Una macchina sbavatrice non è un solo tipo di attrezzatura. Costruiamo quattro vie, e differiscono in come l'abrasivo viene messo a contatto con la bava: una carica in flusso, la forza centrifuga, un utensile rotante o una massa flessibile di aghi. Questa differenza decide a cosa il processo può arrivare: un foro trasversale, il fondo di una filettatura, un bordo lungo su un pezzo stampato o l'intera superficie di una fusione in conchiglia.
Scegliere in base al nome della macchina vi dà un preventivo. Scegliere in base a a cosa è attaccata la bava e dove si trova vi dà un processo che funziona. Questa pagina confronta le quattro vie su questa base, fornisce i numeri che pubblichiamo ed è specifica su quali pezzi debbano essere sbavati in un altro modo.
Cosa si vede quando la via è sbagliata
Ognuna di queste è una lamentela reale, e ciascuna punta a una via diversa invece che a un'impostazione diversa:
| Cosa si vede | Quale via manca probabilmente |
|---|---|
| Bava rimossa dalle facce esterne, intatta dentro un foro trasversale o al fondo di una filettatura | Serve un contatto flessibile: finitura magnetica, o un media molto più fine in una macchina a flusso |
| Bordi arrotondati al punto che il pezzo non quota più | La via taglia ovunque, non solo sulla bava: serviva un taglio locale controllato |
| Pezzi aggrovigliati, incastrati o ammaccati l'uno contro l'altro | Via a ribaltamento libero usata dove i pezzi andavano tenuti o separati |
| Distorsione del pezzo, o una parete sottile imbarcata | Via ad alta energia dove lo spessore di parete non lo reggeva |
| Ciclo lungo con la bava ancora presente | Carica troppo fine per la bava, o una carica esaurita: un problema di granulometria, non di via |
Il primo e il secondo sono la coppia che decide la maggior parte dei progetti, e tirano in direzioni opposte. Se la bava è in un punto che solo una massa morbida o fine può raggiungere, il processo è lento; se il processo è veloce, arrotonda i bordi che potreste dover conservare. Quasi ogni specifica di sbavatura è un punto su questo compromesso.
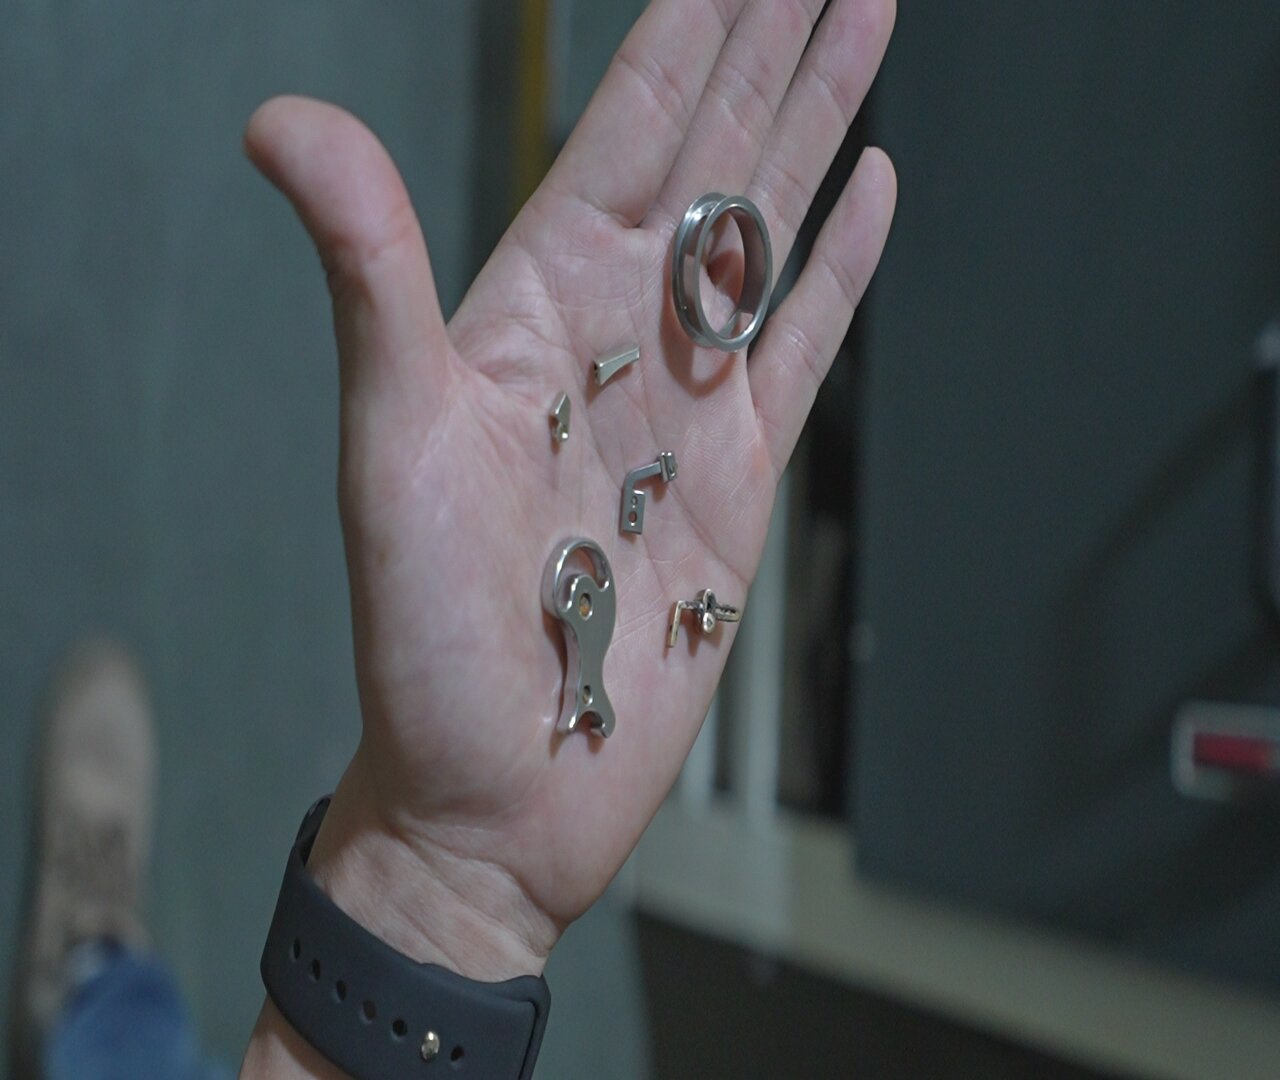
Macchina a torretta con la porta di processo aperta. Per un acquirente che confronta tipi di macchina sbavatrice, la porta è il dettaglio che decide il metodo di carico: questa disposizione carica tramite attrezzatura o a mano in una camera esposta, un modello di manodopera diverso da una tazza che si carica rovesciandovi un lotto.
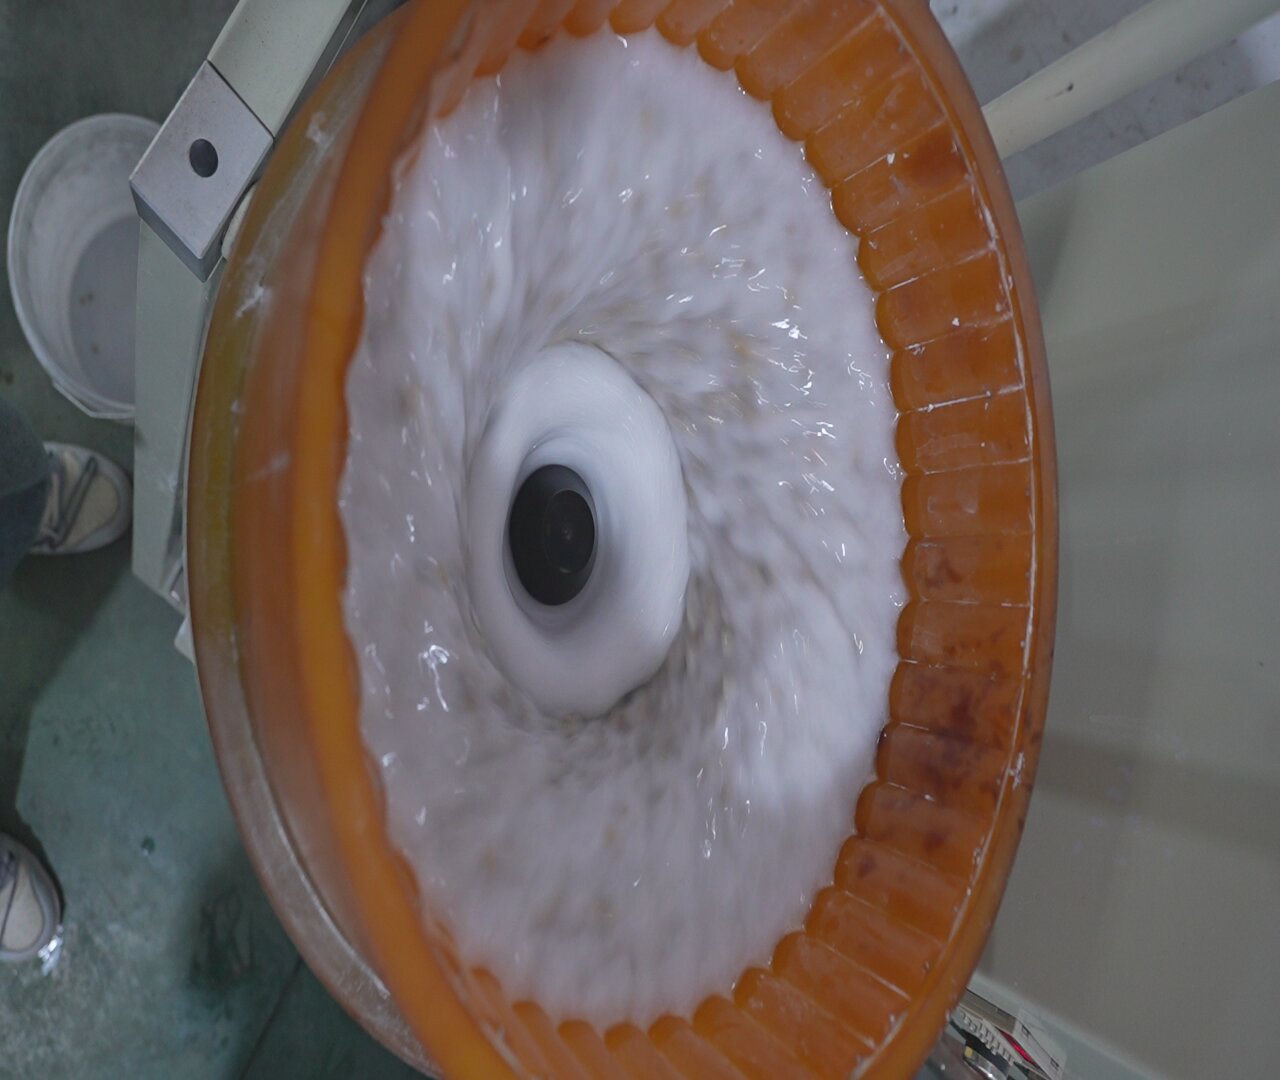
Dentro una tazza durante un ciclo. Perché questo conta in fase di preventivo: ciò che la macchina fa al pezzo è determinato da come la carica gli passa accanto, e quel movimento non è visibile dall'esterno né in una foto di catalogo: è visibile solo con la macchina aperta e in funzione.
Le quattro vie, secondo come l'abrasivo raggiunge la bava
- Vibrante (tazza e vasca). Una carica di media viene spinta in flusso accanto al pezzo. Il taglio è uniforme su tutta la superficie e un lotto entra in una volta, ed è questo che la rende la risposta universale. Il suo limite è la profondità di un dettaglio: il flusso raggiunge ciò accanto a cui riesce a scorrere.
- Centrifuga (disco e barile). La forza centrifuga preme la carica contro il pezzo, o tiene il pezzo contro un utensile rotante. Il taglio è molto più veloce e molto più energico, quindi lo stesso materiale asportato esce in una frazione del tempo: è esattamente ciò che la rende sbagliata per le pareti sottili e giusta quando il tempo di ciclo è il vincolo.
- Magnetica. Una massa flessibile di aghi d'acciaio è attratta verso il pezzo e ne segue il contorno, così il contatto si distribuisce su tutta la superficie senza utensile fisso. È la via per le bave in gole, fori trasversali e fondi di filettatura, ed è per questo che raggiunge punti dove un utensile non arriva e non arrotonda uno spigolo vivo come fa un utensile.
- Barile (rotante e ottagonale). L'intera carica ruota insieme. È la risposta di volume per forme semplici dove il pezzo può ribaltarsi liberamente e il media deve raggiungere solo l'esterno, e la risposta sbagliata per qualsiasi cosa che si aggroviglierebbe o che abbia un dettaglio che richiede un contatto specifico.
La conseguenza per un acquirente: lo stesso pezzo può essere un lavoro di due minuti su una via e di due ore su un'altra, e la via veloce può non raggiungere affatto la bava. Ecco perché "quale macchina sbavatrice" non si può rispondere senza il disegno.
Cosa fissare prima di confrontare le vie
Sei punti sul disegno, in questo ordine:
- Dove si trova la bava. Su uno spigolo aperto, in un foro trasversale, al fondo di una filettatura, su una faccia. Questo singolo punto di solito seleziona la via.
- Quanto è tenace. Una bava libera da un foro trasversale forato e un materozza pesante di fusione sono lavori diversi. Allungare un ciclo delicato per spostare una bava pesante arrotonda ogni bordo buono prima che la bava se ne vada.
- Il dettaglio più piccolo. Il media non deve superare circa un terzo del dettaglio più piccolo: la regola che impedisce alla carica di incastrarsi o di non arrivare.
- La parete più sottile. Sotto circa 0.5 mm, il rischio è la distorsione più che la qualità del taglio.
- Cosa non deve cambiare. Tolleranza del raggio di spigolo, facce di tenuta, fianchi di filettatura, sedi di cuscinetto. "Sbavare" e "mantenere lo spigolo vivo" sono spesso nella stessa frase sul disegno.
- Lotto e varietà dei pezzi. Un pezzo in volume e quaranta pezzi in basso volume sono decisioni d'acquisto diverse, non solo dimensioni di lotto diverse.
Un controllo sul campo prima di preventivare qualsiasi cosa: mettete il pezzo e un campione del media previsto in un sacchetto e agitatelo. Se il media non entra nel dettaglio a mano, nessuna regolazione della macchina ce lo metterà.
Le macchine, con i numeri che pubblichiamo
Ogni via ha una famiglia dietro. Dove pubblichiamo una tabella completa, eccola; dove la risposta giusta dipende dal pezzo, lo si dice chiaramente invece di stamparlo come un distintivo.
Barile centrifugo — serie LX
| Parametro | LX60B |
|---|---|
| Capacità nominale | 60 L |
| Dimensioni (L×P×A) | 1150 × 1200 × 1400 mm |
| Motore | 3.0 + 0.75 kW |
| Intervallo di velocità | 0–170 rpm |
| Capacità di carico | 15 × 4 kg |
Quel carico è pubblicato come 15 × 4 kg invece di un solo peso, ed è quello — non la 60 L — a decidere il lotto; confermate la ripartizione rispetto al vostro lotto. Vedere la macchina a barile centrifugo e, per la questione disco contro barile, la nota di confronto.
Vasca vibrante — serie L
| Parametro | L1300 | L1500 | L1800 |
|---|---|---|---|
| Capacità tazza | 1200 L / 42.4 piedi³ | 1500 L / 53.0 piedi³ | 1800 L / 63.6 piedi³ |
| Camera di lavoro | 1200×1000×1000 mm | 1500×1000×1000 mm | 1800×1400×1000 mm |
| Motore (doppio) | 5.0 kW × 2 | 5.5 kW × 2 | 7.5 kW × 2 |
| Rivestimento PU | 20–35 mm | 20–35 mm | 20–35 mm |
| Peso netto | 2200 kg | 2600 kg | 3000 kg |
| Divisore di camera | Opzionale | Opzionale | Opzionale |
Il rivestimento in poliuretano 20–35 mm è il particolare soggetto a usura per cui si compra la vasca su una carica di sbavatura pesante, e il divisore di camera opzionale è il modo più economico per trattare due tipi di pezzo in una macchina senza mescolarli. Tabella completa: macchina a vasca serie L.
Barile rotante e ottagonale
| Modello | Capacità | Motore | Velocità | Peso netto | Nota |
|---|---|---|---|---|---|
| OBD—BJ160B | 160 L (carico 80 L) | 1.1 kW | 0–50 rpm | 450 kg | Ottagonale, rivestimento PU BASF, inclinabile, PLC |
| OBD—BJ400B | 400 L (carico 200 L) | 2.2 kW | 0–50 rpm | 800 kg | Uguale, più grande |
| OBD-BLG400 | 250 × 4 L | 1.1 kW | 0–60 rpm | 732 kg | Barile in bambù, a flusso libero |
| OBD-BG01 | 40 × 4 kg | 3.7 kW | 0–100 rpm | 1600 kg | Pannello in bambù ad alta densità, 25 mm di spessore, PLC |
| OBD-CJG480C / CJS480 | 40 × 4 L (carico 80 L) | 3.7 kW | 0–100 rpm | 1600 kg | Doppia trasmissione, sicurezza CE testata |
Magnetica
| Modello | Capacità | Motore | Velocità | Peso netto |
|---|---|---|---|---|
| YH-680D | 25 L | 2.2 kW | 0–1800 rpm | 100 kg |
| PY-980D | 60 L | 4 kW | 0–1800 rpm | 250 kg |
La finitura magnetica è la via per le bave dentro gole, fori trasversali e fondi di filettatura, perché la massa di aghi segue il pezzo invece di toccarlo in un punto → la guida alla finitura magnetica e la gamma di finitura magnetica.
Disco
La via a disco tiene un pezzo contro un utensile rotante per un taglio locale controllato: la risposta dove la finitura si misura invece di giudicarla a occhio. La capacità è fissata dall'ingombro del pezzo e dall'asportazione richiesta più che dal peso del pezzo, per questo la quotiamo per pezzo: vedere la gamma di finitura a disco.
L'elenco completo dei modelli, ogni riga affiancata a velocità e peso, è sulla pagina di catalogo.
Sbavatura dei metalli: acciaio, inox, alluminio e rame
Le quattro vie sopra rispondono a "come l'abrasivo raggiunge la bava". C'è una seconda domanda che decide la stessa via in modo diverso: di che metallo si tratta. Quattro metalli coprono la maggior parte delle richieste.
Acciaio (al carbonio e legato)
Il metallo più tollerante di questa lista, e quello in cui la via è decisa dal volume più che dal rischio.
- Cosa funziona: qualsiasi delle quattro vie. L'acciaio accetta un taglio grossolano senza deformarsi, quindi il vincolo è la produttività e il costo per pezzo più che la capacità del processo.
- Cosa la decide: la dimensione del lotto e la geometria del pezzo. Pezzi piccoli in volume → tazza o centrifuga. Pezzi lunghi o pesanti → vasca. Bordi esterni semplici su un pezzo robusto → barile.
- La trappola: la bava viene via facilmente, quindi la via si sceglie sul prezzo, e poi la finestra di ruggine tra finitura e operazione successiva non viene pianificata. L'acciaio che esce pulito e arrugginisce durante la notte è stato instradato male, non sbavato male.
Acciaio inossidabile
Più duro, incrudisce, e il metallo in cui una via aggressiva mostra il suo costo sul bordo più che sulla bava.
- Cosa funziona: sia la vibrante sia la centrifuga funzionano; la differenza è il controllo. L'inox ha bisogno del taglio a stadi, perché un singolo passaggio aggressivo incrudisce lo strato superficiale mentre taglia, e lo strato incrudito è più difficile da finire dopo.
- Cosa la decide: se il raggio di spigolo è tenuto stretto. Un raggio stretto esclude la via a più alta energia, perché la stessa energia che rimuove la bava arrotonda lo spigolo oltre il disegno.
- La trappola: supporre che l'inox si comporti come l'acciaio a ritmo più lento. Non è così: incrudisce, quindi "fallo girare più a lungo" produce una superficie più dura invece che migliore.
Alluminio
Morbido, e il metallo in cui la via sbagliata produce una superficie che poi va riparata asportando più materiale di quanto il processo originale avrebbe richiesto.
- Cosa funziona: una famiglia più delicata, o un'impostazione a energia inferiore sulla stessa famiglia. Media plastici o ceramica fine, a stadi: uno stadio più grossolano per asportare il materiale, uno stadio più fine con composto pulito per la brillantezza.
- Cosa la decide: lo spessore di parete e se il pezzo spalma. L'alluminio non scheggia, spalma, quindi una via che genera calore produce un risultato peggiore più a lungo gira.
- La trappola: usare una via e una carica impostate per l'inox. Quella combinazione taglia troppo in profondità, lascia una superficie dura e ruvida, e il recupero abituale — togliere altro materiale — va nella direzione sbagliata.
Rame e ottone
Morbidi come l'alluminio, ma il modo di guasto è la contaminazione e il colore più che lo spalmarsi.
- Cosa funziona: le stesse famiglie, con una carica dedicata. Rame e ottone raccolgono ferro da una carica che ha lavorato acciaio, e il risultato è una macchia di ruggine su un pezzo lucidato.
- Cosa la decide: il requisito di colore, non la bava. L'ottone taglia veloce, quindi la bava è raramente il vincolo: il vincolo è non scolorire il pezzo e non incastonare materiale estraneo.
- La trappola: una carica condivisa. È la causa singola più comune di un lotto di ottone che esce con una velatura opaca, e non è visibile finché i pezzi non sono lucidati.
La regola
La via si sceglie per geometria, poi si corregge per metallo. Due pezzi della stessa forma in acciaio e in alluminio possono prendere la stessa famiglia di macchina a energia e media diversi, ma un pezzo fragile in un metallo è fragile in tutti, e una bava dentro un foro trasversale è irraggiungibile in ogni metallo. Il metallo cambia l'aggressività e le regole di contaminazione, non la fisica del contatto.
Dove ciascuna via non si adatta
Questa è la parte che un fornitore è meno propenso a scrivere, quindi siate specifici:
- Il flusso vibrante è sbagliato quando la bava è in un dettaglio in cui il flusso non può entrare. Una gola cieca profonda o un fondo di filettatura avranno ancora la loro bava dopo un ciclo lungo, e il resto del pezzo sarà sovralavorato nel tentativo.
- La centrifuga è sbagliata sotto circa 0.5 mm di parete, e sbagliata per qualsiasi pezzo con un dettaglio che non deve essere arrotondato. I processi energici tagliano ovunque, non solo dove volevate.
- La magnetica è sbagliata per pezzi grandi e per bave pesanti. La massa di aghi è un utensile di finitura e sbavatura leggera, non di asportazione.
- Il barile è sbagliato per pezzi che si aggrovigliano, si incastrano o si urtano, e sbagliato dove una faccia deve mantenere una finitura lavorata. Il ribaltamento libero non rispetta una nota del disegno.
- Qualsiasi via è sbagliata per pezzi in cui la bava è una linguetta piegata invece di uno spigolo. Una piega viene battuta giù invece di essere rimossa, e riappare quando il pezzo viene placcato o sollecitato.
- Qualsiasi via è sbagliata per carichi di materiali misti. Una carica usata su acciaio e poi su alluminio porta contaminazione che si vede come graffi → pezzi stampati senza aggrovigliarsi né danneggiarsi tra loro e piccoli elementi di fissaggio senza danneggiare le filettature.
Cosa mettere nella richiesta di offerta
- La via e il motivo. Un preventivo che nomina solo una capacità non ha fatto una selezione. La risposta dovrebbe dire quale dettaglio del pezzo ha escluso le altre vie.
- Una prova sul vostro pezzo peggiore. Inviate pezzi rappresentativi, compreso quello che vi preoccupa, il materiale, e sia la finitura che vi serve sia quella che accetterete. Il risultato torna con tempo di ciclo e consumo di media misurati. Un lotto che sembra a posto con geometria semplice può scendere a metà del conteggio appena un dettaglio intrappola il media.
- Un criterio di accettazione dichiarato. Cosa conta come spigolo sbavato, e come sarà misurato: altezza di bava, raggio di spigolo, un valore di rugosità, o un campione visivo concordato per iscritto. Senza questo, una prova vi dice solo che aspetto avevano i pezzi.
- Consumo di media per lotto. La durata del media è di 20–200 ore di funzionamento secondo materiale e ciclo, quindi il consumo va misurato sul vostro lavoro. Quel numero fissa il costo del consumabile per pezzo.
- Separazione e asciugatura, se la via è a umido. Il media che entra in un dettaglio deve uscire, e un processo a umido ha bisogno di una fase di asciugatura, altrimenti il residuo si manifesta come macchie settimane dopo → separare i piccoli pezzi dal media. Preventivate entrambi prima che arrivi la carica.
- Le date per iscritto. Una macchina standard viene spedita in 25–35 giorni dall'acconto; una configurazione su misura richiede 45–60 giorni, e aggiungere un separatore o un essiccatore lo allunga. Il trasporto marittimo da Xiamen a Rotterdam o Los Angeles aggiunge 30–40 giorni. Le condizioni sono 30% di acconto, saldo contro i documenti di spedizione, la macchina in una cassa di legno imbullonata su un pallet, e ogni macchina gira con una carica di media prima di essere spedita.
Sulla qualità: la gamma è esaminata di tipo contro Machinery Directive 2006/42/EC da UDEM International Certification Centre rispetto a EN ISO 12100 e EN 60204-1, sotto i certificati CE M.2023.206.C88121 (verticale — le macchine vibranti e a barile) e M.2023.206.C88120 (orizzontale — le macchine a disco e magnetiche), entrambi validi fino al 2028-07-24; il sistema qualità è certificato secondo ISO 9001:2015 sotto il certificato 00726Q01571R001, valido dal 2026-06-03 al 2029-06-02. L'azienda detiene 24 diritti di proprietà intellettuale cinesi concessi (1 brevetto di invenzione, 17 modelli di utilità, 6 brevetti di design), con ventuno piattaforme di macchine coperte dai due certificati di esame di tipo (8 verticali, 13 orizzontali, senza sovrapposizione). Attrezzature vengono costruite a Xiamen dal 1992.
Dati operativi che valgono per ogni via a umido: rumore 75–85 dB(A) a un metro, e un'alimentazione trifase 380 V o 415 V / 50 Hz, con 220 V disponibile sulle unità più piccole. Definite entrambi prima dell'ordine.
FAQ
Qual è la differenza tra una macchina sbavatrice e una macchina di finitura? In pratica la stessa attrezzatura: il media, il composto e il tempo decidono se il ciclo rimuove una bava, leviga una superficie o la rende brillante. Per questo "macchina sbavatrice" descrive un'impostazione di processo su una famiglia di macchine e non una classe separata di attrezzatura.
Quale via è migliore per le bave dentro un foro trasversale? Di solito la finitura magnetica, perché la massa di aghi segue il contorno e raggiunge un dettaglio in cui il flusso non può entrare. Una macchina a flusso con media molto fine può raggiungere un dettaglio poco profondo, ma un foro trasversale profondo è dove le vie si separano.
Una macchina può fare sbavatura e lucidatura? Può fare entrambe, ma non in un ciclo. Le due vogliono granulometrie di media e durate di ciclo diverse, quindi una sola carica significa che una delle due è fatta male. Un processo a due stadi con un cambio pulito tra i due è la risposta riproducibile.
Quanto dura la sbavatura? Una sbavatura leggera dura 10–20 minuti; una bava pesante o un controllo stretto del raggio di spigolo richiedono più tempo, e una lucidatura ad alta finitura successiva dura 2–8 ore. Un ciclo pubblicato presuppone un materiale e un'asportazione che potrebbero non essere i vostri, ed è per questo che esiste la prova.
Separate i pezzi dal media? Va pianificato, non improvvisato. Una griglia o un'unità di separazione è semplice per un pezzo molto più grande del media e diventa un problema di progetto quando le dimensioni sono vicine: è il momento di sollevarlo, non dopo che la carica è arrivata.
 +86-592-2381506


 Rete IPv6 supportata