Confronto dei processi Lucidatura a secco vs lucidatura a umido: quale metodo di finitura superficiale è migliore Scegliere tra due processi di finitura richiede la comprensione di come ciascun metodo applica energia al media, come il media entra in contatto con il pezzo e come le variabili di processo scalano con la dimensione del lotto e la velocità di produzione. Questo confronto copre le diffe...
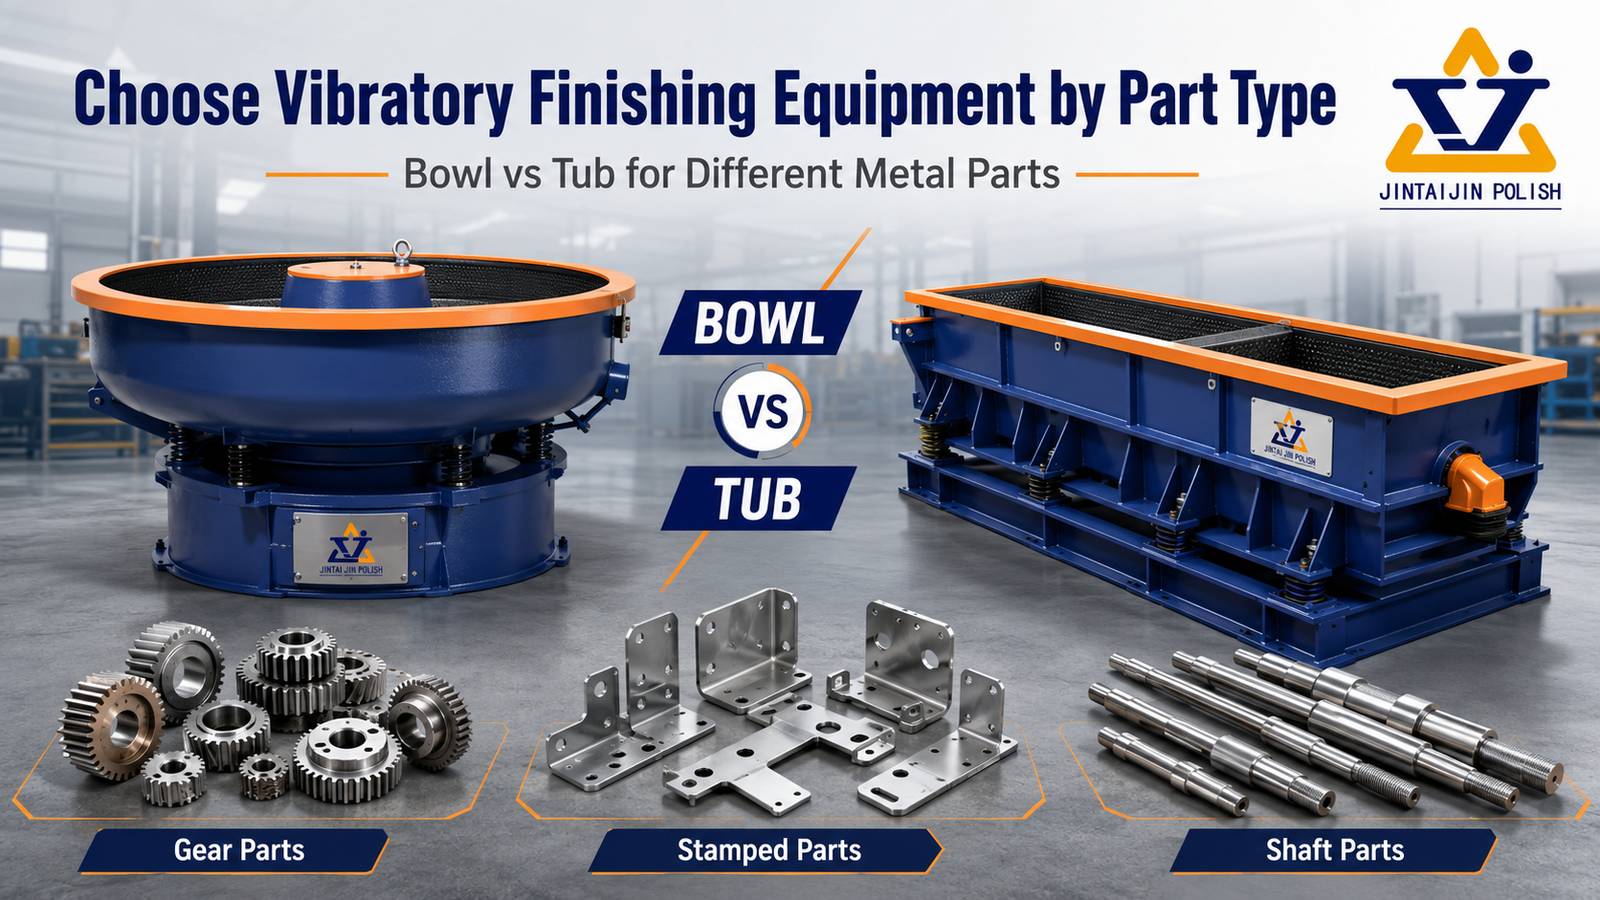
Confronto dei processi Finitura vibratoria vs burattatura a tamburo: quale processo è adatto ai tuoi pezzi La scelta tra due processi di finitura richiede la comprensione di come ciascun metodo applica energia al media, di come il media entra in contatto con il pezzo e di come le variabili di processo scalano con la dimensione del lotto e la velocità di produzione. Questo confronto illustra le dif...
Risoluzione dei problemi di processo Perché le parti in acciaio inossidabile non sono lucide dopo la burattatura e come migliorare la finitura I difetti di finitura superficiale sono spesso causati dall'interazione tra più variabili di processo piuttosto che da una singola causa principale. Un approccio sistematico per identificare il problema reale riduce sprechi di tempo, abrasivo e compound, e ...
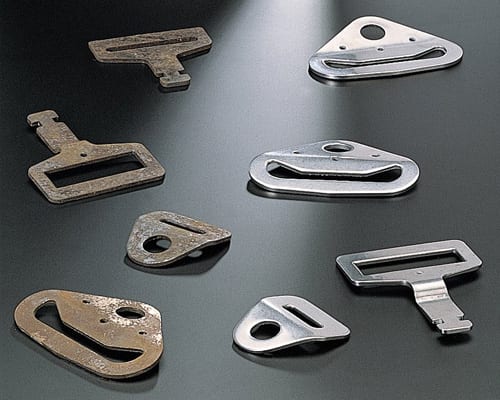
Guida alla finitura dei pezzi stampati Come sbavare pezzi metallici stampati senza grovigli, deformazioni o danni tra pezzi Rondelle, clip, staffe e pezzi sottili in lamiera stampati possono essere candidati efficienti per la finitura in massa, ma la loro geometria crea rischi che i pezzi lavorati dal pieno non presentano. Questa guida spiega come valutare la bava, selezionare una macchina e il ma...
Guida alla finitura dei componenti in ottone Come rifinire valvole e raccordi in ottone senza danneggiare filettature o superfici di tenuta Corpi valvola in ottone, raccordi per tubi, manicotti e connettori possono essere sbavati e rifiniti superficialmente in lotti, ma filettature, fori, superfici di tenuta, piani e bordi sottili richiedono protezione e ispezione separate. Il processo migliore ri...
html Come scegliere la dimensione del materiale per piccoli fori, asole e cavità interne Come scegliere la dimensione del materiale per piccoli fori, asole e cavità interne Risposta breve: scegliere il materiale della dimensione più piccola che raggiunga la caratteristica richiesta e che possa ancora essere separato in modo affidabile. Un truciolo più piccolo può migliorare l'accesso, ma può anche...
html Come scegliere la dimensione del media per piccoli fori, scanalature e cavità interne Come scegliere la dimensione del media per piccoli fori, scanalature e cavità interne Risposta breve: scegliere il media più piccolo che raggiunge la caratteristica richiesta e che può ancora essere separato in modo affidabile. Un truciolo più piccolo può migliorare l'accesso, ma può anche incastrarsi in un ...
html Come scegliere la dimensione del materiale abrasivo per piccoli fori, scanalature e cavità interne Come scegliere la dimensione del materiale abrasivo per piccoli fori, scanalature e cavità interne Risposta breve: scegliere il materiale abrasivo più piccolo che raggiunga la caratteristica richiesta e che possa ancora essere separato in modo affidabile. Un truciolo più piccolo può migliorare l...
html Come scegliere la dimensione del materiale abrasivo per piccoli fori, asole e cavità interne Come scegliere la dimensione del materiale abrasivo per piccoli fori, asole e cavità interne Risposta breve: scegliere il materiale abrasivo più piccolo che raggiunga la caratteristica richiesta e che possa ancora essere separato in modo affidabile. Un elemento abrasivo più piccolo può migliorare l'ac...
Fondata nel 1992 a Xiamen, Cina · Produzione propria a Xiamen · 21 modelli di macchina · 24 diritti di proprietà intellettuale · M.2023.206.C88120 · M.2023.206.C88121 · ISO 00726Q01571R001





 Rete IPv6 supportata


 +86-592-2381506
