Segni di rettifica e levigatura: perché la lucidatura non li elimina, li sostituisce
Ogni problema di finitura ha origine a monte. I segni con cui arriva un pezzo — linee parallele di una mola, archi di un nastro abrasivo o le creste di una fresa — determinano cosa deve fare la finitura. Nessun passaggio può andare oltre ciò che tali segni consentono.
La regola più utile in officina è che la lucidatura non rimuove tali segni: li sostituisce con altri più piccoli, superficiali e uniformi. Chiarito questo principio, si risolve gran parte dei dubbi sul perché ostinati segni di rettifica o segni di smerigliatura non spariscano.
Come si inserisce questa guida tra le nostre risorse: La scelta dell'utensile a monte è trattata in tipologie di attrezzature per sbavatura e limiti dell'utensile. Livellati i segni in ingresso, puoi definire la lucentezza finale con finitura spazzolata, satinata o a specchio. Per la lucidatura a specchio, vedi come ottenere la finitura a specchio su acciaio inox tramite lucidatura meccanica.
Distingui innanzitutto tre problemi diversi: segni da burattatura (risoluzione problemi di finitura vibratoria per graffi, ammaccature e risultati disomogenei), solchi da trasporto o d'uso (riparazione superfici) e tracce uniformi degli utensili a monte sull'intero lotto (questa guida).
Tre segni, tre impronte
Gli operatori spesso riconducono ogni riga visibile alla rugosità superficiale di lavorazione. In pratica, mole, nastri abrasivi e utensili da taglio lasciano tre impronte geometriche distinte.
Segni di rettifica — paralleli, equidistanti, direzionali
I veri segni di rettifica derivano da una mola rigida che scorre linearmente sul pezzo, tracciando linee rette parallele e fitte in una direzione. Nella rettifica superficiale dell'ottone, dell'acciaio al carbonio o per utensili, questi solchi sono stretti in cima, ma ripidi e profondi alla base.
Segni di levigatura — archi, direzione casuale e perché
Nastri abrasivi, dischi lamellari e tamponi orbitali usano supporti flessibili. Anche le linee automatiche per levigare l'inox lasciano tracce con lieve ondulazione, mentre levigare l'acciaio inossidabile a mano crea ampi archi, spirali e segni d'inversione a uncino dove la pressione del bordo scava più che sulle parti piane.
Segni di lavorazione — la cresta che segue il percorso utensile
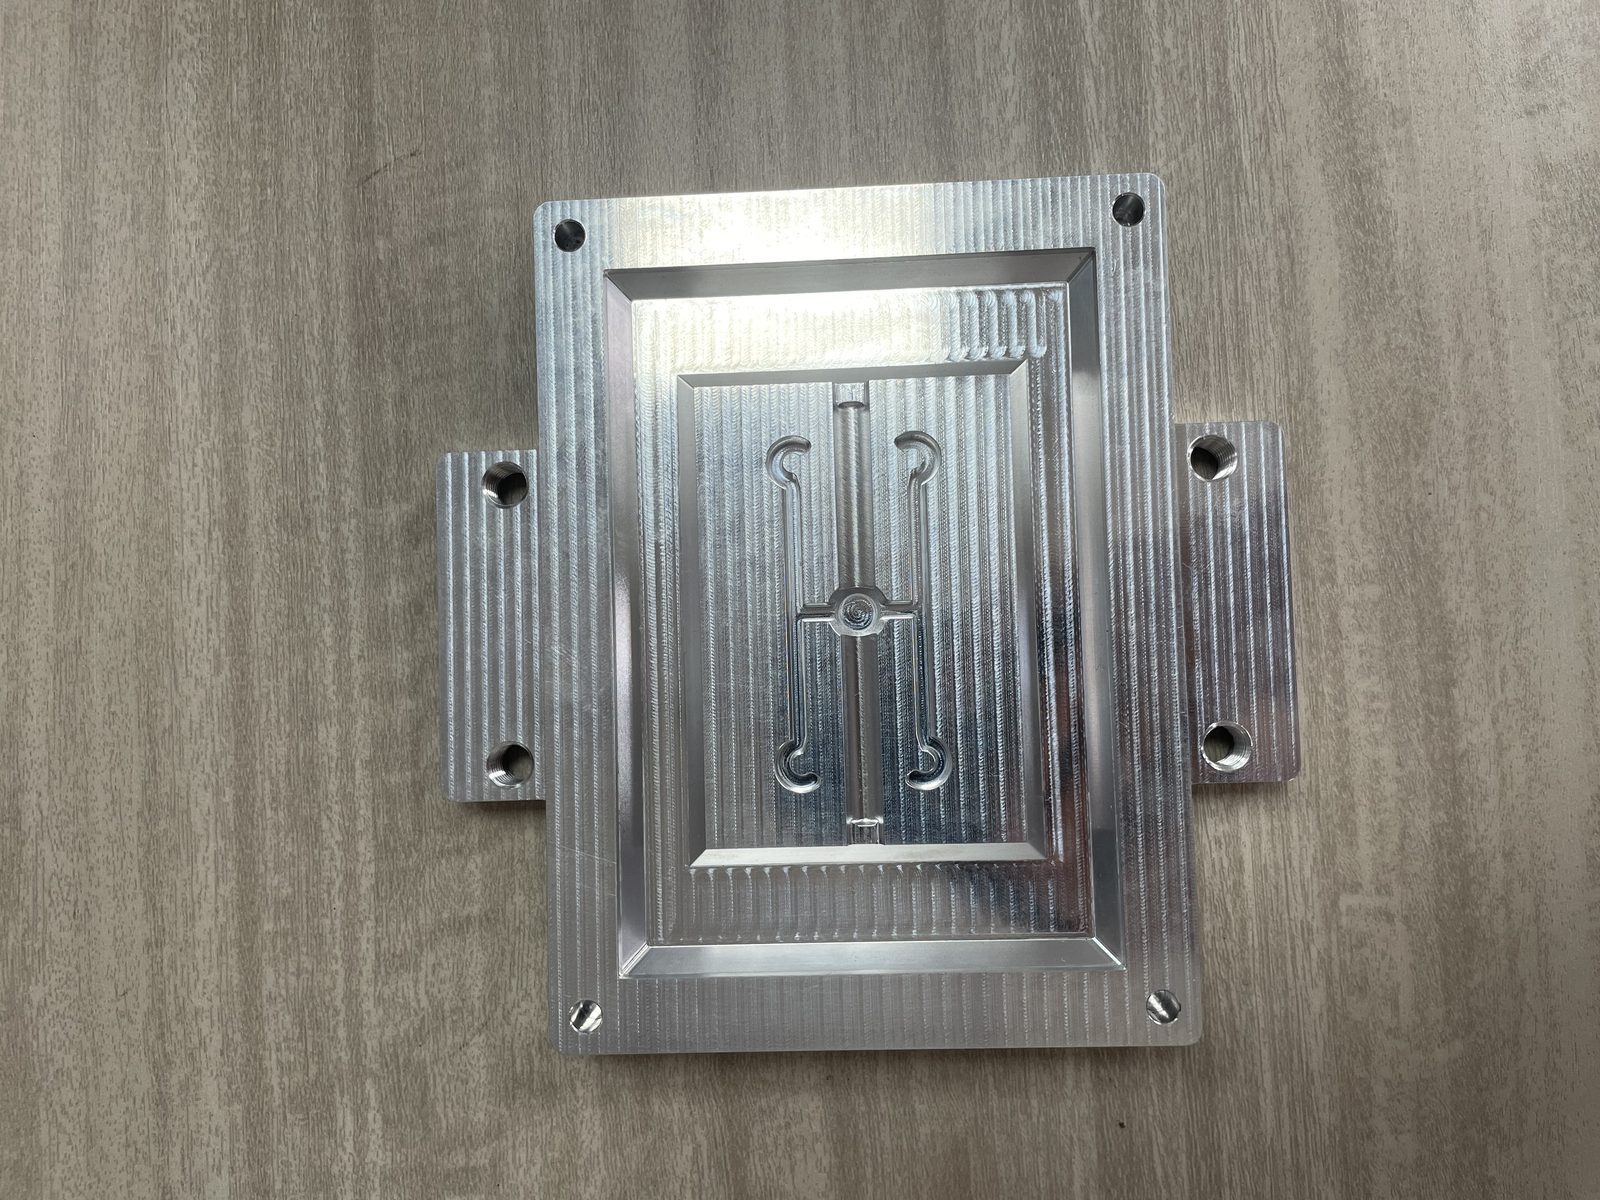
I segni di lavorazione sono creste geometriche lasciate dalla punta dell'utensile che avanza con passo laterale fisso. Gli alberi torniti presentano una scanalatura a spirale continua, mentre le piastre fresate mostrano passate parallele delimitate da creste periodiche e occasionali vibrazioni agli angoli.
Perché l'impronta decide il percorso
La differenza tra questi tre segni iniziali non risiede solo nella rugosità al tatto. La loro geometria di sezione determina come i media di finitura interagiscono con la superficie.
| Tipo di segno | Firma geometrica | Origine tipica | Direzionalità | Può sostituirla la finitura di massa? |
|---|---|---|---|---|
| Segni di rettifica (mola) | Solchi rettilinei paralleli a V ripida | Rettificatrice per piani o mola dura | Estremamente marcata, lineare | Forma sì, profondità spesso no — solchi profondi: serve pre-taglio a nastro |
| Segni di levigatura meccanica | Linee parallele a profondità variabile | Levigatrice a nastro largo o linisher | Marcato lungo il nastro | Sì, se superficiali — la grana fine del nastro sfuma bene |
| Segni di levigatura a mano | Archi ampi, spirali e ganci di inversione | Nastro portatile, disco lamellare o pad | Casuale, multidirezionale | Sì, con cautela — la burattatura rivela prima i ganci profondi |
| Segni di tornitura (tornio) | Solco elicoidale continuo con cresta uniforme | Avanzamento inserto del tornio | Elicoidale sul diametro | Sì — i media tagliano bene le nette creste elicoidali |
| Segni di fresatura (creste) | Cuspidi periodiche parallele e creste di passata | Fresa a spianare, a candela o sferica | Forte lungo il percorso fresa | Sì — i media ceramici o plastici spianano le creste |
| Bruciatura / alone da mola | Tinta paglia, bruna o blu senza alcun solco | Eccessivo calore d'attrito da molatura a secco | Nessuna (zona termica) | No — la colorazione termica è uno strato di ossido, non un solco |
Nota l'ultima riga: la bruciatura da rettifica paglierina o blu è uno strato di ossido, non un solco. Il media livella i picchi fisici, mentre la colorazione termica richiede decapaggio acido o un refrigerante migliore a monte.
La linea da non sbagliare: la profondità
Quando i pezzi arrivano al reparto finitura, la prima domanda è quanto siano profondi i segni sotto la superficie.
I tre controlli, nell'ordine in cui eseguirli
Non serve uno strumento da laboratorio per un pratico controllo della rugosità superficiale al banco. I tecnici esperti eseguono tre controlli senza numeri in sequenza:
- Controllo con luce radente ad angolo basso: Punta una torcia quasi parallela alla superficie, poi illumina perpendicolarmente; i segni visibili solo ad angolo basso sono superficiali, mentre quelli visibili dall'alto sono profondi.
- Controllo con l'unghia trasversalmente alla grana: Passa l'unghia trasversalmente alla grana; se si impunta, il solco ha una profondità strutturale che la burattatura non elimina economicamente, mentre se scorre liscia la rugosità è superficiale.
- Controllo con panno bagnato: Passa un panno bagnato sul pezzo e osserva da bagnato; l'acqua nasconde l'opacità superficiale, quindi qualsiasi linea visibile attraverso l'acqua è profonda.
Cosa rivela ciascun controllo che gli altri non mostrano
Ogni controllo copre un punto cieco degli altri. La luce radente ispeziona rapidamente ma esagera la microstruttura; la prova dell'unghia verifica la pendenza della parete fisica ma non penetra nei piccoli fori; la passata umida agisce negli incavi ma cambia non appena si asciuga.
Dove i controlli discordano, e cosa significa
La migliore indicazione diagnostica si ottiene quando i tre controlli discordano:
- Luce radente pessima, l'unghia scivola e il panno umido lo nasconde: Texture visiva superficiale; la finitura di massa standard a umido o a secco la eliminerà in modo pulito.
- Luce radente moderata, l'unghia si impunta e il panno umido lo mostra ancora: Solco stretto e ripido; la burattatura arrotonderà solo i bordi superiori lasciando una linea d'ombra.
- La luce zenitale mostra una stria, l'unghia scorre liscia e bagnare non cambia nulla: Profondità del solco nulla; si tratta di bruciatura da mola, giunzione del materiale o pasta sbavata.
Cosa fa realmente la lucidatura
Una volta valutata la profondità iniziale, possiamo affrontare il più grande equivoco dell'officina.
Sostituzione, non rimozione
La lucidatura non rimuove i segni; li sostituisce con segni più piccoli, meno profondi e più uniformi. Ogni nastro, pietra o mola incide solchi microscopici, sovrascrivendo i vecchi avvallamenti con una trama di graffi più fitta. Quindi, la prima domanda non è mai quale macchina acquistare, ma se l'abrasivo scelto lasci un segno più piccolo di quello in ingresso.
Perché un passaggio più grezzo peggiora il pezzo anziché migliorarlo
Se l'abrasivo o il nastro scelto incide un solco più profondo della rugosità della superficie lavorata iniziale, si introduce una finitura più grezza. Ciò spiega due tipici problemi d'officina:
- Perché burattare per ore non serve a nulla: Gli abrasivi ultrafini lucidano solo le creste sopra i profondi solchi di rettifica, aumentando il contrasto e facendo risaltare ancora di più le linee scure.
- Perché i pezzi risultano a chiazze: Gli abrasivi grezzi incidono solchi casuali più profondi della passata d'utensile iniziale, creando una superficie ruvida a buccia d'arancia.
Perché si verifica l'eccesso di lucidatura e quanto costa
Sostituire un segno profondo richiede di asportare il metallo circostante fino al fondo del solco. Forzare un buratto a cancellare i profondi segni di smerigliatura con cicli lunghi smussa spigoli esposti, risalti e filettature ben prima che il solco sulla superficie piana scompaia.
I tre percorsi, e su quale ti trovi
Ogni metodo d'officina per trattare i segni degli utensili a monte rientra in tre vie meccaniche (più i trattamenti chimici).
Rimozione meccanica — l'unica via per la profondità
Solchi profondi di saldatura o tracce di sbavatura richiedono molatura o levigatura a nastro per spianare subito i rilievi. Non produciamo levigatrici o smerigliatrici, ma la regola è assoluta: se un solco blocca l'unghia, abbattilo a nastro prima della burattatura.
Finitura di massa — sostituzione sull'intero lotto
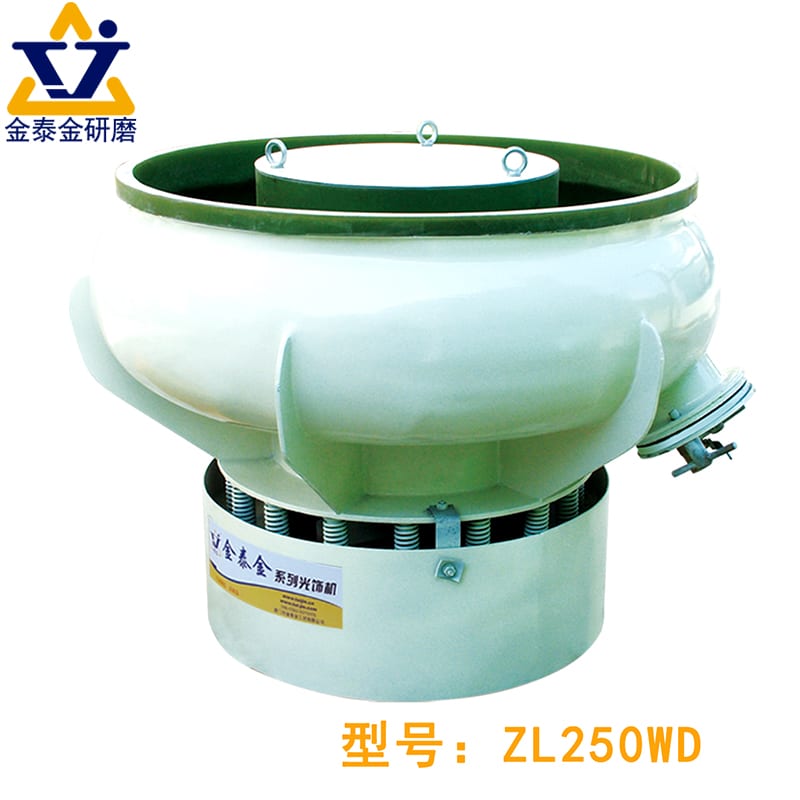
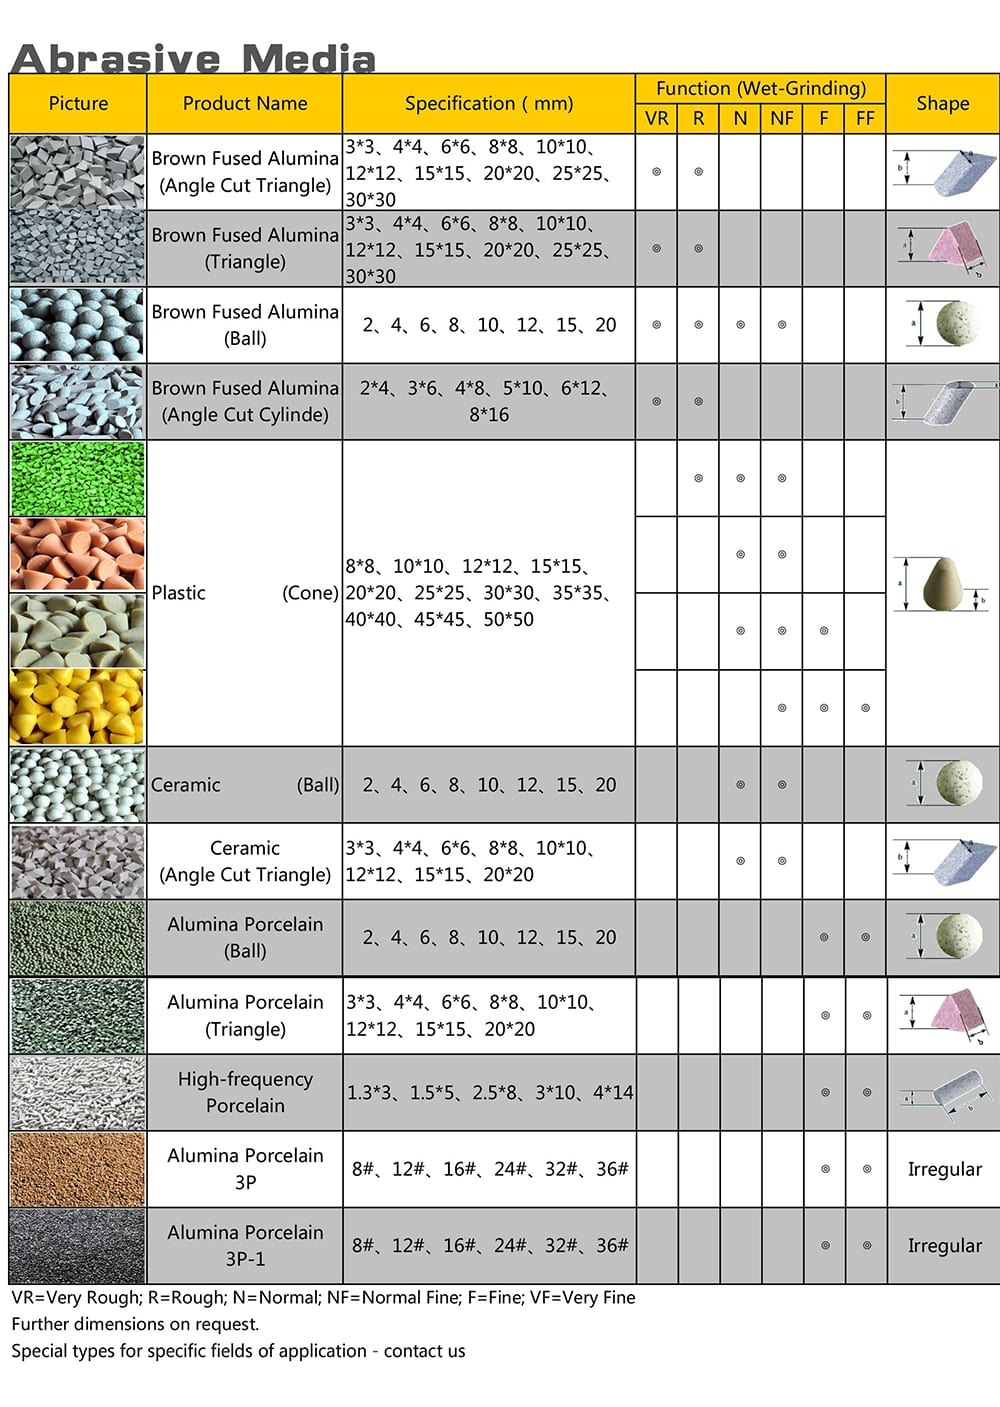
Livellati i solchi profondi, interviene la finitura di massa in una vibrofinitrice, in vibratori a vasca o in buratti rotativi a tamburo. Chi cerca un buratto levigatore o una levigatrice a buratto usa questi letti di media fluidi per sostituire creste di fresatura, filetti e segni di nastro con una finitura opaca, satinata o lucida uniforme su interi lotti.
Raccordo manuale — ricreare la trama in un punto
La terza via è il raccordo manuale con tamponi in tessuto non tessuto o nastri per satinatura. L'operatore sfuma una piccola area e applica una grana coordinata sul punto. È adatta a grandi telai saldati o pannelli montati, ma è troppo lenta per pezzi in serie.
Tabella percorsi
| Ciclo di lavoro | Cosa fa fisicamente | Profondità del segno gestita | Ideale per | Coperto dai nostri macchinari? |
|---|---|---|---|---|
| Nastro / Mola meccanica | Asporta creste profonde ad alta pressione locale | Solchi profondi da mola, saldature | Lamiere piane, saldati, spianatura locale | No — non costruiamo levigatrici a nastro o smerigliatrici |
| Finitura di massa a umido | Sostituisce i segni direzionali con finitura uniforme | Cuspidi da basse a medie, lievi segni di nastro | Staffe lavorate, valvole, ingranaggi, stampati | Sì — vibratori circolari, vasche, buratti, unità centrifughe |
| Burattatura a secco | Elimina la micro-opacità per una calda satinatura o lucentezza | Solo satinatura pre-livellata ultra-bassa | Brillantatura finale di ottone, acciaio, minuteria | Sì — buratti a secco, vasche e abrasivi organici |
| Sfumatura manuale a mano | Sfuma punti locali e ripristina la grana lineare | Graffi isolati o raccordi di saldatura | Pannelli montati, grandi serbatoi, riparazioni in loco | No — flusso con tampone manuale e utensili portatili |
| Elettrolucidatura | Dissolve elettrochimicamente i picchi microscopici | Solo microrugosità e opacità | Tubi medicali, collettori interni, telai | No — bagno chimico e linea con raddrizzatore |
| Decapaggio & passivazione | Rimuove chimicamente scaglie di ossido e colorazioni termiche | Profondità di solco zero (rimuove il colore) | Aloni da rettifica, scaglie di saldatura, passivazione | No — linea di immersione chimica in acido |
Quando i segni non si possono eliminare
Ogni officina incontra disegni in cui eliminare del tutto i segni iniziali è fisicamente impossibile o costoso. Individuare presto questi quattro casi previene lo scarto di lotti.
La profondità irraggiungibile
La finitura di massa distribuisce una bassa pressione su migliaia di pietre, preservando la geometria del pezzo e limitando la profondità di taglio. Quando pesanti segni di rettifica sono troppo profondi, un'ulteriore burattatura lucida solo le pareti del solco consumando il pezzo.
Lo spigolo che non puoi tenere
Eliminare un segno profondo e preservare spigoli vivi o tolleranze strette si escludono a vicenda. Scendere fino al fondo della scanalatura consuma gli spigoli ancor più in fretta; la vera domanda è quale raggio del bordo il pezzo possa tollerare.

Quando "abbastanza buono" è la risposta ingegneristica
"Rimuovere ogni segno visibile" non è un obiettivo ingegneristico: raggiungere il grado funzionale a disegno lo è. Confondere questi obiettivi causa sovralavorazioni. Quando il disegno specifica un target su una scala di finitura superficiale lavorata, una lieve ombreggiatura di fresatura che assicura tenuta e adesione è un buon pezzo; assottigliarlo spreca denaro e rovina le tolleranze.
Quando la risposta onesta è un processo diverso
In tre situazioni, la finitura di massa è semplicemente il processo errato:
- Fori profondi e tasche cieche: I media non possono circolare con forza di taglio nei fori stretti; usare invece la levigatura o la lucidatura ad aghi magnetici.
- Riferimenti di precisione: Mascherare i piani d'appoggio durante la burattatura o burattare le fusioni prima della fresatura CNC finale dei riferimenti.
- Bruciature da rettifica: Gli aloni blu o paglierino sono uno strato di ossido; usare il decapaggio e regolare il refrigerante a monte anziché eccedere con la burattatura.
La sequenza del processo e dove si sbaglia
Passare in modo pulito dalla lavorazione grezza o rettifica a una finitura satinata liscia o brillante — soprattutto nella levigatura e lucidatura dell'acciaio inox o minuteria in ottone — richiede una sequenza progressiva ininterrotta.
Come si presenta una sequenza reale
Ogni valida sequenza industriale segue cinque fasi in cui ciascun passaggio lascia un'impronta più piccola e superficiale del precedente:
- Fase uno (profilatura a monte): Lavorazioni, rettifica o nastri a grana grossa definiscono la geometria e lasciano i segni direzionali più profondi.
- Fase due (riduzione delle asperità): Un nastro più fine o un ciclo a umido con media abrasivi ceramici medi spiana le creste vive creando una texture opaca meno profonda.
- Fase tre (uniformazione satinata): I media plastici a bassa densità eliminano le cavità ceramiche creando una superficie satinata liscia (vedi come scegliere tra media ceramici e plastici per parti in alluminio, ottone e acciaio).
- Fase quattro (brillantatura finale): Gusci di noce trattati o tutolo di mais come media di finitura a secco con pasta lucidante per metalli donano una vivida lucentezza.
- Fase cinque (lavaggio & passivazione): Pulire e asciugare i pezzi; passivare poi l'acciaio inox poiché l'abrasione asporta la sua naturale pellicola anticorrosione.

Le due transizioni che falliscono di più
Gran parte dei difetti di finitura avviene in due passaggi:
- Levigatura a nastro grosso diretta a media plastici morbidi: Nel levigare l'inox con nastro grosso, i coni plastici morbidi non raggiungono i solchi profondi del nastro, lasciando spigoli arrotondati e linee visibili. Aggiungere un passaggio a nastro fine o una fase di sgrossatura ceramica.
- Fase di taglio diretta alla brillantatura finale ("Lucido ma ondulato"): Passare dal taglio grezzo alla lucidatura a secco aumenta la riflettività senza spianare i solchi, lasciando i pezzi "lucidi ma ondulati" o "brillanti con segni fantasma" sotto luce angolata.
Perché saltare un passaggio costa più che farlo due volte
Saltare un passaggio in una sequenza a scalare costa quasi sempre più che eseguire la fase aggiuntiva. I graffi grossolani si nascondono nella superficie opaca e compaiono solo dopo la brillantatura finale, costringendo a decapare e rilavorare l'intero lotto.
| Fase di sequenza | Stato superficie in entrata | Cosa realizza questa fase | Conseguenza dell'omissione |
|---|---|---|---|
| Pre-molatura / Spianatura a nastro | Profondi solchi da mola, cordoni | Livella i solchi profondi alle parti piane | La burattatura smussa i bordi senza eliminare i solchi |
| Burattatura ceramica sgrossante | Creste di fresatura, filetti di tornitura | Taglia le creste in fossette opache uniformi | Tracce utensile lineari restano alla lucidatura finale |
| Rifinitura satinata plastica | Fossette ceramiche opache | Spiana le fossette in una compatta pelle satinata | Brillantatura finale appare granulosa o a buccia d'arancia |
| Lucidatura a secco / con pasta | Satinatura liscia, ultrasottile | Aumenta la riflettività senza intaccare la geometria | I pezzi restano grigio opaco e senza lucentezza |
| Lavaggio, asciugatura e passivazione | Metallo lucido con sapone o pellicola attiva | Elimina i residui e ripristina la resistenza alla corrosione | La pasta trasuda; l'inox si macchia di ruggine |
Cosa facciamo e cosa non facciamo
Presso Xiamen Jin Tai Jin Grinding Technology Co., Ltd., certificata secondo gli standard ISO 00726Q01571R001 e CE, costruiamo sistemi di finitura di massa supportati da 21 piattaforme di macchine e 24 diritti di PI su sei linee di prodotti. Poiché la rifinitura dei segni di lavorazione tocca vari settori, definiamo chiaramente i limiti delle nostre capacità in cosa costruiamo e cosa no.
I processi coperti dai nostri impianti
Produciamo impianti per finitura di massa a lotti e materiali di consumo che eliminano i segni di lavorazione e levigatura a monte:
- Attrezzature & materiali di consumo: Costruiamo vibratori a tazza e a vasca, buratti rotanti, unità centrifughe a disco e a barile, lucidatrici magnetiche, essiccatori, abrasivi plastici e ceramici a umido, supporti organici a secco e composti.
- La nostra reale proposta di valore: La finitura di massa non può asportare solchi profondi lasciati dalla mola. Il suo vero valore consiste nel rimuovere segni direzionali o irregolari di lavorazione e leggere righe di levigatura, sostituendoli con una finitura opaca, satinata o lucida, uniforme e non direzionale su ogni pezzo del lotto.
Cosa non facciamo — chiaramente
Per facilitare la pianificazione dei vostri processi, ecco cosa non forniamo:
- Nessuna rettificatrice ad asportazione o levigatrice a nastro: Non costruiamo rettificatrici per piani, levigatrici a nastro, smerigliatrici angolari o macchine CNC.
- Nessuna linea chimica, galvanica o di passivazione: Non forniamo bagni di elettrolucidatura, vasche di decapaggio acido o passivazione, linee galvaniche, sistemi di anodizzazione o cabine di verniciatura a polvere.
- Nessun utensile manuale di raccordo o servizio conto terzi: Non vendiamo tamponi abrasivi manuali e non operiamo come officina conto terzi per la rifinitura di pezzi a cottimo.
Quando il problema è di lotto, non di riparazione
Un graffio su un pezzo è un errore di movimentazione; segni identici su ogni pezzo nel cestello indicano un passaggio mancante nel ciclo di produzione. Quando ogni staffa fresata, raccordo in ottone o stampato presenta identiche ondulazioni o tracce di nastro, un passaggio di finitura a vibrazione trasforma la lenta ripresa manuale in un processo di serie ripetibile.
Domande frequenti
La burattatura può rimuovere i segni di molatura?
Sì, entro un limite moderato di profondità: a rigor di termini, la burattatura sostituisce i segni di molatura con una finitura più fine e uniforme, anziché asportare metallo senza tracce. I solchi leggeri di mola o nastro si uniformano bene con abrasivi ceramici, mentre i solchi profondi che trattengono l'unghia richiedono un passaggio con nastro più fine prima della burattatura.
La lucidatura elimina i segni di carteggiatura?
Solo se la fase di lucidatura scende abbastanza da raggiungere il fondo dei solchi o se si usano prima abrasivi intermedi più fini. Passare direttamente da una carteggiatura dell'acciaio inox grossolana a una ruota per pulitura o a un buratto a secco lucida solo le creste, lasciando visibili sotto gli archi di carteggiatura.
Che profondità di segni può rimuovere la finitura di massa?
Esegui i tre controlli d'officina senza strumenti prima di caricare la macchina. I segni visibili a luce radente che scivolano lisci sotto l'unghia e spariscono bagnati con acqua rientrano nel campo ideale della finitura di massa; i solchi che impuntano l'unghia e restano visibili con l'acqua sono troppo profondi.
Perché i pezzi sono lucidi ma mostrano ancora i segni?
La brillantatura finale ha aumentato la riflettività superficiale senza prima livellare la topografia dei solchi — un difetto detto "brillante ma ondulato" o "lucido con aloni". La burattatura a secco o la lucidatura fanno solo brillare il profilo esistente; serve una fase intermedia di levigatura in ceramica o plastica per sostituire prima i segni grossolani.
Qual è la differenza tra segni di rettifica e segni di lavorazione meccanica?
I segni di rettifica sono solchi rettilinei stretti e a pareti ripide scavati dai grani abrasivi di una mola rigida, mentre i segni di lavorazione sono creste geometriche periodiche lasciate dal passo di un inserto da tornio o di una fresa. I media di burattatura asportano le creste sporgenti molto più rapidamente di quanto scavino i profondi solchi di rettifica.
Serve carteggiare prima della burattatura?
Dipende dalla profondità dei segni iniziali. Creste standard di fresatura CNC, rigature di tornitura o leggere linee di nastro possono andare direttamente nel buratto vibrante, mentre profonde incisioni di molatura, pesanti tracce di disco o bave di giunzione grezze richiedono prima la levigatura a nastro.
 +86-592-2381506


 Rete IPv6 supportata