


Composti per finitura di massa: come la chimica liquida e in polvere opera nei tamburi a umido
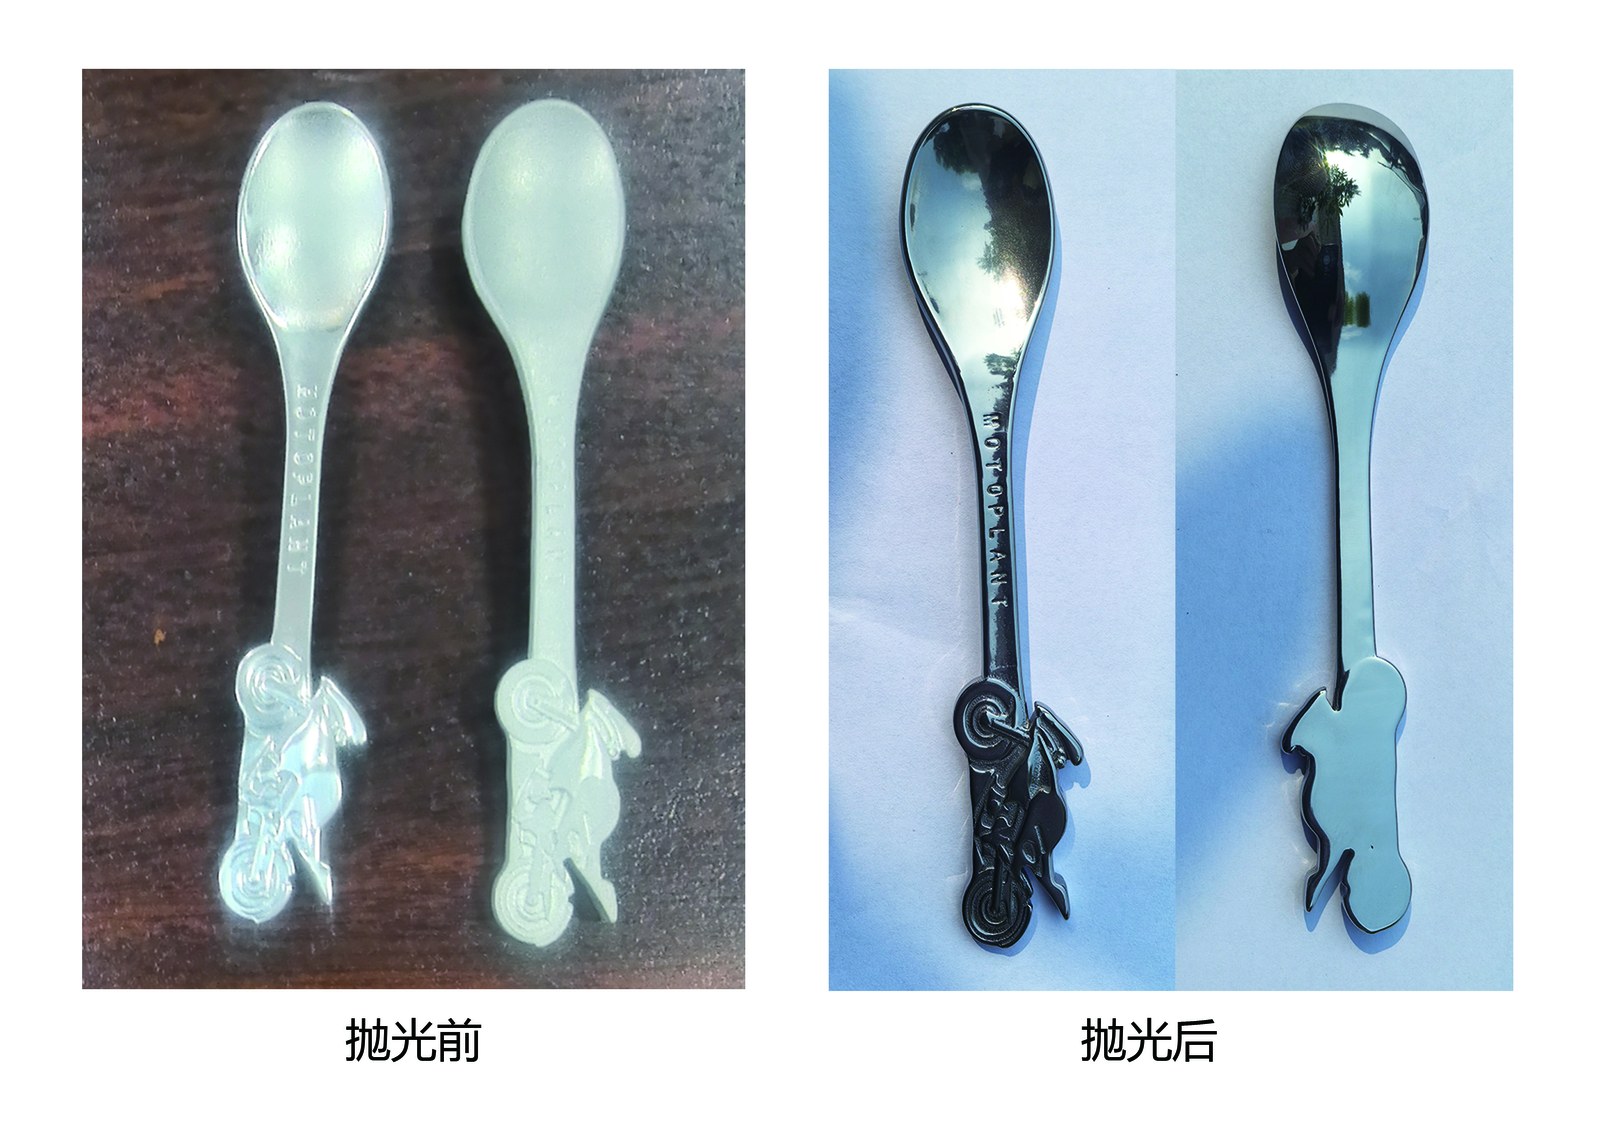
Le pietre abrasive ricevono quasi tutto il merito quando i pezzi lavorati escono lucidi dalla vasca, eppure da sole non possono finire il metallo in acqua pura. Con mezzo nuovo in acqua di rubinetto per un turno la velocità di taglio cala, fanghiglia grigia si spalma sui pezzi e l'acciaio al carbonio fiorisce di ruggine arancione prima dell'asciugatoio. In ogni vasca vibrante a umido, tamburo rotativo e finitrice centrifuga, i composti per finitura di massa svolgono il lavoro chimico che mantiene le pietre taglienti e il metallo pulito.
Come questa guida si collega alle altre risorse sui composti: Chi cerca chimica per lucidatura incontra due classi di prodotto dai nomi simili. Le barre cerose legate a grasso applicate su ruote di panno rotanti appartengono ai composti solidi per lucidatura per colore, mentre il nostro protocollo a variabile singola per tarare le velocità di avanzamento si trova in controllo prove acqua e composto. Se scegliete tra ruote di panno e tamburazione a umido su inox, vedete composto per lucidatura inox o fluido lucidante. Questa guida resta strettamente nei forniture per finitura vibrante liquidi e in polvere a umido: le nostre otto formulazioni proprietarie, dosaggio a scarico aperto versus fouling a lotto chiuso, controllo schiuma, trascinamento di risciacquo e perché le barre cerose solide rovinano i mezzi umidi.
Cosa fanno i composti per finitura di massa a umido che i mezzi non possono
Il mezzo fornisce peso meccanico e grana abrasiva, mentre un composto liquido per tamburazione o una polvere solubile governa il sottile film liquido tra ogni pietra e bordo metallico. Quattro compiti distinti avvengono contemporaneamente in quel confine liquido.

Sospendere limature metalliche e grana abrasiva rotta fuori dalla zona di contatto
Ogni minuto di ciclo, il mezzo taglia fini limature metalliche dai pezzi mentre rilascia grana minerale usurata dal legante. In acqua pura, le limature pesanti si depositano sulle facce appena tagliate e vengono martellate nella superficie dalle pietre di passaggio. Tensioattivi e disperdenti nei nostri composti per finitura avvolgono gocce d'olio, grana rotta e trucioli scuri, mantenendoli sospesi in acqua così il flusso di scarico porta via lo sporco invece di ridipositarlo.
Mantenere aperti i pori del mezzo così le pietre tagliano invece di vetrificarsi lisce
Gli operatori spesso incolpano la qualità delle pietre quando i cicli si allungano dopo diversi lotti, eppure il mezzo raramente esaurisce la grana — i suoi pori semplicemente si riempiono di metallo spalmato e olio. Una volta che i trucioli vetrificano le facce taglienti, le pietre scivolano sulle bave come ciottoli di fiume. I detergenti attivi in un composto per sbavatura puliscono continuamente la carica così i lotti successivi tagliano puliti.
Controllo del film chimico contro ruggine flash, incisione e tinta termica
Il metallo appena tagliato non ha più pelle di ossido a proteggerlo da acqua e ossigeno disciolto in una camera umida. Senza inibitori di corrosione, ghisa e acciaio al carbonio sviluppano macchie di ruggine a metà ciclo o poco dopo lo scarico. Viceversa, quando scaglia di laminazione o ruggine coprono i forgiati in arrivo, decalcificanti leggermente acidi ammorbidiscono gli ossidi fragili così le pietre rimuovono la scaglia pulitamente.
Perché le barre cerose solide per lucidatura distruggono le cariche di mezzi per tamburazione a umido
Un errore costoso in officina accade quando qualcuno raschia pezzi di una barra solida per lucidatura — rosso verde, rosso bianco o tripoli marrone — in una vasca umida sperando in una lucentezza a specchio. Le barre solide legano la grana in sego, acido stearico e cera destinati a fondere sotto l'attrito caldo e secco della ruota. Gettato in acqua fredda, quel grasso non si dissolve mai; riveste pietre e griglie di scarico in fanghiglia cerosa impermeabile, accecando la carica finché gli operatori non scartano il mezzo e puliscono il rivestimento con sgrassante caldo.
Le quattro funzioni in officina nelle nostre otto formulazioni proprietarie
Nessun singolo fusto rimuove ruggine pesante al mattino, protegge l'alluminio tenero a mezzogiorno e lucida fibbie inox brillanti prima della fine del turno. Nella nostra gamma di consumabili per finitura di massa, otto formulazioni dedicate dividono quattro chiari compiti chimici in reparto.

Sbavatura, sgrassaggio e rimozione pesante di ossidi con LC10 e MC8
La rimozione di routine delle bave inizia eliminando oli e ossidi così le pietre colpiscono il metallo nudo. La formulazione LC10 funge da nostro composto quotidiano per sbavatura e sgrassaggio su pezzi in acciaio, ottone e alluminio, sollevando oli di stampaggio e refrigeranti CNC durante le lavorazioni di rottura bordi. Quando stampati in acciaio laminato a caldo, ingranaggi o forgiati arrivano coperti di ruggine o scaglia di laminazione, MC8 allenta l'ossidazione pesante prima che inizi la levigatura.
Chimica di sgrossatura grossa su inox e metalli generali con JTJ20 e JTJ25
La rimozione pesante di materiale su fusioni grezze, grezzi tagliati al laser e staffe saldate richiede chimica di sgrossatura che acceleri la morsa abrasiva mentre scarica i trucioli rapidamente. Formuliamo JTJ20 per sgrossatura inox grossa e rimozione di tinta di saldatura, mantenendo fresche le leghe che si incrudiscono sotto pietre a taglio rapido. Per acciaio al carbonio e ferramenta generale che necessitano di livellamento rapido prima della levigatura, JTJ25 offre una vivace azione di sgrossatura grossa.
Brillantatura ottica e lucidatura fine con JTJ50, JTJ60 e HM3
Una volta rimosse bave e segni profondi di utensile, passare da un detergente da taglio a un liscio composto per lucidatura rende brillante una finitura opaca. La formulazione JTJ50 funge da nostro dedicato fluido lucidante per acciaio inox, creando un cuscino protettivo durante cicli con porcellana o sintetici fini così i pezzi inox si illuminano senza velo grigio. La formulazione JTJ60 offre brillantatura fine su fusioni in ottone, rame e zinco, mentre HM3 funge da nostro quotidiano fluido lucidante per metalli generali accanto alla nostra categoria sfusa di brillantante abrasivo per lucidatura dove pulizia, lucentezza e controllo ruggine si incontrano.
Prevenire suzione e macchie su pezzi piatti, stampati sottili e acetato con JTS5
Stampati piatti sottili, clip a molla e montature per occhiali in acetato di cellulosa falliscono in bagni ordinari per due motivi: le facce piatte bagnate si bloccano insieme come vetrini, e detergenti aggressivi annebbiano il foglio non metallico. La formulazione JTS5 risolve entrambi i problemi come fluido specializzato per tamburazione di lamiere sottili e acetato. Abbinato a pioli di legno lisci o mezzi sintetici fini in cicli delicati e freschi, JTS5 lubrifica le facce piatte così i grezzi sottili si separano liberamente invece di incollarsi grezzo-su-grezzo, risciacquando pulito dai pezzi in acetato senza fessurazioni o velo da solvente.
| Formulazione | Funzione in officina | Materiali target | Ruolo in reparto |
|---|---|---|---|
| LC10 | Sbavatura e sgrassaggio | Acciaio, alluminio, ottone | Solleva oli; mantiene le pietre taglienti |
| MC8 | Derusting e decalcatura | Acciaio arrugginito, forgiati | Rimuove ruggine pesante e scaglia di laminazione |
| JTJ20 | Taglio grossolano acciaio inox | Leghe di acciaio inossidabile | Rimuove tinta saldatura; accelera taglio pesante |
| JTJ25 | Taglio grossolano metallo | Acciai al carbonio e legati | Accelera livellatura e sbavatura |
| JTJ50 | Brillantatura inox | Minuteria e finiture inox | Attenua il contatto per lustro brillante |
| JTJ60 | Lucidatura fine metallo | Particolari in ottone, rame, zinco | Ravviva il colore non ferroso in modo pulito |
| JTS5 | Fluido per lamierino e acetato | Stampati piani, acetato | Evita bloccaggio idraulico e macchie |
| HM3 | Lucidatura generica metallo | Lavorazioni metalliche generiche | Equilibra lucentezza e controllo ruggine |
Scelta della chimica per lega: inox, acciaio al carbonio, alluminio e ottone
Scegliere un composto solo dall'etichetta della finitura — prendendo qualsiasi flacone marcato "brillantante" — fallisce appena quella chimica incontra una lega incompatibile nella vasca. La reattività del metallo base precede sempre la lucentezza desiderata.
Scegliere un composto per inox senza alone grigio di truciolo
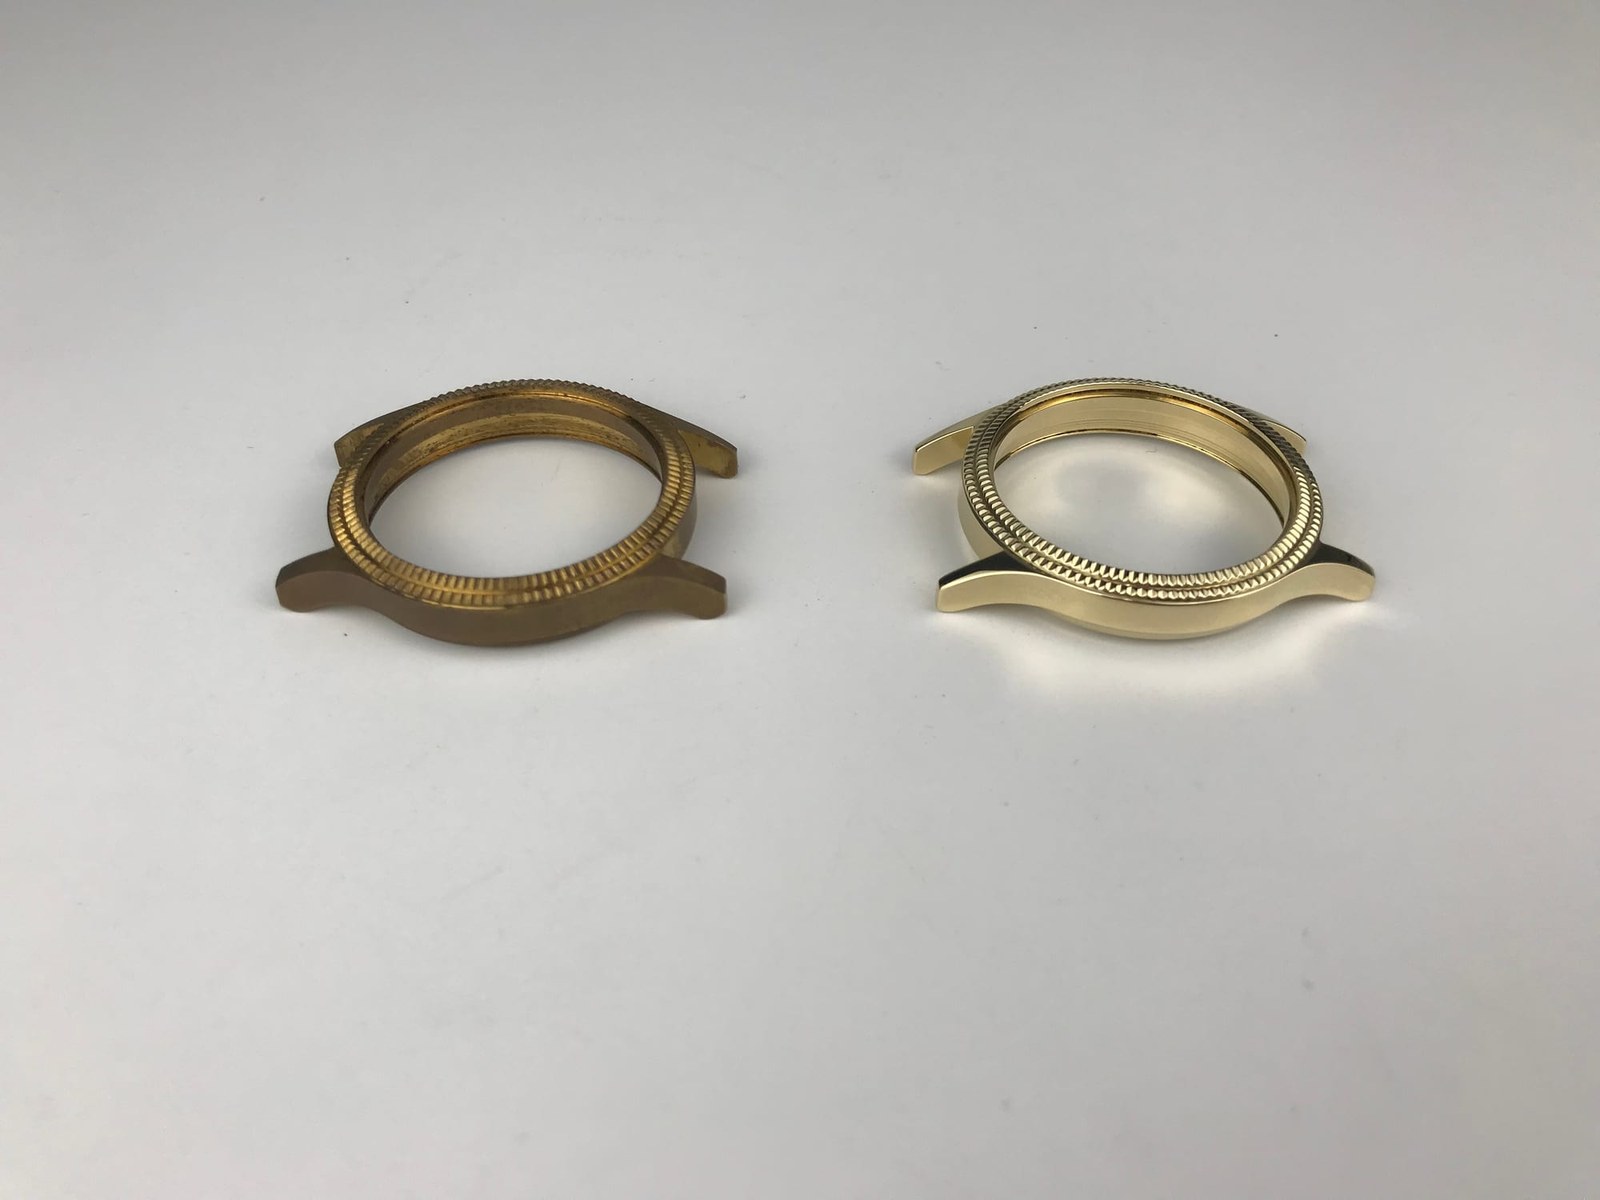
Chi cerca un composto per lucidatura inox o un composto lucidante per acciaio inossidabile di solito combatte un difetto classico: i pezzi risultano lisci ma con una pellicola grigio-bluastra opaca che resiste alla pulizia. L'inox si incrudisce sotto pressione e rilascia fini di cromo-nichel che sovraccaricano detergenti deboli. Passando da JTJ20 nel taglio grossolano a un risciacquo e JTJ50 nella brillantatura, i fini scuri restano sospesi e il contatto è ammortizzato, dando nitidezza metallica invece di alone grigio.
Protezione di acciaio al carbonio e ghisa durante burattatura a umido e scarico
Acciaio al carbonio, acciaio per utensili e ghisa si tagliano bene con JTJ25 o LC10, ma puniscono ogni mancanza di inibizione ruggine post-ciclo. Anche partendo da MC8 per rimuovere scaglia rossa, lasciare pezzi ferrosi nudi in bagno acido provoca ruggine flash al contatto con l'aria. Il ciclo ferroso termina sempre in bagno inibito come HM3 o LC10 prima dell'asciugatura.
Perché i detergenti alcalini per acciaio corrodono l'alluminio e macchiano le pressofusioni tenere
L'alluminio è anfotero, reagisce chimicamente con acidi forti e caustici forti invece di lavarsi semplicemente. Versare un detergente alcalino per acciaio su alluminio rende le fusioni brillanti chiazzate grigie o nere in pochi minuti — corrosione spesso attribuita a media sporco. L'alluminio richiede chimica a pH tamponato come LC10; vedi la nostra guida sui composti per alluminio e cosa deve fare la chimica.
Rame, ottone e stampati sottili sotto lubrificità controllata
Ottone giallo, rame e bronzo si ossidano rapidamente con ossidanti aggressivi o oli solforati trascinati dalle macchine. Usare JTJ60 nella brillantatura fine sintetica o in porcellana preserva il caldo colore naturale dell'ottone senza chiazze rosa di dezincificazione o strisce scure. Quando il nastro di lega di rame è stampato in terminali o targhette piani sottili, passare a JTS5 evita che i pezzi bagnati aderiscano alla parete in poliuretano o scorrano non trattati sulle facce interne.
Dosaggio a flusso continuo versus fouling a ciclo chiuso per tipo di macchina
Lo stesso composto si comporta diversamente se l'acqua sporca drena in continuo o resta intrappolata in un barile sigillato fino allo scarico. Abbinare la strategia di dosaggio all'architettura della macchina evita derive di colore a metà ciclo.

Pompe dosatrici a scarico aperto su vasche e tini vibranti
La maggior parte delle vasche e dei tini vibranti industriali utilizza il dosaggio a flusso continuo con scarico aperto: una pompa a diaframma o peristaltica dosa acqua pulita e composto nella parte superiore della camera, mentre i tappi fessurati sul fondo scaricano continuamente il liquido sporco in una canalina. Il flusso a scarico aperto rinnova il bagno durante tutto il ciclo, allontanando per primi l'olio in ingresso e i trucioli iniziali, così i pezzi finiscono in soluzione pulita. Gli operatori evitano di versare composto grezzo all'avvio: il dosaggio costante a goccia mantiene la concentrazione uniforme fino allo scarico.
Esaurimento chimico a ciclo chiuso nei barili rotativi e centrifughi sigillati
I tumbler rotativi esagonali e i barili centrifughi chiusi si serrano con coperchi a tenuta stagna, trattenendo una carica fissa di acqua, composto, abrasivo e pezzi. Poiché nessuna acqua sporca fuoriesce durante il ciclo, l'olio emulsionato e il metallo tagliato restano nel tamburo, consumando i tensioattivi e caricando il bagno di limo. Su pezzi oleosi o cicli lunghi, eseguire prima un breve risciacquo con LC10, scaricare l'acqua scura e ricaricare con JTJ50, JTJ60 o HM3 fresco.
Lavaggio del composto ad alto taglio nei finitori a disco centrifugo a vasca aperta
I finitori a disco centrifugo a vasca aperta concentrano un'elevata velocità di scorrimento in un piccolo volume di liquido attraverso uno stretto spazio tra rotore e anello. I saponi domestici molto schiumogeni producono schiuma violenta sotto il rotore in rotazione, privando il labbro inferiore in uretano dell'acqua di raffreddamento. I fluidi industriali come LC10, JTJ20 e JTJ50 sopportano bene il taglio del rotore, così l'acqua di lavaggio dello spazio raffredda la tenuta mantenendo bassa la schiuma.
Refrigerante di lavorazione e olio di stampaggio in ingresso come killer nascosti del bagno
Anche una chimica adeguata fallisce quando i pezzi arrivano alla baia di burattatura gocciolanti di olio di trafilatura clorurato, fluido di maschiatura solforato o refrigerante di vasca acido. L'olio estraneo pesante esaurisce i tensioattivi attivi in pochi minuti, formando grumi grassi che accecano sia le pietre plastiche che quelle ceramiche. Sgrassare i pezzi molto oleosi da macchina a vite in una lavatrice a cestello — o eseguire un breve pre-risciacquo con LC10 prima del taglio — fa risparmiare in un anno molto più composto di quanto si risparmi cercando di sopraffare l'olio grezzo con pompe dosatrici a tutta apertura.
Cuscinetto di schiuma contro collasso della schiuma nella camera di lavoro
Osservate un responsabile esperto della finitura passare accanto alle vasche in funzione: prima di prendere un pezzo, controlla il manto di schiuma che rotola sulle pietre e il flusso che esce dal tubo di scarico.

Quando una schiuma fine controllata attutisce i bordi delicati durante la brunitura
Durante la brillantatura fine e la brunitura della porcellana con JTJ50, JTJ60 o HM3, un sottile manto cremoso di schiuma fine sul cumulo rotolante svolge un lavoro meccanico attivo. Quel film di schiuma lubrificante attutisce gli impatti violenti tra abrasivo duro e bordi lavorati netti, prevenendo la micro-pallinatura e la texture a buccia d'arancia sulle superfici lucide di acciaio inox o ottone. La schiuma di brunitura sana appare densa e bianca o grigio chiaro, riveste leggermente le pietre senza nascondere il rotolamento e si risciacqua rapidamente sotto l'acqua nebulizzata.
Quando una schiuma densa e rigida fa galleggiare i trucioli e soffoca il potere abrasivo di taglio
La schiuma eccessiva durante la sbavatura pesante va direttamente contro l'asportazione di materiale. Quando un operatore sovradosifica il composto durante un lotto di taglio con JTJ20 o JTJ25, la schiuma rigida trabocca dal bordo, attutisce le pietre così l'abrasivo scivola sulle bave e intrappola i trucioli scuri nelle bolle invece di scaricarli negli scarichi. Puntate a pietre bagnate e lucide con schiuma minima durante il taglio pesante.
Perché un improvviso collasso della schiuma segnala sovraccarico d'olio o scorie saponose da acqua dura
Pochi segnali a terra sono più eloquenti di una vasca che parte con schiuma leggera e improvvisamente diventa piatta e oleosa a metà lotto. Il collasso improvviso della schiuma indica che un olio estraneo pesante ha sopraffatto i tensioattivi oppure che i minerali dell'acqua dura hanno reagito con il bagno formando scorie saponose. Una volta collassata la schiuma, i trucioli sospesi precipitano dalla soluzione e si depositano sui pezzi come film scuro.
Leggere colore e consistenza dell'effluente al tubo di scarico prima che i pezzi diventino grigi
Controllare il flusso di scarico richiede pochi secondi e intercetta la deriva del bagno prima che un intero lotto fallisca l'ispezione. Strofinando una goccia di liquido di scarico tra le dita guantate durante la brunitura si dovrebbe sentire scivoloso e lubrificato, non acquoso o granuloso, e il flusso dovrebbe apparire uniformemente torbido-pulito, non nero pece o striato d'olio. Quando l'acqua di scarico diventa grigio scuro e perde lubrificazione a metà ciclo, o i pezzi portavano molto sporco o un tubo di aspirazione intasato ha affamato la pompa dosatrice.
Contaminazione da trascinamento, disciplina di risciacquo e transizioni multistadio
Molti pezzi macchiati, puntinati o opachi attribuiti a composti per finitura di massa scadenti in realtà hanno fallito subito dopo l'arresto della macchina di burattatura. Una chimica pulita richiede transizioni di fase pulite e risciacquo immediato.
Perché il fango di taglio grossolano rovina un bagno di brillantatura di seconda fase
Le officine che eseguono cicli a due fasi — sgrossatura con JTJ20 seguita da brunitura brillante con JTJ50 — rovinano la lucentezza della seconda fase ogni volta che gli operatori spostano pezzi non lavati o vasche condivise direttamente tra le vasche. Un cucchiaio di abrasivo grossolano o fluido di taglio acido trasportato in una vasca di brunitura alcalina graffia continuamente le superfici fini alterando l'equilibrio del bagno. Risciacquare accuratamente i pezzi con acqua pulita tra le fasi e dedicare contenitori e setacci separati alle celle di sgrossatura e brillantatura fine.
Risciacquare fori ciechi e filettature perché il composto essiccato non si cuocia mai in film bianco
Il composto liquido e il limo minerale fine penetrano in profondità nei fori ciechi filettati, nelle cave e nelle giunzioni rullate durante la burattatura a umido. Scaricare i pezzi separati direttamente in un essiccatore caldo senza lavare le cavità interne fa evaporare l'acqua e cuoce i solidi residui in una crosta bianca dentro le filettature che blocca i fissaggi durante il montaggio. Far passare i lotti scaricati attraverso un risciacquo agitato o una barra a spruzzo subito dopo la separazione elimina il fluido intrappolato prima dell'essiccazione; vedere separazione, lavaggio ed essiccazione post-finitura.
Proteggere segatura, farina di pannocchia ed essiccatori centrifughi riscaldati dal trascinamento chimico
Le officine che usano farina di pannocchia o pioli di legno negli essiccatori vibranti rovinano rapidamente il supporto organico fresco quando pezzi non risciacquati e bagnati di composto cadono direttamente dal setaccio nella vasca dell'essiccatore. Il film appiccicoso di tensioattivo riveste i granuli secchi di pannocchia finché non si agglomerano in palline umide e acide che si incastrano nelle cavità e macchiano le superfici lucide di ottone o alluminio. Negli essiccatori centrifughi ad aria calda, il composto non risciacquato si cuoce sulla rete del cestello e sulle pareti, trasformando l'essiccazione in macchie marroni da calore.
Stoccaggio sicuro dei fusti, rotazione delle scorte ed etichettatura chiara dei contenitori in officina
Una chimica di reparto costante inizia dallo scaffale dei fusti accanto alle macchine. Conservare i fusti liquidi e i bidoni di polvere sigillati, sollevati dal cemento freddo, lontano da porte invernali gelide o dal sole estivo diretto, che separano le emulsioni o fanno indurire le polveri secche in grumi duri. Etichettare chiaramente ogni lancia di aspirazione dosatrice e serbatoio giornaliero con il suo codice esatto — LC10, JTJ20 o JTJ50 — così un operatore del turno di notte non riempia mai per errore una vasca per alluminio da un fusto per inox.
| Difetto in reparto | Causa radice | Controllo in officina | Correzione immediata |
|---|---|---|---|
| Velo grigio sull'acciaio inox | Trucioli da bagno debole o flusso basso | Strofinare il pezzo bagnato con un panno | Lavare l'abrasivo; controllare l'alimentazione di JTJ50 o JTJ20 |
| Macchie nere sull'alluminio | Incisione lega con caustico o fluido per acciaio | Provino in bagno fresco | Scarica bagno; risciacqua; passa a LC10 |
| Ruggine arancione da flash | Trascinamento acido o assenza di inibitore ruggine | Controlla intervallo risciacquo-asciugatura | Finisci acciaio in HM3 o LC10 prima di asciugare |
| Stampati grezzi su una faccia | Facce piane bagnate con blocco idraulico | Separa la coppia incollata allo scarico | Usa fluido antincollaggio JTS5 |
| Crosta bianca nelle filettature | Composto non risciacquato essiccato | Controlla i fori prima dell'asciugatore | Aggiungi risciacquo pulito prima dell'asciugatura |
| Pietre vetrificate a taglio lento | Olio o cera estranei che occludono i pori | Controlla film di grasso sulle pietre | Lava carica con LC10; sgrassa pezzi |
Cosa produciamo e dove si colloca il nostro confine
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., fondata nel 1992 a Xiamen, formuliamo composti per burattatura a umido da usare come sistema integrato con le nostre macchine e mezzi abrasivi, dichiarando chiaramente dove si colloca il nostro confine.

Il nostro stabilimento di Xiamen, le piattaforme macchina e otto formulazioni di composti
Nel nostro stabilimento di Xiamen costruiamo 21 piattaforme macchina — 8 modelli verticali con certificato di attestazione CE M.2023.206.C88121 e 13 modelli orizzontali con M.2023.206.C88120, validi 2023-07-25 a 2028-07-24 — con certificato ISO 9001 00726Q01571R001, valido 2026-06-03 a 2029-06-02. La nostra ingegneria detiene 24 diritti IP cinesi concessi, di cui 1 brevetto d'invenzione, 17 modelli di utilità e 6 brevetti di design. Le macchine standard si spediscono in venticinque-trentacinque giorni e quelle personalizzate in quarantacinque-sessanta giorni, e la nostra linea chimica a umido comprende rigorosamente otto formulazioni: HM3, JTJ20, JTJ25, JTJ50, JTJ60, JTS5, LC10 e MC8.
Fornire sistemi completi di macchine, mezzi e chimica anziché taniche isolate
Ordinare composto da un catalogo, pietre da un rivenditore e una vasca da un terzo fornitore lascia gli operatori in continui scaricabarile quando i pezzi finiscono opachi. Poiché costruiamo barili rotativi, vasche vibranti, finitrici centrifughe, lucidatrici magnetiche, separatori, asciugatori, mezzi abrasivi e i nostri otto composti a umido in un unico stabilimento, le prove su campione fissano insieme macchina, mezzi e composto.
Perché non gestiamo un'officina conto terzi di burattatura né progettiamo chimica personalizzata per linee di lavaggio
Confini chiari evitano aspettative disallineate. Primo, non accettiamo mai ordini di burattatura o finitura conto terzi — produciamo le macchine, i mezzi e i composti che le officine usano internamente. Secondo, pur formulando i nostri otto composti per burattatura a umido, non progettiamo linee di lavaggio a ultrasuoni personalizzate, sgrassatori a vapore o programmi per acque reflue municipali; vedi cosa facciamo e cosa non facciamo nella finitura dei metalli.
Processi di trattamento superficiale e linee chimiche fuori dal nostro confine
Oltre a rifiutare la lavorazione conto terzi, non produciamo né forniamo bagni di elettroplaccatura, acidi per anodizzazione, conversioni chimiche, vasche di passivazione nitrica o citrica, cabine di verniciatura a polvere, camere a vuoto PVD, cabine di sabbiatura, turbine di pallinatura, sali per trattamenti termici, ruote lucidatrici manuali o macchine utensili CNC. Quando il vostro team di ingegneria vuole abbinare un composto a umido, una granulometria di mezzi e una macchina di finitura ai vostri pezzi in metallo o acetato tramite una prova strutturata, contattate i nostri ingegneri via contattaci.
Domande frequenti
Posso mettere trucioli di barre lucidanti solide o polish automobilistico in un buratto a umido?
No, mai aggiungere barre lucidanti solide per ruote in tessuto o polish manuali cerosi in una vasca vibrante a umido, in un barile rotativo o in una macchina centrifuga. Le barre lucidanti solide legano l'abrasivo in sego e grassi pesanti destinati a sciogliersi su ruote rotanti a secco; in acqua fredda quella cera riveste le pietre abrasive di fango impermeabile, intasa le griglie di scarico e rovina il taglio finché la carica non viene ripulita.
Quale composto lucidante per acciaio inox funziona sia per sbavatura pesante che per lucidatura a specchio?
Forzare un unico fluido a gestire sia il taglio pesante delle sbavature inox che la brunitura brillante compromette entrambe le fasi. Usa JTJ20 durante l'asportazione grossolana e la rimozione della scaglia di saldatura affinché le pietre a taglio rapido restino affilate, risciacqua accuratamente il lotto con acqua fresca e passa a JTJ50 con mezzi in porcellana o sintetici fini durante la brunitura per ottenere una lucentezza nitida e senza velature.
Perché i miei pezzi inox sono diventati grigio opaco a metà di un lungo ciclo di brunitura?
Un film grigio-bluastro a metà brunitura significa quasi sempre che i trucioli metallici fini hanno sovraccaricato il bagno e sono stati riportati sui pezzi. Verifica se l'abrasivo grossolano è stato trascinato da una fase di taglio non lavata, se olio estraneo ha fatto collassare la schiuma di brunitura o se un tubo dosatore intasato ha privato JTJ50 fresco e acqua di lavaggio dall'espulsione dei fini nello scarico.
Un unico composto liquido per burattatura può trattare insieme acciaio al carbonio, inox e alluminio?
Condividere un solo bagno tra acciaio e alluminio causa macchie croniche e contaminazione incrociata. Una chimica tamponata a banda neutra come LC10 pulisce in sicurezza alluminio e acciaio comune, mentre fluidi inox fortemente alcalini o acidi incidono l'alluminio in grigio scuro, e i trucioli d'acciaio lasciati in una vasca condivisa si imprimono nelle facce tenere dell'alluminio e generano macchie galvaniche in seguito.
Come abbino una formulazione di composto ai miei materiali vibratori esistenti?
Parti dalla lega base e dalla fase del lavoro invece di scegliere un sapone generico: scegli LC10 per sbavatura generale oleosa, MC8 per acciaio arrugginito, JTJ20 o JTJ25 per asportazione grossolana, JTJ50 o JTJ60 per brillantatura, JTS5 per stampaggi sottili piatti o telai in acetato, e HM3 per lucidatura metallica quotidiana. Conferma la velocità di alimentazione sui pezzi campione più critici con abrasivo e impostazioni macchina fissi.
 +86-592-2381506


 Rete IPv6 supportata
