Finitura dei metalli per dispositivi medici: dove cambia il processo e cosa non può fare
I componenti medicali vengono rifiniti sulle stesse famiglie di macchine dei pezzi industriali. A cambiare non sono gli impianti, ma ciò che il processo deve dimostrare, i residui rilasciati e quanto si restringa la finestra del materiale. Un'officina che esegue lavorazioni mediche su una normale linea di finitura di solito se ne accorge alla convalida, non sulla macchina.
Questa pagina illustra tali differenze e quale percorso si applica a ciascun dispositivo. I dettagli specifici sui materiali sono nelle rispettive pagine, in particolare per il nitinol: lucidatura di dispositivi medici in nitinol. Per un caso studio ingegneristico sull'integrità superficiale degli impianti, consultare il nostro caso studio congiunto su impianti e strumenti. Per la panoramica completa sui nostri impianti produttivi, vedere cosa costruiamo e cosa no.
Cosa rende diverso un componente medicale
Quando le officine meccaniche affrontano la finitura di componenti medicali, gli ingegneri spesso pensano si tratti solo di sbavatura ad alta precisione. Usano lo stesso buratto, caricano gli stessi abrasivi e ispezionano i pezzi al microscopio d'officina. Questo approccio funziona finché il cliente non richiede registri di lotto, verifiche di pulizia e documentazione di convalida del processo.
I quattro vincoli che non esistono sui componenti ordinari
La finitura dei metalli per applicazioni medicali introduce quattro rigidi vincoli produttivi che non compaiono mai sui disegni commerciali:
- Tracciabilità completa del lotto: ID macchina, posizione del fissaggio, lotto dell'abrasivo, lotto del composto, tempi di ciclo e qualità dell'acqua devono essere collegati alla scheda di lavorazione.
- Verifica della pulizia: I componenti non possono portare residui di abrasivo, pellicole di composto, polvere abrasiva o particelle metalliche all'assemblaggio.
- Preservazione della biocompatibilità: La finitura meccanica e chimica deve lasciare una superficie metallica passiva e non reattiva, priva di leganti dubbi o residui contaminanti.
- Bilanciamento di tolleranze strette: I bordi devono essere raggiati per proteggere i tessuti molli, senza erodere le quote critiche di filettature per viti ossee e accoppiamenti scorrevoli.
Perché qui "sembra a posto" non è una specifica di finitura
Sui componenti commerciali, un operatore può osservare una staffa alla luce dell'officina, giudicarla liscia e approvare il lotto. Nella rettifica e lucidatura di componenti medicali, "sembra a posto" è del tutto inaccettabile come criterio di accettazione.
Ispettori e ingegneri di convalida valutano come è stata creata la superficie, se i corpi abrasivi si sono frammentati in fessure sottili e se il processo è ripetibile sui lotti futuri. È necessario poter dimostrare la conformità della superficie tramite controlli misurabili, parametri documentati e pulizia verificata.
La tracciabilità è un requisito di processo, non burocrazia
La tracciabilità determina direttamente il layout della cella. Se l'abrasivo si usura, le velocità di asportazione variano; se il composto chimico si aggiunge a occhio, la chimica si altera. I lotti di abrasivo vanno tracciati per usura, il dosaggio chimico deve essere automatizzato e le velocità macchina bloccate da ricette PLC protette da password per evitare discrepanze tra lotti.
Le famiglie di processi applicabili e a cosa serve ciascuna
Poiché i componenti medicali spaziano da manici per divaricatori chirurgici a delicati impianti vascolari in lega a memoria di forma, nessun macchinario da solo copre l'intero catalogo. La finitura dei metalli per dispositivi medici si articola in quattro processi meccanici principali.
Finitura di massa — cosa può raggiungere e cosa no
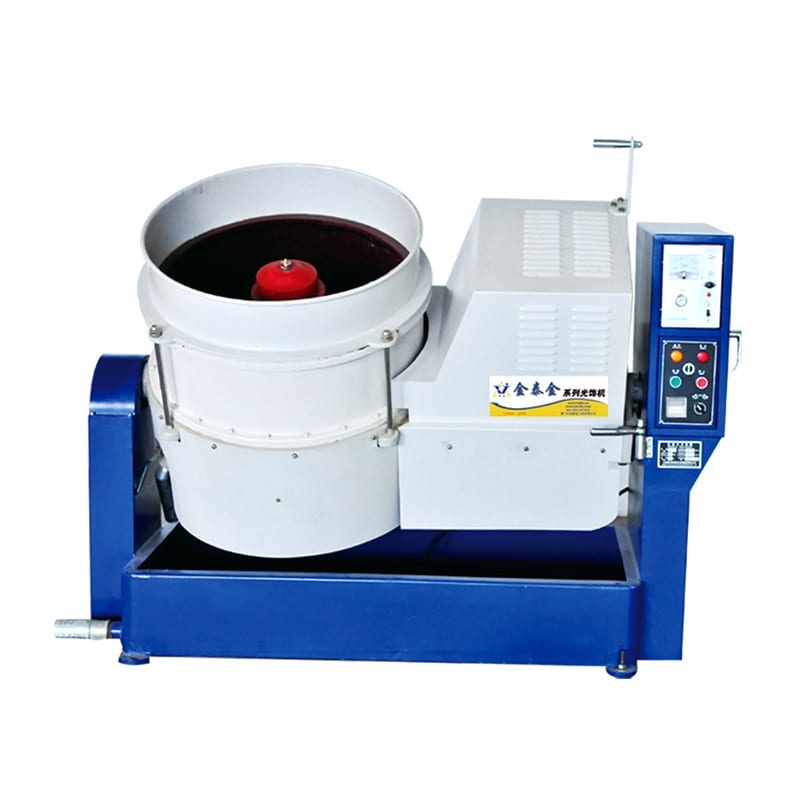
I vibratori circolari e i vibratori a vasca gestiscono la sbavatura in lotti di metalli medicali su placche ossee, steli per ginocchio e corpi di strumenti usando media abrasivi ceramici o plastici.
Tuttavia, la burattatura libera non raggiunge cannulazioni profonde o filettature cieche minuscole, e gli impianti delicati devono essere fissati o compartimentati per prevenire segni da urto.
Finitura magnetica e a trascinamento — raggiungere l'interno
Quando i pezzi di precisione presentano fori trasversali, cave interne o denti delicati inaccessibili ai media liberi, si passa a movimenti dedicati:
- Finitura con aghi magnetici: Azionati da magneti permanenti rotanti dentro macchine per finitura magnetica, sottili aghi in acciaio inox vorticano in cannulazioni profonde, filetti di viti ossee e collettori interni per eliminare micro-bave senza arrotondare i profili esterni.
- Finitura a trascinamento con staffaggio: Steli femorali pesanti e strumenti chirurgici vengono staffati su mandrini rotanti. I mandrini trascinano i pezzi in un denso letto di media, ottenendo raggiature mirate senza collisioni fra i pezzi.
Quando un processo superficiale è del tutto inadatto
La finitura meccanica di massa modifica la topografia superficiale; non è una lavorazione dal pieno e non può alterare la chimica della lega. Se un pezzo ha solchi profondi, geometrie distorte o porosità di fusione, la burattatura luciderà il difetto anziché correggerlo. Inoltre, non sostituisce la passivazione chimica, l'elettrolucidatura o i rivestimenti a valle.
Tabella di selezione del ciclo
Usa la tabella a quattro colonne sottostante per abbinare la geometria del dispositivo al corretto ciclo di finitura meccanica.
| Categoria dispositivo | Percorso consigliato | Perché si adatta alla geometria | Avvertenza critica di processo |
|---|---|---|---|
| Placche ossee e steli femorali | Finitura vibratoria su maschera, poi brunitura centrifuga | Sfuma i segni di taglio in finitura satinata e arrotonda i bordi a contatto coi tessuti | I pezzi devono essere fissati su maschera per evitare collisioni reciproche |
| Strumenti chirurgici | Finitura vibratoria seguita da passivazione chimica | Rimuove bave di stampaggio, raccorda giunzioni e ripristina lo strato di ossido passivo | I taglienti e le punte funzionali affilate devono essere mascherati o isolati |
| Stent vascolari in lega a memoria | Finitura ad aghi magnetici a bassa energia o a trascinamento delicata | Elimina le microbave senza generare calore da attrito localizzato | L'elevata energia di contatto può alterare il comportamento di fase nelle leghe termosensibili |
| Viti cannulate e tubi | Finitura ad aghi magnetici con separazione dedicata | Sottili aghi inossidabili scorrono nei fori interni dove le pietre fanno ponte | Lavare a fondo i perni affinché l'abrasivo non si blocchi nei fori ciechi |
| Attacchi dentali e parti tornite | Burattatura centrifuga o finitura magnetica ad aghi | Alta pressione di contatto o portata di fili sottili sbava rapidamente microparti | I pezzi piccoli richiedono vagli a maglia fine per evitarne la perdita |
| Vassoi e telai strutturali | Vibratori lineari a vasca con divisori a scomparti | La vasca rettangolare aperta accoglie pezzi lunghi con rotolamento delicato | Verificare il drenaggio dei media dagli angoli profondi prima del lavaggio |
| Superfici speculari per impianti | Brunitura a barile centrifugo multistadio con corpi in acciaio | L'alta compressione a scorrimento spiana i micropicchi in una lucentezza riflettente | Verificare che nessun velo di lubrificante o sego rimanga sulla superficie metallica |
| Superfici anodizzate o colorate | Levigatura vibratoria pre-placcatura prima del rivestimento esterno | La burattatura meccanica prepara una base opaca uniforme alla crescita dell'ossido | La finitura di massa non aggiunge colore; i pezzi devono passare a bagni chimici esterni |
Per alternative centrifughe ad alta energia su piccoli impianti, consultare la nostra guida su finitura a disco centrifugo vs a barile. Per la scelta delle forme dei media su leghe complesse, consultare la nostra guida alla selezione dei media per buratti vibranti.
I materiali che incontrerete davvero
La produzione medicale si basa su una ristretta famiglia di leghe specializzate. Ogni materiale reagisce diversamente alla pressione di contatto meccanico e al calore d'attrito.
Leghe di titanio — perché si comportano diversamente dall'acciaio
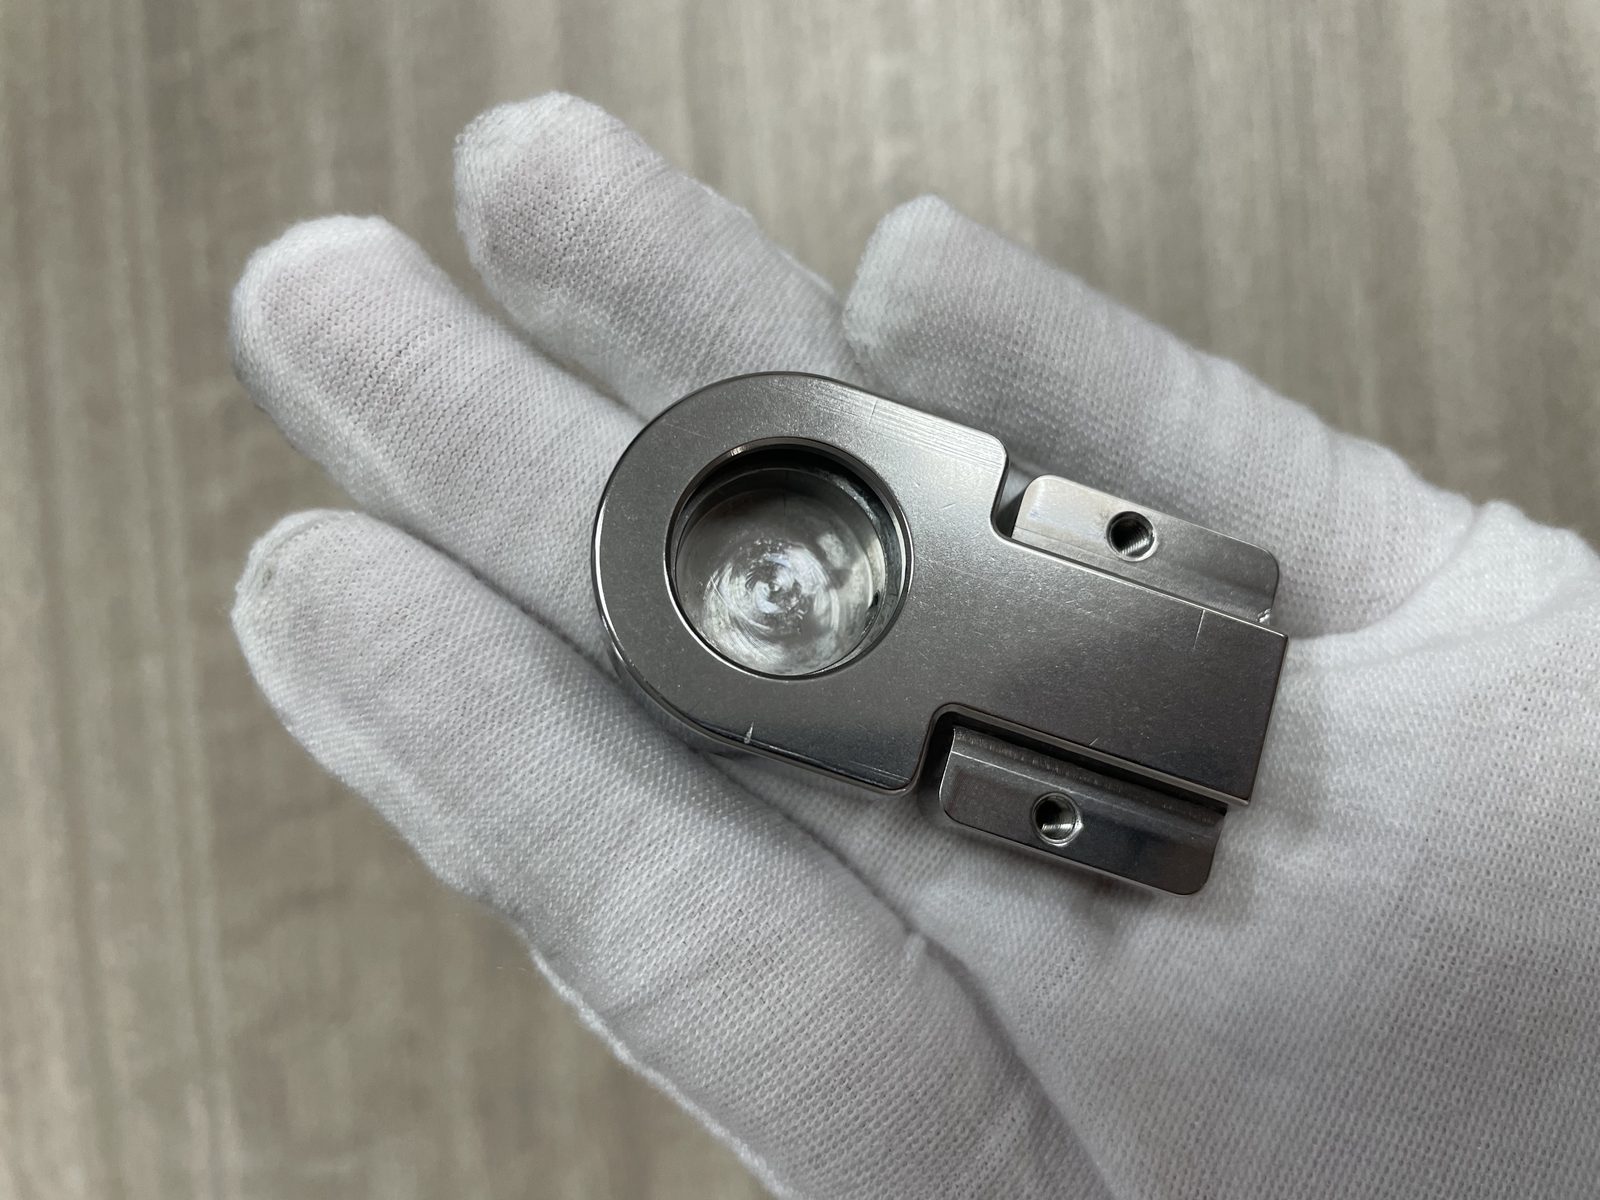
Le leghe di titanio come Ti-6Al-4V sono molto usate per impianti ortopedici e viti ossee. Rifinire impianti medicali in titanio richiede cura: il titanio è più tenero dell'acciaio per utensili, grippa facilmente e conduce male il calore. Lo sfregamento a secco accumula calore nel punto di contatto, impastando la superficie. La finitura richiede abrasivi plastici lisci o ceramici fini con un flusso continuo di liquido per raffreddare il taglio.
Nitinol — il materiale che punisce il calore
Le leghe a memoria di forma in nichel-titanio Nitinol sono impiegate in stent autoespandibili e fili guida. Il nitinol è straordinariamente sensibile: il calore da attrito di una molatura aggressiva può superare la sua temperatura di trasformazione, compromettendone la superelasticità. La sbavatura del nitinol richiede una finitura magnetica con refrigerante liquido o a trascinamento a bassa velocità per mantenere freddi i pezzi.
Cobalto-cromo e 316LVM
Le leghe cobalto-cromo-molibdeno sono dure e resistenti all'usura per giunti articolari. La lucidatura di impianti ortopedici in cobalto-cromo richiede un'alta pressione di contatto — presente nelle burattatrici a barile centrifughe o a trascinamento — poiché le vasche vibranti asportano troppo lentamente.
L'acciaio inossidabile 316LVM fuso sottovuoto si lavora in modo prevedibile nelle unità vibranti, ma richiede una passivazione acida a valle per dissolvere il ferro libero e ripristinare lo strato passivo di ossido di cromo.
Cosa cambia in pratica: la temperatura, non gli abrasivi
Lo stesso inserto ceramico preformato che sbava nettamente l'acciaio inossidabile 316LVM può rovinare un delicato componente vascolare in nitinol. In officina la differenza è raramente l'abrasivo in sé, ma il modo in cui la macchina gestisce temperatura di contatto e urti meccanici. Un flusso costante di refrigerante, vibrazioni a bassa ampiezza e il bloccaggio dei pezzi proteggono le leghe termosensibili da danni strutturali permanenti.
Il problema dei residui
Nella finitura dei metalli commerciale, tracce di sapone essiccato o polvere di pietra su una staffa sono un difetto estetico facilmente rimosso con uno straccio. Nella lucidatura di dispositivi medici, il residuo dei media è un guasto critico che può causare lo scarto dell'intero lotto durante la verifica della pulizia.
Cos'è davvero il residuo dei media
Il residuo dei media su un componente finito si divide in tre categorie distinte:
- Particolato abrasivo: Schegge ceramiche microscopiche, polvere di resina o punte rotte di aghi in acciaio inox.
- Film di compound: Residui essiccati di tensioattivo, antischiuma o lubrificante resistenti al risciacquo a freddo.
- Particelle metalliche: Striature di titanio abraso, cromo-cobalto o ferro libero impresse nella superficie durante il contatto a secco.
Dove si annida
Il residuo dei media non si deposita mai su pareti esterne lisce e piane colpite direttamente dai getti di risciacquo. Si annida in cavità protette: fondo dei filetti interni di viti ossee, fori ciechi di cannulazione, marcature laser di tracciabilità, rivestimenti porosi e porte per fluidi intersecanti. Gli aghi sottili in acciaio inox tendono soprattutto a incastrarsi meccanicamente nei fori trasversali se la loro lunghezza non si adatta alla profondità del foro.
Perché la pulizia è una fase di processo, non di riordino
Il lavaggio dopo la finitura di massa è una fase produttiva ingegnerizzata, non un riordino di fine turno. Standard di purezza dell'acqua, frequenze ultrasoniche, temperature di lavaggio e parametri di asciugatura vanno fissati nel ciclo di lavorazione.
L'uso di composti di finitura liquidi formulati e facili da risciacquare durante la burattatura tiene in sospensione i residui metallici, evacuandoli dallo scarico anziché farli penetrare nei pori.
L'ispezione che lo rileva
L'ispezione in officina deve cercare attivamente residui nascosti prima che i pezzi passino a passivazione o imballaggio:
- Ispezione ottica: Controllo di fondi dei filetti, marcature laser e fori trasversali con luce inclinata per trucioli intrappolati.
- Filtrazione a membrana: Flussaggio di cannulazioni con acqua filtrata e controllo dei filtri a membrana per particelle distaccate.
- Controllo con panno: Strofinare superfici critiche con un panno imbevuto di solvente senza pelucchi per verificare l'assenza di aloni metallici.
- Cicli con pezzi neutri: Passaggio di campioni privi di geometrie nella linea di lavaggio per verificare che il risciacquo non ridepositi sporco.
Impianti di finitura vs servizio di finitura — Di cosa si ha davvero bisogno
Quando gli ingegneri di dispositivi medici cercano servizi di finitura dei metalli per dispositivi medici o servizi di finitura medica, spesso approdano sul sito web di un costruttore di macchinari anziché di un terzista. Decidere se acquistare i macchinari o affidarsi a un fornitore esterno è il primo bivio cruciale nel percorso di approvvigionamento.
Due acquisti diversi fatti con la stessa ricerca
Gli acquirenti che cercano questi termini si dividono in due categorie distinte:
- Acquirenti di lavorazioni per conto terzi: Aziende che desiderano inviare casse di impianti lavorati a una struttura esterna, ricevere i pezzi finiti in imballaggi convalidati e pagare una tariffa unitaria di lavorazione.
- Acquirenti per produzione interna: Produttori di dispositivi e officine meccaniche che desiderano installare macchinari per la finitura di massa nei propri reparti. Puntano a controllare i tempi di consegna, proteggere la proprietà intellettuale e convalidare la propria linea di produzione a ciclo chiuso.
Le domande per capire a quale categoria appartieni
Poniti queste tre domande per chiarire quale strada serve davvero alla tua azienda:
- I volumi dei lotti giustificano un impianto dedicato? Se lo stabilimento lavora elevati volumi mensili di viti ossee o raccordi chirurgici, pagare terzisti a pezzo genera costi continui elevati e allunga i tempi di consegna.
- Siete pronti a sostenere l'onere della convalida? Installare macchinari internamente significa che il team qualità dovrà redigere protocolli di qualifica di installazione, operativa e prestazionale, convalidare linee di lavaggio e tenere registri di dosaggio chimico.
- Il prodotto può rischiare la contaminazione di un'officina esterna? Inviare geometrie implantari proprietarie a terzisti esterni che trattano materiali di più clienti su linee condivise comporta rischi di contaminazione incrociata ed espone il know-how produttivo.
Cosa forniamo e cosa non forniamo
Definiamo chiaramente i nostri confini produttivi: produciamo e forniamo impianti di finitura di massa, attrezzature speciali, abrasivi e composti chimici; non forniamo servizi di finitura conto terzi per particolari medicali.
Se la vostra azienda cerca un fornitore di servizi esterno per ritirare componenti medicali grezzi, barillarli e rispedirli tramite contratto di conto lavorazione, non siamo il fornitore adatto. Forniamo macchinari, abrasivi per burattatura e formulazioni chimiche a produttori e officine meccaniche di precisione che intendono sviluppare e gestire un reparto di finitura interno.
Costi e cosa li determina realmente
Quando le aziende pianificano il budget per una linea di finitura medicale interna, valutare solo il prezzo di acquisto degli impianti fa trascurare metà dei reali costi operativi.
Cinque voci di costo in un impianto di finitura medicale
Ogni impianto interno di finitura medicale comporta cinque distinte categorie di costo:
- Macchinari e attrezzaggi: Vasca vibrante, barile centrifugo o unità magnetica, oltre a staffaggi dedicati e comandi su tutta la nostra gamma tutti i macchinari.
- Carica iniziale degli abrasivi: La prima fornitura completa di inserti ceramici, abrasivi plastici o aghi in acciaio inox.
- Consumabili e acqua: Reintegro degli abrasivi, composti liquidi e filtrazione dei reflui.
- Manodopera operatore: Carico portapezzi, mascheratura spigoli vivi, trasferimento pezzi al lavaggio e ispezione.
- Documentazione di convalida: Ore ingegneristiche per redigere protocolli di qualifica, testare lotti campione e verificare l'efficacia del lavaggio.
I due aspetti che si dimenticano
Chi acquista per la prima volta dimentica quasi sempre due voci di costo critiche: i portapezzi personalizzati e il carico di convalida. Poiché gli impianti medicali non possono essere burattati alla rinfusa senza ammaccarsi, le attrezzature dedicate per bloccare geometrie specifiche rappresentano gran parte dell'investimento.
Altrettanto importante è l'impegno di convalida. Qualificare una nuova macchina, dimostrare la ripetibilità del processo su più lotti di prova e convalidare le linee di lavaggio post-finitura richiede notevoli risorse ingegneristiche e di laboratorio prima di spedire il primo pezzo di produzione.
Perché la convalida è un costo, non un ripensamento
Nella produzione commerciale, una macchina di finitura si ripaga non appena sbava i pezzi più velocemente di un banco manuale. Nella produzione medicale, la macchina non può trattare prodotti vendibili finché il processo non è formalmente convalidato e bloccato. Considerare la convalida secondaria provoca ritardi nell'avvio della produzione, costi imprevisti per test di laboratorio e un costoso riattrezzaggio se la scelta iniziale dell'abrasivo genera residui non verificati.
Cosa inviare e cosa dovrebbe indicare un fornitore
Poiché i parametri di finitura medicale non possono essere scelti da un catalogo standard, la valutazione di un costruttore dipende da quanto approfonditamente gestisce i test sui campioni e la documentazione di processo.
Cosa inviare per una valutazione reale
Quando si richiede una valutazione applicativa per un componente medicale, fornite al fornitore di impianti un contesto tecnico completo:
- Pezzi rappresentativi: Vere parti lavorate o fuse con bave di produzione e refrigeranti, non prototipi pre-puliti.
- Disegni con indicazioni critiche: Piani di tenuta, taglienti e filettature contrassegnati che richiedono protezione.
- Obiettivi superficiali: Campioni fisici di riferimento o note a disegno che specificano sbavatura, satinatura o lucidatura a specchio.
- Vincoli di convalida: Restrizioni note su leganti dei media, additivi per l'acqua o temperature di processo.
Le cinque domande a cui risponde un buon fornitore
Un costruttore esperto di impianti di finitura dovrebbe poter rispondere per iscritto a queste cinque domande:
- Il movimento della macchina o il composto consigliati genereranno calore d'attrito tale da alterare lo stato metallurgico di leghe termosensibili come il nitinol?
- In che modo forma e dimensione dei media proposti evitano l'incastro in fori interni, fori incrociati e fondi di filettatura?
- Quale formulazione di composto liquido serve a mantenere in sospensione i residui metallici e garantire la completa risciacquabilità post-finitura?
- I controlli della macchina possono memorizzare ricette di parametri protette da password per garantire un'esecuzione del ciclo ripetibile tra diversi turni?
- Quali documenti, intervalli di parametri operativi e linee guida di manutenzione fornirete a supporto dei nostri protocolli interni di qualifica?
Le risposte che dovrebbero farvi allontanare
Allontanatevi immediatamente se un fornitore vi dà una di queste tre risposte allarmanti:
- "La nostra macchina standard rifinisce qualsiasi lega medica senza regolazioni." Titanio, cromo-cobalto e nitinol si comportano in modo completamente diverso sotto contatto meccanico; sostenere una ricetta universale dimostra una mancanza di esperienza nella produzione medica.
- "Non serve eseguire una prova su campioni; acquistate solo il pacchetto standard di abrasivi." Dimensionare gli abrasivi per evitare l'incastro nei fori e verificare i limiti del raggio di raccordo senza test su pezzi reali è da irresponsabili nella produzione medica.
- "La pulizia è solo un rapido risciacquo con acqua a fine ciclo." Qualsiasi costruttore che ignori i residui di abrasivo e la verifica della pulizia post-finitura non comprende i requisiti normativi della produzione medica.
Nel nostro stabilimento di Xiamen, fondato nel millenovecentonovantadue, progettiamo e produciamo impianti di finitura di massa su ventuno piattaforme di macchine e sei linee di prodotto, supportati da ventiquattro diritti di proprietà intellettuale cinesi autorizzati. Produciamo vibratori circolari, vibratori a vasca, sistemi centrifughi a disco e a barile, sbavatrici magnetiche ad aghi, abrasivi e composti chimici. Dichiariamo chiaramente il nostro ambito operativo: costruiamo macchine e materiali di consumo per la vostra fabbrica; non offriamo servizi di lavorazione pezzi conto terzi, consulenza normativa, linee di passivazione chimica, confezionamento in camera bianca o servizi di sterilizzazione.
Domande frequenti sulla finitura dei dispositivi medici
La finitura di massa è adatta ai dispositivi medici?
Sì, la finitura di massa è ampiamente utilizzata nella produzione medica per sbavare, raccordare e lucidare impianti ortopedici, placche ossee, viti da trauma, strumenti chirurgici e componenti dentali. Se i pezzi sono staffati correttamente per evitare urti reciproci e abbinati ad abrasivi e composti puliti a rapido risciacquo, offre un'uniformità dei bordi e della superficie superiore alla sbavatura manuale.
Si possono rifinire pezzi medici su una comune macchina vibrante?
Sì, la piattaforma meccanica di base — azionamento vibrante, sospensioni a molla e vasca rivestita — è identica alle macchine standard. Tuttavia, il setup operativo va adeguato agli standard medici: lotti di abrasivi dedicati e incontaminati, staffaggi su misura, dosaggio automatico dei composti, parametri di processo protetti da PLC e linee di lavaggio finale verificate.
Qual è la differenza principale tra finitura medica e industriale?
La differenza principale risiede in ripetibilità del processo, tracciabilità del lotto e pulizia verificata. La finitura industriale accetta pezzi visivamente puliti e lisci. La finitura medica esige invece finestre di parametri documentate, abrasivi tracciabili certificati e rimozione totale di residui chimici e graniglie, oltre alla prova che l'azione meccanica non abbia alterato quote critiche o proprietà della lega.
Come si rimuovono gli abrasivi dai canali interni?
Prevenire l'incastro degli abrasivi inizia nella progettazione del processo, scegliendo forme molto più grandi dell'apertura o aghi sottili che scorrono senza bloccarsi. Per particolato o aghi incastrati, si usano agitazione magnetica a inversione di polarità, bagni a ultrasuoni e vagli vibranti magnetici dedicati prima dell'asciugatura finale.
Il nitinol si può rifinire in massa?
Sì, ma richiede un controllo rigoroso di energia d'urto e temperatura. Poiché le proprietà superelastiche e a memoria di forma del nitinol possono degradarsi per attrito termico locale, va lavorato con processi a bassa energia raffreddati a liquido. La finitura dolce con aghi magnetici o a trascinamento a bassa velocità mantiene i pezzi freddi durante il ciclo.
Offrite servizi di finitura per dispositivi medici?
No. Progettiamo e produciamo impianti per la finitura di massa, sistemi di fissaggio personalizzati, abrasivi per burattatura e composti chimici. Non gestiamo un'officina conto terzi e non accettiamo particolari di clienti esterni per lavorazioni conto terzi. Se desiderate valutare un sistema di finitura interno a vibrazione, centrifugo o magnetico per la vostra linea di produzione medicale, contattateci tramite la nostra pagina di contatto per concordare una prova tecnica su campioni con il nostro team di ingegneri.
 +86-592-2381506


 Rete IPv6 supportata