Finitura dei metalli: guida completa ai tipi e come sceglierne una
L'espressione «finitura dei metalli» copre almeno cinque famiglie di processi, e l'elenco che la maggior parte degli articoli propone le appiattisce in un menu senza dire come si collegano. Questa guida le separa in base a ciò che fanno al metallo — asportare materiale, aggiungerne o modificarne la chimica superficiale — e poi ripercorre l'ordine in cui vengono realmente impiegate.
Se vi serve un unico percorso di finitura costruito sulle nostre macchine, la vista a livello di impianto è qui: finitura dei metalli. Questa pagina è la mappa; quella è il territorio.
Cosa copre davvero la «finitura dei metalli»
Ingegneri, acquirenti e officine di galvanica usano il termine finitura dei metalli per fasi produttive diverse. Un fresatore lo usa per indicare la texture lasciata dall'utensile da taglio. Un progettista usa la stessa dicitura su un disegno per una scocca anodizzata nera o una verniciatura a polvere. Senza note di sequenza, i pezzi tornano con la vernice che si stacca o con i segni dell'utensile sotto un cromo brillante.
Tre compiti diversi che la parola «finitura» svolge
Ogni processo del catalogo delle finiture per metalli svolge uno dei tre compiti fisici sul pezzo.
- I processi meccanici sottrattivi asportano materiale: Molatura, levigatura, sabbiatura e finitura di massa eliminano bave, spigoli vivi, calamina e creste di lavorazione per rimodellare il metallo grezzo.
- I processi additivi di rivestimento creano uno strato nuovo: Galvanica, placcatura chimica, verniciatura a polvere, verniciatura liquida e deposizione di film sottili stendono un materiale estraneo sul metallo base.
- I processi di conversione e termici modificano la superficie stessa: Anodizzazione, passivazione, annerimento a caldo e tempra superficiale reagiscono con la pelle esterna del metallo formando un ossido protettivo o una struttura cristallina più dura.
Trattare questi tre gruppi come opzioni intercambiabili è la causa della maggior parte dei difetti di finitura in reparto.
Perché l'elenco è più lungo di quanto ammettano le guide
Gli articoli introduttivi di solito elencano qualche processo noto e si fermano lì. In produzione, una superficie metallica attraversa diverse fasi prima del montaggio: asportazione, rottura degli spigoli, affinamento, pulizia, conversione e rivestimento.
Le tabelle standard delle finiture superficiali e le tipiche tabelle di conversione della finitura registrano solo i gradi di rugosità lasciati dagli utensili da taglio o abrasivi. Non spiegano come si comporta una staffa in alluminio burattata dentro una vasca di anodizzazione. Una guida pratica deve coprire tutti e tredici i principali tipi di processo, mostrando come ogni fase prepari la successiva.
L'unica distinzione che cambia ogni decisione: pretrattamento o finitura finale
Il confine chiave nella finitura dei metalli separa la preparazione della superficie dallo strato protettivo o decorativo finale. La finitura di massa meccanica è soprattutto un pretrattamento, anche se spesso serve da finitura finale su acciaio inox, ottone o alluminio grezzi. Galvanica, anodizzazione e verniciatura a polvere sono sempre finiture finali.
Quando un acquirente tratta la vibrofinitura e la galvanica come opzioni concorrenti, il pezzo va incontro a guai. Un rivestimento sottile non può nascondere un substrato ruvido. La finitura meccanica prepara la topografia del metallo perché il bagno chimico o la cabina di verniciatura aderiscano correttamente. La sequenza di officina va dall'affinamento meccanico alla pulizia, poi alla conversione e infine alla finitura di copertura.
Le finiture meccaniche (quelle che costruiamo)
Le finiture meccaniche rimodellano la pelle esterna di un pezzo metallico per abrasione o deformazione plastica. Nel nostro stabilimento di Xiamen, fondato nel 1992, costruiamo impianti di finitura di massa su 21 piattaforme macchina e 6 linee di prodotto, con 24 diritti di proprietà intellettuale cinesi riconosciuti. Produciamo le macchine, i media e i compound per questa fase, che apre il ciclo di officina.
Vibrofinitura — tazza e vasca
Una macchina di vibrofinitura carica i pezzi in una camera montata su molle, riempita di media preformati, acqua e compound. Un motore eccentrico imprime alla camera una vibrazione tridimensionale che strofina i pezzi per eliminare bave, arrotondare gli spigoli e uniformare le righe di fresatura.
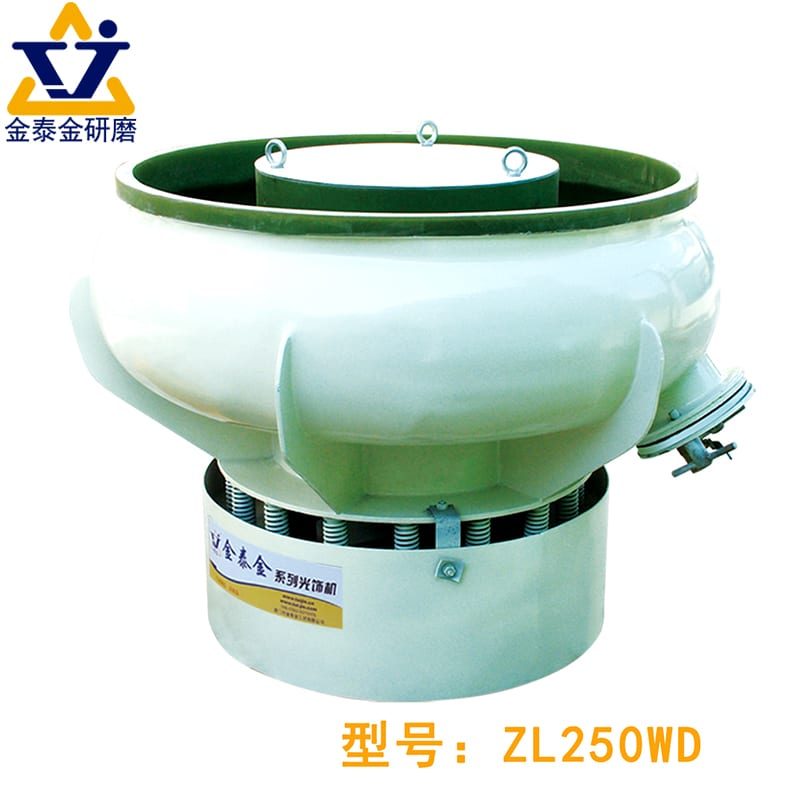
Le tazze circolari muovono i pezzi lungo un percorso a spirale attorno a una colonna centrale, adatte a stampati, fusioni e raccordi lavorati piccoli e medi. La maggior parte delle tazze include un piano di separazione interno che a fine ciclo setaccia i pezzi separandoli dai media.
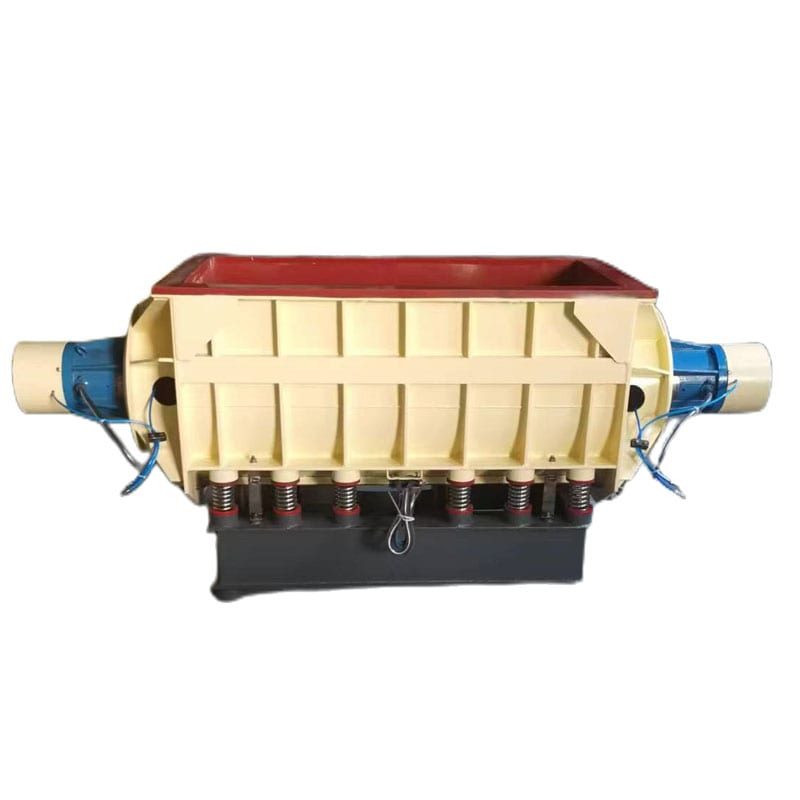
Per alberi lunghi, staffe o profili estrusi che non possono ruotare dentro una tazza circolare, i vibratori a vasca offrono una canaletta rettangolare diritta. Le vasche rettangolari accettano anche divisori rimovibili per isolare pezzi delicati per aeronautica o medicale in scomparti separati, così non si urtano mai.
Finitura centrifuga — disco e tamburo
Quando l'azione vibratoria è troppo lenta per rimuovere bave tenaci o raggiungere un lustro brillante, i sistemi centrifughi moltiplicano la pressione di contatto tra media e pezzi.

Le macchine a disco centrifugo fanno girare un disco ad alta velocità sul fondo di una tazza anulare fissa in poliuretano. La forza centrifuga spinge pezzi e media verso la parete, che ripiega la massa verso il centro per rimuovere rapidamente bave e arrotondare gli spigoli.
Per una pressione più alta senza segni d'urto, le macchine a tamburo centrifugo montano tamburi chiusi attorno a una torretta portapezzi principale. Mentre la torretta gira in un senso, i tamburi ruotano in senso opposto, premendo i media contro i pezzi per ottenere una pelle liscia su protesi, pale e casse di orologi.
Burattatura a tamburo rotativo
Le macchine a tamburo rotativo sono la forma classica della finitura di massa. Un tamburo a più facce ruota lentamente su un asse orizzontale, caricato con pezzi, media, acqua e compound. Girando, il carico risale la parete finché la gravità trascina lo strato superiore verso il basso in una zona di scorrimento controllata.
Poiché il movimento si basa su uno scorrimento delicato e non sulla vibrazione, i tamburi rotativi si adattano a stampati fragili, tubi sottili e pezzi in acciaio ad alto carbonio che richiedono un arrotondamento graduale degli spigoli. È più lento dei sistemi vibratori e si scarica a lotti, ma il basso consumo di media mantiene contenuti i costi di esercizio.
Finitura magnetica e a trascinamento
Le pietre ceramiche o in plastica non riescono a entrare in fori incrociati minuscoli, asole strette o filettature interne profonde. Le macchine di finitura magnetica risolvono il problema guidando sottili aghi in acciaio inox con un campo magnetico rotante sotto la camera. Gli aghi turbinano nei passaggi incassati, sbavando i fondi delle filettature, i corpi degli iniettori e i raccordi senza alterare le dimensioni esterne.
La finitura a trascinamento segue l'approccio opposto per pezzi pesanti o di alto valore come protesi ortopediche, utensili da taglio e ingranaggi. Ogni pezzo viene fissato su un mandrino rotante che lo trascina attraverso un letto denso di media fini, evitando gli urti e indirizzando la pressione sui bordi d'attacco.
Cosa fa ciascuna alla superficie, in una riga
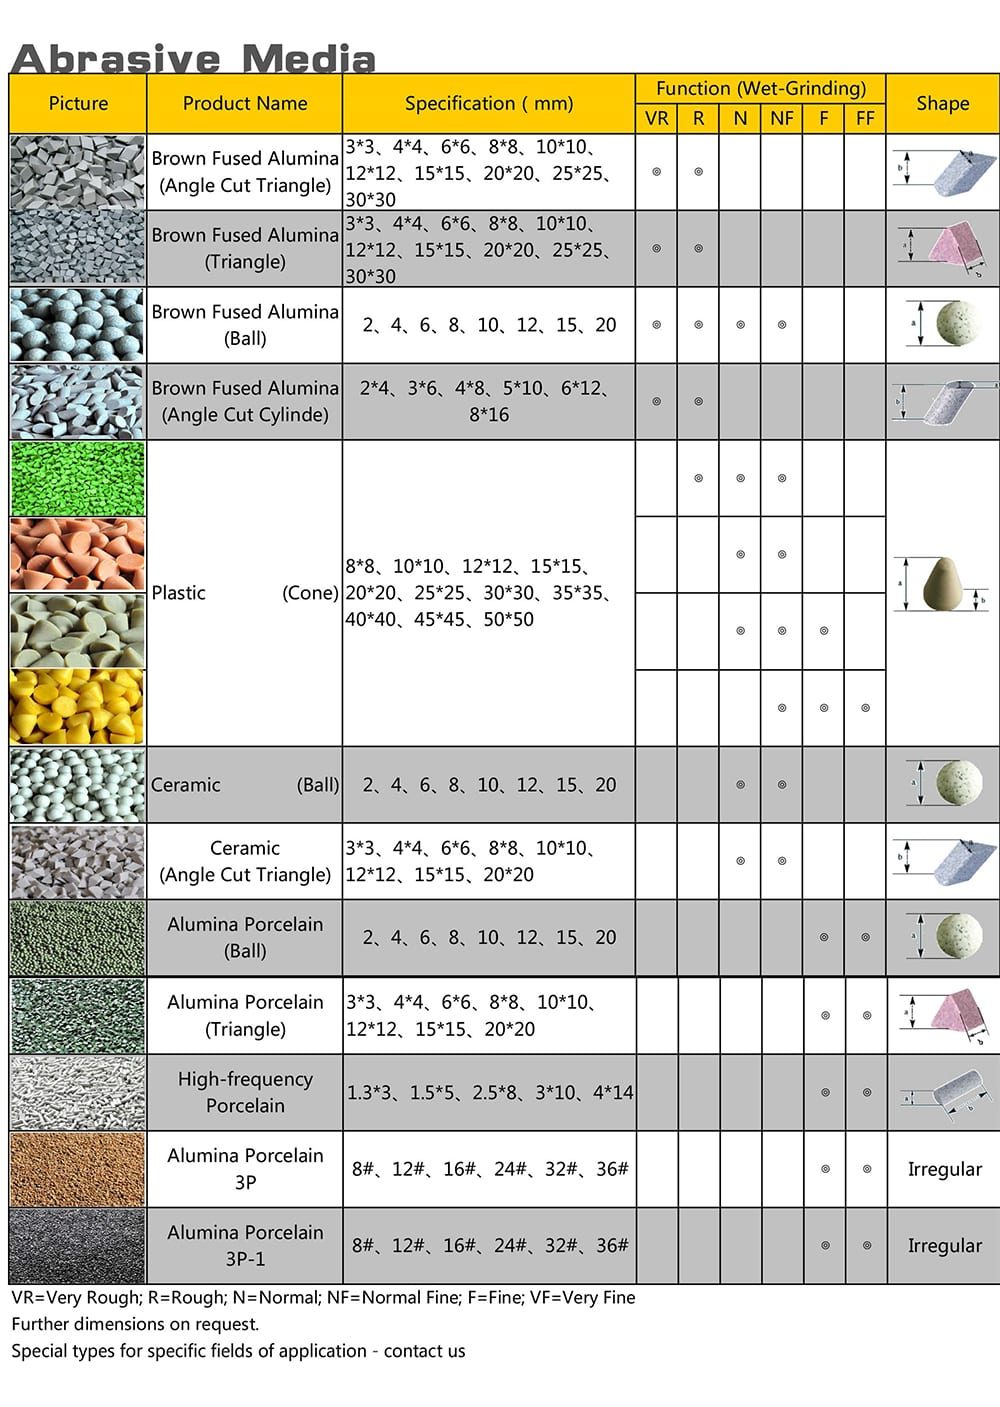
Oltre la finitura di massa, la tabella sotto riassume ogni processo meccanico comune usato oggi in officina. Abbinare la macchina ai giusti media abrasivi controlla quanto aggressivamente ogni sistema taglia o brunisca.

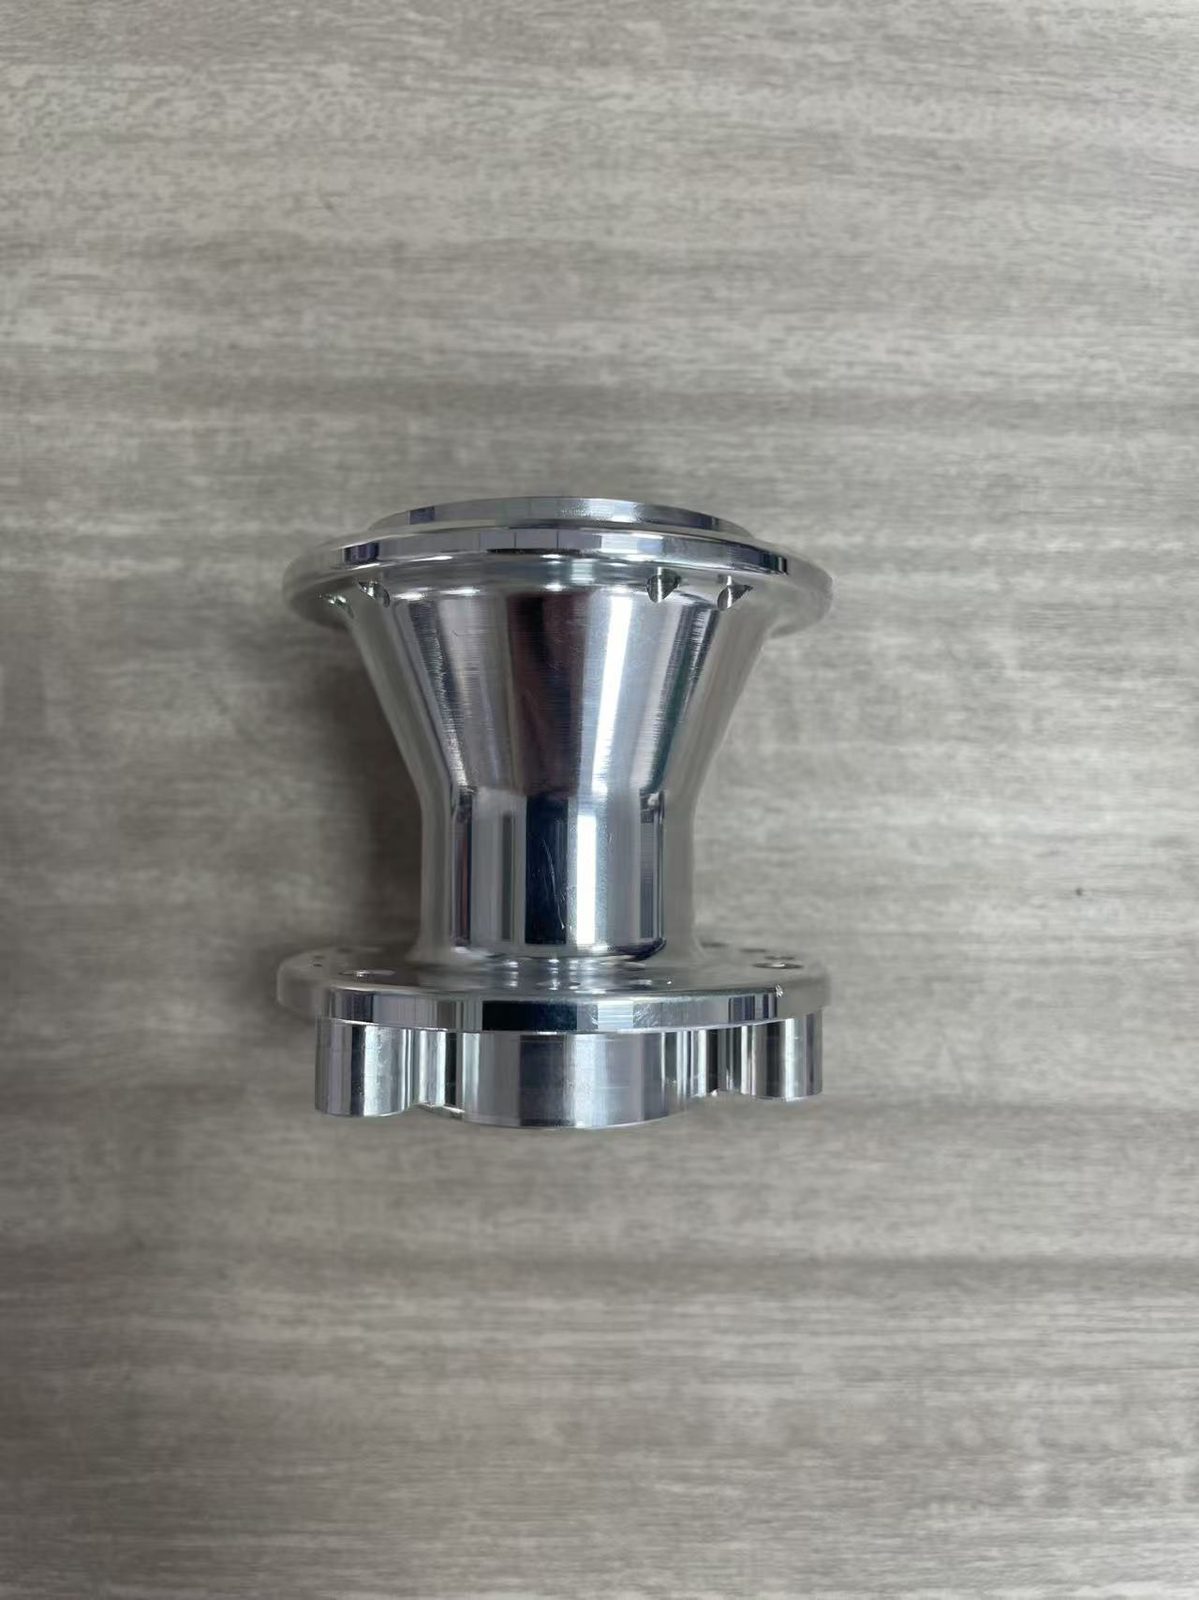
| Processo meccanico | Come funziona | Geometria tipica del pezzo | Texture superficiale risultante |
|---|---|---|---|
| Tazza / vasca vibrante | Strofinamento tridimensionale in media sciolti | Fusioni, stampati e blocchi lavorati | Spigoli puliti con texture opaca o satinata |
| Disco centrifugo | Il fondo rotante crea un anello di rotolamento veloce | Pezzi rigidi piccoli e medi con bave | Spigoli lisci e finitura satinata pre-galvanica |
| Tamburo centrifugo | Tamburi controrotanti generano alta pressione | Pezzi medicali, aeronautici e di oreficeria | Pre-lucidatura fine o pelle brunita brillante |
| Burattatura a tamburo rotativo | La rotazione lenta del tamburo crea una zona di scorrimento | Stampati, minuteria e pezzi piani sottili | Spigoli arrotondati con pelle opaca liscia |
| Finitura ad aghi magnetici | I magneti spingono aghi inox nelle cavità | Piccoli pezzi torniti con fori interni | Canali sbavati e pelle brillante |
| Finitura a trascinamento | I mandrini trascinano i pezzi dimati attraverso i media | Ingranaggi, protesi e pezzi sagomati | Lustro alto uniforme senza ammaccature |
| Rettifica in piano | Una mola abrasiva rigida asporta materiale su un banco | Piastre, perni di banco e acciai per utensili | Superficie piana e precisa con righe di grana |
| Spazzolatura | Nastri rotanti in filo o nylon spazzolano in un'unica direzione | Pannelli in lamiera e porte di elettrodomestici | Righe parallele che nascondono i graffi |
| Sabbiatura abrasiva | Aria o ruota lanciano sfere o graniglia contro i pezzi | Carpenteria saldata, fusioni e carter | Profilo opaco non direzionale di ancoraggio |
| Lucidatura a ruota e lappatura | Ruote in panno o piastre in ghisa affinano le creste | Profili decorativi, sedi valvola e strumenti di misura | Specchio speculare o facce di tenuta piane |
Per confrontare i gradi visivi prima di scegliere l'attrezzatura, leggete la nostra analisi su spazzolato, satinato e lucido a specchio.
Diciamo anche chiaramente cosa l'attrezzatura meccanica non può fare. Le macchine di finitura di massa non possono produrre uno specchio piatto di qualità ottica su grandi piastre piane; per questo servono lappatura piana o lucidatura a ruota. La burattatura meccanica non può nemmeno cambiare il colore del metallo o creare una barriera chimica contro la corrosione da sale.
Le finiture additive (cosa succede dopo di noi)
Quando un pezzo metallico lascia l'area di finitura meccanica con spigoli puliti e una texture uniforme, spesso va verso una vasca galvanica, una linea di anodizzazione o una cabina di verniciatura. Questi processi additivi e di conversione creano una barriera protettiva, migliorano la conduttività o aggiungono colore.
Non sono processi che costruiamo. Non produciamo linee di galvanica, vasche di anodizzazione, cabine di verniciatura a polvere, camere a vuoto o cabine di sabbiatura, e non gestiamo un conto terzi. Tuttavia, poiché le nostre macchine preparano ogni giorno pezzi per queste linee, sappiamo cosa ogni processo a valle pretende dal metallo grezzo sottostante.
Galvanica — cosa aggiunge e cosa pretende sotto
La galvanica usa una corrente elettrica in un bagno di elettrolita per depositare un sottile strato di ioni metallici su un pezzo conduttivo. I depositi comuni includono zinco per la minuteria in acciaio, nichel per la resistenza all'usura, cromo decorativo o duro, e rame, argento o oro per i contatti. Il nichel chimico deposita uno strato uniforme tramite reazione chimica senza elettricità, rivestendo in modo uniforme anche le cavità interne.
Ogni strato galvanico è sottile e segue esattamente il contorno del metallo base. Non riempie graffi, vaiolature o righe di taglio; il nichel brillante e il cromo ingrandiscono anzi i difetti superficiali. Se il metallo base porta olio residuo, calamina o ferro incluso da un utensile usurato, il rivestimento non può aderire in modo pulito e presto si solleva in bolle.
Anodizzazione — solo alluminio, e perché il pretrattamento conta
L'anodizzazione è un processo di passivazione elettrolitica usato quasi esclusivamente su leghe di alluminio, anche se linee specializzate trattano anche titanio e magnesio. Il bagno acido e la corrente elettrica trasformano la pelle esterna dell'alluminio in uno strato di ossido poroso che cresce dentro e fuori dal metallo. L'anodizzazione decorativa accetta coloranti prima della sigillatura, mentre l'anodizzazione dura costruisce uno strato denso resistente all'usura.
Poiché l'ossido cresce direttamente dalla lega di alluminio, la qualità visiva dipende dall'uniformità della superficie grezza. Percorsi utensile irregolari, segni di vibrazione o graffi di lima causano striature irregolari e righe evidenti, a meno che la finitura meccanica non uniformi il pezzo prima.
Verniciatura a polvere e verniciatura liquida
Per una barriera spessa contro agenti atmosferici, sale o prodotti chimici, le officine usano rivestimenti organici. La verniciatura a polvere spruzza resina secca su un pezzo messo a terra e la cuoce in una pelle plastica, mentre la verniciatura liquida serve assemblaggi termosensibili o fuori misura.
La vernice spessa colma i piccoli segni dell'utensile, ma gli spigoli vivi e la calamina rovinano l'adesione. La polvere fusa si ritira dagli spigoli taglienti, lasciando gli angoli sottili e soggetti a ruggine, mentre l'ossido da taglio laser provoca distacco se la burattatura meccanica non arrotonda prima gli spigoli e non rimuove la calamina.
PVD e altri processi a film sottile
La deposizione fisica da vapore, o PVD, avviene dentro una camera ad alto vuoto. Bersagli solidi in metallo o ceramica come il nitruro di titanio vengono vaporizzati da un arco elettrico o da una sorgente a sputtering e depositati atomo per atomo. La PVD crea un film duro e ultrasottile su utensili da taglio, stampi, casse di orologi e minuteria.
Altri metodi di conversione non aggiungono spessore: la passivazione acida rimuove il ferro libero dall'acciaio inox, l'annerimento a caldo rende nero l'acciaio senza cambiarne le dimensioni e il trattamento termico indurisce il metallo. I film PVD ultrasottili richiedono una lucidatura a specchio meccanica preliminare per ottenere una finitura a specchio.
Come scegliere: la sequenza decisionale
Quando gli acquirenti confrontano le finiture per metalli usando un elenco generico, ogni processo sembra praticabile sulla carta. In reparto, quattro domande pratiche eliminano subito la maggior parte delle scelte sbagliate e prevengono errori di tolleranza o di adesione.
Prima domanda: la finitura è funzionale o estetica?
Chiedetevi prima cosa deve sopportare la superficie in esercizio. Una finitura funzionale risolve problemi ingegneristici interni dove nessuno vede il pezzo, come rimuovere bave da una valvola idraulica, ridurre l'attrito degli ingranaggi, fermare il grippaggio delle filettature o prevenire la ruggine.
Una finitura estetica controlla il riflesso della luce e il tatto su parti visibili come pannelli spazzolati o corpi fotocamera satinati. Molti componenti richiedono entrambe, combinando una texture satinata burattata con un'anodizzazione protettiva.
Seconda: aggiunge materiale, lo toglie o non cambia nulla?
Poi controllate le tolleranze del disegno. La finitura di massa meccanica rimuove solo creste microscopiche e bave, lasciando intatti spessori di parete e diametri dei fori. I trattamenti di conversione come la passivazione o l'ossidazione nera non aggiungono praticamente spessore sulle filettature.
Le finiture additive costruiscono sempre spessore. La verniciatura a polvere o una galvanica pesante aumentano i diametri esterni, restringono i fori e si accumulano sugli spigoli vivi lasciando scoperte le cavità cieche. Accoppiamenti a pressione stretti o filettature fini richiedono lavorazione sottodimensionata o mascheratura manuale.
Terza: qual è la geometria del pezzo e la dimensione del lotto?
La fisica del processo deve adattarsi alla geometria del pezzo. Grandi pietre ceramiche scavalcano piccoli fori incrociati interni, quindi raccordi minuscoli e incassati richiedono aghi magnetici o media centrifughi fini. Al contrario, grandi carter piatti vanno sotto una levigatrice a nastro largo o un ugello di sabbiatura.
Anche la dimensione del lotto è decisiva. La lucidatura manuale su ruota in panno non richiede quasi alcun setup per un prototipo singolo, ma genera una variabilità enorme e costi di manodopera elevati sulle grandi serie. Un impianto di finitura di massa richiede un setup iniziale per tarare il rapporto dei media e il flusso di compound, poi lavora interi lotti insieme con risultati ripetibili.
Quarta: cosa richiede il processo a valle?
Controllate sempre cosa succede dopo in produzione. Non pagate mai vernice, galvanica o cera prima della saldatura; la fiamma brucia i rivestimenti e contamina il cordone. Se dopo vengono galvanica o PVD, allineate il profilo superficiale a monte al bagno.
Una sabbiatura grossolana crea un ancoraggio forte per una vernice epossidica spessa, ma lo stesso profilo ruvido rovina il cromo decorativo o un PVD sottile. Al contrario, una superficie brunita con media in acciaio e sapone pesante deve essere sgrassata a fondo e attivata con acido prima della galvanica, altrimenti il film residuo provoca distacco.
La tabella decisionale
Usate la tabella decisionale a quattro colonne qui sotto per abbinare la condizione del vostro pezzo al giusto percorso di officina ed evitare le trappole produttive più comuni.
| La vostra situazione | Quale percorso scegliere | Perché | Errore comune |
|---|---|---|---|
| Sbavare e uniformare i segni dell'utensile senza cambiare le dimensioni | Vibrofinitura, centrifuga o finitura magnetica | Rimuove solo creste e bave preservando la geometria | Cercare di nascondere segni profondi dell'utensile sotto la galvanica |
| Aggiungere un colore personalizzato o una protezione esterna dalla corrosione | Galvanica, anodizzazione o verniciatura a polvere dopo la preparazione | Aggiunge uno strato barriera o converte la pelle esterna del metallo | Inviare pezzi grezzi con bave o calamina direttamente ai rivestitori |
| Ottenere un lustro ad alta brillantezza su pezzi rigidi molto piccoli | Tamburo centrifugo o brunitura con sfere d'acciaio | L'alta pressione di contatto appiattisce le creste in una pelle brillante | Far girare pezzi minuscoli in una grande vasca vibrante a bassa energia |
| Finire grandi pannelli piani in lamiera che non possono essere burattati | Levigatura a nastro largo, spazzolatura o finitura manuale | Mantiene i pannelli piani sostenuti su un banco invece di burattarli | Forzare pannelli sottili in un vibratore a canaletta dove si deformano |
| Finire un singolo prototipo o un pezzo personalizzato unico | Sbavatura manuale, levigatura a mano e lucidatura | Evita setup macchina e messa a punto della ricetta dei media per un pezzo | Sviluppare una ricetta di finitura di massa per un singolo prototipo |
| Eliminare bave dentro fori incrociati stretti | Aghi magnetici o finitura a trascinamento ad alta energia | Aghi sottili in acciaio arrivano nei passaggi dove le pietre si incastrano | Usare media ceramici che si incastrano nei fori piccoli |
Pretrattamento e finitura finale: l'ordine che decide il successo
Entrate in qualsiasi gabbia di quarantena qualità di un conto terzi e vedrete cassoni di pezzi scartati con cromo che si sfoglia, verniciatura a polvere che si stacca o anodizzazione striata. Gli acquirenti danno di solito la colpa prima all'officina di galvanica o al fornitore di vernice. In pratica, quasi tutti i difetti dei rivestimenti finali nascono nella fase di pretrattamento, prima che il pezzo tocchi un bagno chimico.
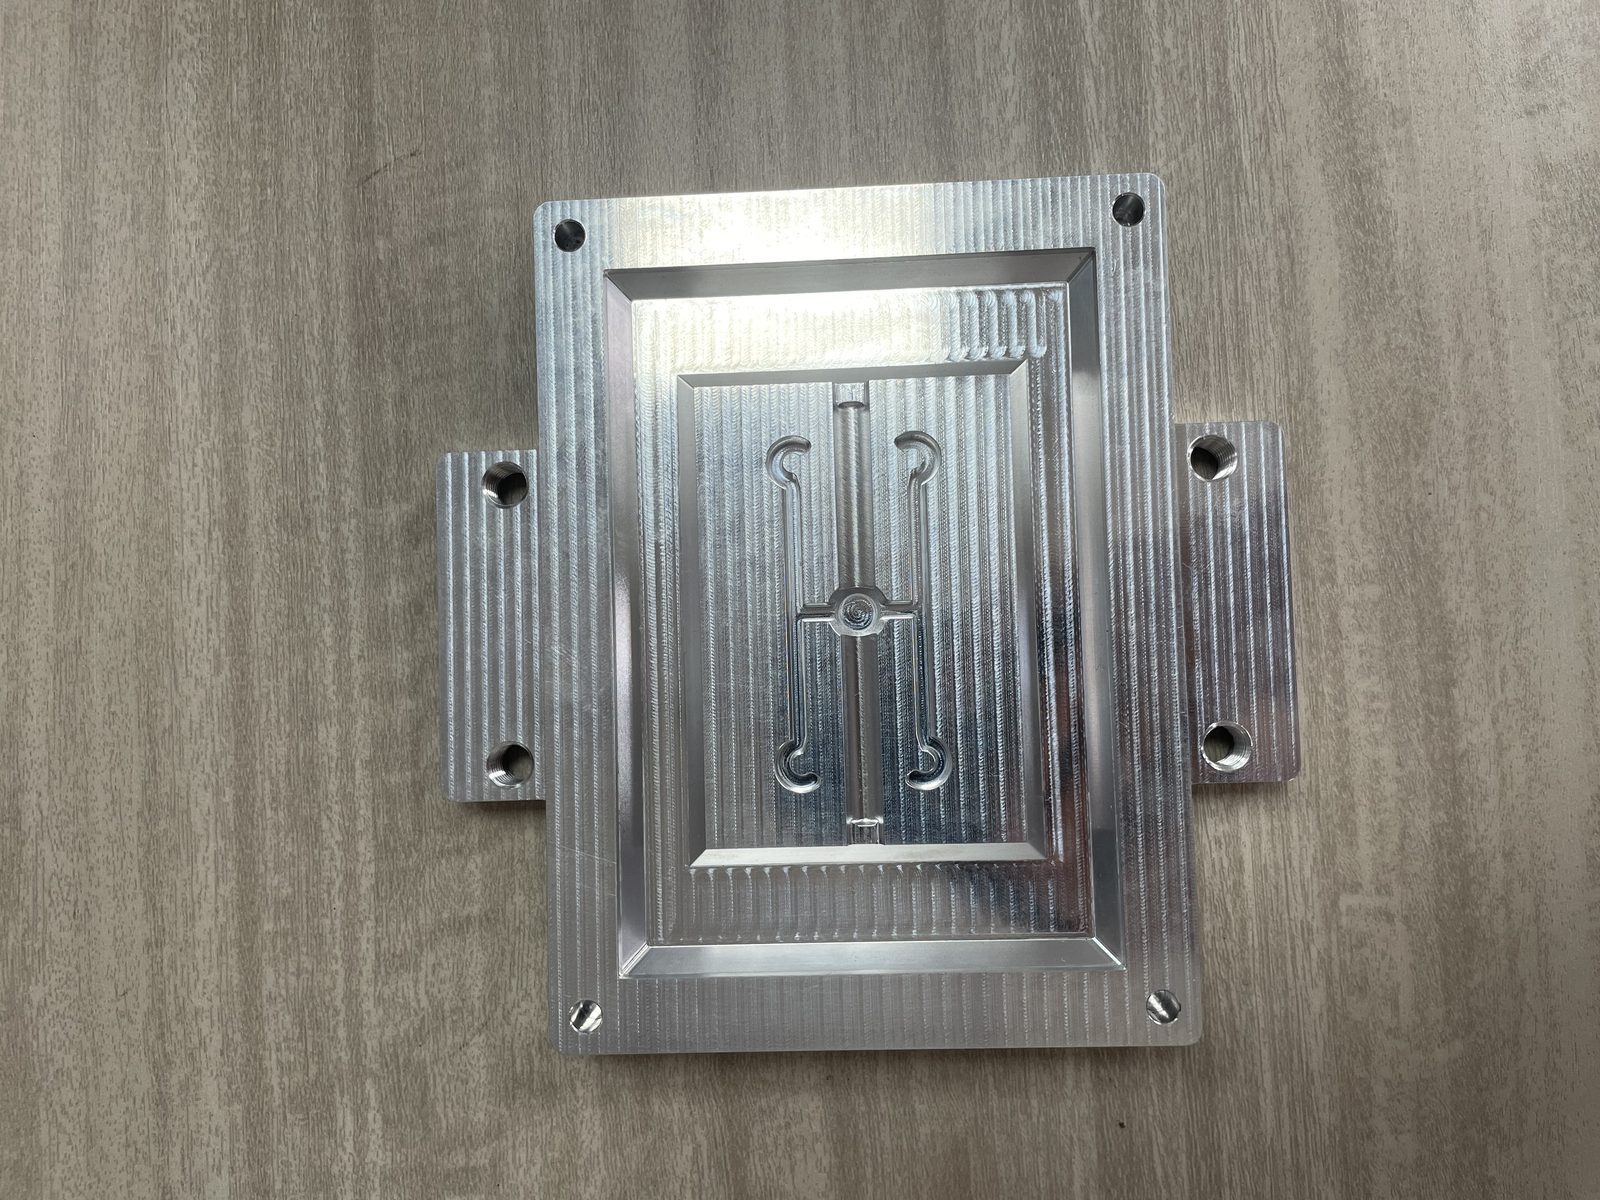
Perché un rivestimento fallisce quando la superficie sotto è sbagliata
Una finitura finale è stabile solo quanto la pelle metallica a cui si aggrappa. Dopo fresatura, stampaggio, fusione o taglio laser, una superficie metallica grezza porta frammenti di metallo spalmati, calamina di ossido, bave vive e fluidi da taglio cotti in superficie.
Considerate tre guasti quotidiani di officina e le loro vere cause:
- Alluminio anodizzato macchiato: Linee di passata CNC irregolari o zone levigate a mano vengono incise a velocità diverse nella vasca di anodizzazione, lasciando striature nuvolose permanenti sotto il colorante.
- Galvanica con bolle: Particelle di ferro incluse da stampi usurati o oli pesanti intrappolati nei pori superficiali degasano sotto lo strato galvanico e sollevano bolle.
- Verniciatura a polvere che si stacca sui bordi tagliati al laser: Il taglio laser a ossigeno lascia calamina di ossido nera e fragile e bave vive; la vernice aderisce alla calamina fragile e si stacca all'urto.
Cosa deve consegnare la fase di finitura alla fase successiva
Per prevenire questi difetti, il pretrattamento meccanico deve consegnare alla linea di rivestimento una base pulita e uniforme. Far passare i pezzi in una macchina vibrante o centrifuga con media adatti e compound di finitura raggiunge quattro obiettivi essenziali insieme:
- Profilo superficiale uniforme: La burattatura cancella i segni direzionali dell'utensile e li sostituisce con una texture uniforme e non direzionale su ogni faccia, per riflesso e adesione costanti.
- Raggio di spigolo controllato: Trasformare spigoli taglienti in un raggio liscio elimina la concentrazione di corrente durante la galvanica e permette a vernice o polvere fusa di avvolgere pulitamente i bordi.
- Rimozione di calamina e contaminanti: Un taglio abrasivo delicato rimuove calamina termica, ossido da laser, pelle di fusione e sbavature spalmate che i sgrassanti chimici non riescono a sciogliere da soli.
- Pori puliti e non sigillati: I compound liquidi formulati tengono oli e fini abrasi in sospensione nell'acqua di risciacquo, così vengono portati via invece di essere ribattuti dentro il pezzo.
La sequenza, scritta per esteso
Quando si scrive un foglio di ciclo per un componente metallico verniciato o galvanizzato, la sequenza di officina deve seguire un ordine fisico rigoroso. Saltare o invertire una fase garantisce rilavorazione.
- Fase uno — Lavorazione primaria e saldatura: Completate prima tutti i tagli, le maschiature, gli stampaggi e le saldature, così nessuna operazione successiva rovina la pelle finita.
- Fase due — Sbavatura e taglio meccanici: Burattate i pezzi grezzi con media ceramici o plastici per asportare bave, rimuovere calamina e stabilire un profilo superficiale uniforme.
- Fase tre — Pre-lucidatura meccanica: Per galvaniche brillanti o PVD a specchio, scendete a media fini o alla brunitura con sfere d'acciaio per appiattire le microcreste.
- Fase quattro — Pulizia acquosa: Lavate via refrigeranti, residui di burattatura e oli con compound alcalini finché l'acqua di risciacquo non forma un velo uniforme.
- Fase cinque — Attivazione chimica: Immergete i pezzi puliti in bagni di attivazione acida, fosfatazione o passivazione per rimuovere gli ossidi molecolari.
- Fase sei — Finitura finale: Applicate galvanica, anodizzazione, verniciatura a polvere o PVD subito prima che il metallo attivato si riossidi.
Costi: cosa li determina davvero
Quando i team tecnici chiedono quanto costano le diverse finiture dei metalli, di solito vogliono una semplice classifica dalla più economica alla più cara. In reparto, classificare i processi per un prezzo unitario fisso è fuorviante, perché il costo totale deriva da cinque voci distinte che cambiano con il volume del lotto.
Cinque voci di costo che compaiono in un preventivo di finitura
Che installiate gli impianti di finitura in casa o mandiate i pezzi a un fornitore esterno, ogni lavoro paga le stesse cinque componenti di costo:
- Ammortamento di impianto e linea: Ogni macchina — da un semplice tamburo rotativo a una linea di galvanica automatizzata o una camera PVD — porta un costo di capitale fisso ripartito sul volume produttivo.
- Consumabili: Ogni ciclo consuma materiali fisici, tra cui media ceramici o plastici, compound liquidi, nastri abrasivi, anodi di galvanica, prodotti chimici per bagno o resina in polvere.
- Manodopera diretta: Gli operatori caricano i pezzi, agganciano o mascherano i componenti per galvanica o verniciatura, controllano la chimica del bagno, scaricano i lotti finiti e ispezionano le superfici prima dell'imballo.
- Pretrattamento e pulizia: Prima che qualsiasi finitura venga applicata, qualcuno paga sbavatura meccanica, arrotondamento degli spigoli, lavaggio alcalino, decapaggio acido e trattamento delle acque reflue.
- Scarti e rilavorazioni: Quando una finitura forma bolle o blocca una filettatura, sverniciare, riburattare il metallo base e rilanciare il lotto esce direttamente dal margine del progetto.
Perché il preventivo più economico spesso costa di più
Quando inviate i disegni di una staffa anodizzata o galvanizzata a più fornitori, spesso un preventivo torna molto più basso degli altri. Prima di aggiudicare l'ordine al miglior offerente, esaminate la quarta voce di costo: il pretrattamento.
Poiché energia elettrica e materiali di rivestimento costano lo stesso in qualsiasi regione, un offerente ai minimi termini taglia quasi sempre sul pretrattamento e sulla pulizia meccanica. Aggancia i pezzi grezzi direttamente dalla scatola di spedizione, senza burattare via i segni dell'utensile o le bave. Quando il controllo in accettazione rifiuta il lotto striato e pieno di bave, sverniciare e rilanciare il lotto rende il preventivo più economico l'errore più costoso.
Dove il volume cambia l'economia
Il volume del lotto ribalta l'equilibrio tra setup fisso e manodopera diretta. Per un prototipo singolo, levigatura a mano e lucidatura a ruota evitano i costi di setup macchina. Quando la produzione passa a lotti ricorrenti, la finitura manuale diventa lenta e incostante. La finitura di massa buratta interi lotti insieme senza agganciare i singoli pezzi, riducendo la manodopera per pezzo e ripartendo il costo dell'impianto sul volume. Valutate sempre l'economia unitaria per dimensione del lotto e verificate con prove su campione.
Quando non conviene applicare alcuna finitura
La maggior parte delle guide pubblicate da costruttori di impianti o officine di rivestimento lascia intendere che ogni pezzo metallico necessiti di un trattamento superficiale. Nella buona pratica ingegneristica, la nota più intelligente su certi disegni è lasciare la superficie come lavorata o mascherare completamente quella zona. Applicare una finitura nel posto sbagliato crea grattacapi di montaggio, rovina accoppiamenti di precisione e complica le riparazioni sul campo.
Dove una finitura danneggia invece di aiutare
Non ogni superficie trae vantaggio dall'abrasione o da una pelle chimica. Aggiungere una grana spazzolata estetica o una galvanica decorativa a una staffa in alluminio grezzo nascosta dentro un contenitore elettronico sigillato spreca budget senza allungare la vita utile.
Ancora più importante, certe superfici funzionali si affidano alla loro texture grezza di lavorazione o rettifica per funzionare correttamente. Una faccia di tenuta lappata su un collettore idraulico o un cilindro levigato a macchina hanno già la geometria esatta necessaria a tenere una guarnizione o trattenere l'olio. Gettare quel collettore in una vasca vibrante aggressiva senza mascherare la faccia di tenuta arrotonda il piano di tenuta e graffia la superficie lappata, causando perdite di fluido durante i test.
Quando la finitura diventa il problema di tolleranza
Evitate rivestimenti additivi non mascherati su elementi di accoppiamento di precisione come sedi per cuscinetti, fori per spine e filettature a tolleranza stretta. Poiché i rivestimenti costruiscono spessore su ogni faccia — e raddoppiano quel sovraspessore sui diametri primitivi delle filettature — i pezzi che hanno superato l'ispezione al tornio si bloccano durante il montaggio. Forzare i bulloni o rialesare i fori distrugge il rivestimento nuovo. Mascherate invece gli elementi stretti, usate la passivazione a spessore zero o restate sulla sbavatura meccanica delicata.
Dove la finitura fallisce e la riparazione a 5 anni conta
Infine, considerate cosa succede quando il pezzo viene saldato, montato o riparato sul campo anni dopo aver lasciato la vostra fabbrica. Due trappole comuni causano gravi problemi a valle quando una finitura viene applicata troppo presto:
- Zone di saldatura: Non applicate mai galvanica, anodizzazione, vernice o annerimento ai pezzi prima della saldatura. I rivestimenti bruciano sprigionando fumi tossici, contaminano il bagno di fusione e crepano il giunto. Saldate prima, poi pulite e finite meccanicamente.
- Canali ciechi e particolari soggetti a usura riparati sul campo: La galvanica e le pistole a spruzzo non arrivano in fondo ai fori ciechi, e l'acqua di risciacquo acida intrappolata filtra fuori più tardi corrodendo i giunti a sovrapposizione. Su piastre di usura pesanti che anni dopo richiedono riporti di saldatura sul campo, i rivestimenti tenaci costringono solo i meccanici a molare via i residui tossici prima della riparazione.
Domande frequenti sulle finiture dei metalli
Quanti tipi di finitura dei metalli esistono?
Gli ingegneri raggruppano le finiture per metalli in tredici processi principali distribuiti su tre famiglie. I processi meccanici sottrattivi comprendono molatura, spazzolatura, sabbiatura, lucidatura a ruota e lappatura, vibrofinitura, finitura centrifuga, burattatura rotativa e finitura magnetica o a trascinamento. I rivestimenti additivi comprendono galvanica, verniciatura a polvere, verniciatura liquida e PVD, mentre i processi di conversione e termici includono anodizzazione, passivazione, annerimento a caldo e trattamento termico.
Qual è la differenza tra una finitura meccanica e una chimica?
Una finitura meccanica usa abrasione fisica o pressione di contatto per rimuovere bave, lisciare i segni dell'utensile e rimodellare la superficie metallica grezza. Gli strumenti meccanici comuni includono media ceramici in una tazza vibrante, nastri abrasivi e getti di sabbiatura. Una finitura chimica o elettrolitica usa bagni acidi, sali alcalini o corrente elettrica per pulire il metallo, far crescere uno strato di ossido protettivo o depositare un nuovo rivestimento metallico. Nella maggior parte delle linee produttive, la finitura meccanica viene eseguita per prima come pretrattamento, così la finitura chimica aderisce in modo uniforme.
Posso applicare un rivestimento direttamente su una superficie lavorata?
Raramente con buoni risultati. I pezzi grezzi lavorati o stampati portano bave sui bordi, segni dell'utensile e oli o calamina inclusi. Gli strati sottili come galvanica, PVD e anodizzazione ingrandiscono i segni dell'utensile, mentre la verniciatura a polvere spessa si ritira dalle bave vive e si stacca. La sbavatura meccanica prima del rivestimento previene entrambi i guasti.
Quale finitura è migliore per l'acciaio inox?
A differenza dell'acciaio al carbonio, l'acciaio inox contiene cromo che forma una pellicola di ossido naturale resistente alla ruggine, quindi raramente necessita di galvanica o vernice solo per prevenire la ruggine. Gli acquirenti nuovi all'acciaio inox specificano spesso una galvanica quando il pezzo ha in realtà bisogno di sbavatura meccanica, levigatura della superficie e passivazione chimica per rimuovere il ferro libero lasciato dagli utensili da taglio. A seconda dell'applicazione, l'acciaio inox si finisce con una texture opaca burattata, una grana spazzolata o un lustro brunito brillante. Per una panoramica completa di come lo lavoriamo, vedete la nostra guida sulla lucidatura dell'acciaio inox.
La finitura superficiale cambia le dimensioni del pezzo?
Dipende da se il processo aggiunge materiale o affina la superficie esistente. Le finiture additive come verniciatura a polvere, verniciatura liquida, galvanica pesante e anodizzazione dura aggiungono uno spessore misurabile che restringe i fori e stringe le filettature, a meno che non si mascherino o si lavorino sottodimensionate. I processi di finitura di massa meccanica, abbinati ai media giusti e al controllo del ciclo, rimuovono solo creste microscopiche e bave di bordo lasciando intatte le dimensioni nominali e le tolleranze.
Quale finitura devo specificare per un pezzo che verrà saldato in seguito?
Non specificate galvanica, anodizzazione, vernice, verniciatura a polvere o finiture a olio prima della saldatura. I rivestimenti bruciano sotto l'arco, rilasciano fumi pericolosi e causano porosità nella saldatura. Prima della saldatura, limitate la preparazione a sbavatura meccanica e lavaggio alcalino perché i bordi restino nudi, poi applicate la finitura finale dopo la saldatura. Per provare la sbavatura meccanica o la preparazione pre-galvanica sui vostri pezzi, contattateci sulla nostra pagina contatti per una prova su campione.
 +86-592-2381506


 Rete IPv6 supportata