Buratto rotativo: la via delicata nella finitura di massa
Nelle tabelle comparative la burattatura rotativa finisce spesso tra le «opzioni economiche». Tale lettura ignora l'azione reale del movimento. Un buratto non urta i pezzi: trascina l'intero carico lungo la parete facendolo poi scivolare verso il basso. Questo diverso tipo di contatto spiega perché pareti sottili e spigoli vivi resistono nel buratto ma non sempre in un vibratore.
Questa pagina tratta questo meccanismo e i componenti adatti. Se state ancora scegliendo tra le varie famiglie di macchine — a buratto, vibranti, centrifughe — la guida è qui: macchine di lucidatura a buratto.
Cos'è davvero un buratto rotativo
Quando i responsabili d'officina guardano un buratto rotativo — detto anche a tamburo o a botte — vedono l'architettura classica della nostra famiglia di macchine per la finitura a buratto. Data la semplicità dell'impianto, spesso si crede sia solo una versione lenta della vasca vibrante. In realtà, il buratto rotativo impiega un principio fisico del tutto diverso per rifinire il metallo.
Un buratto, un carico e uno scivolo
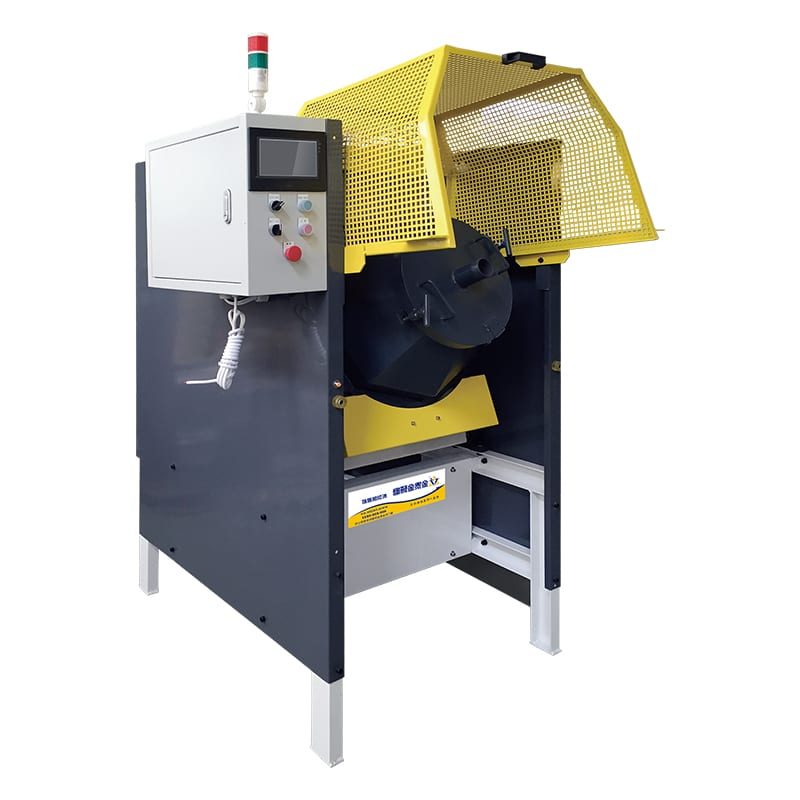
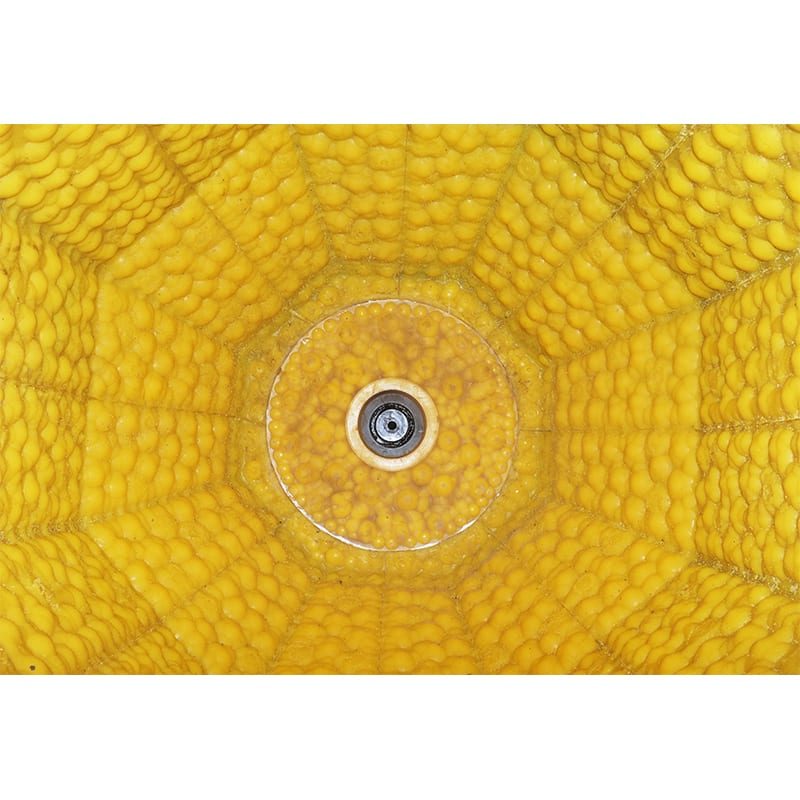
Un buratto rotativo industriale è un tamburo orizzontale a sei o otto lati rivestito in poliuretano, gomma o legno. Una volta caricato con pezzi, abrasivi, acqua e additivo, le pareti rotanti sollevano il carico finché la gravità fa scivolare dolcemente lo strato superiore sulla massa che sale.
Il movimento a valanga — perché non è uguale alla vibrazione
La finitura in un buratto rotativo avviene interamente nella valanga fluida superiore — detta zona di scorrimento — e non sul fondo del tamburo. Anziché martellare i pezzi ad alta frequenza come una vasca vibrante, i media abrasivi premono delicatamente sulle superfici metalliche e vi scivolano sopra.
Cosa significa "delicato" a livello meccanico, non di marketing
Definire i buratti rotativi "delicati" è una descrizione meccanica di come l'energia si trasferisce al pezzo:
- Contatto superficiale anziché impatto puntiforme: Le macchine vibranti trasferiscono energia tramite impatti puntiformi ad alta frequenza su spigoli e nervature sottili, mentre un buratto distribuisce il peso su ampie superfici di scorrimento.
- Bassa forza di contatto di picco: Solo il peso del sottile strato di scorrimento preme i media sul pezzo, evitando pallinatura o ammaccature sulle leghe tenere.
- Movimento ammortizzato dei pezzi: I pezzi restano immersi nel letto abrasivo scorrevole anziché rimbalzare liberi in una vasca aperta.
I vantaggi di un movimento delicato
Poiché un buratto rotativo industriale sostituisce l'impatto ad alta frequenza con una pressione di scorrimento costante, risolve quattro problemi di produzione che rovinano i pezzi con macchine più veloci. Scoprire la nostra gamma di buratti rotativi a tamburo parte da queste quattro caratteristiche dei pezzi.
Pareti sottili e pezzi che si piegano
Se si inseriscono clip stampate a parete sottile, boccole in ottone o sottili strisce elastiche in una vasca vibrante aggressiva, il rapido martellamento dei media può flettere, ammaccare o piegare le pareti sottili. In un buratto rotante, l'assenza di impatti ad alta frequenza fa scivolare delicatamente pezzi stampati sottili e tubi fragili con il letto abrasivo senza deformarli.
Bordi vivi da preservare
Molti componenti lavorati — come spole per valvole, distanziali e premistoppa — richiedono la sbavatura mantenendo netti i bordi funzionali. In una macchina a vibrazione o centrifuga, l'elevata energia d'urto arrotonda rapidamente gli spigoli esterni. In un buratto a barile, la raccordatura dei bordi avviene lentamente e in modo prevedibile grazie al delicato scorrimento, offrendo un controllo rigoroso dello smusso.
Parti che non devono perdere dimensioni
Ogni processo di finitura di massa abrasiva rimuove creste microscopiche dalla superficie metallica, ma una vibrazione aggressiva a contatto puntiforme può usurare filettature esposte o spallamenti di cuscinetti. Poiché un buratto a tamburo distribuisce uniformemente una bassa pressione di scorrimento sul pezzo, l'asportazione di materiale è graduale e uniforme, preservando tolleranze dimensionali ristrette.
Pezzi grandi e pesanti
Un buratto rotativo per impieghi gravosi con spesso rivestimento in poliuretano e trasmissione a ingranaggi gestisce anche minuteria forgiata, lamiere d'acciaio tagliate a fiamma e fusioni grezze che danneggerebbero una vasca vibrante leggera. Finché il diametro del barile lascia spazio al pezzo per scivolare nel letto abrasivo, la rotazione lenta rimuove gradualmente calamina e bave.
Cosa non fa bene
Nessuna macchina gestisce ogni ciclo di lavorazione. La stessa dinamica di scorrimento a basso impatto che rende il buratto rotativo sicuro per pezzi stampati fragili lo rende lo strumento sbagliato per tre obiettivi comuni.

Velocità
Un buratto rotante è intrinsecamente più lento di una vasca vibrante o di una centrifuga. L'azione di taglio avviene solo nello strato superiore di scorrimento attivo, mentre il resto della carica risale lungo la parete. Poiché ogni pezzo trascorre solo una frazione di giro nella zona di scorrimento, la lavorazione rapida di stampati robusti richiede una vasca vibrante.
Geometria interna complessa
Lo scorrimento a valanga agisce su superfici esterne e bordi esposti. Senza vibrazioni ad alta frequenza o forti forze G per spingere l'abrasivo nelle cavità, i media formano ponti su fori ciechi profondi, cave strette e fori trasversali interni. Le parti rientrate escono dal buratto praticamente intatte.
Finiture a specchio
Un barile rotante a umido con sfere d'acciaio o a secco in legno con inserti di noce trattati offre una lucentezza liscia su minuteria semplice. Tuttavia, un buratto a gravità non genera l'elevata pressione richiesta per una lucidatura a specchio profonda su metalli duri. Una vera finitura a specchio richiede una centrifuga o una linea di brillantatura multistadio.
Un confronto onesto con la vibrofinitura
Usa la seguente tabella a quattro colonne per capire quando impiegare un buratto rotante e quando invece deve subentrare un'altra macchina.
| Il tuo obiettivo | Un buratto rotante può farlo? | Realtà di officina | Miglior processo se No o Difficile |
|---|---|---|---|
| Sbavare stampati sottili o fragili | Sì — ottimale | Lo scorrimento superficiale rimuove le bave senza flettere pareti sottili | Nessuno per lotti sfusi |
| Rimuovere le bave mantenendo spigoli vivi | Sì | L'azione lenta e prevedibile evita arrotondamenti eccessivi accidentali | Non necessario |
| Disincrostare forgiati pesanti o acciaio ossitagliato | Sì | I tamburi rivestiti asportano la calamina tenace con bassa usura | Granigliatura per calamina pesante |
| Lavorare i lotti con tempi di ciclo brevi | No | Solo la zona di scorrimento superiore è attiva, allungando i cicli | Vibratore circolare o disco centrifugo |
| Sbavare fori incrociati interni e cave cieche | No | I media a scorrimento scavalcano piccole aperture senza strofinare | Aghi magnetici o a trascinamento |
| Produrre una finitura a specchio su acciaio | Arduo | Lo scorrimento a gravità non ha la pressione per spianare i picchi duri | Buratto centrifugo con media in acciaio |
| Rimuovere solchi profondi o pori di fusione | No | Lo scorrimento dolce passa sopra i pori profondi senza spianare il pezzo | Molatura a nastro prima del buratto |
| Modificare le dimensioni del pezzo o cambiare colore | No | La burattatura affina solo la texture; non altera mai tolleranze o colore | Lavorazione CNC o placcatura |
Quando i componenti richiedono una forte pressione di scorrimento ad alto G per una rapida finitura a specchio, confrontate le soluzioni ad alta energia nella guida su finitura a disco centrifugo vs barile centrifugo.
Buratto rotativo vs vibrofinitura — La vera differenza
Chi cerca buratto rotativo vs vibratore o buratto rotativo vs buratto a vibrazione si chiede spesso quale macchina sia migliore. Porre la scelta come vecchia tecnologia contro tecnologia moderna spinge le officine ad acquistare l'attrezzatura sbagliata.
Due diversi meccanismi di contatto
Una macchina per vibrofinitura e un buratto rotativo si basano su due diversi meccanismi di contatto:
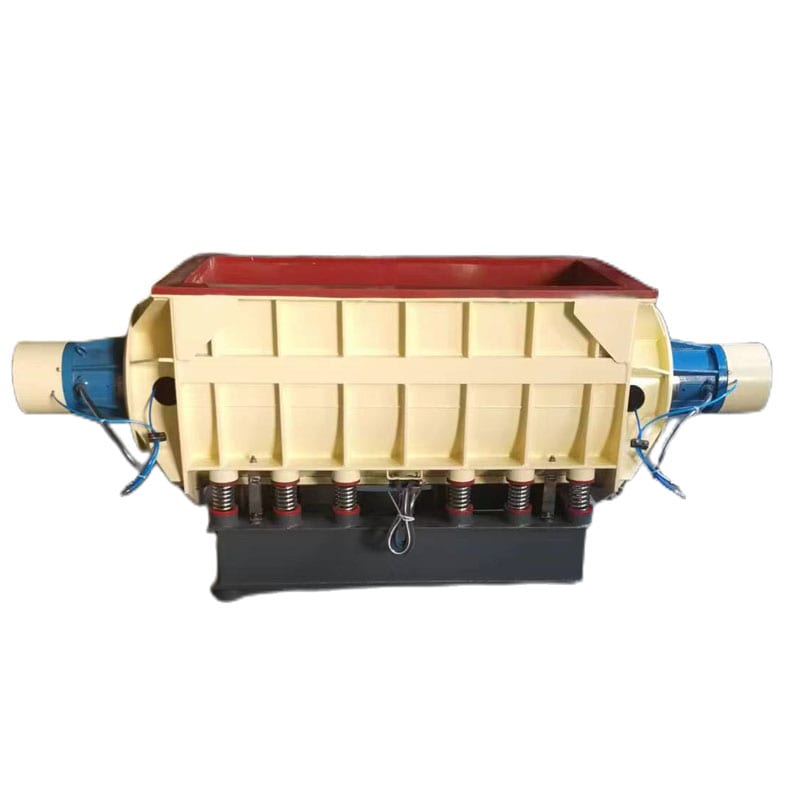
- La finitura vibratoria agisce per impatto: Un motore eccentrico scuote la vasca aperta ad alta frequenza, così tutto l'abrasivo sfrega e batte il pezzo all'unisono. Taglia rapidamente, raggiunge le cavità aperte e si scarica facilmente tramite vaglio.
- La burattatura rotativa agisce per scorrimento: Un motoriduttore fa ruotare un tamburo poligonale chiuso a bassa velocità, facendo sfregare pezzi e abrasivi nello strato a cascata. Taglia lentamente, raccorda gli spigoli dolcemente e protegge le pareti fragili dai colpi.
Dove sbaglia la convinzione del settore
Si pensa comunemente che un'officina acquisti un buratto rotativo solo se non può permettersi una vasca vibrante, per passare alla vibrazione appena il budget lo consente.
Questo presupposto ignora la fisica. Alcuni pezzi si rovinano nelle macchine vibranti non per un errore dell'operatore, ma perché l'impatto puntiforme ad alta frequenza è il contatto sbagliato per quella forma. Sottili clip a molla che si deformano nella vasca vibrante o pezzi ad alto carbonio che si scheggiano sugli spigoli vibrando, si lavorano senza difetti in un buratto a scorrimento.
Perché entrambe le macchine convivono in officina
Entrando in uno stabilimento di stampaggio o lavorazione meccanica, si notano buratti rotativi proprio di fronte alle vasche vibranti. Avere entrambe le macchine è una gestione intelligente, non un duplicato:
- Vasche e tazze vibranti: Gestiscono la sbavatura rapida quotidiana, blocchi lavorati, fusioni con cavità e pezzi che richiedono lo scarico automatico.
- Buratti rotativi: Gestiscono lunghi cicli notturni non presidiati su forgiati, stampati sottili e fragili, raggiatura uniforme dei bordi e lucidatura a secco con tasselli in legno.
La sequenza di selezione
Segui questi quattro passaggi per scegliere tra un buratto rotativo e una macchina vibrante:
- Fase uno — Verifica spessore parete e rischio deformazione: Se il pezzo si flette, si piega o si ammacca sotto urti ad alta frequenza, scegli subito un buratto rotativo.
- Fase due — Controlla passaggi interni e cavità: Se le bave si trovano in tasche che richiedono agitazione attiva del media, escludi il buratto rotativo e usa la finitura vibrante o magnetica.
- Fase tre — Controlla personale di turno e tempi di ciclo: Scegli la vibrofinitura per cicli rapidi presidiati di giorno, o un buratto rotativo per lunghi cicli notturni non presidiati.
- Fase quattro — Verifica forma della macchina ed esigenze di automazione: Quando la vibrazione è più indicata, segui la nostra guida su come scegliere la macchina di vibrofinitura adatta.
Media e composti per buratto
Poiché un buratto rotativo opera come tamburo chiuso a rotazione lenta senza scarico continuo, la scelta di media abrasivi e composti segue regole diverse rispetto a una vasca aperta.

Perché i media per buratto differiscono da quelli vibranti
In un buratto rotativo, la pressione di contatto deriva solo dalla gravità sullo strato scorrevole. Poiché il tamburo trasferisce meno energia meccanica alla carica rispetto a un motore vibrante, i media per buratto usano spesso un'azione più aggressiva o una maggiore densità apparente per compensare.
I resistenti triangoli in ceramica vetrificata, cilindri a taglio obliquo e densi coni in plastica sono i pilastri della burattatura a umido, mentre pioli in legno duro, tutolo di mais e gusci di noce trattati riempiono i barili a secco. Per l'elenco completo delle forme, vedi la nostra guida alla selezione dei media per buratti vibranti.
Dimensioni e problemi di incastro
L'incastro dei media — quando una pietra si incunea in un foro o fessura — è frustrante nei barili chiusi perché non si può vedere all'interno durante il ciclo.
Per evitare l'incastro, segui una rigida regola geometrica: scegli media nettamente più piccoli del foro minore del pezzo per fluire oltre, oppure notevolmente più grandi dell'apertura maggiore per non entrare mai.
Cosa fa il composto in un barile lento a umido
In un barile chiuso a umido, la dose iniziale di acqua e composti di finitura deve durare per l'intera fase senza risciacquo continuo:
- Lubrificazione di scorrimento costante: Il composto crea un cuscino scivoloso per far scorrere i pezzi lungo la pendenza senza grippare contro le pietre.
- Sospensione prolungata dei residui: Man mano che polveri metalliche e dei media si accumulano, il composto mantiene sospesi i fanghi scuri impedendo che si ridepositino sui pezzi.
- Controllo di corrosione e gas: I composti per barile sono tamponati per evitare aumenti di pressione nei tamburi chiusi e fermare la ruggine istantanea sull'acciaio appena lavorato.
Cosa va storto e cosa significa
Dato che il buratto rotativo è chiuso durante l'uso, gli errori di setup restano nascosti fino all'apertura. Esaminare la carica finita permette di correggere gli errori del tamburo nel lotto successivo.
Perché lo slittamento del tamburo è il primo guasto nascosto
Il problema più comune nella burattatura rotativa è lo "slittamento", invisibile dall'esterno del tamburo chiuso. Quando il tamburo è sottocarico, la massa non risale la parete per formare una cascata; l'intero carico scivola invece all'indietro come blocco compatto contro il rivestimento umido. I pezzi smettono di rotolare, lasciando una faccia usurata e l'altra con bave. Aumentare il riempimento totale così che la carica agganci le pareti inclinate risolve subito il problema.
Tabella di risoluzione problemi a quattro colonne
Usa la tabella diagnostica qui sotto per risalire alla causa radice dei problemi del tamburo.
| Sintomo su superficie o lotto | Causa radice | Verifica in officina | Azione correttiva |
|---|---|---|---|
| Finitura irregolare; una faccia lucidata mentre l'altra è grezza | Un barile sottocaricato fa scivolare il carico sulla parete senza rotolare | Fermare e aprire il tamburo per verificare il livello | Aggiungere abrasivi e pezzi fino a formare un vero strato a valanga |
| I pezzi piatti si incollano con le facce interne grezze | Barile sovraccarico o facce piatte e bagnate con effetto ventosa | Verificare coppie incollate e scarso spazio nel lotto scaricato | Ridurre il volume del carico e usare abrasivi angolari o conici |
| Gli stampati a parete sottile escono piegati | Velocità del tamburo eccessiva o abrasivi troppo pesanti | Ascoltare rumori di urto dei pezzi che cadono | Ridurre la velocità del tamburo via VFD e passare a media plastici più leggeri |
| Spigoli esterni arrotondati oltre la tolleranza | Ciclo troppo lungo o media troppo aggressivo | Confrontare il raggio del bordo con un pezzo campione | Ridurre il ciclo o usare media meno aggressivi |
| I media si incastrano in fori e asole | Misura del media pari al diametro foro | Misurare le pietre incastrate rispetto alle aperture | Vagliare i media usurati e scegliere una misura più piccola o più grande |
| I pezzi escono grigio scuro anziché lucidi | Rideposizione di composto esausto o fango abraso | Verificare il colore dello scarico e pulire il pezzo con panno bianco | Rinnovare la dose di composto e sciacquare a fondo |
Costi: cosa li determina
Quando gli acquirenti confrontano i preventivi di finitura di massa, spesso si chiedono come un processo più lungo della finitura a vibrazione possa comunque essere la scelta più economica per certi pezzi.
Cinque voci di costo
Ogni processo a barile rotativo è regolato da cinque componenti di costo:
- Capitale macchinari: Un semplice azionamento rotativo a ingranaggi costa meno all'acquisto rispetto ai telai vibranti ad alta frequenza e dura anni.
- Usura dei media: Lo scorrimento dolce per gravità usura i media molto più lentamente della vibrazione.
- Consumo di composto: I tamburi chiusi usano una singola carica dosata per lotto.
- Lavoro dell'operatore: Il carico richiede sforzo manuale, ma i tamburi operano senza presidio per ore o di notte.
- Scarti e rilavorazioni: Lo scorrimento a basso impatto previene deformazioni di pareti sottili e scarti da urto.
Perché il processo lento a volte è più economico
Un buratto rotativo è lento sul tempo di ciclo, ma ciò che fa risparmiare è il tasso di scarto. Se una macchina veloce rifinisce rapidamente un lotto di delicate staffe a parete sottile ma ne piega anche solo alcune fuori tolleranza, scartare o rilavorare quei pezzi annulla ogni minuto risparmiato. In un tamburo rotativo il ciclo dura di più, spesso senza presidio notturno, e le parti fragili escono intatte.
Dove si colloca la soglia di volume
Per piccoli lotti di pezzi vari, i buratti rotativi a più tamburi trattano diversi lotti contemporaneamente con costi minimi di consumabili. Quando la produzione passa a flussi continui ad alto volume di pezzi stampati robusti che devono alimentare ogni ora lavatrici e asciugatrici in linea, lo scarico a lotti diventa un collo di bottiglia e subentrano i sistemi vibratori continui.
Nel nostro stabilimento di Xiamen, fondato nel millenovecentonovantadue, costruiamo tamburi esagonali, ottagonali, a velocità variabile e in legno a secco su ventuno piattaforme e sei linee di prodotto, con ventiquattro diritti di proprietà intellettuale cinesi. Non offriamo burattatura conto terzi, placcatura, anodizzazione, sabbiatura, trattamenti termici o utensili manuali.
Domande frequenti sui buratti rotativi
Qual è la differenza tra un buratto rotativo e un buratto vibrante?
Un buratto rotante fa ruotare lentamente un tamburo poligonale chiuso, facendo scivolare delicatamente pezzi e abrasivi lungo una pendenza a cascata in contatto superficiale. Un buratto vibrante agita una vasca aperta ad alta frequenza, picchiettando i pezzi da ogni angolo. Il processo rotante è più lento e delicato sulle pareti sottili, mentre quello vibrante è più rapido.
Un buratto rotante può produrre una finitura lucida?
Produce una finitura satinata liscia con abrasivi a umido e una lucentezza brillante con microsfere d'acciaio o granuli di noce trattati a secco. Tuttavia, un tamburo rotante a gravità non ha la pressione di contatto necessaria per una lucidatura a specchio sui metalli duri, che richiede invece un barile centrifugo.
Quali pezzi non dovrebbero entrare in un buratto rotante?
Evita pezzi con bave dentro fori ciechi profondi o fessure strette dove gli abrasivi non arrivano. Anche i pannelli piatti che aderiscono tra loro da bagnati e gli ordini urgenti con consegna rapida nello stesso turno richiedono macchine vibranti o a nastro.
Quanto deve essere caricato un buratto rotante?
Carica il tamburo in modo che abrasivi e pezzi formino uno strato continuo di scorrimento a cascata. Un carico insufficiente fa scivolare il materiale contro la parete senza rotolare, mentre un riempimento eccessivo non lascia spazio per scivolare. I livelli esatti vanno stabiliti con prove pratiche.
Quali abrasivi usare in un buratto rotante?
Usa triangoli o cilindri ceramici per la sbavatura a umido sull'acciaio e coni plastici per alluminio morbido, ottone o tranciati sottili. Per la lucidatura a secco, usa pioli in legno duro, tutolo di mais o guscio di noce trattato, dimensionati in modo che non si incastrino nei fori.
Un buratto rotante è più lento della finitura vibrante?
Sì, in ore attive per lotto, perché taglia solo lo strato superiore scorrevole, mentre una vasca vibrante agita l'intera massa contemporaneamente. Tuttavia, minore usura dei media, cicli notturni non presidiati e minori scarti rendono spesso la burattatura rotativa più economica per pezzo. Contattaci sulla nostra pagina contatti per abbinare tamburo e media ai tuoi pezzi.
 +86-592-2381506


 Rete IPv6 supportata