Lucidatura acciaio inox: detergente, composto abrasivo o entrambi?
La «lucidatura acciaio inox» indica almeno due prodotti diversi. Uno è un detergente che lascia una pellicola e non asporta nulla. L'altro è un composto abrasivo che taglia il metallo. Comprare quello sbagliato è il motivo più comune per cui si conclude che la lucidatura «non funziona».
Questa pagina serve a scegliere tra i due. Se sai già di quale classe hai bisogno e cerchi la procedura, il percorso passo passo è qui: lucidatura dell'acciaio inox. Se stai decidendo tra un panetto solido e un liquido, il confronto è qui: composto lucidante per acciaio inox. Se stai scegliendo un composto per funzione tra materiali diversi, è qui: composto lucidante per metalli.
Due prodotti diversi con lo stesso nome
Digita lucidatura acciaio inox in una barra di ricerca e vedrai spray da supermercato affiancati a panetti abrasivi industriali e a vasche di finitura in massa. Entrambi stampano le stesse parole sull'etichetta, ma sul metallo fanno lavori opposti. Prima di prendere in mano uno straccio, una ruota in panno o un barile a tumbling, devi separare i detergenti per superfici dai composti abrasivi.
Cosa contiene davvero una bottiglia di «lucidatura acciaio inox» da supermercato
Prendi una bomboletta aerosol o uno spray con l'etichetta ss polish in un reparto bricolage. Dentro c'è una miscela di solventi delicati, tensioattivi e un olio leggero o un silicone filmogeno. Non contiene alcun abrasivo che taglia.
Quando lo passi su una porta di un elettrodomestico, su un pannello di ascensore o su un lavello, il solvente scioglie le impronte unte e i segni dell'acqua. Poi l'olio lascia sul metallo un velo sottile che riempie le valli microscopiche quanto basta per riflettere la luce in modo uniforme, finché l'olio non viene lavato via.
Cosa chiama lucidatura un'officina
In un reparto di carpenteria metallica o in una bottega di finitura, la parola lucidatura significa asportazione di materiale controllata. Un lucidante industriale per acciaio inox — venduto come panetto solido di cera, come pasta o come fusto di composto liquido — si basa su particelle minerali classificate per granulometria, sospese in un legante vettore.
I minerali più comuni sono allumina calcinata, carburo di silicio e ossido di cromo. Invece di stendere una pellicola d'olio sopra i difetti, queste particelle dure rasano i picchi microscopici del metallo e livellano le valli delle righe. La brillantezza nasce da un acciaio piatto e liscio che riflette la luce direttamente, non da un rivestimento d'olio temporaneo.
Perché la differenza conta prima di comprare qualsiasi cosa
Un prodotto lascia uno strato sopra la superficie; l'altro ne asporta uno strato. Confondere i due porta a problemi immediati.
Strofinare una pasta da taglio aggressiva su un elettrodomestico da cucina spazzolato cancella la grana di fabbrica e lascia una chiazza lucida disomogenea. Al contrario, spruzzare un detergente da supermercato su staffe lavorate per eliminare i segni di fresatura o la colorazione da saldatura non ottiene nulla, per quanto gli operatori strofinino forte.
Nel settore, i prodotti che rientrano in questa ricerca si dividono in quattro categorie distinte:
- Detergenti e protettivi non abrasivi: Sciolgono gli oli e lasciano una pellicola che resiste alle impronte senza alterare la texture del metallo.
- Panetti e paste abrasive da lucidatura: Tagliano e affinano la superficie metallica sotto una ruota in panno rotante o con un tampone a mano, per creare una brillantezza reale.
- Liquidi ricircolanti per finitura in massa: Pulire, lubrificare e schiarire lotti di pezzi che ruotano in vasche vibranti o in barili.
- Passivanti chimici: Rimuovono il ferro libero superficiale con acido citrico o nitrico secondo la pratica standard ASTM di passivazione, per ripristinare la resistenza alla corrosione senza cambiare la brillantezza.
La classe dei detergenti — cosa fa e cosa non farà
I detergenti non abrasivi hanno un ruolo reale nella carpenteria in lamiera e nella manutenzione degli impianti, purché non si chieda loro di riparare un danno fisico del metallo. Sapere dove un detergente funziona fa risparmiare ore di lavoro inutile.

Dove il detergente è la risposta giusta
Uno spray o una salvietta non abrasivi per acciaio inox sono la scelta giusta ogni volta che la texture del metallo è già finita a specifica e solo lo sporco superficiale è d'intralcio:
- Manutenzione ordinaria su impianti installati: Cappe da cucina, carrelli ospedalieri, corrimano e porte di ascensore raccolgono oli della pelle, gocce d'acqua e grasso sospeso nell'aria che opacizzano il metallo senza graffiarlo.
- Pulizia finale prima della spedizione: Dopo il montaggio di un quadro elettrico spazzolato, gli addetti all'imballaggio usano un detergente per togliere le impronte di manipolazione e la polvere di reparto prima di inscatolare.
- Pulizia post-saldatura dopo la decapatura meccanica: Una volta rimosse meccanicamente le scorie di saldatura e la colorazione termica, il detergente porta via il flussante residuo, la pellicola di fumo e l'inchiostro da tracciatura.
- Superfici rivestite, trattate PVD o a specchio: Se un pannello ha un film PVD colorato, un rivestimento antimpronta o una finitura a specchio, qualsiasi pasta abrasiva lo graffierà in modo permanente. Per capire come differiscono queste texture, consulta la nostra guida su spazzolato, satinato e a specchio.
Dove si compra un detergente quando serviva un composto
L'errore più comune sotto questa parola chiave accade quando qualcuno compra uno spray detergente per riparare un difetto meccanico. Se una copertura inox ha graffi da manipolazione, bave di stampaggio, vortici da molatura o una colorazione blu da saldatura, il detergente non farà nulla.
Verifica il difetto passando l'unghia sopra il segno. Se l'unghia si impiglia nel solco, il difetto ha una profondità fisica sotto il piano della superficie. Poiché un detergente non contiene grana abrasiva, non può abbassare il metallo circostante fino al fondo di quella riga. Se il problema ha profondità sotto la superficie, il detergente è lo strumento sbagliato; ti serve un composto abrasivo per lucidare l'acciaio inox.
Gli acquirenti provano anche gli spray detergenti per eliminare un velo lattiginoso rimasto dopo la lucidatura. Quella nebulosità è di solito grasso di sego essiccato di un panetto, calcare dell'acqua di risciacquo dura o una velatura termica da pressione eccessiva della ruota. Spruzzare olio al silicone sopra il grasso di lucidatura intrappolato non fa che spalmare la nube sul pezzo.
Cosa significa «lucidatura» sull'etichetta di un detergente
Le regole sull'etichettatura dei prodotti di consumo permettono ai marchi di chiamare lucidante un liquido se aumenta la brillantezza della superficie dopo la passata. Un detergente ottiene questo effetto stendendo un velo sottile di olio minerale, cera o fluido al silicone che maschera temporaneamente la micro-rugosità.
In uno stabilimento produttivo, quella pellicola d'olio invisibile è spesso un passivo. Se un pezzo pulito con un detergente al silicone da supermercato entra in una baia di saldatura, in una stazione di incollaggio, in una linea di verniciatura a polvere o in un bagno di galvanica, l'olio respinge i rivestimenti e contamina le saldature. Noi non produciamo spray detergenti da supermercato né salviette domestiche; il nostro lavoro comincia dove inizia l'affinamento meccanico della superficie e la finitura in massa.
La classe dei composti — panetto, pasta e cosa significa il colore
Quando devi lucidare il metallo asportando graffi, uniformando le linee di utensile o portando l'acciaio inox opaco a una brillantezza riflettente, ti serve un composto abrasivo. I lucidanti industriali per metalli uniscono una grana abrasiva classificata a un veicolo vettore che tiene la grana a contatto con il pezzo e assorbe il calore. Scegliere tra i nostri consumabili industriali parte dal capire come vettore e grana lavorano insieme.
Panetti solidi, paste e liquidi — la differenza è il vettore
I composti abrasivi si presentano in tre forme, a seconda del legante vettore:
- Panetti solidi da lucidatura: Mattoni duri di sego e cera caricati di grana che si fondono sulla ruota in panno o in sisal in rotazione.
- Paste semisolide: Creme morbide a base d'acqua o d'olio che si stendono facilmente su panni a mano o su tamponi in feltro a bassa velocità.
- Composti liquidi e fluidi per finitura in massa: Emulsioni da spruzzare per lucidatrici automatiche, o composti di finitura a base d'acqua dosati in vasche vibranti e barili.
La codifica a colori è una convenzione, non una norma
Entra in qualsiasi rivenditore di materiali per lucidatura e vedrai panetti solidi impilati per colore: nero, marrone, bianco, verde e blu. Molte tabelle online trattano questi colori come norme tecniche vincolanti.
Ecco la verità onesta del reparto: l'ordine dei colori nero, marrone, bianco e verde è una convenzione di settore, non una norma ISO o ASTM. Due panetti verdi di due produttori diversi non garantiscono la stessa velocità di taglio né lo stesso contenuto di grasso. Il colore dà una sequenza di partenza approssimativa dal taglio grosso alla brillantezza finale, ma non sostituisce mai una prova su un tuo campione.
Entro questa abitudine, le officine seguono generalmente questa sequenza sull'acciaio inox:
- Panetti neri o grigi: Panetti di allumina o carburo di silicio grossi, usati su ruote in sisal rigido per tagli pesanti.
- Panetti bianchi: Panetti di allumina calcinata medio-fine, usati su ruote in cotone cucito per togliere le righe del sisal.
- Panetti verdi o azzurri: Panetti fini di ossido di cromo o allumina, usati su ruote in cotone morbido per la coloritura finale a specchio.
- Panetti marroni (Tripoli): Pensati per ottone e alluminio più teneri; troppo morbidi per tagliare l'acciaio inox con efficienza.
Cosa cambia davvero il taglio: tipo di abrasivo, dimensione e concentrazione
Quattro variabili fisiche dentro il composto governano davvero il taglio:
- Tipo di abrasivo: L'acciaio inox tenace richiede grani duri e affilati come allumina calcinata, carburo di silicio o ossido di cromo.
- Dimensione e classificazione delle particelle: I grani grossi livellano in fretta i difetti; i grani fini e ben classificati producono uno specchio senza graffi.
- Concentrazione dell'abrasivo: I panetti più asciutti e carichi di grana tagliano più velocemente, mentre quelli ricchi di grasso lubrificano e bruniscono.
- Durezza del vettore: I leganti cerosi più consistenti generano una pressione di contatto maggiore contro la ruota.
Abbina il composto all'operazione, non il contrario
I principianti di solito cercano prima un composto e poi si chiedono come applicarlo. I tecnici di finitura esperti scelgono prima l'attrezzatura meccanica in base alla geometria del pezzo e al volume del lotto, poi scelgono il vettore del composto adatto a quella macchina.
Lucidatura a mano su ruota
Quando un operatore usa una lucidatrice da banco, una lucidatrice a colonna o una smerigliatrice angolare a mano per acciaio inox con ruota in sisal o cotone, il bordo gira ad alta velocità. Stendere un lucidante liquido fluido su quella ruota in rotazione non funziona, perché la forza centrifuga scaglia il liquido via dal bordo prima che il pezzo tocchi il panno.
La lucidatura a ruota ad alta velocità richiede un panetto solido di cera o una pasta spray ad alta viscosità. Il contatto del panetto solido con la ruota in rotazione fonde un velo sottile di cera che trattiene la grana abrasiva sulla faccia del panno. Un piccolo kit di lucidatura per acciaio inox con ruota da trapano e mini panetti cerosi serve per rilucidare una singola galloccia di una barca. Non vendiamo utensili a mano, ruote in panno né kit da banco.
Finitura in massa in una macchina vibrante o in barile
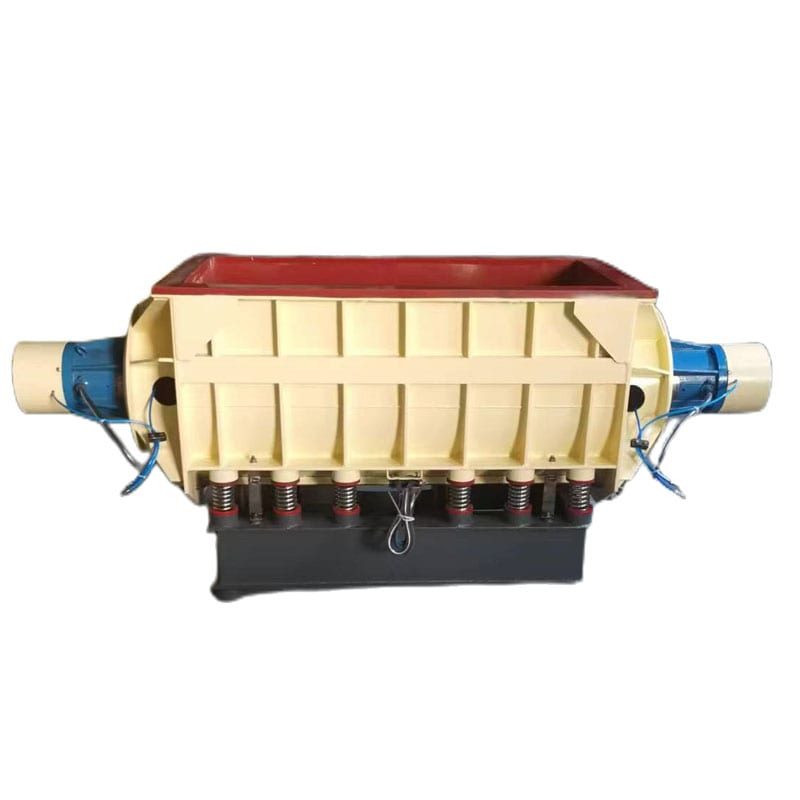
Quando la produzione passa da singoli pezzi di finitura a lotti di staffe stampate, corpi valvola o abbozzi di posateria, la lucidatura a mano su ruota è troppo lenta e disomogenea. Nella produzione a lotti i pezzi entrano in una macchina per finitura vibrante, in vibratori a truogolo rettangolari, in finitrici centrifughe o in barili rotanti caricati con media abrasivi.

Dentro una macchina per finitura in massa, i media ceramici, plastici o in acciaio forniscono il contatto fisico, mentre un composto liquido idrosolubile scorre attraverso la camera. Non gettare mai un panetto solido o una pasta grassa a mano in una vasca vibrante. Un panetto solido non si scioglie nell'acqua di tumbling; il grasso si spalma sui media, vela le pietre chiudendone la porosità e blocca ogni azione di taglio nella vasca.
Quando il vettore deve essere a base d'acqua e non a base di grasso
Le macchine per finitura in massa si affidano a composti liquidi a base d'acqua perché il fluido deve svolgere quattro funzioni che il grasso animale non può svolgere in una vasca chiusa:
- Asportazione continua del truciolo metallico: Il composto a base d'acqua in flusso tiene in sospensione le polveri metalliche asportate e le porta allo scarico, così non vengono ribattute nell'acciaio.
- Dissipazione del calore: Le soluzioni a base d'acqua raffreddano la zona di contatto tra media e pezzi, prevenendo la colorazione termica e l'incrudimento dell'acciaio inox.
- Lubricità controllata per la brunitura: Con sfere d'acciaio o media in porcellana per una brillantezza alta, i composti da brunitura creano un cuscino lubrificante che fa scorrere i picchi senza graffiarli.
- Risciacquo semplice dopo il processo: I tensioattivi idrosolubili si risciacquano via in acqua calda prima dell'asciugatura o della passivazione, evitando una sgrassatura aggressiva con solventi.
La tabella decisionale in quattro punti
Usa la tabella a quattro colonne qui sotto per abbinare la tua operazione di officina alla classe di prodotto esatta che richiede.
| La tua operazione | Quale classe di prodotto usare | Perché è coerente con la fisica | Errore comune |
|---|---|---|---|
| Smerigliatrice a mano o ruota da lucidatura da banco | Panetto solido da lucidatura (panetto di cera) | L'attrito della ruota in rotazione fonde la cera dura, così la grana aderisce al panno | Usare un composto liquido che viene scagliato via dalla ruota in rotazione |
| Strofinare a mano con un panno morbido | Pasta abrasiva morbida o detergente | Il vettore morbido si stende senza il calore della ruota, con la sola pressione della mano | Provare a strofinare un panetto duro di sego su uno straccio freddo |
| Vasca vibrante a lotti o vibratore a truogolo | Composto liquido idrosolubile | Circola per portare via il truciolo metallico e prevenire la ruggine | Gettare panetti di cera solidi nella vasca, che intasano i media |
| Macchina a disco centrifugo o a barile | Fluido schiarente ad alta lubrificità | Attutisce l'elevata energia di contatto e tiene in sospensione le polveri fini | Usare un fluido da taglio aggressivo quando si vuole brunire |
| Tumbling in barile rotante (a lotti) | Composto delicato a base d'acqua | Favorisce un contatto dolce in scorrimento senza schiuma eccessiva | Usare chimica da taglio aggressiva che arrotonda gli spigoli critici |
| Finitura con aghi magnetici | Composto dedicato per aghi magnetici | Tiene separati gli aghi inox fini all'interno dei fori piccoli | Usare un sapone pesante standard che aggruma gli aghi magnetici |
L'acciaio inox non è un materiale unico
Anche scegliendo il panetto o il fluido da tumbling giusto per la tua macchina, due lotti di pezzi inox possono uscire molto diversi. Gli operatori danno spesso la colpa al fornitore del composto quando un lotto nuovo impiega il doppio a schiarire o sviluppa una texture a buccia d'arancia. Di solito il composto non è cambiato: è cambiata la qualità di lega dell'acciaio inox sul disegno.
304 e 316 — i due che incontrerai più spesso
Le qualità austenitiche — guidate dal comune 304 e dal 316 per uso marino o medicale — costituiscono la maggior parte dei pezzi inox che entrano in un reparto di finitura. Entrambe le qualità sono non magnetiche allo stato ricotto, formano tenaci pellicole passive di ossido e si lucidano fino a una brillantezza a specchio profonda.
Tuttavia l'acciaio inox austenitico si incrudisce rapidamente sotto pressione e calore. Premere troppo su una ruota in panno con un panetto spuntato incrudisce per deformazione la pelle esterna di 304 o 316, trasformandola in un guscio più duro. Lo stesso accade quando una vasca vibrante lavora con media vetrificati che martellano il metallo senza tagliarlo. Una volta che quella pelle si è incrudita, gli abrasivi slittano sopra invece di tagliare in modo pulito, intrappolando i graffi sotto.
430 e le qualità ferritiche — perché reagiscono diversamente
Le qualità ferritiche come 430 — molto usate per finiture di elettrodomestici da interno, profili automobilistici e posateria — contengono cromo senza il nichel delle leghe austenitiche. Per la sua struttura cristallina ferritica, 430 è magnetico e non si incrudisce in modo così aggressivo come 304 quando viene abraso.
In sala di lucidatura, 430 taglia più velocemente alle prime passate abrasive, ma la sua matrice più tenera si scava più facilmente se contaminata da grana grossa estranea. Le qualità ferritiche possono anche mostrare una leggera texture a corda se tagliate troppo con ruote aggressive, quindi rispondono meglio a una pressione più leggera e a passaggi anticipati ai composti fini.
Duplex e le qualità altolegati — dove il danno termico morde per primo
Gli acciai inox duplex mescolano fasi austenitiche e ferritiche per offrire alta resistenza e resistenza alla corrosione da cloruri in componenti offshore, chimici e per pompe. Le qualità a indurimento per precipitazione spingono la resistenza meccanica ancora più in alto.
Quando si lucida acciaio inox duplex o altolegato, il nemico principale è il danno termico localizzato. Queste leghe hanno elevato limite di snervamento e bassa conduttività termica, così il calore di attrito resta intrappolato nel punto di contatto. Insistere con una ruota asciutta su una fusione duplex brucia rapidamente la pelle del metallo, altera l'equilibrio delle fasi e rovina la resistenza alla corrosione in quel punto.
Cosa cambia in pratica: il calore, non il composto
Raramente serve una formula chimica completamente nuova solo perché un disegno passa da 304 a 430 o a duplex. Quello che deve cambiare in officina è come controlli calore e pressione di contatto.
Nel nostro stabilimento di Xiamen, fondato nel millenovecentonovantadue, eseguiamo prove su ventuno piattaforme macchina e sei linee di prodotto, con il supporto di ventiquattro diritti di proprietà intellettuale cinesi autorizzati. Lo stesso composto si comporta diversamente tra le qualità a causa dell'incrudimento e della conduzione del calore, non perché il composto sia cambiato. Mantenere la pressione costante, ravvivare spesso le ruote o mantenere il flusso di acqua fresca e composto nelle macchine per finitura in massa previene il danno termico.
Cosa va storto e cosa ti dice
Quando qualcuno prova a rilucidare l'acciaio inox e la superficie esce graffiata, opaca o scolorita, indovinare rimedi a caso fa perdere tempo e rovina i pezzi. Ogni difetto visivo su una superficie inox lucidata è l'impronta lasciata da uno specifico errore nella sequenza di grana, nella pulizia o nel controllo del calore.
Leggere i difetti di superficie prima di cambiare composto
Prima di buttare il panetto che stai usando o di svuotare una vasca vibrante, ispeziona il pezzo con luce bianca radente e pulisci un punto piccolo con solvente. Quel controllo rapido ti dice se il difetto sta sopra il metallo (grasso intrappolato o pellicola d'acqua) o è inciso nel metallo stesso (graffi da grana estranea, salto di fase o bruciatura termica).
La tabella diagnostica in quattro colonne
Usa la tabella diagnostica qui sotto per risalire dalle comuni anomalie di lucidatura alla loro causa radice in officina e applicare il rimedio giusto.
| Sintomo in superficie | Causa radice | Controllo in officina | Azione correttiva |
|---|---|---|---|
| Compaiono più graffi man mano che lucidi | La ruota o i media trasportano grana grossa estranea o truciolo di ferro | Prova una ruota nuova o media puliti su uno scarto | Ravviva o cambia le ruote, svuota e lava la vasca e separa gli utensili grossi dai fini |
| Compare una colorazione termica gialla o blu | Surriscaldamento per velocità eccessiva della ruota, pressione o sfregamento a secco | Controlla se la colorazione si trova nei punti di sosta | Riduci velocità e pressione, aggiungi composto e passa la passivazione |
| La superficie brillante appare lattiginosa o velata | Grasso ceroso residuo, calcare dell'acqua dura o composto essiccato | Pulisci un punto di prova con solvente caldo su panno bianco | Sgrassa a fondo e risciacqua con acqua demineralizzata |
| La passata di detergente lascia i graffi invariati | I graffi hanno profondità fisica e il detergente non contiene abrasivo | Passa l'unghia sul segno | Passa a un composto abrasivo o alla finitura in massa |
| Compaiono macchie di ruggine giorni dopo la lucidatura | Contaminazione da acciaio al carbonio su ruote o media condivisi | Verifica la presenza di ferro libero incluso | Usa ruote e media dedicati solo all'inox, poi esegui la passivazione acida |
| Lo specchio mostra righe sottostanti | È stato saltato un passaggio intermedio di grana prima della coloritura finale | Inclina la luce per individuare le righe direzionali | Torna indietro di una fase di grana per togliere prima le righe profonde |
Domande frequenti sulla lucidatura dell'acciaio inox
La lucidatura acciaio inox è la stessa cosa del detergente per acciaio inox?
No, anche se i marchi del largo consumo stampano spesso entrambe le parole sulla stessa bottiglia. Un detergente per acciaio inox contiene solventi delicati e oli che portano via impronte e segni dell'acqua senza asportare metallo. Una vera lucidatura industriale per acciaio inox, cioè un composto, contiene minerali abrasivi classificati che tagliano fisicamente i picchi microscopici del metallo per cancellare i graffi e creare una brillantezza permanente.
Posso usare la lucidatura per auto sull'acciaio inox?
La lucidatura per auto funziona solo come passata cosmetica d'emergenza, non come vero strumento di correzione del metallo. I lucidanti automobilistici sono formulati per la vernice trasparente tenera, molto più morbida dell'acciaio inox. Un lucidante fine per auto può togliere una leggera velatura d'acqua su una finitura già fatta, ma non ha i grani duri necessari a tagliare i graffi nell'acciaio. Molti prodotti per auto lasciano anche pellicole al silicone che rovinano la saldatura o l'igiene a contatto con gli alimenti.
Serve un composto speciale per l'acciaio inox?
Sì, ogni volta che tagli o lucidi il metallo stesso. Poiché l'acciaio inox è tenace e tende all'incrudimento, i composti pensati per ottone o alluminio teneri — come il Tripoli marrone standard — velano e surriscaldano l'acciaio. L'acciaio inox richiede abrasivi duri e affilati come allumina calcinata o ossido di cromo, abbinati a leganti che controllano il calore.
Qual è la differenza tra composto nero, marrone, bianco e verde?
Nella convenzione di officina, questi colori indicano la posizione di un panetto solido nella sequenza dal taglio alla finitura. Il nero è il composto più grosso, per togliere le righe pesanti di molatura, mentre il marrone è un taglio medio per metalli non ferrosi più teneri. Il bianco è un composto medio-fine di prelucidatura per l'acciaio inox, e il verde è un composto fine per la coloritura finale a specchio. Poiché la codifica a colori è un'abitudine di settore e non una norma vincolante, verifica sempre taglio e finitura con una prova su campione.
Posso lucidare l'acciaio inox a mano con un panno?
Puoi togliere graffi leggeri, ossidazione e velature a mano con un panno in microfibra e una pasta abrasiva morbida, strofinando parallelamente alla grana sui pannelli spazzolati. Tuttavia lo strofinio a mano non genera la velocità né la pressione necessarie a livellare graffi profondi o a trasformare il materiale grezzo in un vero specchio. La rimozione di difetti profondi e la finitura a specchio richiedono la lucidatura a ruota per i pezzi singoli o la finitura vibrante e centrifuga per i lotti.
Perché il mio acciaio inox sembra peggiore dopo la lucidatura?
L'acciaio inox di solito peggiora per una di tre ragioni: aver strofinato contro la grana di uno spazzolato con pasta abrasiva, aver intrappolato grasso sporco o grana grossa su una ruota, o aver surriscaldato il metallo. Prima sgrassa un punto di prova per vedere se l'opacità è solo residuo di cera spalmato; se i graffi restano, torna a una fase pulita di taglio medio e mantieni fresco il pezzo. Per abbinare i media da tumbling e il composto liquido giusti ai tuoi lotti di pezzi inox, scrivici sulla nostra pagina dei contatti per discutere la tua applicazione.
 +86-592-2381506


 Rete IPv6 supportata