Media di lucidatura: come scegliere granulometria, dimensione e forma per i vostri pezzi
I media di lucidatura si scelgono in base a tre cose: granulometria di taglio, dimensione rispetto al più piccolo dettaglio del pezzo e forma. Il nome del materiale — ceramica, plastica, porcellana — è l'ultima decisione, non la prima, perché lo stesso nome "media ceramica" copre un triangolo a taglio grossolano e una sfera di brillantatura che si comportano in modo del tutto diverso.
Questa pagina vi dà la regola di dimensionamento, le sei granulometrie di taglio che teniamo effettivamente a magazzino e i dettagli specifici del pezzo in cui ogni scelta fallisce. Se sapete già che vi serve una prova su campione, è l'istinto giusto: i numeri qui sono un punto di partenza per una prova, non un sostituto.
Cosa si vede in officina quando il media è sbagliato
Quattro sintomi coprono la maggior parte degli errori sul media, e ciascuno punta a una variabile diversa:
| Cosa si vede | Cosa significa di solito |
|---|---|
| Bordi arrotondati, quote che derivano su un pezzo sottile | Media troppo grosso per il materiale da asportare, o una granulometria usata troppo a lungo |
| Bave ancora presenti dopo un ciclo lungo | Media troppo fine, oppure il media è esaurito e non taglia più |
| Il colore del pezzo è diventato grigio opaco e non si schiarisce più | Graniglia grossa trascinata nella fase di lucidatura, o composto che non allontana il truciolo |
| Media incastrato in un foro, in una scanalatura o in una filettatura | Dimensione del media sbagliata per il dettaglio: un problema di dimensionamento, non di processo |
Il terzo è quello diagnosticato peggio. Una velatura grigia che compare tardi nel ciclo viene di solito attribuita al composto, mentre in pratica la carica contiene ancora graniglia della fase precedente e sta lucidando sopra di essa.
Perché la scelta del media va storta: la trappola del materiale
L'errore comune è comprare i media in base al nome del materiale. Due cariche vendute entrambe come "media ceramica" possono differire di un fattore nella velocità di taglio, perché il nome descrive il corpo, non la granulometria dell'abrasivo.
Ciò che determina davvero il risultato è quanto materiale il media asporta all'ora e quanta geometria del pezzo conserva mentre lo fa. I due fattori tirano in direzioni opposte: un taglio più veloce è quasi sempre un taglio meno rispettoso della forma. Ogni decisione sul media è un punto su questo compromesso, e il compromesso è fissato da granulometria e forma — non dal fatto che il corpo sia ceramica, plastica o porcellana.
È anche per questo che un tempo di ciclo citato dal lavoro di qualcun altro raramente si trasferisce. Un ciclo pubblicato presuppone un materiale e un'asportazione che potrebbero non essere i vostri.
Verificate questo prima ancora di guardare i media
Passate in rassegna questi sei punti sul disegno reale prima di selezionare qualsiasi cosa. Saltarne uno solo è ciò che produce una prima prova deludente:
- Dove si trova la bava e quanto è tenace. Una bava libera su un foro trasversale forato e una bava pesante di fusione sono due lavori diversi. Allungare un ciclo delicato per togliere una bava pesante arrotonda ogni bordo buono prima che la bava se ne vada.
- Il dettaglio più piccolo del pezzo. Foro più piccolo, scanalatura più stretta, passo di filettatura più fine, raggio interno più piccolo. Questo numero fissa la dimensione massima del media — vedi la regola sotto.
- Il materiale da asportare, in termini assoluti. Non "sbavare", ma quanti decimi di millimetro. Questo fissa la granulometria e il tempo.
- Quali superfici non devono cambiare. Facce estetiche, facce di tenuta, fianchi di filettatura, sedi di cuscinetto. Il media non sa quale faccia conta.
- Il materiale e il suo stato. Le leghe tenere tagliano più in fretta e spalmano; le leghe che incrudiscono richiedono un taglio breve e controllato; le plastiche si comportano in modo del tutto diverso dal metallo e di solito si lavorano a secco.
- Cosa succede a valle. Galvanica, anodizzazione, assemblaggio, collaudo. Un pezzo lucidato a un colore di fondo leggermente diverso dal lotto precedente fallirà un controllo di coerenza galvanica, e questa è una questione di processo, non di macchina.
La regola di dimensionamento, e perché è una regola
Il media non deve mai essere più grande di circa un terzo del più piccolo dettaglio del pezzo.
La conseguenza pratica: un pezzo con un foro cieco da 3 mm richiede media più piccolo di 3 mm, il che significa granulometria fine e ciclo più lungo, e non c'è modo di evitarlo. Per una rottura bordo generica su una piastra piana il media può essere molto più grande e il ciclo molto più corto, perché il lavoro è solo riportare indietro i bordi.
Un controllo pratico utile prima di far girare qualsiasi cosa: mettete il pezzo in un sacchetto con un campione del media. Se il media non entra nei dettagli a mano, non ci entrerà nemmeno in macchina.
Un media troppo fine per il pezzo è altrettanto dispendioso nell'altra direzione: taglia lentamente e il pezzo gira senza che venga asportato molto. Il fallimento frequente sull'alluminio in particolare è usare un media classificato per l'inox e poi cercare di lucidare via il danno, il che asporta più materiale di quanto il processo originale avrebbe richiesto.
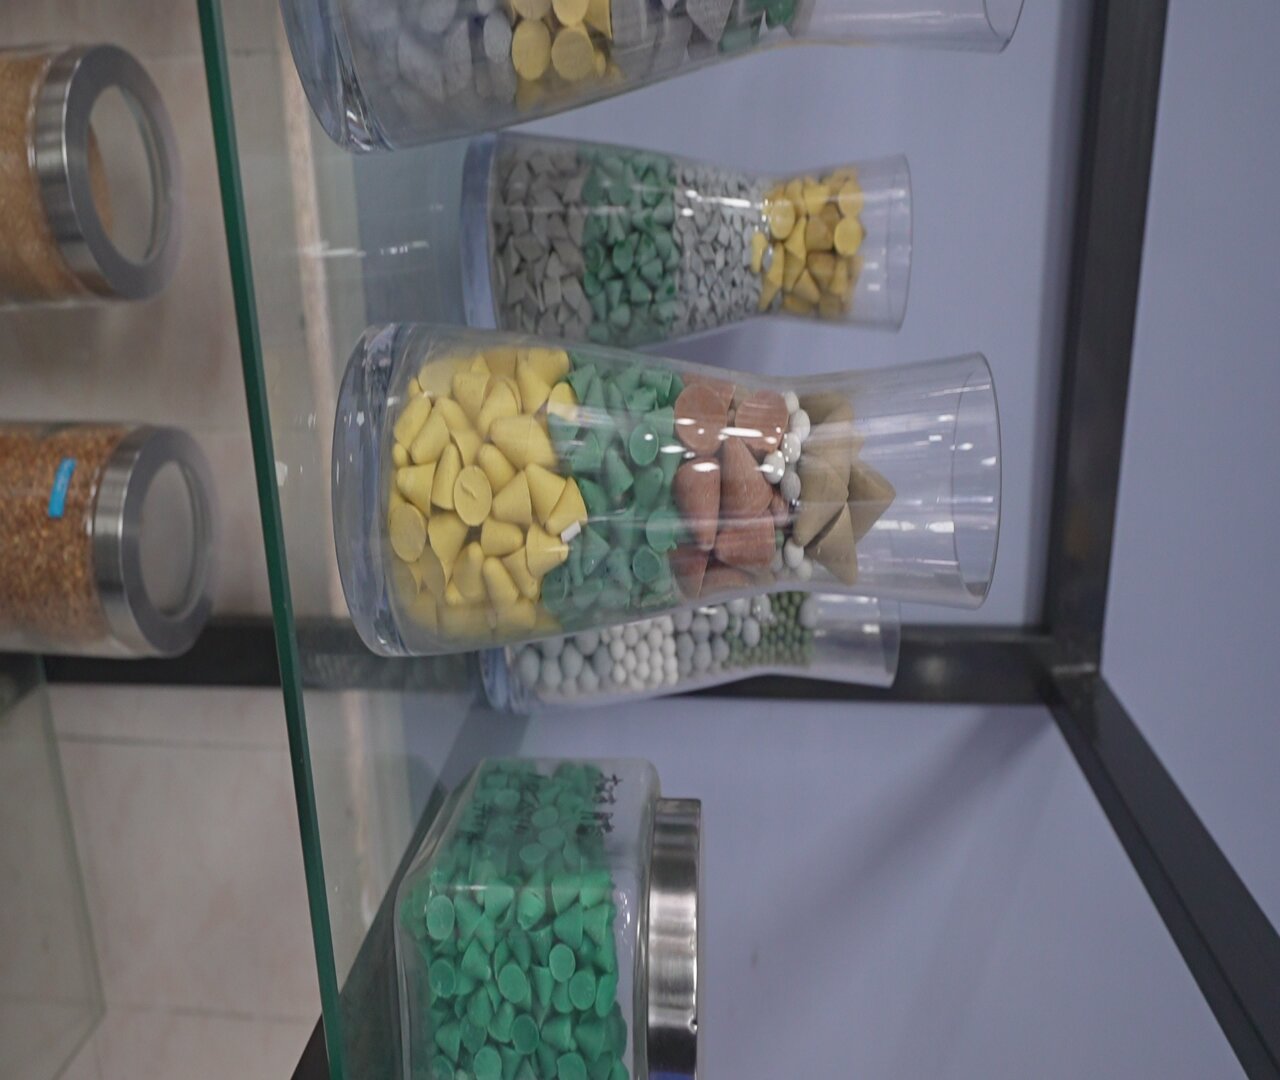
La gamma di media come appare davvero: la stessa granulometria nominale è disponibile in forme e colori di corpo diversi, ed è la forma a decidere dove morde il taglio. Un cono giallo raggiunge un angolo che un cilindro bianco della stessa dimensione lucida senza toccare — per questo "6 mm ceramica" non è una specifica finché non si nomina anche la forma.
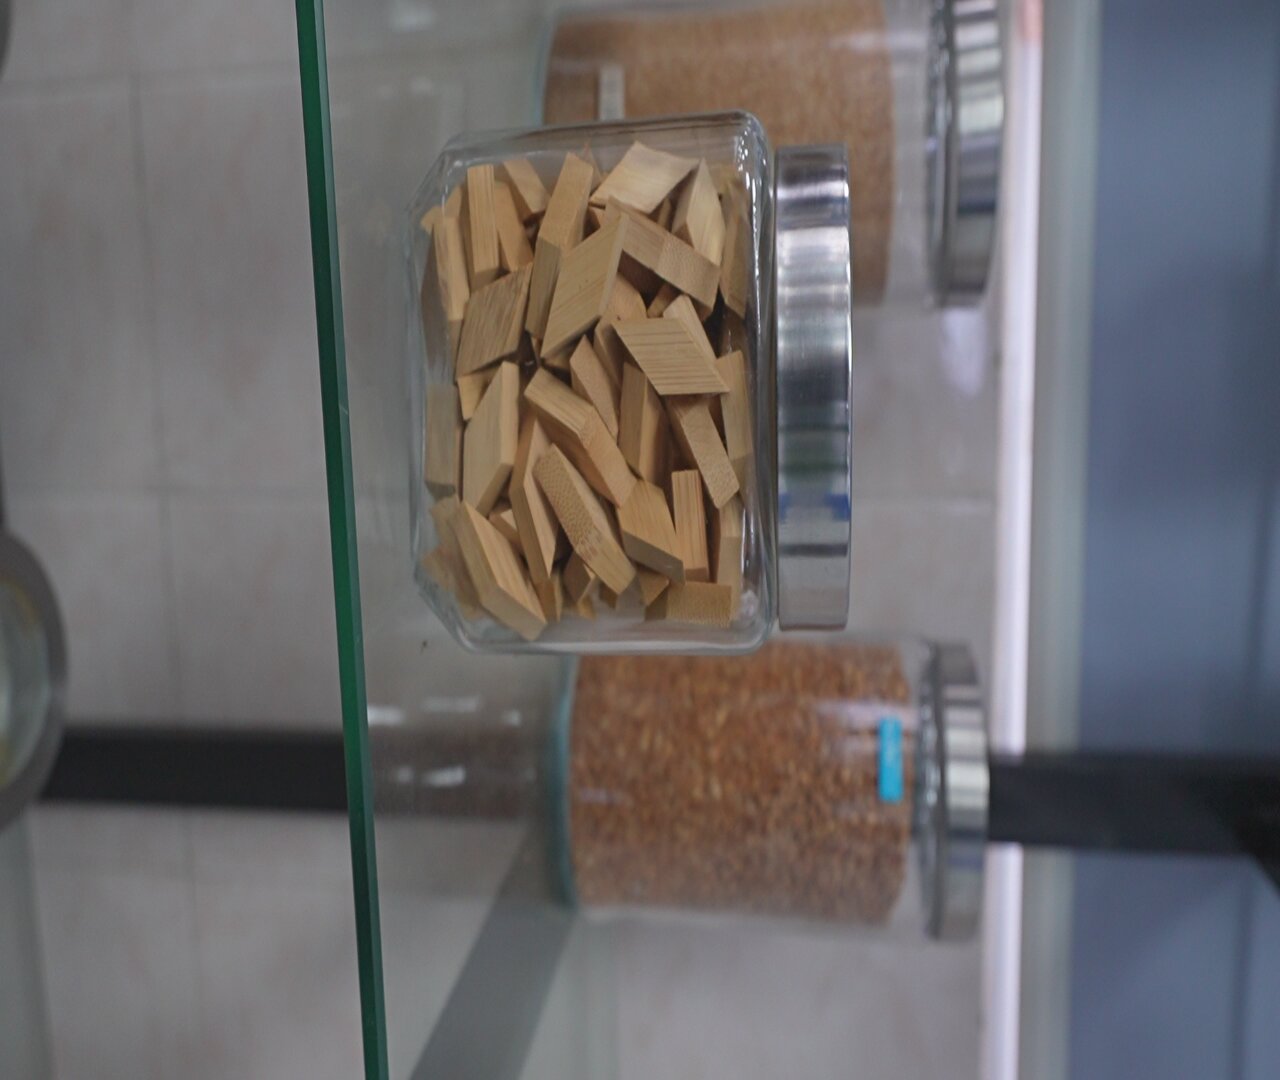
Gli stessi media più da vicino. Leggete i bordi: le forme triangolari portano uno spigolo di taglio definito, quelle arrotondate no. È questa differenza che una lettera di granulometria non può esprimere da sola, ed è la ragione per cui un pezzo con dettagli misti di solito richiede due forme invece di un compromesso.
Le sei granulometrie di taglio che teniamo
I nostri media sono classificati su una scala a sei punti, e la stessa scala è stampata sulle tabelle di rettifica a umido e a secco che accompagnano ogni prodotto:
| Granulometria | Significato | Uso tipico |
|---|---|---|
| VR | Molto grossa — massima asportazione di materiale | Bave pesanti, bava di fusione, bava di sega |
| R | Grossa — taglio forte | Sbavatura standard su pezzi in acciaio robusti |
| N | Normale — lavorazione standard | Sbavatura generale e rottura bordo (umido) |
| M | Media — finitura generale | Finitura generale (secco) |
| NF | Normale fine — qualità intermedia | Finitura intermedia prima della lucidatura (umido) |
| MF | Media fine — prelucidatura | Fase di prelucidatura (secco) |
| F | Fine | Finitura fine |
| FF | Finitura molto fine | Fase finale di brillantatura |
Notate che le tabelle umido e secco non usano gli stessi nomi di granulometria — la tabella umida va VR / R / N / NF / F / FF e quella secca VR / R / M / MF / F / FF. Non mescolate una lettera di granulometria da una tabella all'altra.
Dimensioni e forme che esistono davvero nella gamma
Per la rettifica a umido, il corindone bruno fuso è disponibile come triangolo ad angolo tagliato, triangolo, sfera e cilindro ad angolo tagliato da 2 mm fino a 30×30 mm secondo la forma; ceramica come sfera e triangolo ad angolo tagliato da 2 mm a 20×20 mm; porcellana ad alta frequenza come cilindro da 1.3×3 mm a 4×14 mm; e plastica come cono da 5×5 e 6×6 mm, con dimensioni plastiche maggiori da 8×8 mm fino a 50×50 mm sulle granulometrie più fini.
Per la rettifica a secco la gamma va dal guscio di noce 8# a 80#, legno in forme a proiettile, rombo e quadrato da 0.5×2 mm in su, rombo di bambù 2×2 e 3×3 mm, e polvere di pietra.
Le due famiglie sono catalogate separatamente, perché la scelta tra loro è una decisione di processo umido o secco prima che una decisione sul media: gli abrasivi agglomerati in ceramica, porcellana e plastica si usano a umido in media ceramici, media plastici e media di rettifica, mentre guscio di noce, legno, bambù e polvere di pietra si usano a secco e sono catalogati sotto media di finitura a secco. Comprare oltre quella linea per errore è uno dei modi più costosi di perdere un lotto.
La forma decide dove morde il taglio. Uno spigolo vivo taglia in un angolo e una sfera rotonda bruniscе una faccia; la stessa dimensione in due forme non è intercambiabile su un pezzo con dettagli misti. Se il pezzo ha sia una faccia aperta sia una filettatura, nessuna forma singola serve bene entrambe e un processo a fasi è di solito più economico di un media di compromesso.
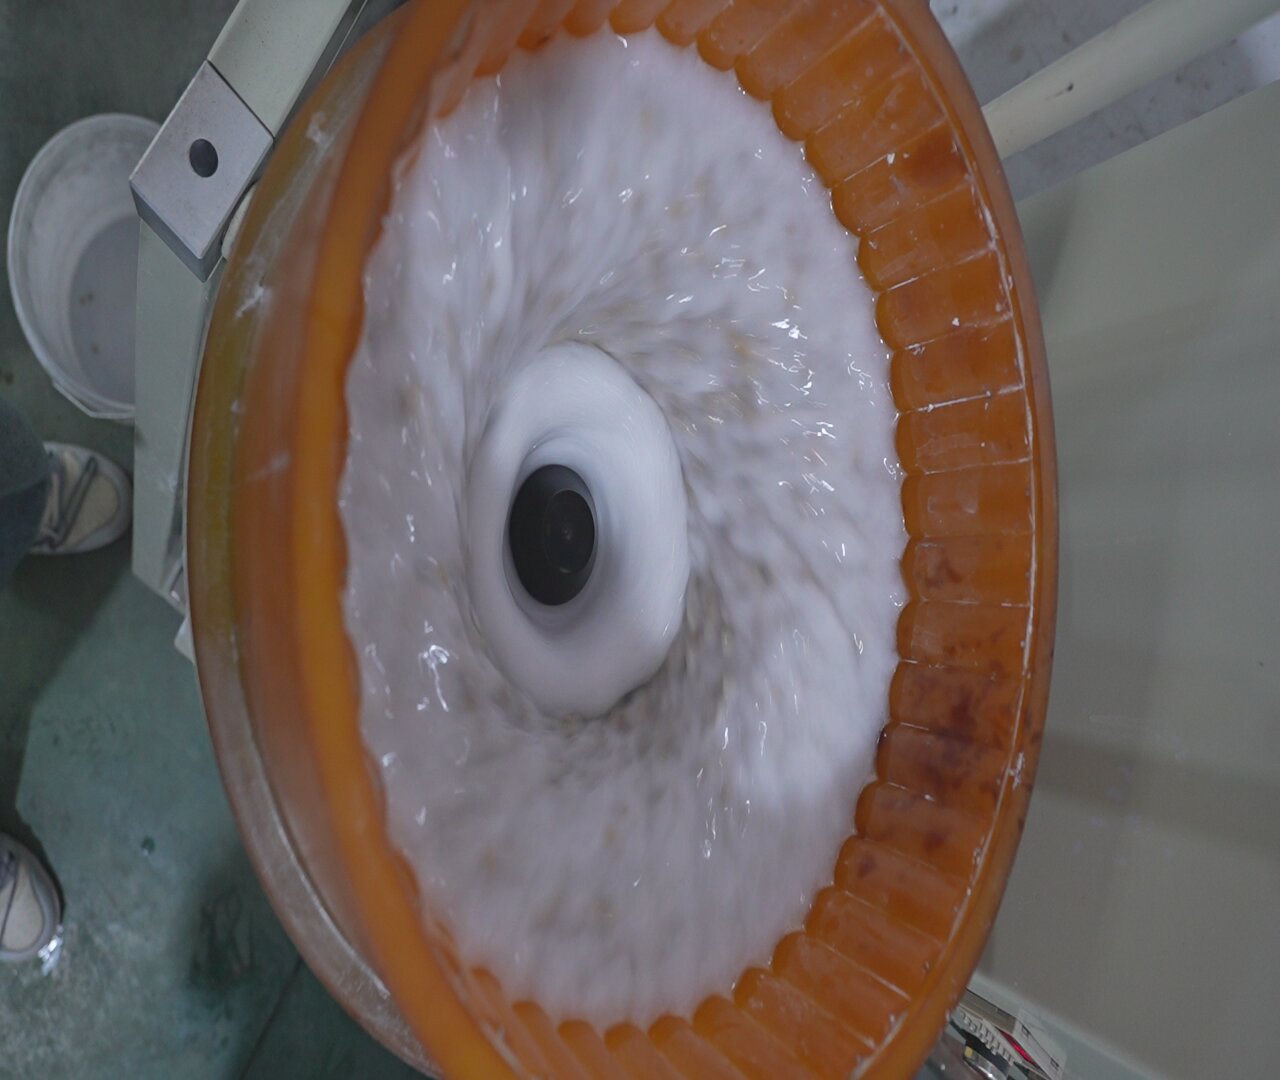
Dentro una tazza durante un ciclo a umido. Tre cose che una specifica scritta non può mostrare sono visibili qui: il rivestimento in poliuretano arancione che è il particolare soggetto a usura, la figura di flusso attorno al mozzo centrale che è ciò che trascina davvero il media sul pezzo, e il livello dell'acqua che deve essere corretto perché il composto porti via il truciolo. Un media troppo piccolo per il pezzo cavalca questo flusso senza tagliare; troppo grande e si blocca contro la parete.
Scegliere i media da barile per materiale: inox, ottone e acciaio
La logica granulometria-dimensione-forma qui sopra è il caso generale, ed è ciò che la maggior parte degli acquirenti intende con "media da barile". C'è un secondo asse che cambia la risposta per la stessa geometria del pezzo: di che cosa è fatto il pezzo. Tre materiali coprono la maggior parte delle richieste, e ciascuno esclude una parte della gamma.
Ottone: cosa richiede davvero un "media di lucidatura per ottone"
L'ottone è il materiale in cui un media che "funziona" rovina silenziosamente la finitura, perché il problema non è il taglio — è il colore.
- Cosa serve all'ottone: un media che tagli senza incastonare ferro. Una carica che ha lavorato acciaio porta particelle di acciaio, e una particella di acciaio sull'ottone produce una macchia di ruggine che compare dopo che il pezzo è già lucidato. La carica deve essere dedicata, o pulita tra i materiali.
- Cosa funziona: un corpo ceramico o in porcellana fine alle granulometrie più fini, usato a umido con un composto che impedisce alla superficie di annerirsi tra le fasi. L'ottone si scolorisce in fretta quando è bagnato ed esposto, il che è una questione di composto oltre che di media.
- Cosa evitare: una carica grossolana usata a lungo. L'ottone taglia in fretta, quindi il rischio non è che la bava sopravviva — è che il bordo e il dettaglio se ne vadano prima che ve ne accorgiate.
- Il guasto caratteristico: una velatura opaca, leggermente grigio-rosata, su tutto il pezzo invece di una finitura irregolare. Di solito è contaminazione riportata, non una carica consumata.
Acciaio inossidabile
L'inox è il caso opposto: è duro, incrudisce e ha bisogno di una carica che continui a tagliare senza lucidarsi fino a esaurirsi.
- Cosa serve all'inox: un media che mantenga la forma abbastanza a lungo da attraversare lo strato incrudito, e un composto che tenga il truciolo in sospensione perché le parti fini non rilucidino la superficie rendendola opaca.
- Cosa funziona: ceramica alle granulometrie da media a fine, usata in due fasi — una fase di taglio per asportare il materiale, poi un cambio pulito a una granulometria più fine per la brillantezza. Un'unica passata lunga con una granulometria di compromesso è la causa abituale della velatura grigia che viene attribuita al composto.
- Cosa evitare: media plastici per l'asportazione sull'inox. Sono troppo teneri per tagliare alla velocità richiesta, quindi lucidano la superficie lasciando il difetto.
- Il guasto caratteristico: brillante a chiazze, grigio in altre, con le zone grigie che corrispondono a dove si trovavano i pezzi nel carico.
Acciaio al carbonio e legato
L'acciaio è il materiale in cui la finestra di ruggine decide la scelta del media quanto la finitura.
- Cosa serve all'acciaio: un media che tagli con efficienza (l'acciaio è tollerante sulla granulometria) e un processo che asciughi il pezzo e lo porti rapidamente alla fase successiva. Un pezzo in acciaio che esce ben finito e arrugginisce durante la notte non è stato finito con il media sbagliato — è stato finito con la sequenza sbagliata.
- Cosa funziona: tutta la gamma è disponibile, perché l'acciaio accetta un taglio grossolano senza deformarsi. Il vincolo è a valle: i dettagli ciechi trattengono acqua, quindi le fasi di separazione e asciugatura contano più della granulometria del media.
- Cosa evitare: lasciare una carica bagnata sull'acciaio tra i turni senza una disciplina di risciacquo, e passare l'acciaio prima di ottone o alluminio in una carica condivisa.
- Il guasto caratteristico: ruggine flash nei dettagli ciechi e sui bordi tagliati nel giro di ore, che si legge come un problema di composto ed è di solito un problema di percorso.
La regola che copre tutti e tre
La regola, identica per media di lucidatura e media da barile: la granulometria è fissata dal pezzo, il corpo dalla sensibilità del materiale alla contaminazione. Ottone e alluminio non possono condividere una carica che ha lavorato acciaio. L'inox ha bisogno di una carica che continua a tagliare. L'acciaio ha bisogno di un percorso che lo asciughi. Stessa geometria, tre risposte diverse.
Dove questo si rompe: cosa non fare
Siate specifici sui limiti, perché è lì che la maggior parte delle prove fallisce:
- Pareti sottili. Sotto circa 0.5 mm di spessore della parete il rischio non è il taglio, è la deformazione. Un processo ad alta energia piegherà il pezzo prima di lucidarlo. Riducete l'energia o cambiate famiglia di macchina, non limitatevi ad accorciare il ciclo. Dove la parete è sottile, la famiglia di macchina conta più della carica — un vibratore a vasca dà un percorso più lungo e delicato di una tazza, e una macchina di finitura magnetica elimina del tutto l'impatto di massa.
- Filettature con tolleranza di passo stretta. Il media si bloccherà in una filettatura fine. O usate un media piccolo e liscio, o mascherate la filettatura, o accettate che un'operazione di formatura della filettatura venga dopo la finitura. Se il media si sta già alloggiando, la soluzione è di solito un cambio di dimensione e forma invece di un risciacquo più lungo — vedi come evitare che il media si alloggi in fori, scanalature e filettature.
- Fori ciechi e tasche profonde. Il media entra e non esce. Pianificate la fase di separazione e pulizia prima di comprare la carica, non dopo.
- Plastiche tenere e acetato. Un processo a umido tiene il pezzo in un bagno caldo e l'acetato si deformerà in modo permanente. La maggior parte del lavoro sulle montature si fa a secco per questa ragione.
- Pezzi in cui il colore di fondo conta per la galvanica. La lucidatura cambia leggermente il colore della superficie. Se due lotti devono essere galvanizzati con lo stesso aspetto, la fase di finitura deve essere mantenuta su una base coerente invece che su "il più brillante possibile".
- Leghe che incrudiscono come il titanio. La carica deve essere dedicata e mantenuta pulita, perché la contaminazione portata da un altro lavoro si vede come graffi.
Cosa chiedere prima di approvare il preventivo
Il media costa poco rispetto alle conseguenze di sbagliare, quindi trattate la conversazione sulle specifiche come la parte importante:
- Chiedete una prova su campione del vostro pezzo peggiore, non di quello medio. Un lotto che sembra a posto con geometria semplice può scendere a metà del conteggio non appena un dettaglio intrappola il media. Eseguiamo le prove così per standard: voi inviate pezzi rappresentativi, noi restituiamo la finitura con il tempo di ciclo e il consumo di media misurati. Il processo è descritto nella pagina di prova su campione.
- Definite l'accettazione prima della prova. Cosa conta come bordo superato, quale obiettivo di rugosità, quali facce sono protette. Una prova senza uno standard di accettazione scritto vi dice solo che aspetto ha.
- Chiedete qual è il consumo di carica per lotto. La durata del media va da circa 20 a 200 ore di funzionamento secondo materiale e ciclo — un intervallo così ampio significa che il consumo va misurato sul vostro lavoro, ed è il numero che determina il vostro costo di consumabile per pezzo.
- Chiedete granulometria e dimensione per iscritto sull'ordine, non solo "media ceramica". Una granulometria come "2 a 4 mm" copre una gamma che conta su un dettaglio fine.
- Confermate cosa viene fornito con la macchina. L'imballaggio standard comprende il kit ricambi, un set iniziale di media e composto, utensili e manuali, così la prima prova può girare all'arrivo.
- Chiedete il tempo di consegna rispetto al vostro piano di produzione. Una macchina standard viene spedita in 25 a 35 giorni dall'acconto; una configurazione su misura richiede 45 a 60 giorni, e aggiungere un separatore o un essiccatore lo allunga ancora.
Scegliere per pezzo, invece che per nome del media
La via più rapida di solito è partire dal pezzo, non dal catalogo. Tre punti di partenza coprono la maggior parte delle richieste:
- Pezzi metallici con una bava da togliere — partite dalle granulometrie di sbavatura e dalla gamma di media di rettifica, poi passate a una granulometria più fine per la finitura.
- Pezzi in plastica o verniciati in cui la superficie non deve essere attraversata — partite dai media plastici, che si consumano progressivamente e danno un taglio più delicato.
- Pezzi che richiedono un processo a secco — montature per occhiali, legno, gioielleria e tutto ciò che si macchierebbe o si deformerebbe in un bagno umido — partite dai media di finitura a secco.
Se il pezzo è abbastanza piccolo che la separazione, e non la finitura, è il vero collo di bottiglia, la scelta del media è secondaria rispetto alla macchina e al setaccio; quel problema è trattato in come separare i piccoli pezzi dai media di lucidatura.
FAQ
Si può usare un solo tipo di media per ogni pezzo? No. Geometria, condizione in ingresso e finitura obiettivo cambiano tutti il requisito di contatto, e una carica adatta a una staffa piatta in acciaio danneggerà un alloggiamento in alluminio a parete sottile.
Il media ceramico è sempre meglio della plastica? No. La ceramica taglia più in fretta e mantiene la forma, quindi si adatta a leghe più dure e cicli più lunghi. La plastica è più delicata ed economica, ed è la scelta più sicura per leghe tenere, pareti sottili e pezzi in plastica. La banda abituale è 3 a 10 mm in ceramica contro 10 a 25 mm in plastica.
Come capisco quando il media è esaurito? Tre segnali, tutti presenti prima che la carica sia completamente morta: la finitura smette di migliorare, il pezzo inizia a mostrare una velatura grigia opaca e il tempo di ciclo sale di circa il 20% per lo stesso risultato. Il rabbocco ripristina il taglio, ma un cambio completo a intervallo definito è di solito più riproducibile del mescolare nuovo a vecchio.
Potete fornire media secondo la nostra specifica? Sì, ed è normale quando un pezzo ha un materiale controllato o un audit fornitore ha fissato il consumabile. La specifica va data come granulometria, intervallo di dimensione, forma e comportamento di taglio o brillantatura, non come aspetto finito — "fatelo come questo campione" non si può ordinare né collaudare.
Il media arriva con la macchina? Un set iniziale di media e composto viene spedito nella stessa cassa di una macchina standard, così la prima prova può essere eseguita all'arrivo. Il consumo continuo è quotato separatamente in base al vostro ciclo.
 +86-592-2381506


 Rete IPv6 supportata