Lucidatrice vibrante: cos'è, cosa può fare e cosa no
Chiedi a due officine cosa sia una "lucidatrice vibrante" e otterrai due risposte diverse. Una intende la macchina universale che sbava e lascia una leggera lucentezza. L'altra intende una macchina configurata appositamente per ottenere una finitura a specchio. L'hardware è lo stesso. La configurazione no.
Questa pagina illustra cosa il processo può e non può fare e cosa cambia quando l'obiettivo passa da sbavato a lucidato. Per la scelta tra vasca circolare e rettangolare, vedi selezione della macchina di finitura vibrante. Per le forme dei media, vedi media per buratti vibranti. Per le specifiche di smussatura degli spigoli, vedi attrezzature per sbavatura vibrante, mentre un commento più ampio sul mercato è nella pagina sui trend di settore.
Una macchina, diverse funzioni: perché il nome crea confusione
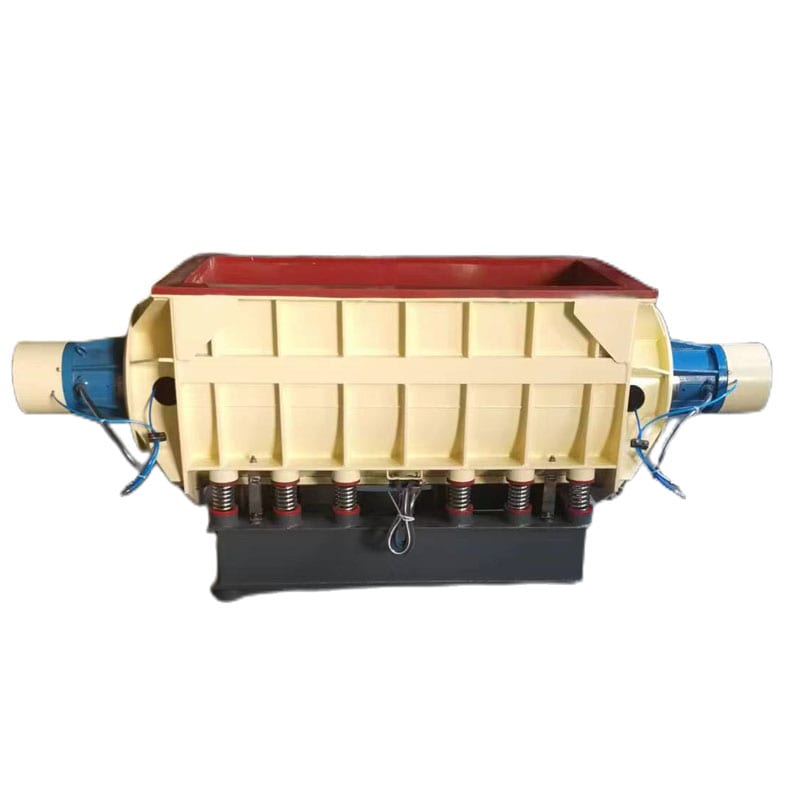
Nelle officine meccaniche, la stessa vasca montata su molle viene chiamata sbavatrice vibrante, lucidatrice a vibrazione o buratto lucidatore. Chi cerca una lucidatrice vibrante spesso presume che sia una macchina dedicata esclusivamente alla finitura a specchio.
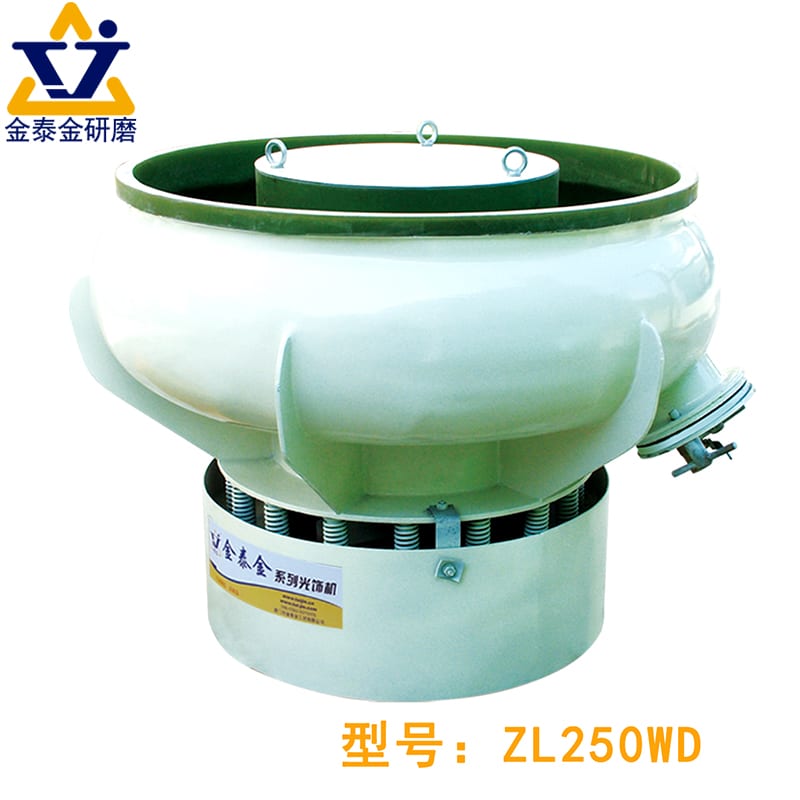
La piattaforma è la stessa; la configurazione no
Nella finitura di massa, una macchina di finitura a vibrazione è una piattaforma meccanica condivisa anziché uno strumento monofunzione. La vasca in acciaio, il rivestimento in poliuretano, le molle e il motore eccentrico restano identici. Sostituendo i media, variando il composto e regolando i contrappesi, un'unica macchina svolge quattro operazioni distinte:
- Sbavatura degli spigoli: I media ceramici a grana grossa rimuovono le bave e smussano gli angoli vivi.
- Decapaggio: Detergenti acidi o alcalini abbinati a media abrasivi rimuovono calamina e ruggine.
- Satinatura: Abrasivi fini in plastica o ceramica eliminano i segni CNC creando una finitura opaca uniforme.
- Lucidatura a specchio: Supporti lisci non abrasivi o a secco trattati comprimono le creste in un riflesso brillante.
Tre lavorazioni chiamate "lucidatura a vibrazione"
Poiché in officina il termine "lucidatura" è usato in modo generico, acquirenti e operatori lo usano per descrivere tre processi produttivi molto diversi:
- Sbavatura a singolo stadio con brillantante: Uso di pietre di sbavatura standard con sapone brillantante per pezzi puliti e leggermente lucidi.
- Satinatura a due stadi: Una fase di taglio per eliminare i segni di utensile, seguita da levigatura fine prima di anodizzazione o placcatura.
- Lucidatura a specchio a tre stadi: Passaggio da abrasivi da taglio a quelli di raccordo, fino alla finitura con porcellana non abrasiva, acciaio o a secco.
Perché la confusione costa denaro a entrambe le parti
Quando un disegno indica solo "lucidatura a vibrazione" senza specificare il risultato, qualcuno ci rimette. Preventivare un singolo passaggio quando il cliente attende un riflesso a specchio causa scarti, mentre preventivarne tre per una staffa nascosta fa perdere l'offerta.
Cosa accade realmente all'interno della macchina
Comprendere come una levigatrice a vibrazione rifinisce il metallo evita di acquistare consumabili errati o sovraccaricare la vasca. All'interno della camera rivestita in poliuretano, la finitura avviene per sfregamento tridimensionale continuo anziché per caduta libera.
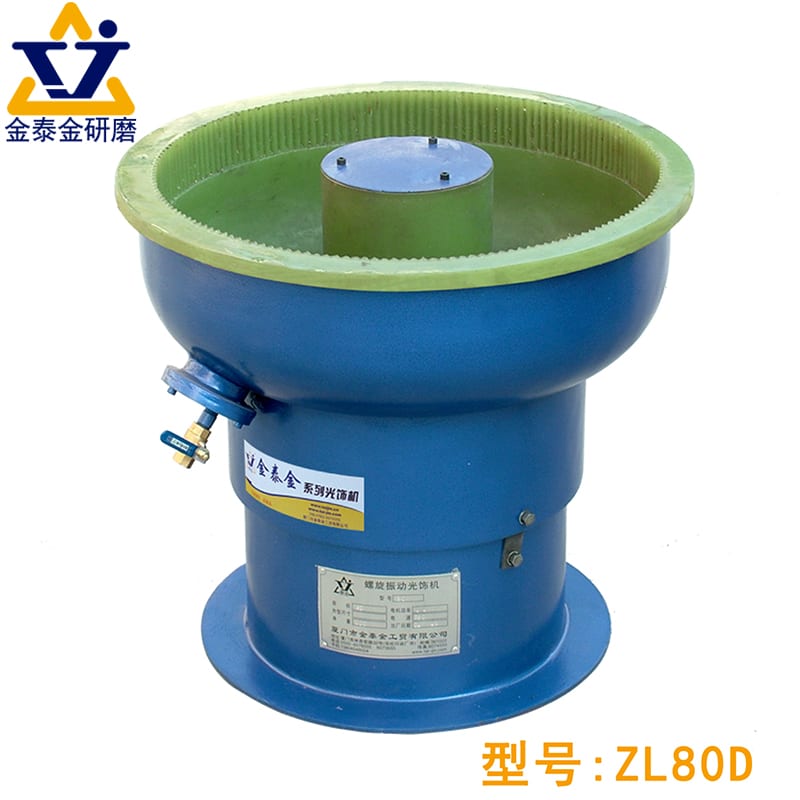
Il letto abrasivo e il suo movimento
Un motore eccentrico scuote la vasca o i vibratori a vasca con ampiezza e frequenza regolabili. Ogni impulso spinge il letto abrasivo verso l'alto e in avanti, guidando pezzi e abrasivi in un moto a spirale continuo lungo la camera.
Poiché i pezzi viaggiano immersi in un flusso continuo di abrasivi, il letto sostiene le forme fragili e lavora insieme su spigoli e superfici. Il rapporto di carico esatto tra abrasivo e pezzi dipende dalla geometria e dal peso del pezzo e va stabilito con prove pratiche.
L'azione dell'abrasivo sulla superficie in ogni fase
Mentre il letto abrasivo si muove a spirale nella vasca, singole pietre o sfere applicano tre azioni meccaniche sulla superficie del pezzo:
- Taglio per impatto: Pietre abrasive angolari colpiscono le bave sporgenti tranciandole.
- Abrasione per scorrimento: Le facce abrasive scorrono sui pezzi sotto il peso del letto, spianando i picchi d'utensile.
- Brunitura a compressione: Sfere lisce non abrasive appiattiscono i micro-picchi senza tagliare, riflettendo la luce in modo netto.
Perché il composto conta quanto il media
Far funzionare pietre abrasive in una vasca con semplice acqua di rubinetto rovina presto la finitura. Senza composto, la polvere metallica asportata intasa le pietre, i pezzi sfregano metallo su metallo e le superfici fresche si ossidano creando una patina grigio scuro.
I consumabili liquidi dosati nell'acqua per la lucidatura vibratoria svolgono tre funzioni: lubrificano i punti di contatto per controllare la profondità di taglio, mantengono in sospensione le polveri scure di metallo per espellerle nello scarico e lasciano una pellicola antiruggine sul metallo pulito.
Cosa cambia passando dalla sbavatura alla lucidatura
Passare su una macchina a vibrazione dalla sbavatura grezza alla lucidatura fine richiede la regolazione simultanea di tre variabili:
- Il media passa da angolare a sferico e denso: I triangoli a spigoli vivi lasciano il posto a cilindri lisci, sfere, coni fini in plastica o sfere d'acciaio temprato.
- Il composto passa da detergente a brillantante ad alta lubrificazione: I saponi di lavaggio sono sostituiti da scivolosi composti di brunitura o paste lucidanti a secco.
- L'energia della macchina e la struttura del ciclo cambiano: L'angolo di anticipo e l'ampiezza vengono regolati per evitare ammaccature tra pezzi, e il singolo passaggio diventa una sequenza multifase.
Cosa può fare — e cosa non può fare
La burattatrice vibrante è tra le macchine più versatili in officina, ma ha rigidi limiti fisici. Sapere cosa non può fare evita settimane di tentativi falliti a vuoto.

Superfici che gestisce bene
La lucidatura a vibrazione eccelle su facce esterne, spigoli e profili poco profondi di pezzi stampati, fusi o lavorati di taglia medio-piccola. Rimuove bave, attenua lievi segni di fresatura e produce finiture uniformi opache, satinate o brillantate su lotti interi, senza posizionamento manuale.
Superfici che gestisce male
L'azione vibrante è limitata dove i media abrasivi non riescono a scorrere o arrivare. Fori ciechi profondi, filettature interne fini e spigoli interni acuti fanno incastrare l'abrasivo, lasciando intatte le zone rientranti mentre l'esterno si lucida regolarmente.
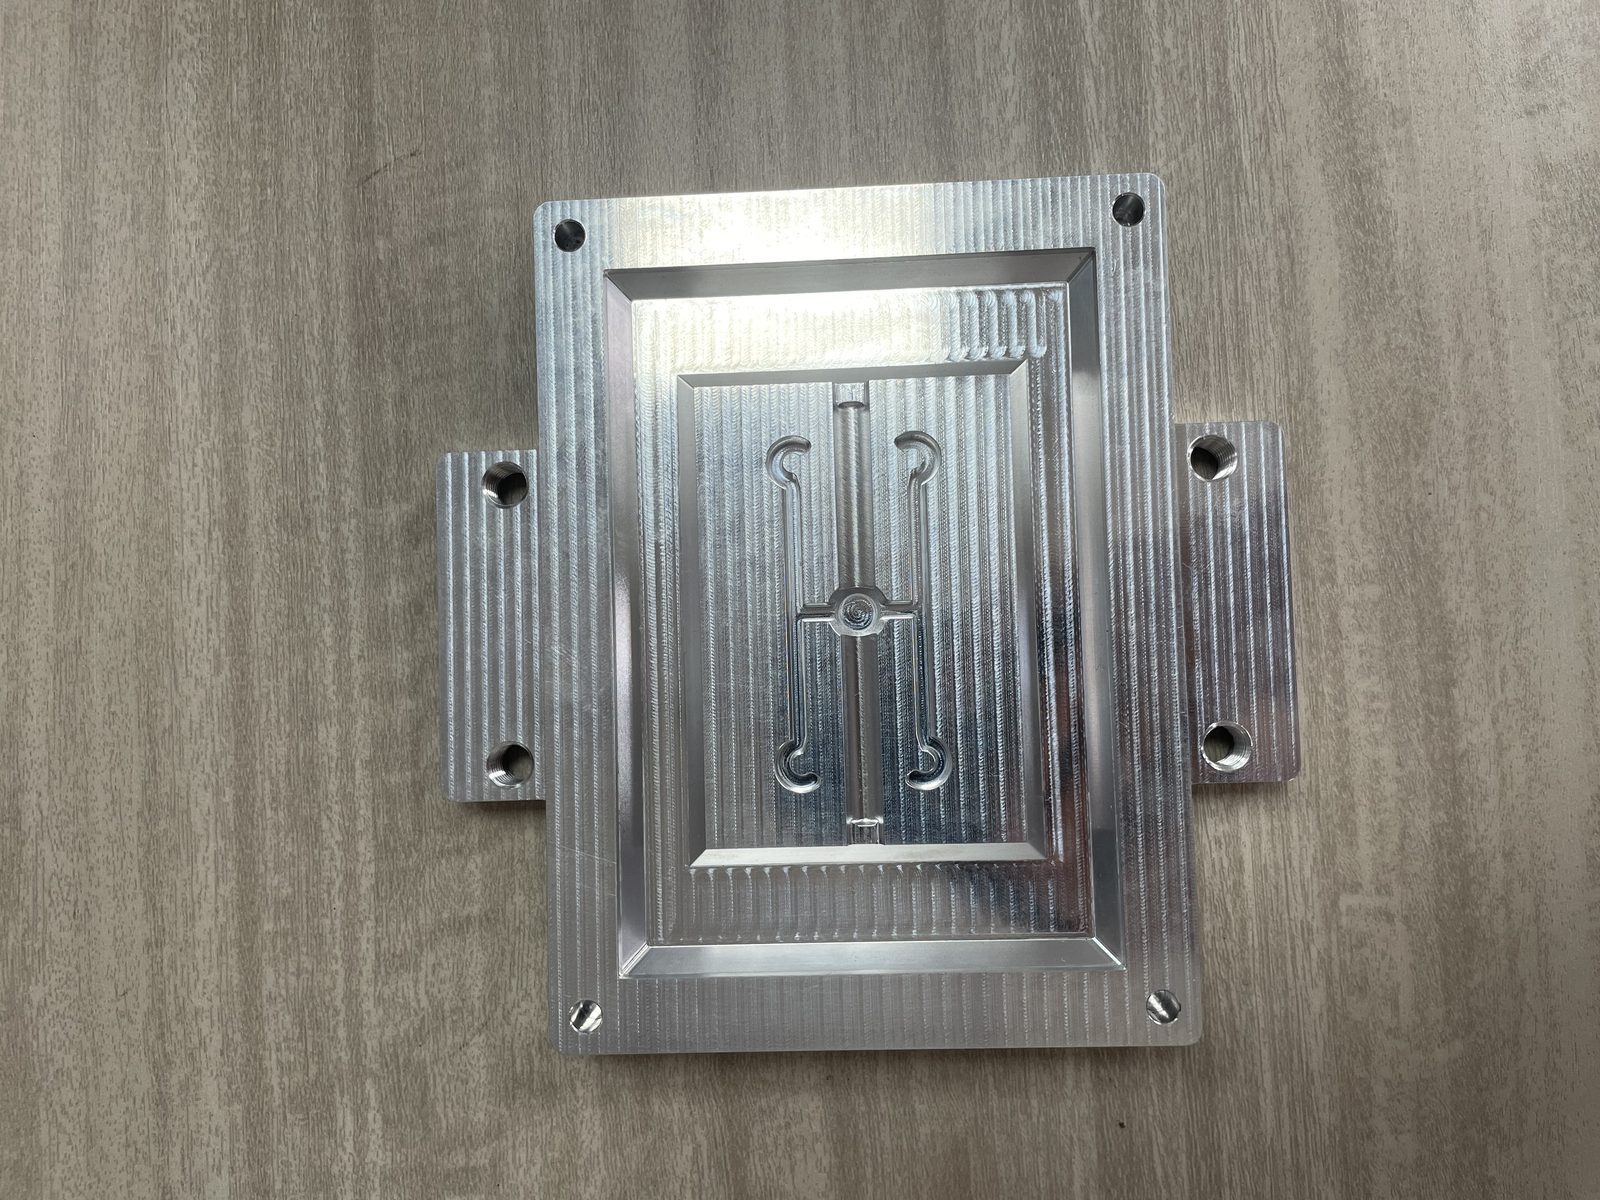
Anche i lamierini stampati piatti e sottilissimi sono problematici: le superfici piane bagnate aderiscono alle pareti in poliuretano invece di circolare nel letto.
L'unica cosa che non può fare: modificare la geometria del pezzo
La finitura di massa rifinisce la topografia superficiale; non modifica le quote né il colore del metallo. Una burattatrice non può raddrizzare uno stampato svergolato, correggere un albero maggiorato o eliminare solchi profondi. Tali incisioni richiedono smerigliatura a nastro o carteggiatura prima della lucidatura; per cambiare colore servono anodizzazione, galvanica o PVD.
Quando un processo diverso è la risposta onesta
Usa la tabella delle capacità a quattro colonne qui sotto per vedere dove funziona la lucidatura a vibrazione e dove un altro processo è la scelta onesta.
| Il tuo obiettivo | La lucidatura a vibrazione può farlo? | Realtà in officina | Processo migliore se No o Parziale |
|---|---|---|---|
| Rimuovere le bave e raggiare i bordi esterni | Sì | Punto di forza della finitura a vibrazione per lotti di ogni dimensione | Non necessario per parti standard |
| Eliminare lievi segni di utensile CNC | Sì | Richiede una fase iniziale con abrasivi di taglio | Disco centrifugo per cicli più rapidi |
| Produrre una finitura opaca o satinata uniforme | Sì | Ottenuto affidabilmente con sequenza a due fasi di taglio e finitura | Non necessario |
| Produrre una finitura lucida a specchio | Parziale | Richiede tre fasi e inserti non abrasivi sulle facce esterne | Buratto centrifugo per maggiore pressione |
| Rimuovere solchi profondi o cavità di fusione | No | I granuli entrano nelle cavità profonde senza livellare il metallo circostante | Prima levigatura a nastro o lucidatura a mola |
| Correggere dimensioni fuori tolleranza | No | La finitura di massa agisce sui picchi, non sulla geometria nominale | Lavorazione CNC o rettifica superficiale |
| Cambiare il colore del metallo grezzo | No | La burattatura meccanica rivela solo il lustro naturale della lega | Anodizzazione, placcatura o verniciatura a polvere |
| Lucidare un solo grande pezzo saldato | No | Il pezzo non può circolare nella vasca e il setup è antieconomico | Levigatura manuale e lucidatura a mola |
| Lucidare dentro stretti fori incrociati | Parziale | I media standard fanno da ponte su piccoli fori e cave profonde | Aghi magnetici o a trascinamento |
Quando piccoli pezzi di precisione richiedono più pressione di contatto per una finitura a specchio rapida, confronta le opzioni ad alta energia nella guida su disco centrifugo vs tamburo centrifugo.
Il percorso in tre fasi per una vera lucidatura
Il più grande mito nella finitura di massa è credere di poter inserire pezzi grezzi in un unico abrasivo magico ed estrarre una finitura a specchio. Una vera lucidatura a vibrazione è una sequenza in tre fasi in cui ogni fase prepara la superficie per la successiva.
Fase uno — taglio (perché non partire dal fine)
I pezzi grezzi arrivano in officina con bave, segni di fresa o crosta di fusione. La Fase uno usa ceramica abrasiva o media plastici grossolani per togliere le bave, raccordare gli spigoli ed eliminare i picchi di lavorazione.
Non si può saltare la Fase uno e iniziare con media fini. Un abrasivo fine o non abrasivo non ha mordente: lucida solo le creste di lavorazione lasciando intatto ogni solco dell'utensile.
Fase due — uniformazione (la fase che si salta)
Una volta che la Fase uno ha rimosso bave e segni di lavorazione, il pezzo presenta graffi opachi uniformi lasciati dalla pietra abrasiva. La Fase due passa ad abrasivi plastici più fini o ceramici a bassa abrasività per eliminarli.
Le officine impazienti spesso saltano questa fase di raccordo. Il suo compito è portare la superficie a una fitta trama satinata con avvallamenti poco profondi che la fase finale di brunitura può chiudere.
Fase tre — brillantatura (perché prolungarla non conviene)
La fase tre crea una vera lucentezza usando inserti non abrasivi — come sfere d'acciaio temprato, microsfere di porcellana o gusci di noce essiccati e trattati — abbinati a un composto brillantante.
Anziché asportare metallo, la fase tre usa la rullatura per compressione o lo sfregamento a secco per spianare i minuscoli picchi satinati lasciati dalla fase due in un piano riflettente. Prolungare troppo la fase tre non aumenta la brillantezza; una brunitura eccessiva incrudisce la superficie metallica provocando una velatura a buccia d'arancia.
Come capire in quale fase ci si trova realmente
Tenere un pezzo campione risciacquato e asciutto sotto una luce intensa, inclinandolo a bassa angolazione:
- Linee parallele visibili o segni dell'utensile: La fase uno è incompleta; l'abrasivo non ha raggiunto il fondo dei solchi di lavorazione.
- Opacità satinata uniforme senza linee direzionali: La fase uno è completa e il pezzo è nella fase due; i micro-picchi disperdono ancora la luce in modo uniforme.
- Riflesso nitido delle luci sovrastanti senza grana sottostante: Sia la fase due che la fase tre hanno svolto il loro compito.
L'errore più comune: passare direttamente dalla fase uno alla fase tre
Passare direttamente da media di taglio grezzi alla brillantatura crea il classico difetto del graffio lucido. I media pesanti di brillantatura appiattiscono le creste dei graffi marcati in altipiani lucidi, lasciando solchi profondi al di sotto. Sotto luce radente ogni graffio risalta, richiedendo il ritorno ai media di raccordo della Fase Due.
Media e composti per la lucidatura (non per la sbavatura)
Usare consumabili per sbavatura per un lavoro di lucidatura è come incerare un'auto con la carta vetrata. Per ottenere una finitura satinata o a specchio, sia i media di vibrolucidatura sia il composto liquido devono cambiare caratteristiche.

Perché i media di sbavatura non producono lucidatura
I media di sbavatura contengono grana grossolana di carburo di silicio o ossido di alluminio in un legante duro. Man mano che la pietra si consuma, emergono nuove punte minerali affilate per tagliare le bave. Finché la grana affilata tocca il pezzo, incide nuovi graffi nel metallo impedendo qualsiasi riflessione a specchio.
Forma dei media per lucidatura: più tonda, fine, densa
Passare dal taglio alla pre-lucidatura nella nostra gamma di media di levigatura orienta la geometria verso profili più arrotondati e dimensioni minori. Coni lisci, sfere e cilindri creano un contatto lineare o puntiforme delicato, raccordando i raggi senza intaccare le superfici piane.
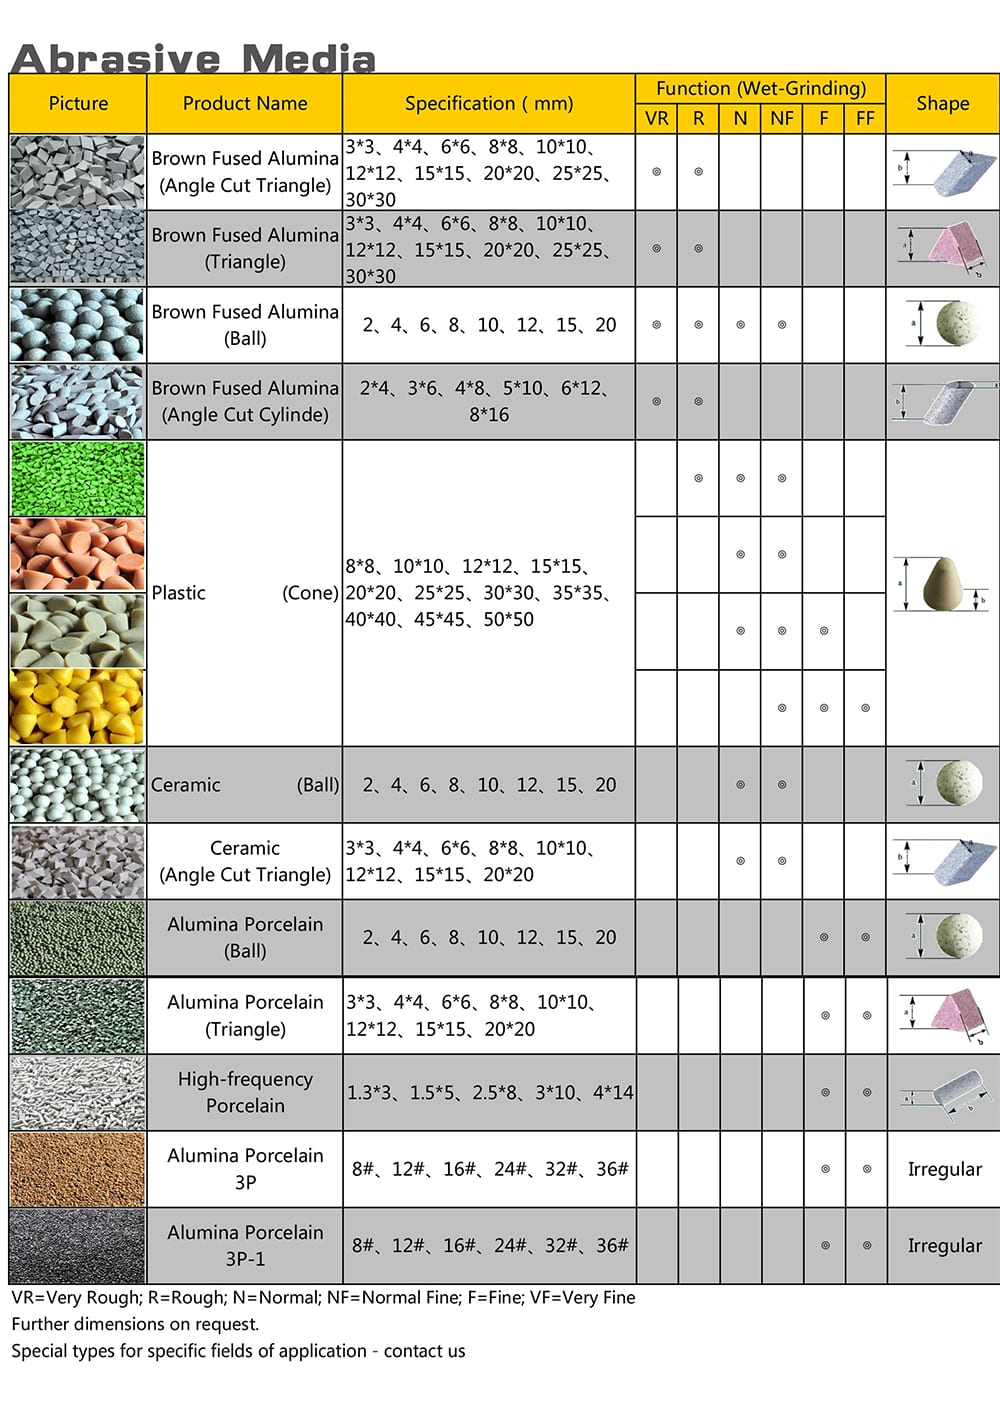
Media non abrasivi per la fase finale
Per il passaggio finale di brillantatura, la grana abrasiva scompare del tutto. Le officine scelgono tra tre famiglie di supporti non abrasivi in base al peso del pezzo e alla lega:
- Supporti in acciaio inox temprato: I supporti di finitura in acciaio ad alta densità offrono un peso compressivo elevato per lucidare fusioni e raccordi in vasche rinforzate.
- Supporti in porcellana per lucidatura: Le sfere ceramiche prive di abrasivo offrono una finitura più leggera per pezzi delicati in inox, titanio o alluminio.
- Supporti organici a secco trattati: Granuli di gusci di noce o tutolo di mais trattati con pasta lavorano a secco per una lucentezza finale priva di acqua.
Cosa deve fare di diverso il composto
In una fase di lucidatura o brillantatura, acqua e composti di finitura devono creare un cuscinetto scorrevole tra supporti e pezzi. Se la lubrificazione cala, i supporti in porcellana o acciaio slittano sul metallo lasciando segni di vibrazione. I composti contengono anche brillantanti, addolcitori d'acqua contro gli aloni minerali e inibitori d'ossidazione per proteggere i pezzi durante l'asciugatura.
Cosa va storto e cosa significa
Quando un lotto di lucidatura vibratoria risulta opaco, graffiato o macchiato, modificare il tempo di ciclo alla cieca serve a poco. Quasi ogni difetto è riconducibile a una fase saltata, supporti contaminati o flusso insufficiente di composto.
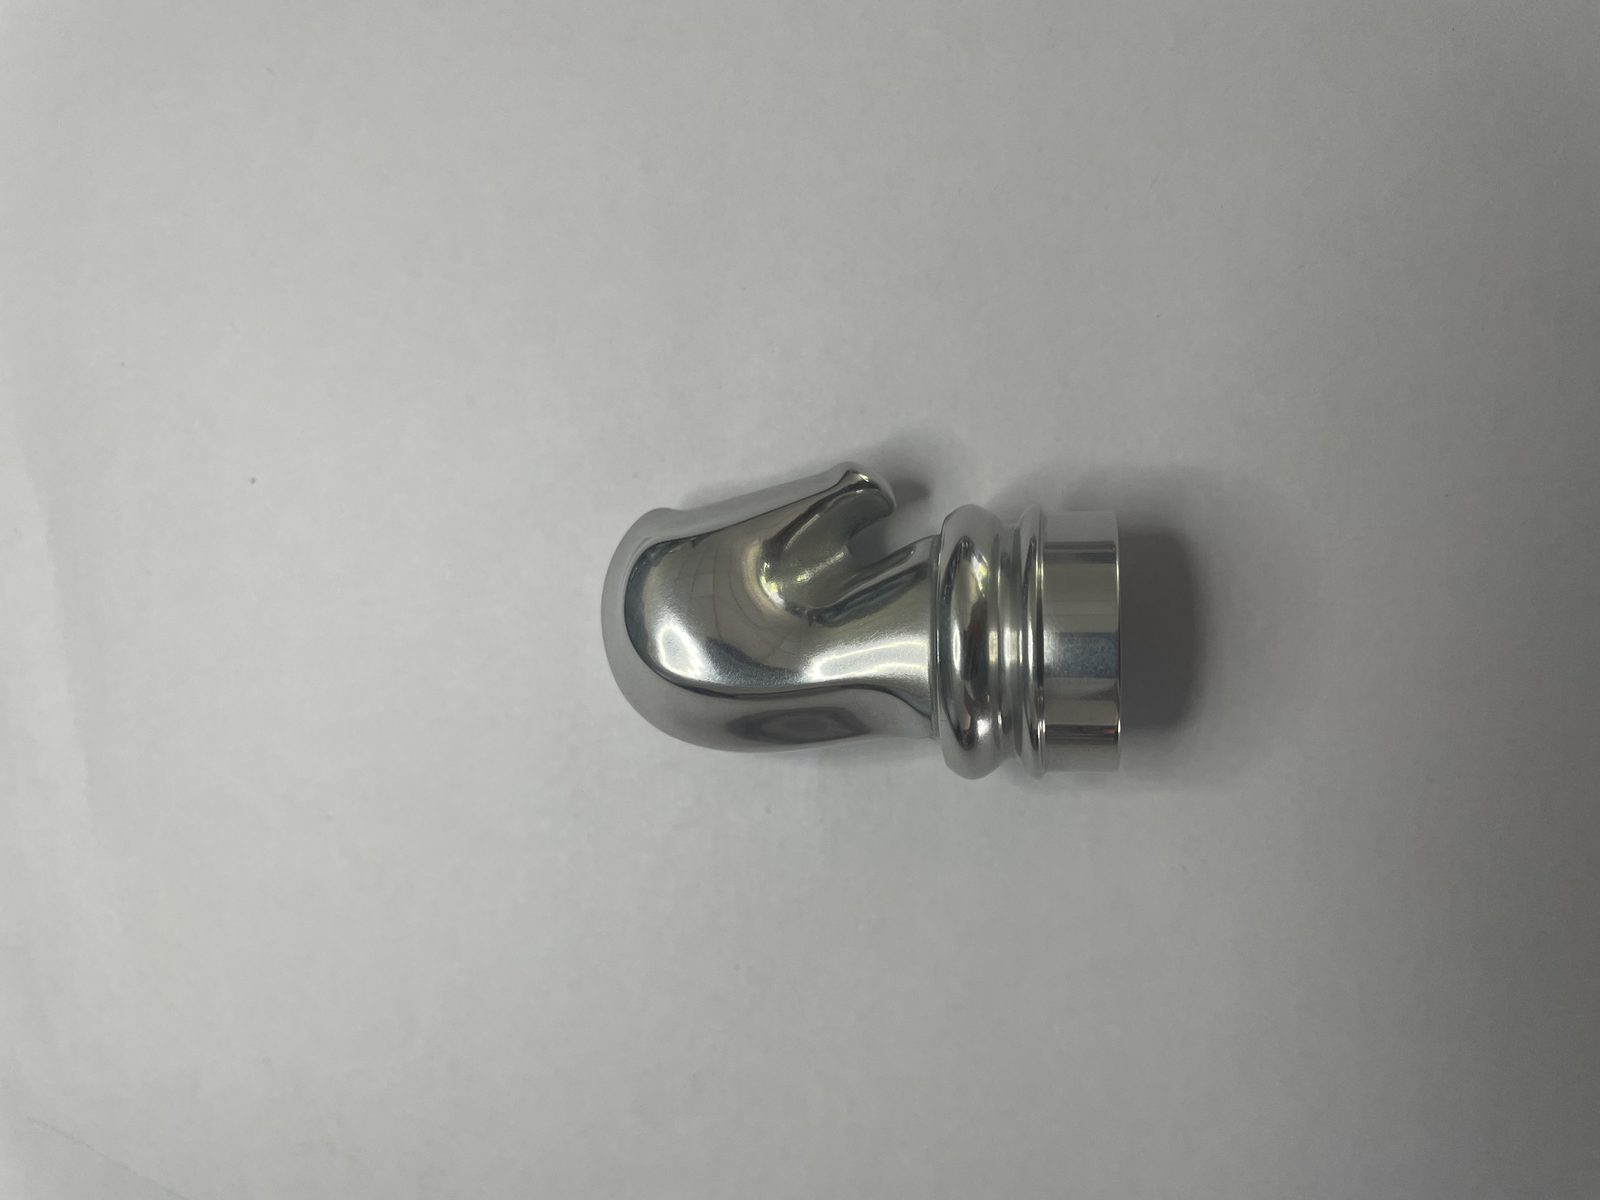
Ispezione dei pezzi sotto luce angolata prima di sostituire i supporti
Prima di svuotare una vasca di abrasivi, sciacquare un pezzo campione in acqua tiepida pulita, asciugarlo e ispezionare superfici piane e spigoli sotto luce inclinata. Una pellicola uniforme sull'intero pezzo indica la chimica del composto o dell'acqua, mentre segni concentrati sugli spigoli indicano urti meccanici.
Tabella di ricerca guasti a quattro colonne
Usa la tabella diagnostica sottostante per individuare e risolvere i difetti di lucidatura a vibrazione in officina.
| Sintomo superficiale | Causa radice | Verifica in officina | Azione correttiva |
|---|---|---|---|
| Il pezzo appare lucido a distanza ma graffiato sotto la luce | Fase Due di raccordo omessa tra sgrossatura e brillantatura | Inclinare il pezzo sotto luce intensa per individuare i solchi dei graffi | Riportare prima i pezzi a una fase di levigatura con plastica fine o ceramica liscia |
| La superficie si opacizza progressivamente nella vasca | Grana grossa spuria nei media lucidanti o scarso flusso di composto | Vagliare i media da sassi spuri e controllare la pompa dosatrice | Lavare la vasca, vagliare i media spuri e ripristinare il flusso di composto |
| Segni lucidi di battitura o piccole ammaccature agli angoli | Carico eccessivo di pezzi o ampiezza di vibrazione eccessiva | Osservare il letto per vedere se i pezzi nudi collidono in cima | Ridurre il carico, aumentare il volume dei media o ridurre l'ampiezza eccentrica |
| Scanalature e fori incassati restano opachi e non lucidati | Abrasivo troppo grande per entrare e circolare nelle fessure | Premere a mano una pietra campione nella fessura per provarne la misura | Aggiungere abrasivi più piccoli o passare a perni o piccole sfere |
| Gli spigoli vivi funzionali si arrotondano oltre la tolleranza | Ciclo di taglio Fase 1 troppo lungo o con abrasivo aggressivo | Confrontare il profilo del bordo con un pezzo di controllo non lucidato | Ridurre il taglio di Fase 1 e passare prima ad abrasivi plastici a bassa usura |
| Ossidazione scura, macchie d'acqua o ruggine istantanea dopo lo scarico | Acqua di risciacquo dura, inibitore esausto o asciugatura ad aria lenta | Pulire la macchia con detergente delicato per confermare l'ossidazione | Dosare l'inibitore di ruggine nel risciacquo finale e asciugare subito i pezzi |
Costi: cosa incide davvero
I clienti chiedono spesso perché un preventivo per la lucidatura a vibrazione sia molto più alto rispetto alla sbavatura nella stessa dimensione di vasca. La differenza di costo deriva dalle fasi di processo e dalla gestione dei consumabili, non dalla macchina base.
Cinque voci di costo nella lucidatura
Ogni operazione di lucidatura a vibrazione comporta cinque voci di costo:
- Struttura della vasca: Le vasche standard gestiscono taglio e porcellana, mentre la brunitura con acciaio pesante richiede vasca e motore rinforzati.
- Scorte di media: I reparti devono stoccare contenitori separati di media per taglio, finitura e brunitura non abrasiva.
- Dosaggio del compound: La lucidatura a più stadi impiega sia detergenti di taglio che brillantanti ad alta lubrificazione.
- Manodopera: Spostare i pezzi tra le fasi consecutive o sostituire i media moltiplica il lavoro dell'operatore.
- Asciugatura e imballo: I pezzi lucidati richiedono asciugatura immediata ad aria calda o tutolo per evitare macchie d'acqua.
Perché la lucidatura costa più della sbavatura
La lucidatura costa più della sbavatura non perché la macchina sia diversa, ma perché una vera lucidatura richiede fasi multiple, scorte separate di abrasivi, un maggior uso di additivi e manipolazioni extra tra le fasi. Se un fornitore prezza una lucidatura a tre fasi come una sbavatura a fase singola, aspettatevi una scorciatoia a passaggio unico che lascia visibili i segni dell'utensile sotto la lucentezza.
Dove si trova la soglia di volume
Sostituire tre granulometrie di abrasivo nella stessa vasca funziona per piccoli lotti occasionali, ma fa perdere tempo e rischia la contaminazione incrociata nella produzione quotidiana. Volumi regolari giustificano vasche dedicate a taglio, levigatura e brillantatura.
Nel nostro stabilimento di Xiamen, fondato nel millenovecentonovantadue, costruiamo macchinari su ventuno piattaforme e sei linee di prodotto, supportati da ventiquattro diritti di proprietà intellettuale cinesi. Non offriamo lucidatura per conto terzi, placcatura, anodizzazione, sabbiatura, trattamenti termici o utensili manuali.
Domande frequenti sulle lucidatrici a vibrazione
Una sbavatrice a vibrazione può anche lucidare?
Sì. Entrambe usano la stessa piattaforma meccanica. A meno di non usare corpi pesanti in acciaio in una vasca per carichi leggeri, non serve una nuova macchina. Basta risciacquare la vasca, caricare abrasivi fini da lucidatura, passare a un additivo brillantante ed eseguire più fasi.
Quante fasi richiede una vera lucidatura a vibrazione?
Una leggera brillantezza industriale richiede una sola fase con abrasivi ceramici fini e brillantante. Una base satinata uniforme per anodizzazione richiede due fasi (taglio e levigatura), mentre una finitura a specchio richiede tre fasi: taglio, levigatura e brillantatura non abrasiva.
Quali media usare per la lucidatura anziché per la sbavatura?
Sostituisci i triangoli ceramici ruvidi e taglienti con forme lisce, arrotondate e dense. Usa coni plastici fini o cilindri ceramici lisci a bassa abrasività per la pre-lucidatura. Per la finitura a specchio finale, usa solo media non abrasivi — come sfere di porcellana, sfere in acciaio inox temprato o granuli secchi di tutolo di mais e gusci di noce con pasta lucidante.
La vibrolucidatura può produrre una finitura a specchio?
Sì, su superfici esterne e profili convessi con un ciclo a tre fasi che termina con porcellana non abrasiva, acciaio o media a secco trattati. Tuttavia, un vibratore circolare non può produrre planarità ottica a specchio su grandi lastre (che richiedono lappatura piana), né lucidare a fondo fori ciechi e stretti.
Perché il pezzo sembra lucido ma graffiato sotto la luce?
Accade quando si salta la fase due di raccordo passando direttamente dai media di sbavatura grezza a quelli di brillantatura. I media di brillantatura non abrasivi appiattiscono le creste dei graffi grossolani riflettendo la luce, ma lasciano aperti i solchi profondi. Torna a un abrasivo medio-fine per eliminare prima i graffi profondi.
Quanto tempo richiede la vibrolucidatura?
La durata del ciclo dipende da rugosità iniziale, durezza della lega, finitura richiesta, scelta dei media e carico del lotto. Poiché un ciclo a specchio in tre fasi richiede molto più tempo di una finitura monofase, i tempi vanno definiti con test campione; contattaci sulla nostra pagina dei contatti per testare i tuoi pezzi.
 +86-592-2381506


 Rete IPv6 supportata