


Guida alla finitura superficiale 125 Ra: raggiungere la levigatezza lavorata standard tramite vibrofinitura
Una finitura superficiale 125 Ra (`ISO N7`) è la specifica di riferimento della produzione industriale moderna: sufficientemente liscia per flange di tenuta, superfici di accoppiamento delle staffe e adesione uniforme di verniciatura a polvere o placcatura, ma economica da mantenere su produzioni ad alto volume. A differenza delle specifiche a specchio che richiedono tre fasi sequenziali, la levigatezza lavorata standard `N7` può spesso essere raggiunta con costanza in un unico ciclo ben calibrato di sbavatura e livellamento vibratorio. SurfacePolish (Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.) attinge a `200,000+` prove di finitura verificate per aiutare le officine a centrare in modo pulito gli obiettivi `N7` senza sovra-burattare né arrotondare geometrie critiche dei pezzi.
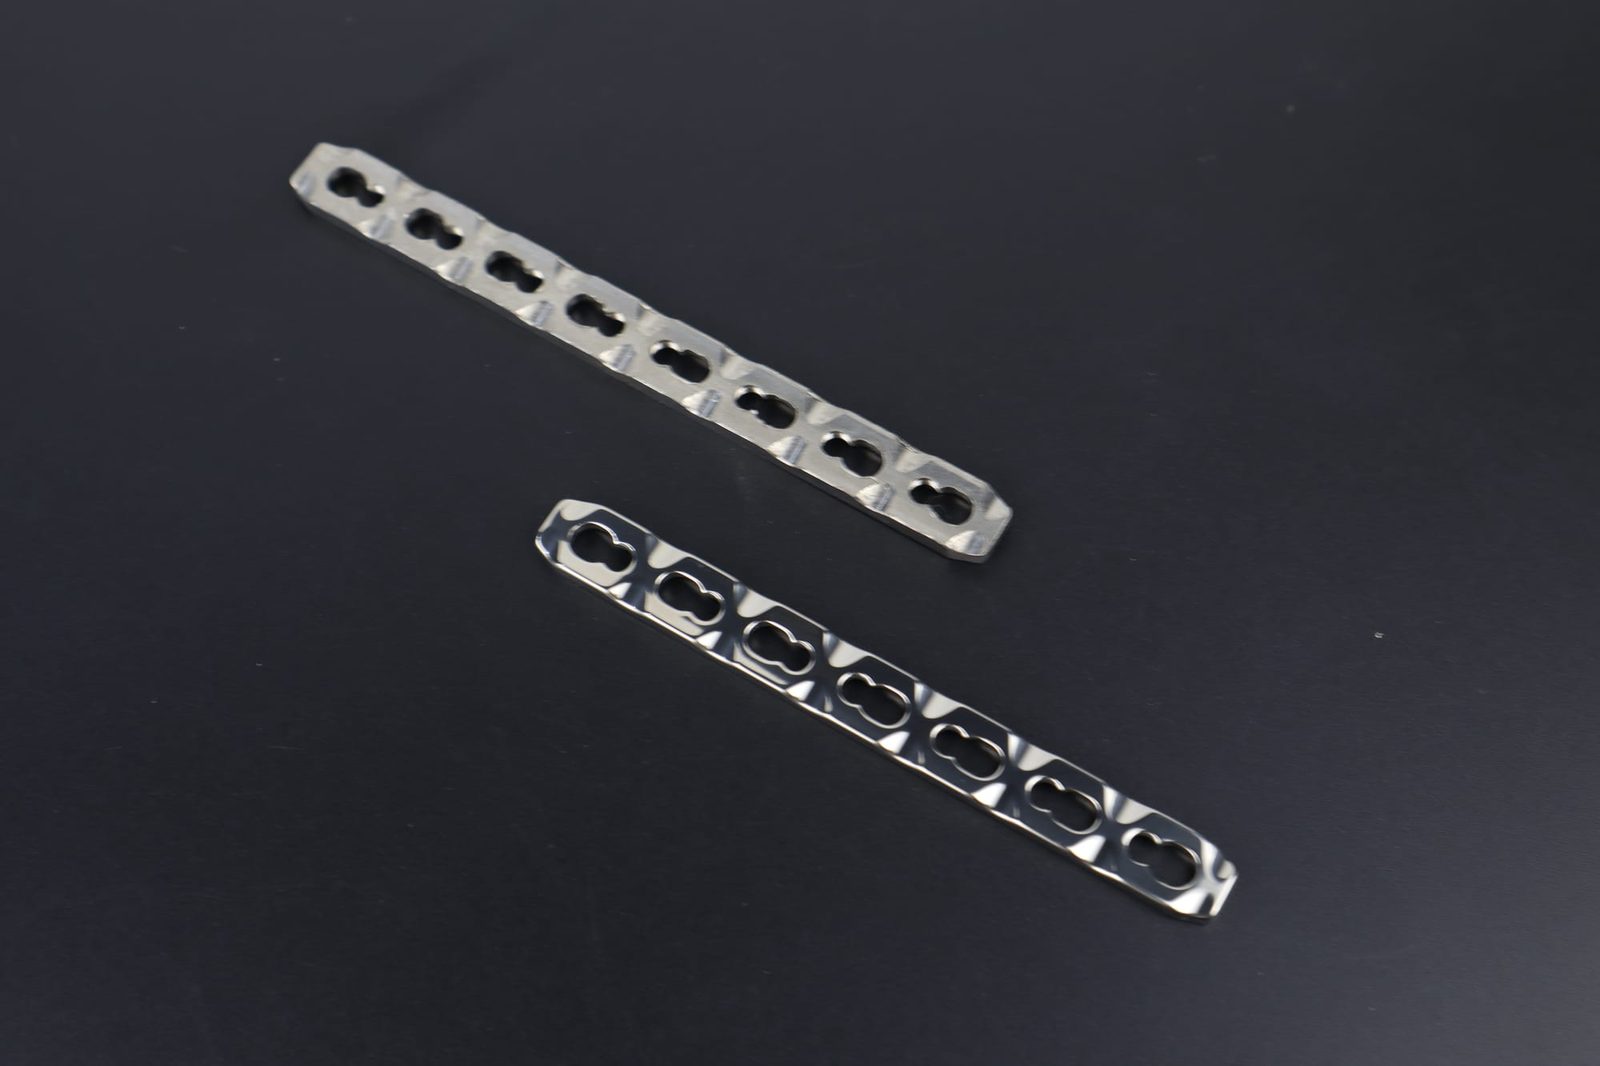
Cosa significa `125` micropollici (`ISO N7`) nella produzione industriale
Comprendere perché i progettisti indichino `N7` su staffe strutturali, collettori idraulici e alloggiamenti commerciali evita alle officine di finitura di sprecare tempo ciclo inseguendo un'inutile lucentezza a specchio. Questo livello rappresenta una tessitura opaco-satinata nitida e non riflettente, ottenuta tramite fresatura medio-fine, tornitura o finitura di massa controllata. Quando viene ottenuta mediante burattatura vibratoria anziché con la sola lavorazione direzionale, offre un'uniformità superficiale isotropica che elimina i punti di concentrazione delle tensioni dovuti ai segni di avanzamento.
Aspetto visivo vs. uniformità tattile a `N7`
Una superficie `N7` correttamente rifinita risulta liscia al controllo tattile con l'unghia e mostra leggere micro-sfaccettature uniformi non direzionali anziché profondi solchi paralleli di tornitura. Gli archi direzionali delle frese CNC superano spesso le verifiche nominali al rugosimetro, ma lacerano comunque gli O-ring o mostrano linee trasparenti attraverso l'anodizzazione sottile. Il livellamento vibratorio sostituisce quelle creste direzionali con una lucentezza opaca isotropica uniforme su ogni faccia e angolo interno.
Perché le specifiche di classe `125` dominano i disegni strutturali e oleodinamici
Fazzoletti strutturali aerospaziali, coperchi di trasmissioni automobilistiche, corpi valvola pneumatici e alloggiamenti di pompe industriali riportano frequentemente tolleranze generali `N7` perché finiture più spinte fanno crescere rapidamente i costi di avanzamento CNC. La finitura di massa consente alle officine meccaniche di programmare avanzamenti CNC da sgrossatura a medi più rapidi a monte e di affidarsi ai lotti in macchina di vibrofinitura per portare l'intero pezzo in conformità in modo pulito, sbavando contemporaneamente ogni foro trasversale.
Mantenere gli spigoli dimensionali livellando i segni d'utensile
Molti ingegneri temono che burattare pezzi CNC grezzi fino a `N7` possa consumare gli smussi dei cuscinetti o gli spigoli di riferimento. Abbinare la corretta densità dei media a tempi ciclo controllati rompe in modo netto le bave filiformi asportando un sovrametallo trascurabile sulle ampie superfici piane lavorate. Verificare gli obiettivi della tabella di conversione della finitura superficiale insieme alle tolleranze del grezzo mantiene completamente sicure le specifiche dimensionali.
| Condizione del pezzo in ingresso | Famiglia di leghe | Difetto primario da rimuovere | Media SurfacePolish consigliato | Nota su composto & processo | Risultato target in uscita |
|---|---|---|---|---|---|
| Piani fresati CNC medi | Acciaio al carbonio / inox `304` | Creste di passata fresa & bave d'uscita | Triangoli `media ceramici` a taglio medio | `LC10` + acqua a flusso continuo | Opaco isotropico `N7` uniforme |
| Staffe in lamiera stampata | Acciaio dolce / zincato | Bave di tranciatura & sbavature di stampo | `Media ceramici` a taglio rapido o medio | `LC10` + asciugatura `35A`/`70A` + inibitore | Spigoli raggiati puliti, faccia `N7` |
| Piastre in acciaio tagliate al laser | Acciaio al carbonio / legato | Scoria dura di ossido termicamente alterata | `Media ceramici` a taglio rapido + `MC8` | Spurgo acido `MC8` poi risciacquo `LC10` | Opaco privo di ossidi pronto per verniciatura |
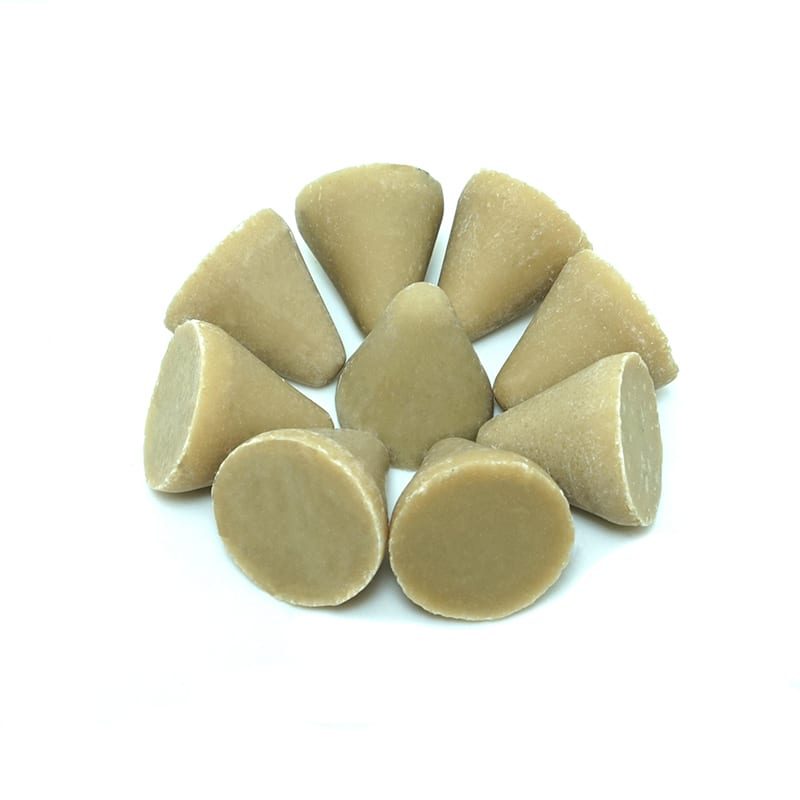
| Estrusi lavorati a CNC | Alluminio `6061` / ottone | Creste di avanzamento & bave fragili su filetti | Coni di `media plastici` in resina | Ravvivante neutro `HM3` + risciacquo | `N7` liscio senza martellatura ceramica |
| Alloggiamenti industriali pressofusi | Zinco `zama` / alluminio fuso | Bave di linea di giunzione & scaglia di stampo | Piramidi di `media plastici` in resina | Circolazione delicata `HM3` o `JTJ50` | Superficie `N7` uniforme pre-rivestimento |
Scelta tra media ceramici e plastici per la conformità `N7`
La scelta tra media ceramici e media plastici in resina dipende direttamente dalla durezza della lega e dalla gravità dei segni di lavorazione in ingresso. Le pietre ceramiche tagliano in modo aggressivo su acciaio, ghisa e titanio, mentre coni in resina più leggeri proteggono alluminio tenero, ottone e zinco da crateri di martellatura.
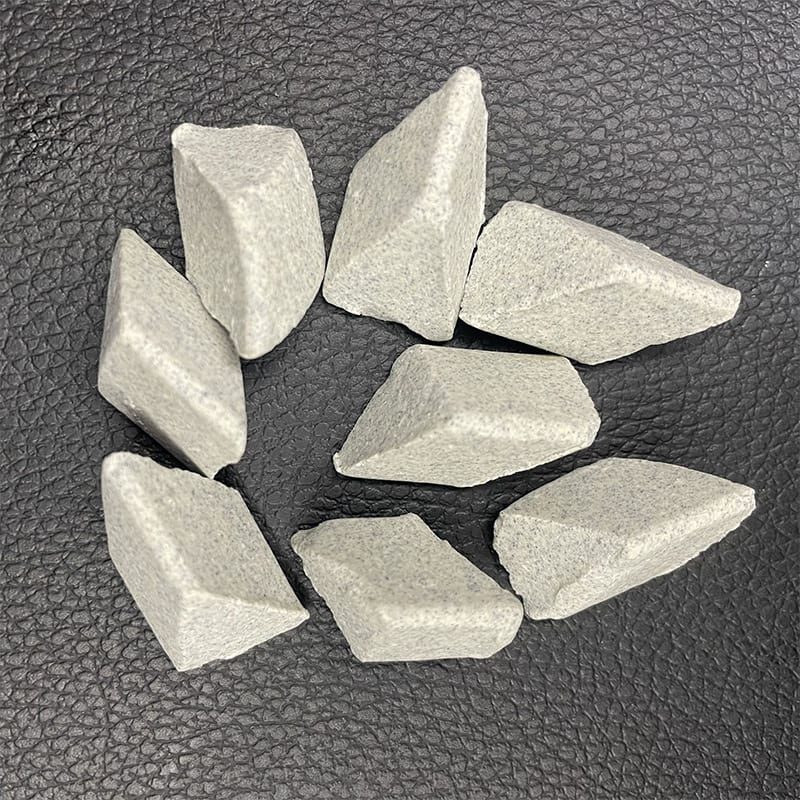
Media ceramici a taglio medio per acciaio, inox e ghisa
Le leghe ferrose dure resistono agli abrasivi in resina teneri, rendendo indispensabili `media ceramici` densi in ossido di alluminio per un livellamento `N7` economico. Scegliete forme a triangolo o cilindro tagliato obliquamente a taglio medio, dimensionate con cura tramite le nostre regole di dimensionamento anti-incastro dei media affinché i media scorrano fluidamente sopra fessure e fori filettati senza incastrarsi. Mantenete una costante vagliatura e rabbocco dei media per conservare facce di taglio affilate su ogni turno.
Coni plastici in resina per parti in alluminio, ottone e `zama`
Impiegare pietre ceramiche pesanti su staffe in alluminio `6061` o ottone scambia rapidamente i segni d'utensile CNC con fossette a buccia d'arancia dall'aspetto peggiore della lavorazione grezza. I `media plastici` a legante resinoso pesano circa la metà rispetto alla ceramica e ammortizzano dolcemente gli impatti, cancellando le creste di fresatura fino a una finitura satinata `N7` pulita senza ammaccare gli spigoli. Aggiungere un breve passaggio finale di levigatura `JTJ50` affina ulteriormente l'uniformità visiva prima dell'anodizzazione o della cromatazione.
Perché `tutolo di mais` e `guscio di noce` a secco (`8#-80#`) non possono livellare i segni `N7`
I letti organici secchi in `tutolo di mais` e `guscio di noce` (`8#-80#`) eccellono nell'assorbimento dell'umidità e nella lucidatura leggera su parti già lisce, ma mancano della massa abrasiva necessaria per recidere i picchi metallici fino a `N7`. Tentare di correggere linee di avanzamento CNC grezze nel guscio di noce a secco spreca ore lasciando intatte le creste grezze. Riservate i letti organici secchi esclusivamente ai ritocchi finali di lucentezza dopo il livellamento a umido ceramico o plastico e l'asciugatura riscaldata `35A`/`70A`.
Selezione macchina, dosaggio composti e controllo dell'acqua per lotti `N7`
Una volta che la scelta del media corrisponde alla lega, l'energia stabile della macchina e la pulizia chimica governano la ripetibilità da lotto a lotto. Acqua ricircolata sporca o pompe composti a secco vetrificano le pietre abrasive e bloccano la riduzione `N7` a metà turno. Un dosaggio disciplinato trasforma la finitura `N7` in un'operazione di linea automatica e prevedibile.
Vasche vibranti `ZL` & `ZXL` vs. barili centrifughi `LLB50`/`LLF120`
Le vasche vibranti circolari `ZL` e i canali rettilinei `ZXL` gestiscono in modo pulito la stragrande maggioranza dei pezzi di produzione `N7` grazie ai piani di separazione integrati e alla circolazione rotolante delicata. Quando segni profondi di sgrossatura su acciai legati duri o componenti sinterizzati compatti richiedono un'asportazione più rapida, le macchine a finitrice centrifuga a barili `LLB50` e `LLF120` moltiplicano drasticamente la pressione abrasiva per comprimere i tempi ciclo. Anelli delicati a parete sottile o alberi di precisione lunghi scorrono inoltre dolcemente nei tamburi ammortizzati del buratto rotativo senza segni di collisione.
Calibrazione di `LC10`, `MC8`, `HM3` & `JTJ50` con pompe peristaltiche
La lubrificazione chimica mantiene aperti i pori abrasivi e mantiene in sospensione le particelle metalliche fini fuori dalla zona di taglio. Abbinate la sbavatura dell'acciaio a `LC10`, la rimozione di scaglia pesante da forgiatura o taglio laser a `MC8`, la ravvivatura non ferrosa a `HM3` e la levigatura fine a `JTJ50`. Automatizzare le portate tramite dosaggio peristaltico dei composti mantiene stabile la concentrazione chimica su cicli prolungati, eliminando la schiuma da sovradosaggio operatore o la vetrificazione da sottodosaggio.
Controllo dell'acqua a flusso continuo e sgrassaggio ad ultrasuoni a monte
I lubrorefrigeranti di lavorazione e i lubrificanti da stampaggio rivestono i `media ceramici` porosi e ostacolano l'azione bagnante di `LC10` nei primi minuti critici di burattatura. Il prelavaggio dei grezzi oleosi in una vasca ad ultrasuoni rimuove il grasso nascosto dai fori filettati affinché il taglio abrasivo inizi subito sul metallo nudo. Abbinare grezzi puliti a un costante risciacquo a flusso continuo e ad acqua addolcita secondo la nostra guida sulla durezza dell'acqua nella finitura di massa mantiene le finiture `N7` nitide e prive di aloni.
Essiccazione post-burattatura, prevenzione ruggine e verifica metrologica
Estrarre i pezzi da un ciclo vibratorio a umido `N7` senza un'adeguata essiccazione e verifica espone a corrosione istantanea, macchie d'acqua e controlli rugosimetrici incoerenti. Una movimentazione pulita post-finitura protegge la qualità superficiale fino alle cabine di verniciatura, ai telai di galvanica e ai banchi di assemblaggio.
Essiccazione centrifuga riscaldata `35A`/`70A` e inibizione della ruggine
Acciaio al carbonio, ghisa e componenti sinterizzati in polvere metallica sviluppano rapidamente ruggine istantanea se lasciati umidi in ceste aperte dopo la sbavatura a umido `LC10`. Trasferite subito i pezzi appena risciacquati in un essiccatore centrifugo riscaldato `35A` o `70A` per centrifugare via l'umidità dai filetti ciechi e dalle lamature senza lasciare aloni. Quando uno stoccaggio umido richiede una maggiore durata indoor prima del rivestimento, seguite con precisione i nostri passaggi di dosaggio per l'inibizione della ruggine dopo burattatura a umido.
Verifica sia di `Ra` sia di `Rz` sui lotti di produzione `N7`
Poiché `N7` ammette una tessitura superficiale moderata, i rugosimetri portatili talvolta promuovono le medie `Ra` mentre graffi profondi isolati dell'utensile restano visibili a occhio nudo. Abbinate le scansioni standard `Ra` a verifiche a campione `Rz` secondo la nostra guida alla misurazione della rugosità superficiale affinché livellamenti incompleti o graffi da grana vagante non finiscano mai nelle spedizioni ai clienti. Affiggere provini campione sigillati accanto a ogni macchina consente agli operatori di confrontare visivamente la tessitura tra gli audit formali con tastatore.
Prevenzione degli urti pezzo-su-pezzo e della vetrificazione dei media
Blocchi lavorati pesanti o staffe stampate taglienti colpiscono i pezzi vicini ogni volta che il rapporto volumetrico media-pezzo scende troppo, lasciando ammaccature a mezzaluna che innalzano `Rz` oltre i limiti `N7`. Mantenete un generoso livello di riempimento dei media, ispezionate le nervature delle vasche tramite la nostra guida alla sostituzione del rivestimento in poliuretano delle vasche ed effettuate prontamente lo spurgo dei carichi di pietre vetrificate secondo il nostro protocollo sulla vetrificazione dei media ceramici.
Ricette di finitura `N7` specifiche per lega su acciaio, alluminio, ottone e zinco
Mantenere con costanza una finitura superficiale `N7` nelle officine multi-metallo richiede di regolare peso dei media, pH del composto ed energia di ciclo in base a ciascun substrato. Applicare una ricetta pesante per acciaio al carbonio a fusioni tenere in alluminio `6061` o zinco `zama` produce martellatura a buccia d'arancia e patine scure in pochi minuti. Adattare i parametri per lega protegge la metallurgia superficiale e l'uniformità estetica.
Staffe in acciaio al carbonio, acciaio legato e acciaio inox `304`
I componenti ferrosi duri si affidano a triangoli o cilindri tagliati obliquamente in `media ceramici` affilati in ossido di alluminio dosati con `LC10` per rompere le bave laser e livellare le creste di fresatura CNC fino a `N7`. Staffe forgiate o trattate termicamente con pesante scaglia nera traggono vantaggio da un passaggio iniziale di disincrostazione acida `MC8` prima di passare al risciacquo pulito `LC10` e all'asciugatura centrifuga riscaldata `35A`/`70A` con inibitore di ruggine.
Estrusi in alluminio `6061`/`7075` e alloggiamenti lavorati
Le leghe di alluminio tenere si deformano rapidamente sotto pietre ceramiche pesanti, scambiando i segni di fresa con crateri martellati. Passate direttamente a coni o piramidi ammortizzati in `media plastici` in resina abbinati al composto ravvivante neutro `HM3` affinché le bave taglienti di lavorazione vengano recise in modo pulito mentre le facce piane di riferimento raggiungono un ancoraggio satinato `N7` brillante e uniforme, pronto per l'anodizzazione trasparente o nera.
Pressofusioni in ottone, rame e `zama`
Raccordi non ferrosi in ottone e pressofusioni in zinco `zama` si ossidano rapidamente in bagni troppo alcalini o stagnanti a circuito chiuso. Abbinate `HM3` o `JTJ50` a `media plastici` fini in una vasca `ZL` a flusso continuo costante per livellare in modo pulito bave di giunzione e segni di materozza fino a `N7` senza dezincificazione né esposizione di porosità.
Metallurgia delle polveri sinterizzate e componenti in produzione additiva
Ingranaggi porosi in ferro sinterizzato e staffe in titanio stampate `DMLS` intrappolano sapone liquido nei vuoti comunicanti con la superficie se le concentrazioni dei composti sono troppo elevate. Utilizzate piccoli coni ceramici o plastici con dimensionamento anti-incastro dei media e risciacquo controllato a flusso continuo `LC10`, seguiti da un'asciugatura centrifuga prolungata `35A`/`70A` affinché l'umidità residua non trasudi ruggine dopo il confezionamento.
Confronto dei costi della finitura di massa `N7` rispetto alla smerigliatura manuale e alla tornitura fine CNC
Molti ingegneri di produzione ricorrono per abitudine a lente passate di finitura su torni CNC o nastri abrasivi manuali per soddisfare le specifiche `N7` a disegno, ignari di quanto la finitura di massa a lotti riduca drasticamente il costo unitario. Spostare il livellamento superficiale dal tempo mandrino a celle vibratorie o centrifughe automatiche libera maggiore produttività delle macchine utensili in tutto lo stabilimento.
Recuperare ore mandrino CNC con avanzamenti a monte più rapidi
Invece di eseguire passate di finitura fini a basso avanzamento su costosi centri di fresatura a `5` assi solo per mantenere la planarità `N7`, le officine possono programmare passi di sgrossatura più rapidi e lasciare che i cicli vibratori e centrifughi `ZL`, `ZXL` o `LLB50` levighino contemporaneamente le creste d'utensile su centinaia di pezzi. Tempi ciclo CNC più brevi incrementano spesso in modo significativo l'utilizzo del mandrino senza sacrificare la conformità superficiale finale.
Eliminare la smerigliatura manuale a nastro e la variabilità operatore
Nastri abrasivi manuali e ruote lamellari generano striature direzionali, raggi spigolo incoerenti ed elevati costi di manodopera ergonomici che variano enormemente da operatore a operatore. I `media ceramici` e i `media plastici` vibratori processano uniformemente ogni contorno esposto, tasca e foro trasversale in un unico lotto automatizzato, trasformando le rilavorazioni manuali variabili in un controllo di processo ripetibile.
Ridurre gli scarti a valle di verniciatura, verniciatura a polvere e galvanica
Spigoli non sbavati e solchi direzionali di lavorazione fanno ritirare le vernici a polvere sottili dagli angoli vivi e provocano vesciche nei bagni galvanici sopra scaglie oleose. Consegnare pezzi `N7` isotropici puliti e distesi direttamente dagli essiccatori riscaldati `35A`/`70A` riduce drasticamente gli scarti di finitura a valle e i reclami in garanzia.
Standardizzazione delle schede di setup `N7` in officina e degli audit su più turni
Trasformare una prova `N7` validata in una produzione affidabile tutto l'anno dipende da documentazione chiara per gli operatori e manutenzione proattiva dei media. Bloccare ispezione in ingresso, vagliatura dei media e calibrazione delle pompe mantiene turni diurni e notturni su risultati identici.
Affissione di schede ricetta `N7` plastificate accanto a ogni macchina
Affiggete schede di attrezzaggio resistenti alle intemperie presso ogni stazione `ZL`, `ZXL`, `LLB50` e `LLF120` specificando lega del pezzo grezzo, grado esatto del media, impostazione del `dosaggio peristaltico dei composti`, portata d'acqua a flusso continuo, durata del ciclo e limiti di rilascio `Ra`/`Rz`.
Pianificazione della vagliatura settimanale dei media e delle ispezioni dei rivestimenti
I cunei di media usurati si incastrano nelle fessure dei pezzi e rallentano la circolazione della massa, mentre le nervature strappate del rivestimento in poliuretano della vasca intrappolano schegge abrasive. Imponete verifiche settimanali di vagliatura e rabbocco dei media insieme ai controlli delle nervature affinché l'efficienza di taglio resti costante su ogni lotto.
Verifica dei tracciati rugosimetrici primo articolo e dei provini visivi di riferimento
Verificate la prima cesta di ogni nuovo lotto di lavorazione con tracciati del tastatore multi-direzionali e confronto affiancato con provini fisici `N7` sigillati. Il rilevamento precoce intercetta utensili CNC usurati a monte o derive di dosaggio prima che un intero turno esca fuori specifica.
Separazione dei contenitori ferrosi e non ferrosi per prevenire contaminazioni incrociate
Non mescolate mai lotti di acciaio al carbonio e alluminio o acciaio inox nelle stesse ceste di trasferimento o in vasche ceramiche non risciacquate, poiché le particelle di ferro inglobate causano macchie di ruggine galvanica sulla viteria in alluminio e acciaio inox a valle.
Controllo della durezza dell'acqua e prevenzione dello smorzamento da schiuma nelle vasche `N7`
Le variazioni stagionali della durezza dell'acqua di rete reagiscono con i composti `LC10` e `HM3` vetrificando le pietre porose dei `media ceramici` o montando spessi strati di schiuma che ammortizzano il taglio. Monitorare la durezza dell'acqua nella finitura di massa insieme a un `dosaggio peristaltico dei composti` calibrato mantiene prevedibili le velocità di livellamento `N7` su ogni turno.
Validazione della rottura spigoli e del raggio d'angolo `N7` sotto ingrandimento ottico
Mentre i tracciati del tastatore sulle superfici piane confermano la conformità `Ra`, i collettori fluidodinamici ad alto carico e le staffe aerospaziali richiedono anche raggi spigolo controllati senza consumare gli smussi di precisione. Abbinare gli audit rugosimetrici a rapidi controlli ottici del raggio spigolo durante l'ispezione del primo articolo assicura che sia la rugosità superficiale sia la geometria dello spigolo restino entro le tolleranze a disegno.
Mantenere puliti e termicamente calibrati gli essiccatori centrifughi `35A`/`70A`
Nebbia saponosa residua o pelucchi all'interno dei cestelli degli essiccatori `35A`/`70A` trasferiscono striature sui pezzi appena livellati proprio prima dell'ispezione. Programmate risciacqui settimanali dei cestelli e verificate le temperature dei soffiatori affinché i pezzi ferrosi e non ferrosi `N7` emergano perfettamente asciutti e privi di macchie. Abbinare un'essiccazione centrifuga pulita a una protezione inibitrice immediata sull'acciaio al carbonio elimina la corrosione da stoccaggio tra finitura e assemblaggio.
Coordinamento delle impostazioni metrologiche `N7` tra laboratori QA fornitore e cliente
Le divergenze sulla conformità `N7` derivano frequentemente da filtri cut-off del tastatore, lunghezze di valutazione o orientamenti di campionamento non allineati tra gli strumenti d'officina e i laboratori di controllo qualità in ingresso del cliente. Bloccate lunghezze di esplorazione e impostazioni dei filtri identiche su ogni scheda di attrezzaggio e verificate flange curve o diametri torniti perpendicolarmente agli archi di avanzamento affinché entrambi i laboratori misurino una topografia superficiale identica. Conservare campioni di riferimento calibrati accanto a ogni cella di finitura garantisce la ripetibilità quotidiana dello strumento prima di autorizzare il rilascio delle spedizioni di interi lotti su turni ad alto volume automobilistici, oleodinamici, di viteria aerospaziale e carpenteria metallica commerciale.
| Problema di processo `N7` | Causa principale in officina | Soluzione correttiva rapida | Standard preventivo |
|---|---|---|---|
| La finitura resta troppo ruvida (`> N7`) | Pietre ceramiche vetrificate o grezzi oleosi in ingresso | Sgrassaggio ad ultrasuoni; spurgo media `MC8` | Prelavaggio lotti oleosi + risciacquo a flusso continuo |
| Ammaccature a mezzaluna sui piani | Basso `rapporto volumetrico media-pezzo` | Aumentare riempimento media; rallentare rampa scarico | Affiggere pesi di carico standard per macchina |
| Fossette a buccia d'arancia su alluminio | Media ceramici troppo pesanti su `6061` tenero | Passare a `media plastici` in resina + `HM3` | Bloccare tabella lega-media sulle schede di linea |
| Ruggine istantanea nei fori filettati | Asciugatura all'aria lenta su acciaio bagnato | Centrifugare in essiccatore `35A`/`70A` + inibitore | Essiccazione centrifuga riscaldata obbligatoria |
| Schiuma densa in vasca blocca il taglio | Eccesso di composto o sovradosaggio in acqua dolce | Ridurre portata pompa; lavare a fondo la vasca | `Dosaggio peristaltico dei composti` calibrato |
Capacità produttive e fornitura verificata per la finitura di massa
Raggiungere la levigatezza lavorata standard `N7` su lotti produttivi ad alto mix richiede hardware abbinato, gradi di media costanti e dosaggio chimico affidabile da SurfacePolish (`Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.`). Supportati da `200,000+` prove pratiche di finitura, i nostri ingegneri configurano celle vibratorie, centrifughe e di essiccazione convenienti su misura per la vostra esatta geometria del pezzo e tolleranze a disegno.
Macchine, media e composti integrati sotto lo stesso tetto
Attraverso `21 piattaforme macchina` — che comprendono vasche vibranti `ZL` e `ZXL`, barili centrifughi `LLB50`/`LLF120`, linee a `buratto rotativo`, essiccatori centrifughi `35A`/`70A` e stazioni con `vasca ad ultrasuoni` — forniamo `media ceramici`, `media plastici`, sfere inox `304`, `tutolo di mais`/`guscio di noce` secchi (`8#-80#`) e composti `LC10`/`MC8`/`HM3`/`JTJ50`/`JTJ60` progettati per lavorare insieme senza intoppi. L'approvvigionamento unificato elimina le incertezze di compatibilità e stabilizza la produttività di finitura su più turni.
Certificazioni di qualità, diritti IP e prove gratuite sui pezzi
SurfacePolish opera secondo la gestione qualità `ISO 00726Q01571R001` insieme alle certificazioni macchina `CE M.2023.206.C88121` e `CE M.2023.206.C88120`, supportate da `24 diritti di proprietà intellettuale cinesi concessi`. Inviate i vostri pezzi grezzi lavorati, stampati o fusi al nostro laboratorio per prove gratuite di finitura `N7`, verifica completa della misurazione con stilo e parametri di setup di linea documentati prima di scalare la produzione.
 +86-592-2381506


 Rete IPv6 supportata
