


`Affilatura e arrotondatura taglienti su utensili in metallo duro`: microraggiatura costante e preparazione pre-PVD per inserti da taglio
Gli ingegneri degli utensili da taglio e i responsabili di rivestimento PVD che specificano l'`affilatura e arrotondatura taglienti su utensili in metallo duro` per inserti intercambiabili in carburo di tungsteno (`WC-Co`), frese a candela in metallo duro integrale e micropunte per PCB sanno che i taglienti rettificati al diamante grezzi cedono prematuramente sotto carichi di lavorazione elevati. Gli spigoli di rettifica affilati e non arrotondati presentano microscheggiature sul tagliente e punti di concentrazione delle tensioni fragili che si fratturano al primo taglio e fanno sfogliare i rivestimenti PVD `TiAlN` o `AlTiN`! Un'`affilatura e arrotondatura taglienti su utensili in metallo duro` controllata in buratti centrifughi ad alta precisione `LLB50`/`LLF120` o delicate vasche circolari `ZL` — abbinata a media fini ad `alta frequenza`, flusso continuo `compound-LC10`, lucidatura a secco delle gole con `guscio di noce` (`8#-80#`) e centrifugazione impeccabile `35A` — crea raggi di tagliente uniformi e privi di scheggiature, pronti per un rivestimento PVD ad alta adesione.
Perché i taglienti in carburo di tungsteno richiedono una micro-arrotondatura controllata

Eliminare le microscheggiature da rettifica al diamante prima del rivestimento PVD
Gli inserti sinterizzati in carburo di tungsteno e le frese scanalate escono dalle affilatrici CNC al diamante con micro-dentellature affilate e frastagliate lungo i labbri di taglio. Poiché i rivestimenti ceramici PVD (`TiAlN`, `TiCN`, `AlCrN`) replicano i difetti sottostanti del tagliente e concentrano le tensioni di trazione sui picchi acuti a novanta gradi, gli utensili rivestiti non arrotondati subiscono un immediato micro-sfaldamento del tagliente nella fresatura di acciaio o titanio. L'arrotondatura uniforme dei taglienti raccorda le dentellature di rettifica in un microraggio liscio e robusto che ancora in modo pulito gli strati PVD.
Proteggere il legante al cobalto dalla lisciviazione acida (`Zero MC8`)
Gli utensili in carburo di tungsteno sono cementati insieme da una matrice legante metallica di cobalto (`Co`). Consentire al disincrostante acido `compound-MC8` — o ad acqua stagnante a basso pH — di entrare in contatto con il carburo sinterizzato liscivia il legante di cobalto direttamente dalla pelle superficiale, lasciando grani di carburo di tungsteno fragili e porosi che si sbriciolano sotto carico di taglio! Utilizza sempre `compound-LC10` neutro o leggermente alcalino in flusso continuo pulito e mantieni `MC8` rigorosamente chiuso a chiave lontano dalle celle per metallo duro.
Bilanciare la resistenza del tagliente con l'affilatura a taglio libero
Un'arrotondatura insufficiente lascia bave di rettifica fragili; un'arrotondatura eccessiva smussa troppo i taglienti, facendo schizzare le forze di taglio e il calore sul pezzo su frese per alluminio `6061` o acciaio inox `316`. Timer di ciclo costanti, cuscini controllati di `rapporto media/pezzi` e meccanica ripetibile dei buratti centrifughi `LLB50`/`LLF120` o delle vasche `ZL` mantengono stretta la geometria di arrotondatura su ogni lotto di inserti.
Separare l'arrotondatura taglienti dalla levigatura post-PVD delle goccioline (`Guscio di noce`)
Molti costruttori di utensili in metallo duro eseguono una sequenza di finitura in due parti: arrotondatura taglienti a umido dello Stadio 1 prima del rivestimento PVD, seguita da una lucidatura post-PVD rigorosamente a secco in media caldi di `guscio di noce` (`8#-80#`) o `tutolo di mais` per abbattere le microscopiche goccioline dell'arco catodico PVD (`macroparticelle`) all'interno delle gole truciolo senza smussare i taglienti rivestiti! Consulta la nostra guida alla burattatura con media in guscio di noce.
| Fase utensili in metallo duro | Selezione dei media | Chimica & Flusso | Piattaforma macchina | Risultato target sull'utensile |
|---|---|---|---|---|
| Lavaggio a monte olio di rettifica | Nessuno (lavaggio ultrasonico per metallo duro) | Alcalino sicuro per cobalto + risciacquo DI | Lavapezzi a ultrasuoni | Zero fluido di rettifica / pellicola d'olio |
| Arrotondatura taglienti pre-PVD | Ceramica fine ad `alta frequenza` / plastica | `LC10` flusso continuo addolcito (`no MC8`) | `LLB50` / `LLF120` / `ZL` ammortizzata | Microraggio uniforme; zero scheggiature |
| Arrotondatura delicata micropunte | Coni fini in plastica resinosa (`LC10`) | Flusso delicato `LC10` a bassa schiuma | Disco `LLB50` o `ZL` dolce | Gole lisce senza rottura della punta |
| Risciacquo pulito pre-PVD & Asciugatura | Essiccatore centrifugo `35A` | Barra di spruzzo RO/DI (`zero` silicone) | Essiccatore dedicato `35A` | Senza macchie, cobalto intatto, pronto PVD |
| Levigatura gole post-PVD | `Guscio di noce` asciutto (`8#-80#`) / `tutolo di mais` | Zero liquidi (`rigorosamente a secco`) | `ZL` / `LLB50` dedicata a secco | Gole lisce a basso attrito post-rivestimento |
Selezione dei media & piattaforme macchina (`LLB50`, `LLF120`, `ZL`)
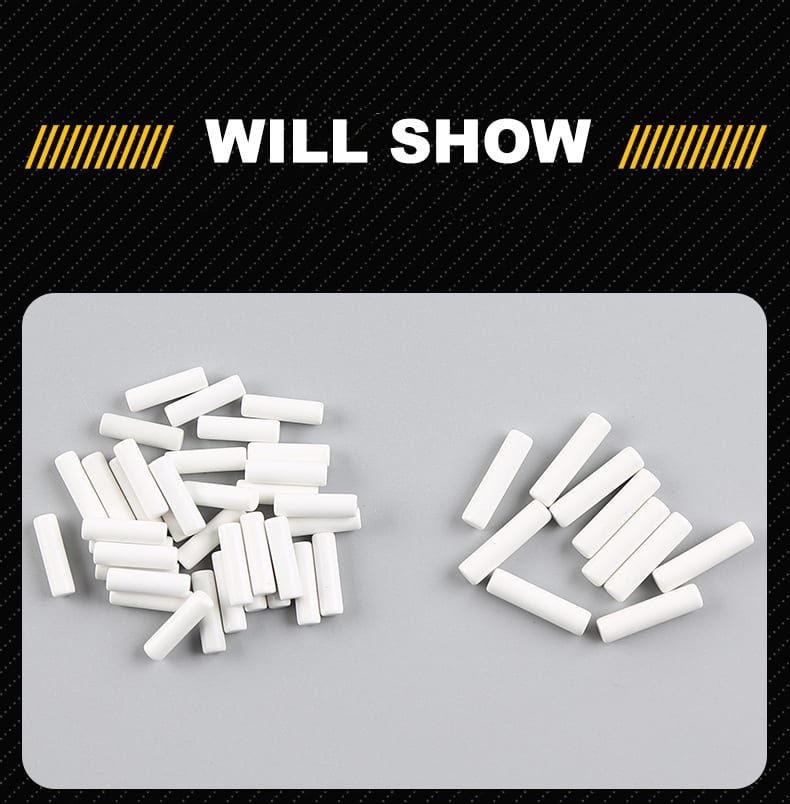
Dischi centrifughi ad alta energia `LLB50` & buratti `LLF120` per inserti intercambiabili
Gli inserti compatti intercambiabili per tornitura e fresatura rispondono eccezionalmente bene ai buratti centrifughi a disco `LLB50` e ai buratti centrifughi `LLF120`, dove il flusso toroidale fluido o ad alto G dei media arrotonda uniformemente i taglienti in cicli di lotto brevi e ripetibili senza pesanti scheggiature inserto-su-inserto.
Proteggere le frese in metallo duro integrale & le micropunte dalla rottura della punta
Le frese lunghe in metallo duro integrale e le fragili micropunte si fratturano immediatamente se burattate libere dentro una vasca circolare sovraccarica! Mantieni generosi cuscini di rapporto media/pezzi, usa coni fini in plastica sintetica legata a resina o piccoli media ad `alta frequenza`, oppure fissa i gambi delicati in modo ordinato dentro vasche lineari divise `ZXL` affinché le punte in carburo non si urtino mai durante il ciclo. Consulta la nostra guida ai media burattanti in plastica sintetica e la guida ai media ceramici per burattatura.
Dimensionamento dei media rispetto alle tasche rompitruciolo (`Anti-incastro`)
I moderni inserti in metallo duro presentano profonde gole rompitruciolo stampate e fori centrali di fissaggio che intrappolano punte di media sottodimensionate. Dimensiona con attenzione le forme ceramiche e plastiche tramite la nostra guida al dimensionamento dei media anti-incastro ed elimina settimanalmente le schegge usurate seguendo la nostra SOP di vagliatura e reintegro dei media.
Ispezione dei rivestimenti in poliuretano e dei vassoi di raccolta per un atterraggio morbido
Il carburo di tungsteno è estremamente duro ma fragile agli urti netti! Rivesti i vassoi di raccolta del vaglio separatore vibrante con morbido tappetino in poliuretano affinché gli inserti arrotondati non si scheggino contro scivoli in metallo nudo durante lo scarico, e verifica i rivestimenti della vasca tramite la nostra guida alla sostituzione del rivestimento in poliuretano della vasca.
Chimica, idraulica a flusso continuo & pulizia pre-PVD
`Flusso continuo` a passaggio singolo con `LC10` per fermare l'accumulo di cobalto
Il ricircolo di liquido in vasca chiusa nelle celle di arrotondatura del metallo duro concentra polvere fine di carburo di tungsteno e ioni cobalto disciolti — macchiando gli inserti di grigio scuro e accelerando l'impastamento dei media ceramici. Utilizza il flusso continuo nella finitura di massa a passaggio singolo dosato con `compound-LC10` tramite dosaggio peristaltico del composto calibrato in una vasca di decantazione a più setti.
Perché gli antischiuma siliconici e l'acqua dura rovinano l'adesione del rivestimento PVD
Le camere sottovuoto PVD richiedono superfici dell'inserto ultra-pulite e prive di residui: anche microscopiche goccioline di antischiuma siliconico o puntini essiccati di calcio da acqua dura causano un'immediata delaminazione del rivestimento `TiAlN` nella lavorazione ad alta temperatura! Alimenta la vasca con acqua addolcita, aggiungi una barra di risciacquo a spruzzo RO/DI sul vaglio separatore e vieta completamente gli antischiuma siliconici. Consulta la nostra guida alla durezza dell'acqua nella finitura di massa e la guida alla prevenzione della schiuma nelle vasche vibranti.
Lavaggio a ultrasuoni a monte per i fluidi di rettifica al diamante
La rettifica al diamante delle gole utilizza oli interi da lappatura o fluidi sintetici carichi di fini trucioli di carburo. Rimuovi sempre gli oli di rettifica a monte in un lavaggio a ultrasuoni sicuro per il cobalto seguendo la nostra guida allo sgrassaggio prima della vibrofinitura prima dell'arrotondatura taglienti.
Non mescolare mai `MC8` per acciaio al carbonio o graniglia d'acciaio nelle celle per metallo duro
Tieni utensili in acciaio al carbonio, `compound-MC8` e sfere in acciaio inox `304` completamente fuori dalle celle di arrotondatura del metallo duro — i media pesanti in acciaio scheggiano i fragili taglienti in carburo al primo contatto!
Centrifugazione a caldo `35A` & lucidatura post-PVD a secco con `guscio di noce`
Risciacquo RO senza macchie e centrifugazione a caldo immediata `35A`
Risciacqua gli inserti in metallo duro arrotondati sotto una barra di spruzzo RO/DI sul vaglio separatore e centrifuga immediatamente in un essiccatore centrifugo dedicato `35A` rivestito in poliuretano — eliminando le macchie d'acqua senza scheggiature dei taglienti pezzo-su-pezzo. Consulta la nostra guida all'essiccatore centrifugo.
`Guscio di noce` asciutto (`8#-80#`) e `tutolo di mais` per la levigatura gole post-PVD
Dopo il rivestimento PVD, la burattatura delle frese e degli inserti rivestiti in una vasca rigorosamente asciutta caricata con `guscio di noce` fine (`8#-80#`) o `tutolo di mais` caldo lucida via le goccioline ruvide dell'arco catodico all'interno delle gole truciolo, riducendo drasticamente l'attrito di evacuazione del truciolo — senza mai aggiungere acqua o composti liquidi ai letti organici asciutti! Consulta la nostra guida alle granulometrie dei media essiccanti in tutolo di mais.
Manipolazione con guanti puliti senza polvere prima del caricamento sui telai PVD
Le impronte delle mani nude lasciano oli cutanei sugli inserti in carburo arrotondati che degassano nelle camere sottovuoto PVD e causano sfogliatura localizzata del rivestimento! Imponi guanti puliti in nitrile senza polvere allo scarico dell'essiccatore `35A` e al caricamento sui telai PVD.
Verifica della costanza del microraggio del tagliente tra i lotti
Ispeziona inserti campione di ogni lotto al microscopio ottico di misura del tagliente prima di rilasciarli al rivestimento PVD, verificando una microraggiatura liscia e uniforme con zero scheggiature del tagliente o particelle di media incastrate.
Risoluzione dei difetti di arrotondatura taglienti su metallo duro & prontezza PVD
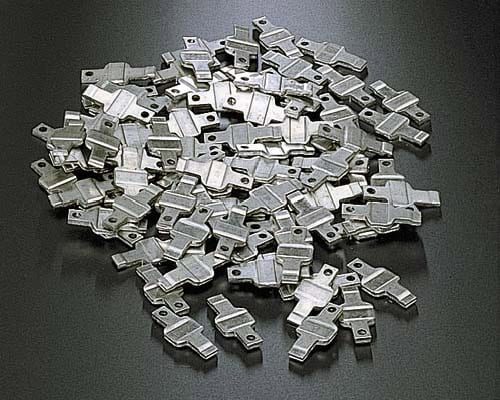
Eliminazione di taglienti scheggiati, sfogliatura PVD e macchie scure di cobalto
Associa ogni difetto sugli utensili in metallo duro direttamente alla sua soluzione: i taglienti scheggiati indicano cestelli pezzi sovraccarichi, scivoli in acciaio nudo o media in acciaio `304`; la sfogliatura PVD risale direttamente ad antischiuma siliconico, macchie d'acqua dura o oli da mani nude; e le macchie scure opache indicano lisciviazione del cobalto da acido `MC8` o fanghi di vasca chiusa sporca.
| Difetto di arrotondatura carburo | Causa principale probabile | Correzione immediata | Standard preventivo |
|---|---|---|---|
| Taglienti dell'inserto micro-scheggiati | Basso `rapporto media/pezzi` o caduta su scivolo duro | Alza `rapporto media/pezzi`; imbottisci vassoio | Rivestimenti morbidi scivolo + cestelli pre-dosati |
| Sfogliatura / distacco rivestimento PVD | Antischiuma siliconico, olio o macchia acqua dura | Pulizia ultrasuoni; risciacquo RO + asciugatura `35A` | Zero silicone + risciacquo RO/DI + guanti nitrile |
| Superficie in carburo scura opaca lisciviata | Acido `MC8` o vasca chiusa stagnante | Elimina `MC8`; passa a `LC10` flusso singolo | `LC10` sicuro per cobalto + flusso singolo |
| Schegge incastrate nei fori perno inserto | Schegge ceramiche usurate non vagliate | Elimina pietre scheggiate; ridimensiona media | `Vagliatura dei media` settimanale + misura anti-incastro |
| Punte di micropunte / frese rotte | Burattatura libera in vasca pesante | Passa a divisori `ZXL` o plastica fine | Cuscino generoso + attrezzaggio `ZXL` |
Esecuzione di lavaggi a vuoto a caldo con `LC10` sui media di arrotondatura
Ogni volta che la ceramica fine ad `alta frequenza` o i coni in plastica resinosa si scuriscono per la polvere di carburo o il fluido di rettifica, scarica tutti gli utensili ed esegui un lavaggio sgrassante a caldo a vuoto con acqua addolcita e `compound-LC10` finché lo scarico non scorre limpido.
Svuotamento sicuro dei fanghi di carburo nella vasca di decantazione
I fini di rettifica e arrotondatura del carburo di tungsteno sono estremamente densi e decantano rapidamente nella Camera Uno della tua vasca di decantazione a più setti. Pompa regolarmente i fanghi pesanti di carburo decantati secondo gli standard di riciclo ed EHS di stabilimento.
Affissione di ricette plastificate per utensileria per codice inserto & fresa
Documenta grado esatto del media, regolazione peristaltica di `compound-LC10`, timer di ciclo `LLB50`/`LLF120`/`ZL`, pressione di risciacquo RO e timer dell'essiccatore `35A` accanto a ogni macchina affinché ogni turno riproduca raggi di arrotondatura identici.
Integrazione PVD, attrezzaggio & verifiche carburo ad alta precisione
Coordinamento tra lavaggio a ultrasuoni pre-PVD e cicli di arrotondatura taglienti
L'adesione del rivestimento PVD su inserti e frese in carburo di tungsteno dipende dalla rimozione di ogni traccia di olio di rettifica al diamante prima dell'arrotondatura e di ogni traccia di residuo `LC10` dopo l'arrotondatura. L'abbinamento di un lavaggio a ultrasuoni a monte sicuro per il cobalto con arrotondatura `LC10` a passaggio singolo (`LLB50`/`LLF120`/`ZL`), risciacquo RO/DI al separatore e centrifugazione dedicata `35A` offre taglienti puliti e con cobalto intatto, pronti per l'immediato caricamento sottovuoto PVD.
Protezione delle fragili micropunte con vasche divise `ZXL` o attrezzaggio morbido
Le frese lunghe in metallo duro integrale e le sottili micropunte per PCB si spezzano immediatamente se burattate libere contro i gambi vicini. Mantieni generosi cuscini di `rapporto media/pezzi`, usa leggeri coni in plastica resinosa (`LC10`) per le gole delicate oppure fissa i gambi ordinatamente in vasche divise `ZXL` affinché le punte taglienti non si tocchino mai.
Verifica delle guarnizioni di gioco disco `LLB50` e dei rivestimenti buratto `LLF120`
Nei buratti centrifughi a disco ad alta energia `LLB50`, ispeziona regolarmente la guarnizione di gioco tra disco e anello affinché minuscole schegge ceramiche usurate non inceppino la fessura né scheggino gli spigoli vivi degli inserti! Allo stesso modo, verifica i rivestimenti in poliuretano dei buratti `LLF120` e le rampe di scarico `ZL` tramite la nostra guida alla sostituzione del rivestimento in poliuretano della vasca.
Separazione delle celle di arrotondatura a umido dalle vasche post-PVD a secco con `guscio di noce`
Mantieni le vasche post-PVD a secco per la levigatura gole con `guscio di noce` (`8#-80#`) e `tutolo di mais` fisicamente separate dalle stazioni di arrotondatura a umido `LC10` — senza mai introdurre umidità o composti liquidi nei media organici asciutti — e vaglia settimanalmente i letti organici per eliminare la polvere delle goccioline PVD.
Esecuzione di verifiche ottiche del raggio tagliente prima del rilascio del lotto di produzione
Verifica l'uniformità del raggio del tagliente su inserti campione arrotondati al microscopio ottico di ispezione a ogni cambio turno prima del rivestimento PVD, intercettando tempestivamente l'usura dei media o la deriva di dosaggio.
Gestione del flusso singolo `LC10` e qualità dell'acqua sicura per il cobalto
Poiché gli inserti in carburo di tungsteno si basano su una matrice legante metallica di cobalto, alimentare acqua di rete dura non trattata o acido `MC8` nelle macchine di arrotondatura lascia macchie minerali o liscivia il legante di cobalto dai taglienti. Lavora sempre con acqua addolcita a scambio ionico e `dosaggio peristaltico del composto` calibrato (`LC10`) in modalità `flusso continuo` a passaggio singolo, seguito da un risciacquo RO/DI sul separatore prima della centrifugazione `35A`.
Ottimizzazione delle dimensioni del lotto inserti in dischi `LLB50` vs. buratti `LLF120`
Sovraccaricare pesanti inserti intercambiabili in metallo duro nelle camere centrifughe a disco `LLB50` o nei buratti `LLF120` forza collisioni inserto-su-inserto che micro-scheggiano i taglienti. Misura pesi esatti di lotto pezzo-media (`rapporto media/pezzi`) per tipo di inserto affinché ogni tagliente resti ammortizzato da media fini ad `alta frequenza` o coni in plastica resinosa per tutto il ciclo.
Programmazione settimanale di `vagliatura dei media` e ispezioni dei rivestimenti
Vaglia settimanalmente i media di arrotondatura ceramici e plastici usurati per rimuovere minuscole schegge fratturate che potrebbero incastrarsi nei fori di fissaggio degli inserti o inceppare i giochi del disco `LLB50`, e controlla regolarmente l'imbottitura del cestello dell'essiccatore `35A` affinché gli inserti arrotondati si scarichino senza scheggiature.
Gestione di lotti rivestiti vs. non rivestiti con rigorosa segregazione dei contenitori
Non mescolare mai inserti in metallo duro grezzi arrotondati pre-PVD con utensili rivestiti lucidati con `guscio di noce` post-PVD in cestelli di raccolta o vassoi dell'essiccatore `35A` condivisi! Usa vassoi chiaramente codificati a colori pre-PVD rispetto a post-PVD e vasche dedicate a secco con `guscio di noce` (`8#-80#`) o `tutolo di mais` affinché la grana abrasiva di arrotondatura a umido non graffi mai le superfici PVD finite `TiAlN` o `AlTiN`.
Gestione della durata del bagno di pre-lavaggio a ultrasuoni e conducibilità del risciacquo
Sostituisci i bagni di pre-lavaggio a ultrasuoni sicuri per il cobalto secondo un programma fisso per lotto affinché i fini trucioli di carburo della rettifica al diamante non si ridepositino mai nelle gole rompitruciolo dell'inserto, e controlla settimanalmente la purezza del risciacquo RO/DI sul separatore affinché non si formino macchie minerali prima del rivestimento sottovuoto PVD.
Validazione di nuovi gradi di carburo tramite prove gratuite in laboratorio
Invia inserti rettificati o frese scanalate campione ogni volta che introduci gradi di carburo sub-micron o ad alto cobalto in modo da bloccare con precisione i timer di arrotondatura `LLB50`/`LLF120`/`ZL` e i parametri di asciugatura `35A` prima del lancio in produzione.
Capacità produttive & fornitura verificata per la finitura utensileria
Fondata nel 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) progetta e produce 21 piattaforme macchina supportate da 24 diritti di proprietà intellettuale cinesi concessi e oltre 200,000+ soluzioni in stabilimenti certificati (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` e `CE M.2023.206.C88120`). Accanto ai buratti centrifughi `LLB50`/`LLF120`, alle vasche circolari `ZL`, alle vasche divise `ZXL`/`L1300`–`L1800`, alle lucidatrici magnetiche `OBD-30`..`100` e agli essiccatori centrifughi riscaldati `35`/`35A`/`70`/`70A`, forniamo composti `LC10`, `HM3`, `JTJ50`, `JTS5`, `JTJ20`, `JTJ25`, `JTJ60` e l'isolato `MC8` abbinati a ceramica fine ad `alta frequenza`, coni in plastica sintetica legata a resina, sfere ad `alta allumina` esenti da ferro, sfere inox `304` e aghi magnetici, `tutolo di mais` e `guscio di noce` (`8#-80#`). Le macchine standard spediscono in 25–35 giorni e le linee su misura in 45–60 giorni. Invia campioni grezzi di inserti o frese in metallo duro a `surface-polish.com` per una validazione di processo gratuita. Si applicano limiti trasparenti: non forniamo impianti di rivestimento sottovuoto PVD, affilatrici CNC al diamante per utensili o fonderie per il recupero del cobalto.
Domande frequenti sull'`affilatura e arrotondatura taglienti su utensili in metallo duro`
Perché gli inserti in carburo di tungsteno necessitano dell'`affilatura e arrotondatura taglienti su utensili in metallo duro` prima del rivestimento PVD?
La rettifica al diamante lascia microscopiche dentellature frastagliate lungo i taglienti affilati che si fratturano al primo taglio e fanno sfogliare i rivestimenti PVD (`TiAlN`/`AlTiN`). L'arrotondatura controllata crea un microraggio liscio per un rivestimento ad alta adesione e una maggiore durata dell'utensile.
Quali macchine `SurfacePolish` funzionano meglio per l'arrotondatura taglienti degli inserti in carburo?
I buratti centrifughi a disco `LLB50` e i buratti centrifughi `LLF120` offrono un'arrotondatura rapida e uniforme su lotti di inserti intercambiabili, mentre le vasche ammortizzate `ZL` e le vasche divise `ZXL` gestiscono in sicurezza serie di utensili più grandi.
Perché l'acido `compound-MC8` non deve mai toccare gli utensili in carburo di tungsteno?
La chimica acida liscivia il legante metallico di cobalto dal carburo di tungsteno sinterizzato, lasciando grani superficiali fragili che si sbriciolano sotto lo sforzo di lavorazione. Utilizza sempre `compound-LC10` sicuro per il cobalto in flusso continuo pulito.
Si possono usare sfere in acciaio inox `304` per l'arrotondatura dei taglienti in carburo?
No — le pesanti sfere in acciaio scheggiano al contatto i fragili taglienti in carburo di tungsteno. Usa media fini ad `alta frequenza` o coni in plastica resinosa per l'arrotondatura pre-PVD, e `guscio di noce` asciutto (`8#-80#`) per la levigatura delle gole post-PVD.
Come posso prevenire la scheggiatura dei taglienti inserto-su-inserto durante lo scarico sul separatore?
Mantieni generosi cuscini di `rapporto media/pezzi` nella vasca/buratto e rivesti i vassoi di raccolta del vaglio separatore vibrante con morbido tappetino in poliuretano affinché gli inserti arrotondati non colpiscano mai scivoli in acciaio nudo.
Perché il rivestimento PVD si è sfogliato dagli inserti in carburo arrotondati?
La delaminazione PVD risale quasi sempre ad antischiuma siliconici, oli di rettifica non lavati, macchie di calcio da acqua dura o impronte di mani nude. Vieta il silicone, esegui un pre-lavaggio a ultrasuoni, risciacqua con acqua RO e manipola con guanti in nitrile senza polvere.
Qual è il vantaggio del `guscio di noce` asciutto (`8#-80#`) dopo il rivestimento PVD?
La burattatura di frese e inserti rivestiti PVD in `guscio di noce` asciutto (`8#-80#`) rimuove le goccioline ruvide dell'arco catodico PVD dalle gole truciolo — migliorando l'evacuazione del truciolo senza smussare i taglienti rivestiti.
Come posso validare i tempi esatti di arrotondatura del microraggio sui miei inserti prima di ordinare?
Invia inserti in carburo rettificati grezzi o frese scanalate rappresentativi a `surface-polish.com` per test gratuiti in laboratorio; i nostri ingegneri validano l'arrotondatura taglienti `LLB50`/`ZL` e l'essiccazione `35A`, restituendoti i campioni finiti prima dell'ordine.
 +86-592-2381506


 Rete IPv6 supportata
