


Lucidatazione dell'acciaio al carbonio: rimozione della scaglia, brillantatura pulita e stop alla ruggine flash

L'acciaio al carbonio semplice, l'acciaio dolce e l'acciaio per utensili a bassa lega sembrano molto simili all'acciaio inossidabile su un disegno di officina, fino a quando si apre il cancello di scarico. Eseguire una ricetta di burattatura per inox su acciaio al carbonio nudo e il lotto può diventare arancione prima dell'ispezione, emergere coperto di fuliggine carboniosa nera e grassa, o subire danni acidi lungo i bordi temprati.
Senza cromo nella lega, l'acciaio al carbonio non ricostruisce mai una pelle passiva autorigenerante dentro una vasca bagnata. Ogni fase, dalla rimozione della scaglia alla brillantatura e all'asciugatura termica, deve proteggere la chimica del ferro attivo insieme alla rimozione delle bave.
Come questa guida si collega alla nostra libreria di processi: Se lavorate gradi inossidabili cromo-nichel che si incrudiscono e si opacizzano invece di arrugginire subito, leggete la nostra guida sulla lucidatura a burattatura dell'acciaio inossidabile. Per la sequenza più ampia di attrezzature post-scarico su alluminio, ottone e leghe d'acciaio, vedete separazione, lavaggio e asciugatura dopo la finitura di massa.
Perché le ricette di burattatura per inox falliscono sull'acciaio al carbonio
Le officine che già finiscono staffe in inox spesso caricano stampati in acciaio dolce o perni in acciaio per utensili lavorati nella stessa vasca con lo stesso dosaggio di liquido. In un solo ciclo, la lucidatura dell'acciaio al carbonio espone quattro modalità di guasto che gli operatori dell'inox raramente vedono.

Il ferro nudo non ha scudo autorigenerante di ossido di cromo
L'acciaio inossidabile deve la sua resistenza alla corrosione a una sottile pelle di ossido di cromo che si riforma in acqua ossigenata mentre le pietre abrasive consumano il pezzo. L'acciaio al carbonio semplice, l'acciaio dolce laminato a freddo e l'acciaio per macchine a bassa lega non contengono alcuna barriera protettiva di cromo. Nell'istante in cui il mezzo abrasivo asporta la pelle di laminazione o l'ossido di lavorazione, il ferro reattivo grezzo incontra ossigeno disciolto e acqua simultaneamente. Dentro la vasca, solo una copertura di composto alcalino inibitore di ruggine impedisce al lotto di corrodersi a metà ciclo.
I composti acidi per inox provocano fuliggine carboniosa nera
Molti liquidi per inox da taglio e brillantatura sono leggermente acidi per rimuovere la tinta termica e brillantare le superfici nichel-cromo. Versare lo stesso composto acido su acciaio a medio carbonio, acciaio per molle o acciaio per utensili dissolve selettivamente la matrice di ferro lasciando carburi di ferro insolubili e carbonio libero sulla superficie. Sotto la pressione della burattatura, le pietre abrasive strofinano quel carbonio sciolto nei pori superficiali come fuliggine nera tenace che l'acqua semplice non riesce a risciacquare.
L'acido incontrollato crea rischio di idrogeno sull'acciaio temprato
I fissaggi in acciaio al carbonio temprato, le clip a molla, i perni di centraggio e gli abbozzi per utensili trattati termicamente portano elevate sollecitazioni di trazione interne. Quando un operatore versa detergente acido non tamponato in una macchina di finitura vibratoria per rimuovere più velocemente la scaglia scura di tempra, la reazione acida genera idrogeno atomico proprio sulla superficie del metallo nudo. L'idrogeno che diffonde nei bordi di grano temprati può causare cricche fragili ritardate sotto carico molto tempo dopo che le parti lucidate superano l'ispezione visiva.
La burattatura eccessiva genera polveri di ferro reattive nel letto di schiuma
L'inox austenitico si incrudisce sotto taglio lento, tentando gli operatori a prolungare i cicli, mentre l'acciaio dolce semplice si taglia rapidamente dal primo giro della carica. Eseguire un lotto di acciaio al carbonio più a lungo di quanto richieda la rottura dei bordi macina il metallo base in fine trucioli di ferro grigi più velocemente di quanto gli scarichi di fondo li eliminino. Una volta che le polveri di ferro sospese si ossidano in un bagno esaurito, il fango marrone si ridiposita su ogni parte.
Lo stato superficiale in ingresso determina la chimica della prima fase
Chiunque chieda come lucidare l'acciaio in modo costante deve ispezionare cosa ricopre il metallo prima di scegliere il mezzo o il sapone. Lubrificante di stampaggio grezzo, scaglia di laminazione a caldo e scaglia di tempra in forno richiedono chimiche di apertura completamente diverse.
Abbozzi stampati e lavorati con lubrificanti da pressa
Stampati laminati a freddo, boccole da macchina a vite e alberi torniti di solito arrivano privi di scaglia di ossido pesante, ma portano lubrificante di stampaggio viscoso, grasso da trafilatura o fluido da taglio. Iniziare con un decapante acido su parti grasse fallisce perché l'acido non può emulsionare oli pesanti; il grasso si trasferisce sulle pietre ceramiche e vela la carica abrasiva. Invece, eseguite la Fase Uno con il composto da taglio per metalli grossolano `JTJ25` o il liquido sbavante `LC10` della nostra linea composti di finitura per rimuovere gli oli proteggendo il ferro fresco.
Scaglia di laminazione a caldo versus scaglia di tempra in forno
Lamiere strutturali laminate a caldo, abbozzi in acciaio dolce tagliati al laser e forgiati arrivano coperti di scaglia grigio-blu scuro formatasi durante la lavorazione a caldo. L'acciaio al carbonio trattato termicamente e l'acciaio per utensili a bassa lega portano una crosta diversa: scaglia di tempra in forno mista a carbonizzazione di olio di tempra cotto. La scaglia di laminazione si sfalda irregolarmente se saltate direttamente al mezzo fine, lasciando isole scure circondate da metallo brillante che rovinano la placcatura a valle.
Esecuzione di una fase di deruggine MC8 a tempo seguita da neutralizzazione
Quando forgiati in acciaio al carbonio non temprato o abbozzi immagazzinati portano ruggine rossa o scaglia di laminazione tenace che il sapone alcalino rimuove troppo lentamente, una prima fase breve e a tempo con liquido deruggine `MC8` allenta il legame dell'ossido così le pietre ceramiche lo asportano pulito. Non scaricate mai le parti direttamente da un bagno `MC8` all'asciugatore. Risciacquate abbondantemente la vasca con scarichi aperti, poi eseguite un lavaggio neutralizzante alcalino con `LC10` o `JTJ25` così l'acidità residua nei pori non può far scaturire ruggine arancione.
Decapaggio alcalino meccanico per acciai temprati da molle e utensili
Ogni volta che le parti sono cementate, bonificate per molle o trattate termicamente ad alta resistenza, tenete i decapanti acidi completamente fuori dalla scheda di ciclo. Rimuovete meccanicamente l'ossido leggero di rinvenimento usando triangoli ceramici a taglio rapido abbinati al composto sbavante alcalino `LC10` e a un risciacquo a flusso rapido. Il taglio meccanico richiede un po' più tempo sulla scaglia tenace, ma previene la vaiolatura acida e protegge l'acciaio ad alta resistenza dal danno da idrogeno.
| Condizione acciaio in ingresso | Barriera superficiale | Chimica Fase Uno | Rischio primario prevenuto |
|---|---|---|---|
| Stampati oleosi e abbozzi CNC | Lubrificante da pressa, refrigerante | Alcalino `JTJ25` o `LC10` | Vela del mezzo con grasso |
| Abbozzi laser laminati a caldo | Scaglia grigio-blu, scorie | `MC8` a tempo, poi `JTJ25` | Isole di scaglia non decapate irregolari |
| Acciaio grezzo o forgiati arrugginiti | Pitting da ossido rosso-arancio | Breve `MC8`, poi `LC10` | Sanguinamento da trascinamento acido dai pori |
| Acciaio al carbonio temprato in olio | Cottura olio carbonizzato su scaglia | Sgrassare prima con alcalino `JTJ25` | Nerofumo carbonioso sulle superfici |
| Acciaio per molle e utensili bonificato | Colorazione termica + tensione interna | Taglio strettamente alcalino `LC10` | Fessurazione da idrogeno per acido |
Dalla sbavatura ceramica alla lucidatura di acciaio e porcellana
Una volta rimossi oli e scaglia senza macchiare il metallo base, la sbavatura e lucidatura dell'acciaio al carbonio segue una progressione disciplinata a più stadi. Sbavare bordi vivi e ottenere una superficie brillante in un solo ciclo non funziona mai sull'acciaio.

Primo stadio di sgrossatura con media ceramica tagliata ad angolo
La sbavatura primaria si basa su triangoli ceramici vetrificati o cilindri tagliati ad angolo con allumina fusa bruna per recidere bave di lavorazione, bave di stampaggio e rugosità dei bordi laser. Mantenere la macchina in flusso continuo a scarico aperto con `JTJ25` o `LC10` così trucioli di ferro e graniglia rotta si lavano via subito. Per confrontare densità ceramica e durezza del legante con corpi sintetici più leggeri, vedere confronto dei cinque corpi media per burattatura.
Perché saltare la levigatura pre-lucidatura lascia buccia d'arancia ondulata
La media ceramica grossa rimuove le bave ma lascia picchi di graffio netti sulle superfici piane in acciaio al carbonio. Se si trasferiscono i pezzi direttamente dalle pietre ceramiche grossolane dello Stadio Uno al tino di lucidatura con sfere d'acciaio, le sfere pesanti non abrasive ripiegano semplicemente i picchi ruvidi sui micro-valloni. Il pezzo appare lucido a distanza, ma un esame ravvicinato rivela buccia d'arancia ondulata che trattiene acqua di risciacquo e corrode rapidamente. Levigare prima con cilindri ceramici fini livella quei picchi.
Lucidatura ad alta pressione con media in acciaio temprato e JTJ60
Quando staffe, utensili manuali o chiusure richiedono un lustro metallico denso e a specchio, lo Stadio Tre passa a media di finitura in acciaio non abrasivi come sfere, coni-sfera o spilli in acciaio temprato. Abbinati al fluido lucidante fine `JTJ60`, i media in acciaio liscio cancellano a freddo i micro-picchi residui in una superficie compatta e brillante senza asportare stock dimensionale. Tenere i media in acciaio sommersi in inibitore alcalino o risciacquati e asciugati tra i cicli, così i media arrugginiti non corrodono i lotti successivi.
Brillantatura a basso impatto con sfere di porcellana e HM3
I media pesanti in acciaio esercitano forte pressione di massa nella vasca o nel barile, che può intaccare smussi rettificati, deformare filettature esterne fini o deformare stampaggi sottili in acciaio dolce. Dove la geometria non tollera l'impatto acciaio-su-acciaio, eseguire la brillantatura finale con sfere dense bianche in allumina porcellanata e composto lucidante `HM3`. La porcellana non ha graniglia abrasiva, scorre liscia sulle features fini e offre una finitura estetica o pre-placcatura pulita senza peening dei bordi.
| Fase di processo | Corpo e forma del media | Composto | Azione meccanica sull'acciaio |
|---|---|---|---|
| Stadio Zero: Decapaggio | Triangoli ceramici grossi | `MC8` poi `LC10` | Rimuove la scaglia di laminazione su stock non temprato |
| Stadio Uno: Sgrossatura | Triangoli ceramici a taglio rapido | `JTJ25` o `LC10` | Taglia le bave e forma raggio di bordo uniforme |
| Stadio Due: Levigatura | Cilindri ceramici fini | buffer `LC10` | Livella i picchi grossolani prima della lucidatura |
| Fase tre A: acciaio | Sfere/coni in acciaio temprato | fluido `JTJ60` | Pulizia ad alta pressione per lustro speculare profondo |
| Fase tre B: porcellana | Sfere in porcellana d'allumina | composto `HM3` | Lucidatura a basso impatto per bordi sottili |
La finestra umido-secco dove inizia la ruggine flash
Nella lucidatura dell'acciaio industriale, più lotti si rovinano nel breve tragitto tra il setaccio separatore e il cesto dell'asciugatrice che nella macchina stessa. Capire perché la ruggine flash si innesca durante lo scarico è la chiave per fermarla.

L'acciaio appena tagliato corrode più in fretta proprio mentre la schiuma si sciacqua
Mentre la vasca vibrante o il barile rotativo funziona, i tensioattivi alcalini in `LC10`, `JTJ25` o `JTJ60` rivestono i pezzi e tamponano l'ossigeno disciolto. Il problema inizia quando l'operatore chiude il dosaggio del composto e inonda la vasca con acqua di rete semplice per sciacquare la schiuma prima della separazione. Lavare via il film alcalino con acqua di rubinetto non tamponata lascia il ferro appena abraso, chimicamente attivo, esposto all'aria in un sottile strato d'acqua che evapora rapidamente.
Minerali dell'acqua di rete e contenitori di sosta stagnanti
L'acqua di città semplice contiene ossigeno disciolto, durezza calcica e tracce di cloruri che agiscono da elettroliti sull'acciaio al carbonio nudo. Mentre le gocce si restringono su un pezzo non riscaldato, i sali disciolti si concentrano sul bordo della goccia e formano macchie ad anello arancioni. Lasciare i pezzi separati bagnati in un contenitore di plastica mentre l'operatore scarica un'altra macchina garantisce macchie brune visibili prima che il contenitore raggiunga l'asciugatrice.
Acqua capillare intrappolata tra facce piane e dentro filetti ciechi
Anche quando le facce esterne sembrano pulite entrando nel cesto, la geometria crea trappole d'umidità nascoste. Rondelle piane in acciaio dolce e spessori stampati si strizzano bagnati come vetrini, bloccando acqua capillare tra le facce accoppiate dove l'aria calda non arriva. Fori filettati ciechi, sedi svasate e giunzioni rullate trattengono gocce nelle radici dei filetti che sanguinano striature arancioni sulle facce finite ore dopo l'imballaggio.
Dimensionare lo scarico del lotto sul volume del cesto asciugatore invece che della vasca
Uno degli errori di cella più costosi quando si pianifica la lucidatura dell'acciaio in massa è abbinare una grande vasca vibrante a un piccolo asciugatore a lotti. Se lo scarico di una vasca riempie tre cesti consecutivi, il secondo e il terzo restano bagnati all'aria in attesa del turno. O si dimensiona il ritmo del ciclo asciugatore per assorbire il lotto separato in continuo, o si scarica la vasca a incrementi scaglionati mantenendo i pezzi rimanenti in rotolamento sotto flusso di composto alcalino.
Risciacquo inibente alcalino e asciugatura termica immediata
Per prevenire affidabilmente la ruggine flash dopo la burattatura, trattare risciacquo e asciugatura come un unico passaggio chimico-termico continuo anziché due faccende di pulizia casuali al cambio turno.

Sostituire l'acqua di rubinetto finale con un risciacquo inibente alcalino
Non lasciare mai che l'acqua di rubinetto grezza sia l'ultimo liquido a toccare l'acciaio al carbonio nudo. Dopo aver eliminato trucioli sciolti e schiuma abrasiva esausta, far passare subito i pezzi separati attraverso un bagno o una barra a spruzzo di risciacquo inibente la ruggine, pulito e leggermente alcalino, prima che entrino nell'asciugatrice. Quel sottile film passivante idrosolubile neutralizza le tracce di cloruri e protegge il ferro nudo durante l'asciugatura riscaldata senza lasciare grasso appiccicoso sul metallo.
Eliminare l'acqua in massa in un'asciugatrice centrifuga ad aria calda
Evaporare acqua stagnante spessa dall'acciaio con sola aria calda cuoce i minerali disciolti direttamente sulla superficie lucidata. Un'asciugatrice centrifuga ad aria calda risolve entrambi i problemi in sequenza: la rotazione ad alta velocità del cesto scaglia meccanicamente le gocce libere dagli incavi, e il soffiatore riscaldato integrato elimina il film di umidità residuo. Poiché i sali disciolti se ne vanno con l'acqua espulsa anziché asciugarsi sul pezzo, l'acciaio esce asciutto e senza macchie.
Asciugatura calda con pannocchia assorbente per stampati piani e finiture sensibili ai graffi
I cesti centrifughi tengono i pezzi fermi una volta avviata la rotazione, ma caricare acciaio per utensili pesante lucidato a specchio può lasciare lievi ammaccature da contatto, e gli spessori piani bagnati possono restare incollati contro le pareti del cesto. Far rotolare i pezzi attraverso media di asciugatura in pannocchia di mais trattata riscaldata dentro un asciugatore a pannocchia rotativo o vibrante separa fisicamente le facce assorbendo umidità e film di sbavatura. Riservare l'asciugatura a pannocchia a geometrie aperte così i granuli non si incastrano nei fori ciechi.
Raffreddare l'acciaio asciutto prima di sigillare sacchi o applicare olio protettivo
Estrarre pezzi caldi in acciaio al carbonio direttamente da un'asciugatrice riscaldata e sigillarli in fodere di plastica crea una trappola di condensa nascosta. L'aria calda sigillata nel sacco porta umidità di officina che condensa in gocce liquide contro il metallo mentre i cartoni si raffreddano durante la notte sul pavimento del magazzino. Lasciar prima raffreddare i pezzi asciutti a temperatura ambiente in contenitori traspiranti, poi immergere in olio antiruggine o imballare con carta inibitrice di corrosione.
| Geometria e finitura del pezzo | Fase di risciacquo finale | Percorso di asciugatura | Regola di movimentazione post-asciugatura |
|---|---|---|---|
| Staffaggi rigidi e forgiati | Immersione alcalina inibente la ruggine | Asciugatrice centrifuga riscaldata | Raffreddare in contenitore aperto prima dell'insacco |
| Blocchi con filetti ciechi | Risciacquo alcalino inibito detergente | Centrifuga + controllo tasche | Rimuovere prima le gocce dai fori ciechi |
| Rondelle piatte sottili e spessori | Risciacquo antiruggine a bassa schiuma | Asciugatrice a caldo con tutolo di mais trattato | Setacciare la polvere di tutolo prima dell'oliaggio |
| Minuteria in acciaio pre-placcatura | Risciacquo alcalino compatibile con placcatura | Centrifuga pulente ad aria calda | Trasferire asciutti in contenitori coperti |
Preparare l'acciaio al carbonio per placcatura, brunitura e verniciatura a polvere
Chi si avvicina alla finitura di massa spera talvolta che lucidare l'acciaio dolce a specchio lo mantenga brillante all'aperto. Definire aspettative metallurgiche oneste evita contestazioni per corrosione.
La finitura di massa prepara l'acciaio ai rivestimenti, non li sostituisce
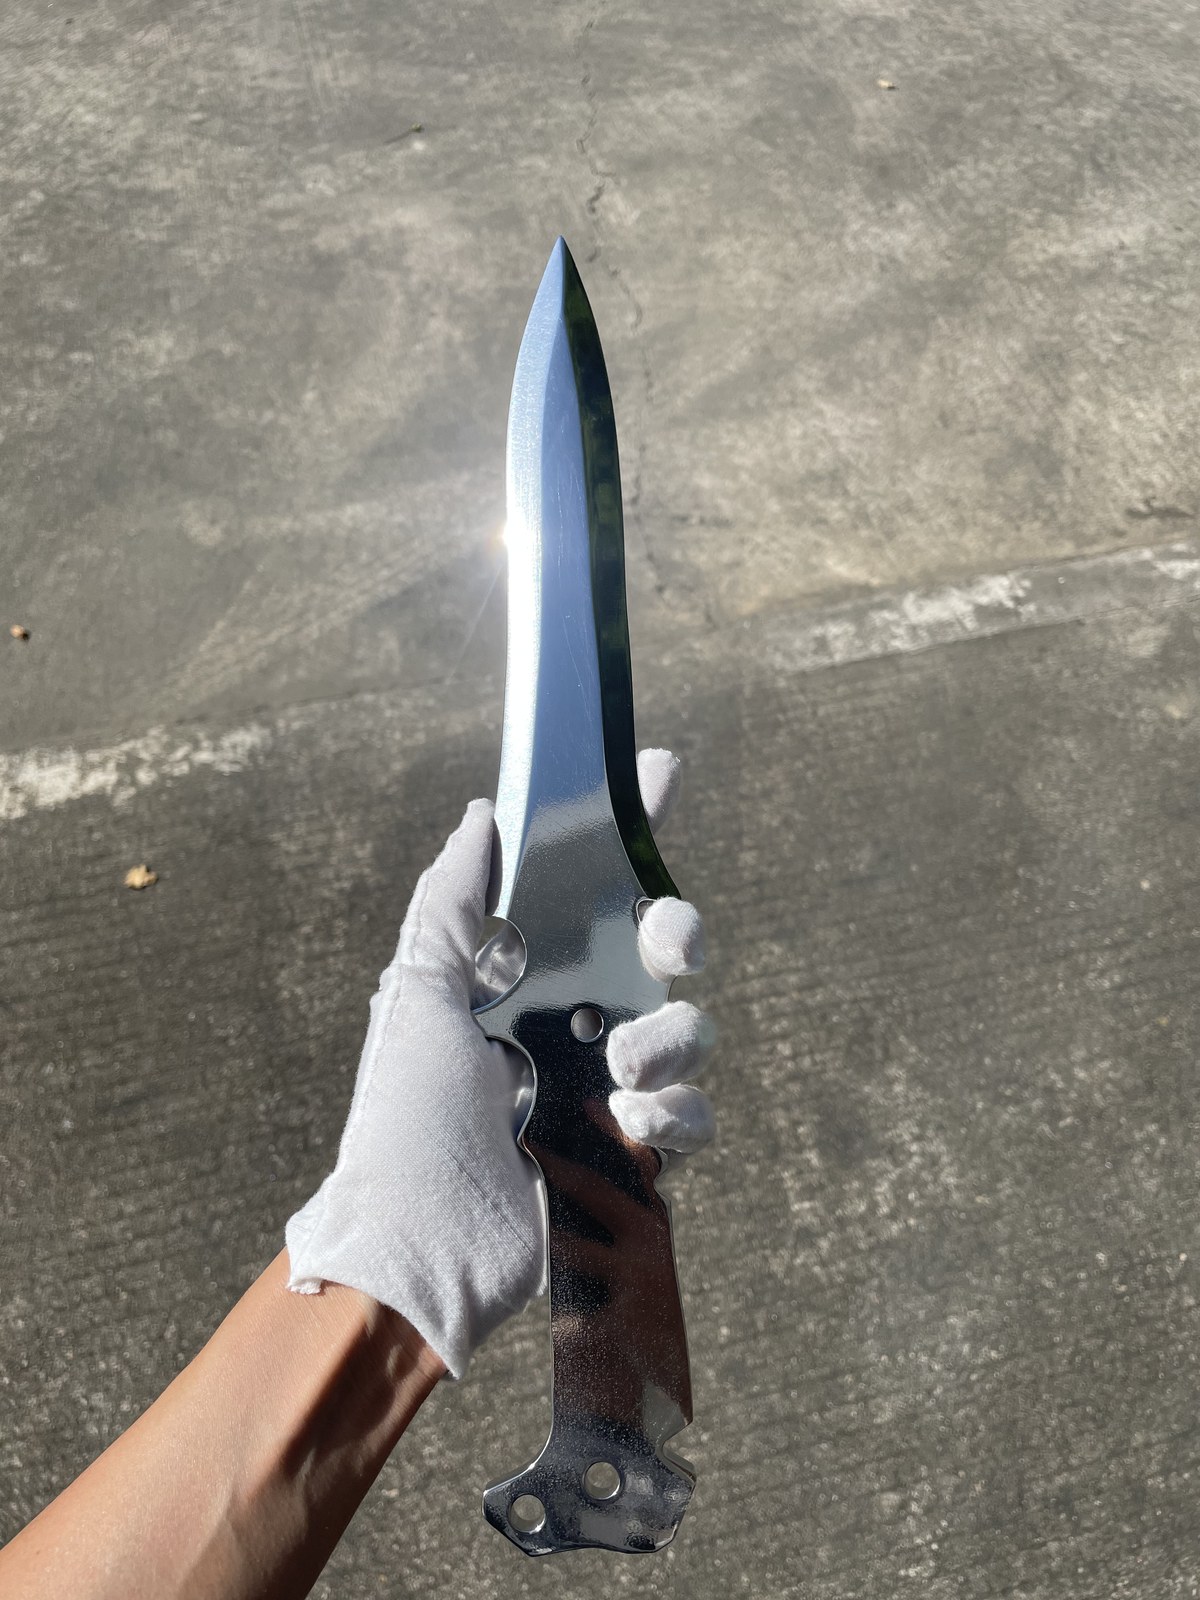
La lucidatura a compressione con media in acciaio o sfere di porcellana leviga le microvalli, riduce l'area superficiale reale e rallenta l'annerimento indoor rispetto alla sabbiatura o alla lavorazione meccanica. Tuttavia la lucidatura meccanica non trasforma mai l'acciaio al carbonio in acciaio inox: il ferro nudo esposto a pioggia, sudore o aria umida si ossida comunque senza rivestimento barriera. Considerare la finitura di massa come preparazione di precisione prima di placcatura, brunitura, fosfatazione, verniciatura a polvere o oliatura protettiva.
Abbinare gli inibitori di ruggine ai bagni di placcatura e brunitura
Ciò che protegge l'acciaio in magazzino può contaminare il bagno di placcatura. Oli pesanti, film di lanolina o saponi siliconici respingono i detergenti alcalini acquosi causando distacco di zinco o nichel e macchie sulla brunitura. Quando l'acciaio lucidato alimenta una linea di rivestimento, usare inibitori alcalini puliti e risciacquabili compatibili col bagno di pre-pulizia.
L'arrotondamento degli spigoli evita il ritiro del rivestimento sui bordi taglienti
I pezzi in acciaio tagliati al laser o stampati hanno bordi affilati e bave dove vernice, polvere e zinco si assottigliano durante la cura. La ruggine sfonda quasi sempre lungo quegli spigoli prima delle superfici piane. Arrotondare i bordi a raggio uniforme nella prima fase di burattatura ceramica permette ai rivestimenti di avvolgere gli spigoli in modo uniforme.
Eseguire una verifica di tenuta indoor durante la prova campione
Quando si convalida una ricetta per acciaio al carbonio, non giudicare mai il successo solo dalla brillantezza dei pezzi all'uscita dell'asciugatore. Tenere diversi pezzi di prova asciugati, non imballati, su un ripiano nell'aria reale dell'officina accanto a pezzi di controllo non trattati dello stesso lotto di acciaio, verificando l'opacizzazione puntiforme nella finestra di stoccaggio reale prima del rivestimento. Seguire la nostra checklist per l'acquirente per preparare un test di campionatura della finitura superficiale così che acqua, codici dei composti e fasi di asciugatura siano registrati in modo ripetibile.
Cosa produciamo e dove si colloca il nostro confine
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., fondata nel 1992 a Xiamen, costruiamo macchine, media e composti che le officine usano per sbavare, decalaminare, lucidare e asciugare l'acciaio al carbonio internamente. Dichiarare chiaramente cosa costruiamo — e dove si colloca il nostro confine — consente di pianificare le celle senza incertezze.

Attrezzature, media e composti che costruiamo a Xiamen
Su 21 piattaforme — 8 modelli verticali con certificato CE M.2023.206.C88121 e 13 modelli orizzontali secondo M.2023.206.C88120, validi 2023-07-25–2028-07-24 — costruiamo vasche e tini vibranti, barili rotanti, finitrici a disco e barile centrifughe, lucidatrici magnetiche, separatori e asciugatrici ad aria calda e a tutolo. Il nostro sistema qualità opera sotto certificato ISO 9001 00726Q01571R001, valido 2026-06-03–2029-06-02 (vedi certificazioni), supportato da 24 diritti IP cinesi: 1 brevetti d'invenzione, 17 modelli di utilità e 6 brevetti di design. Oltre a media ceramici, plastici, in acciaio, porcellana e organici, formuliamo otto composti: `LC10`, `MC8`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5` e `HM3`.
Perché costruiamo celle di produzione invece di accettare lavorazioni conto terzi
Chi cerca lucidatura acciaio chiede spesso se può inviarci pallet ricorrenti per conto terzi. Non gestiamo un'officina di finitura conto terzi — progettiamo e costruiamo le macchine e i consumabili che produttori e officine usano nei propri reparti. Le macchine standard partono in venticinque-trentacinque giorni, le personalizzate in quarantacinque-sessanta.
Placcatura, brunitura e sabbiatura a valle fuori dal nostro ambito
Poiché i pezzi in acciaio passano dalla finitura di massa alla protezione dalla corrosione, dichiariamo i nostri confini (vedi cosa facciamo e cosa no nella finitura dei metalli):
- Nessuna placcatura, zincatura-nichel, brunitura a caldo, fosfatazione, e-coating o verniciatura a polvere.
- Nessuna cabina di sabbiatura, macchina di pallinatura, forno di trattamento termico o tunnel di lavaggio chimico multistadio.
- Nessun film imballaggio VCI, olio petrolifero protettivo o lavorazione conto terzi.
Dettagli da fornire per una revisione della configurazione acciaio al carbonio
Per una valutazione tecnica e una proposta di attrezzatura su parti in acciaio al carbonio, inviate foto o disegni dei pezzi più quattro dati di officina: stato dell'acciaio in ingresso (stampato oleato, laminato a caldo con scaglia o trattato termicamente), bordi di riferimento o filettature da mantenere netti, tempo di stoccaggio interno prima del rivestimento e quale linea di placcatura o verniciatura segue. Contattate i nostri ingegneri tramite contattaci.
Domande frequenti
Posso usare il mio composto per burattatura in acciaio inox per lucidare l'acciaio al carbonio?
Di solito no, soprattutto se la ricetta per inox usa un liquido acido come `JTJ20`. La chimica acida o non tamponata per inox attacca il ferro nudo su acciai al carbonio e da utensili, generando morchia carboniosa nera nella vasca, favorendo ruggine arancione allo scarico e creando rischio di infragilimento da idrogeno sui pezzi temprati. Passate l'acciaio al carbonio all'alcalino `JTJ25` o `LC10` per la sgrossatura e a `JTJ60` o `HM3` per la brunitura.
Come prevenire la ruggine superficiale dopo la burattatura di parti in acciaio dolce o da utensili?
Eliminate ogni intervallo in cui l'acciaio nudo bagnato resta esposto all'aria e all'acqua di rete. Mantenete il composto alcalino in circolo fino allo scarico, sostituite il risciacquo finale con acqua di rete con un risciacquo alcalino inibitore di ruggine, e trasferite i lotti separati direttamente in un'asciugatrice centrifuga riscaldata o in un essiccatore a pannocchia di mais trattata tiepido. Dimensionate l'asciugatrice così che i pezzi bagnati non attendano mai nei cassoni, e raffreddate i pezzi prima di insaccarli.
Devo rimuovere la scaglia di trattamento termico con composto acido MC8 o solo con media ceramica?
Verificate prima la durezza dell'acciaio. Su acciaio dolce laminato a caldo non temprato o forgiati arrugginiti, uno stadio di derugginatura breve e a tempo con `MC8` seguito subito da lavaggio a scarico aperto e da un passaggio neutralizzante alcalino con `LC10` o `JTJ25` elimina rapidamente l'ossido pesante. Su acciai per molle temprati, fissaggi ad alta resistenza o acciai da utensili trattati termicamente, saltate i decapanti acidi per evitare l'infragilimento da idrogeno, e rimuovete la scaglia meccanicamente con media ceramica a taglio rapido in bagno alcalino.
La brunitura dell'acciaio al carbonio con media in acciaio impedisce la ruggine all'aperto?
No. La brunitura dell'acciaio al carbonio con sfere in acciaio temprato e `JTJ60` o sfere di porcellana e `HM3` leviga i micro-picchi, chiude la rugosità superficiale e rallenta l'annerimento breve in interno rispetto all'acciaio grezzo lavorato. Tuttavia la lucidatura meccanica non aggiunge alcuna barriera di cromo al ferro puro. Qualsiasi parte in acciaio al carbonio esposta a umidità esterna, sudore o stoccaggio umido necessita comunque di placcatura, ossidazione nera, verniciatura o olio protettivo a valle.
Quale asciugatrice è migliore per l'acciaio al carbonio: una centrifuga o la media a pannocchia di mais?
Abbinate l'asciugatrice alla geometria del pezzo e alla sensibilità della superficie. Una centrifuga ad aria calda è adatta a staffe rigide, blocchi lavorati e parti incassate destinate alla galvanica, perché la rotazione espelle l'acqua intrappolata prima che l'aria riscaldata completi l'asciugatura senza polvere. La media a pannocchia di mais trattata tiepida è adatta a rondelle piatte che si incollano bagnate o a utensili lucidati a specchio che potrebbero ammaccarsi nel cesto, purché i pezzi non abbiano fori ciechi stretti.
 +86-592-2381506


 Rete IPv6 supportata
