


Macchina finitrice a disco centrifugo: meccanica a vasca aperta, controllo del gap e limiti in officina
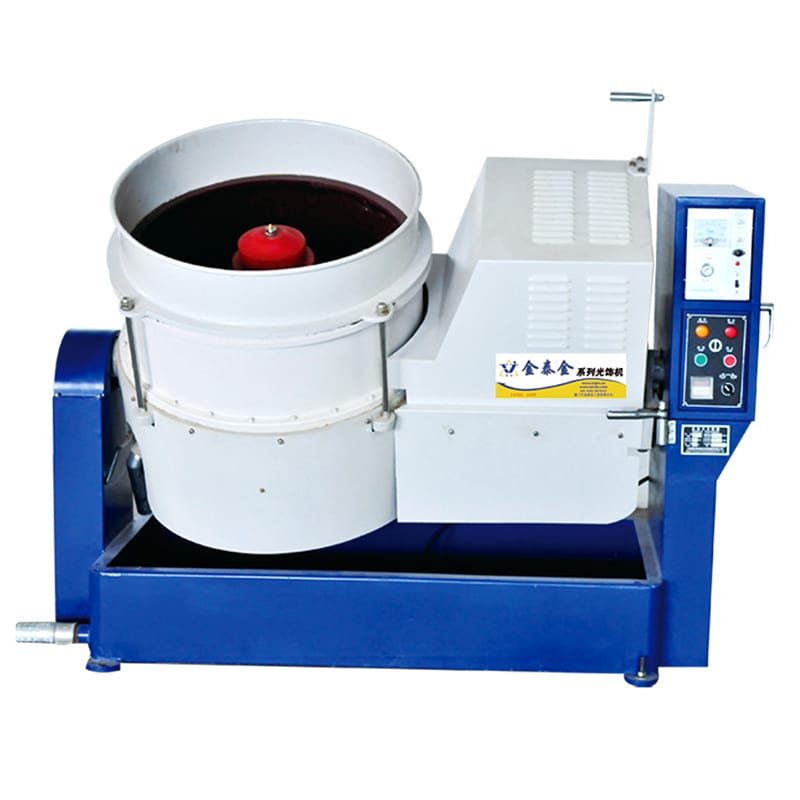
Vista da un corridoio, una macchina finitrice a disco centrifugo a vasca aperta sembra una compatta vasca fissa. Guardando però dentro la vasca in funzione, un disco inferiore rotante scaglia pezzi e abrasivo verso l'esterno contro una parete fissa in poliuretano in un serrato rullo toroidale. Questo rapido ricircolo asporta le sbavature molto più in fretta di una vasca vibrante, purché i pezzi superino il gap di scorrimento inferiore.
Come questa guida si collega alle altre pagine macchina: Le ricerche di macchina finitrice centrifuga, lucidatrice centrifuga o tumbler centrifugo coprono due architetture distinte che condividono un solo nome di famiglia. Le unità a tamburo planetario chiuso appartengono alle macchine finitrici a tamburo centrifugo, mentre il confronto diretto tra dischi aperti e tamburi chiusi è in confronto tra finitura a disco e a tamburo centrifugo. Se state ancora valutando unità ad alta energia rispetto alle vasche standard, iniziate dalla nostra panoramica sulla finitura vibrante. Questa guida resta strettamente nell'ambito della finitrice centrifuga a vasca aperta: tenute del gap, lavaggio del gap a umido, limiti di incastramento dei pezzi sottili, tempi di ciclo e ispezione dell'usura del poliuretano.
Meccanica del flusso toroidale in una finitrice centrifuga a vasca aperta
Ogni macchina finitrice a disco genera pressione di taglio accoppiando un fondo a rotazione rapida con una parete frenante verticale fissa. Capire come l'energia si trasmette tra queste due superfici spiega sia i tempi di ciclo rapidi sia i limiti di processo.

Come il rotore inferiore accelera la carica verso l'esterno
Alla base delle nostre macchine finitrici a disco, un rotore stampato — lo spinner — ruota su un mandrino verticale. La forza centrifuga scaglia lo strato inferiore di abrasivo e pezzi verso la parete della vasca. A differenza di una vasca vibrante montata su molle, il mantello esterno è imbullonato rigidamente al telaio mentre il rotore inietta energia direttamente nel carico, garantendo ai piccoli pezzi rigidi un intenso contatto radente.
Come la parete fissa in poliuretano frena e ripiega il flusso
Quando il flusso verso l'esterno colpisce la parete fissa in poliuretano, l'attrito ne rallenta la rotazione orizzontale e spinge il cumulo verso l'alto lungo il profilo del rivestimento. L'abrasivo fresco che spinge dal basso incurva verso l'interno la colonna ascendente sulla cresta, facendola ricadere al centro dello spinner. Quasi tutta l'asportazione delle sbavature e l'arrotondamento dei bordi avvengono nella zona di taglio dove l'abrasivo inferiore veloce incontra il cumulo superiore più lento.
Perché la visibilità a vasca aperta cambia l'ispezione in ciclo in officina
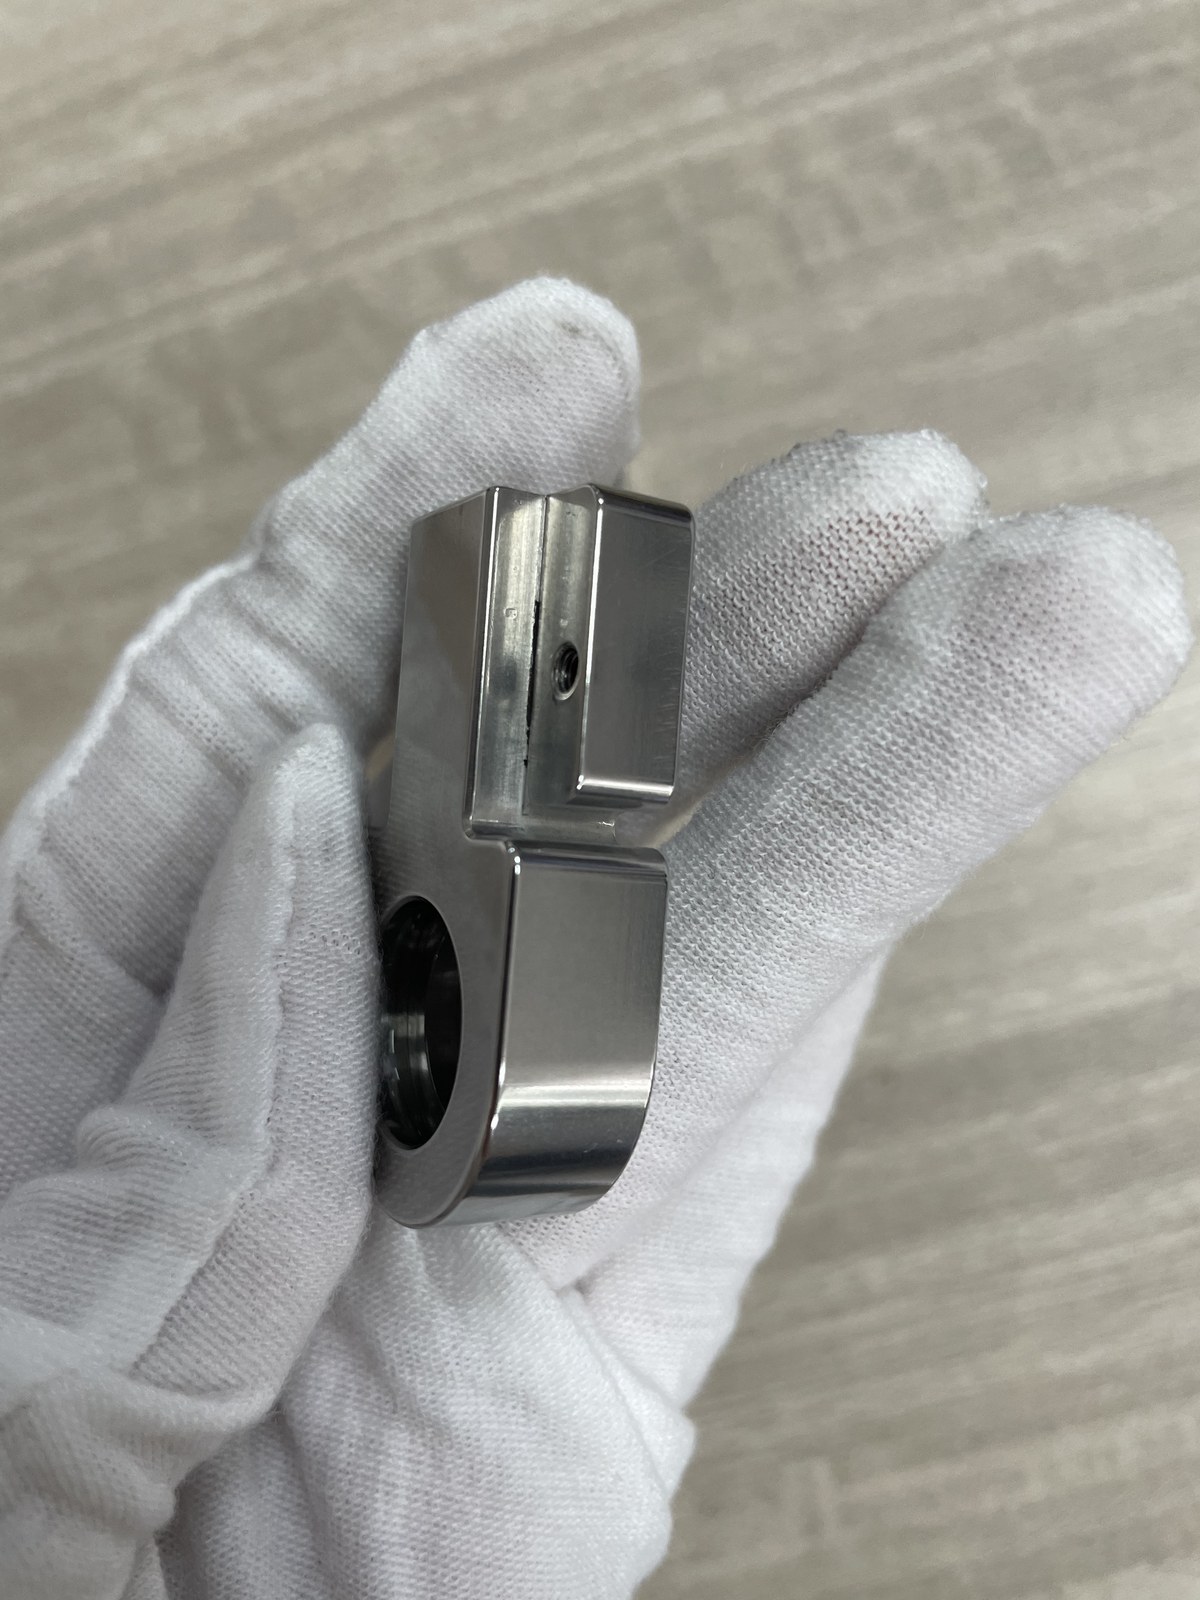
Poiché la vasca resta aperta in alto, gli operatori osservano il rullo toroidale in tempo reale senza fermare il mandrino né svitare un coperchio sigillato. Durante le prove di setup su raccordi in acciaio inox lavorati, gli attrezzisti prelevano un pezzo direttamente dal cumulo rotante con un guanto, lo sciacquano e controllano lo spigolo sotto la luce di officina. L'accesso aperto rende una finitrice centrifuga a vasca aperta facile da monitorare e da abbinare a ugelli dosatori a soffitto su piccoli lotti.
Configurazioni a disco a secco rispetto alle macchine a disco a vasca aperta a umido
La maggior parte delle sbavature dei metalli avviene a umido con acqua dosata e composto liquido, sebbene esistano unità a disco a secco dedicate alla lucidatura fine con gusci di noce o pioli di legno trattati. Le vasche a umido si affidano a un flusso d'acqua costante per rimuovere calore e trucioli, mentre le unità a secco operano a velocità del rotore e giochi d'aria più dolci, adatti ad abrasivi organici leggeri. Non caricare mai granuli organici secchi in una camera umida e non far mai funzionare pietre ceramiche a secco in una vasca a umido, altrimenti l'attrito farà vescicare lo spinner in poliuretano.
La tenuta del gap tra spinner e anello: il cuore di ogni macchina a disco
Chiedete a qualsiasi tecnico di manutenzione esperto cosa distingue una macchina finitrice a disco centrifugo affidabile da un mal di testa cronico, e vi indicherà un solo punto: il gap di scorrimento tra lo spinner inferiore rotante e l'anello di usura inferiore fisso.
Geometria meccanica del disco rotante e dell'anello di usura fisso
Il disco rotante non può mai sfregare direttamente contro la parete fissa senza bruciare entrambe le superfici. I costruttori realizzano invece un sottile gap anulare lungo il perimetro dove il bordo del rotore incontra l'anello inferiore fisso. Su costruzioni come la nostra macchina finitrice a disco centrifugo ad alta energia e la nostra macchina finitrice a disco centrifugo serie CF, cuscinetti di mandrino di precisione mantengono il rotore concentrico e piano così la larghezza del gap resta uniforme. Pacchi di spessori o alloggiamenti filettati permettono ai meccanici di ripristinare l'altezza assiale man mano che i bordi accoppiati si usurano.
Perché il gioco del gap deve restare più stretto sia dei pezzi che dell'abrasivo
Questa fessura perimetrale impone una regola rigida di officina: ogni pezzo in lavorazione e ogni pietra abrasiva nella camera devono restare più spessi del gap di scorrimento. Se uno spessore piatto, uno spillo metallico o una scheggia di pietra usurata si infila di taglio tra rotore rotante e anello fisso, il disco lo trascina lungo la pista come un utensile da tornio. In pochi istanti un pezzo metallico incastrato può scavare un solco attorno al labbro in uretano, sovraccaricare l'azionamento o piegare pezzi sottili riducendoli a scarto.
Anelli di gap in ceramica rispetto a tenute a labirinto in poliuretano stampato
I costruttori configurano le tenute perimetrali su due coppie di materiali in base allo spessore dei pezzi e alla granulometria. I labbri in poliuretano colato a caldo offrono un'ammortizzazione elastica e tollerano il passaggio di abrasivo minuto durante la sbavatura pesante con pietre di media dimensione, consentendo la sostituzione a bulloni. Anelli di usura in ceramica dura o acciaio accoppiano facce lappate con film d'acqua in pressione per mantenere gap più stretti su parti di orologeria, minuteria per gioielleria o staffe fini.
Come i frammenti fini di abrasivo rotto si incastrano e rigano il gioco di scorrimento
Anche quando pezzi nuovi e abrasivo fresco superano il gap, pietre fratturate e graniglia sottodimensionata creano danni nascosti. Nel corso di decine di turni, pellet ceramici e plastici si consumano fino a che schegge piatte raggiungono la larghezza della fessura. Quando gli operatori saltano la vagliatura fine tra i lotti, schegge minerali affilate si compattano nel gap anulare e consumano il labbro in uretano dall'interno.
Controllo dell'acqua di lavaggio del gap a umido e disciplina termica
L'azione centrifuga ad alta energia concentra notevole potenza meccanica in un volume compatto di pezzi, pietre e liquido. Senza un lavaggio costante con acqua attraverso la vasca, il calore da attrito sale abbastanza rapidamente da macchiare il metallo e far vescicare i rivestimenti in poliuretano.
Perché l'acqua entra attraverso il gap o l'anello di spruzzo invece di restare stagnante
In una lucidatrice centrifuga a umido correttamente collegata, acqua pulita e composto dosato entrano continuamente mentre il liquido sporco drena attraverso tappi forati del fondo o una canalina sotto il disco. Nei progetti a lavaggio del gap, l'acqua in pressione fluisce verso l'alto attraverso la giunzione di tenuta inferiore stessa, formando una barriera liquida che respinge il limo fine nella vasca prima che raggiunga i labirinti del mandrino. Barre di spruzzo a soffitto bagnano il cumulo rotante dall'alto così ogni pezzo resta rivestito di soluzione lubrificante fresca.
Bilanciare lubrificazione, evacuazione dei trucioli e trazione di taglio
Il flusso d'acqua in un tumbler centrifugo funge da regolatore di taglio più che da semplice rubinetto di risciacquo. Troppa poca acqua intrappola i trucioli grigi nel cumulo, lucidando le particelle scure sulle superfici in inox o alluminio. Troppa acqua allaga lo spinner così le pietre planano sul fondo in poliuretano invece di risalire la parete. Gli operatori regolano le pompe dosatrici finché il cumulo rotola in modo netto mentre i trucioli scuri defluiscono dallo scarico.
Cosa succede ai rivestimenti in poliuretano quando il flusso di lavaggio si esaurisce
Il poliuretano assorbe bene l'impatto delle pietre sotto un flusso d'acqua fredda, ma degrada rapidamente quando manca il liquido di raffreddamento. Se un tubo piegato, un filtro intasato o una vasca a secco interrompono il flusso a metà ciclo, l'attrito radente fa salire rapidamente la temperatura della vasca. Il poliuretano surriscaldato si ammorbidisce, diventa appiccicoso lungo il bordo del rotore e si stacca dalla piastra d'acciaio di supporto; controllare il deflusso allo scarico all'avvio previene costosi danni al rotore.
Vasche di decantazione a ricircolo rispetto a impianti a dosaggio fresco
Le officine che utilizzano una macchina finitrice a disco centrifugo a vasca aperta scelgono tra dosaggio a perdere con acqua di rete e vasche di decantazione a circuito chiuso o chiarificatori centrifughi. Il dosaggio a perdere alimenta acqua pulita e composto fresco a ogni lotto, evitando il trascinamento di graniglia su pezzi estetici destinati a placcatura o anodizzazione. Le vasche a ricircolo riducono fortemente il consumo d'acqua nelle celle di sbavatura generica, purché gli operatori rimuovano i fanghi dai deflettori di decantazione secondo programma e rabbocchino gli inibitori di ruggine; ripompare acqua abrasiva attraverso un gap stretto accelera l'usura degli anelli.
Limiti di incastramento nel gap per pezzi sottili e confini della geometria dei pezzi
Nessuna macchina rifinisce ogni disegno in officina. Sapere quali geometrie prosperano in una vasca a disco aperta — e quali vanno in un barile chiuso o in una vasca vibrante — evita guarnizioni strappate e lotti rovinati.
Perché rondelle piane, spessori e stampati sottili si infilano nella fessura
Stampati piani, spessori a molla, lame da spessimetro e rondelle sottili rappresentano il classico disadattamento per una macchina di finitura a disco standard. Poiché il flusso toroidale scorre verso il basso lungo la parete dritto verso la giunzione del fondo, i grezzi piatti si allineano paralleli alla fessura come monete che scivolano verso uno scivolo. Anche con faccia larga, un bordo sottilissimo si tuffa dritto tra il labbro rotante e l'anello fisso. Gli stampati sottili vanno in vasche vibranti con fluido antistick o in barili chiusi senza giunzione sul fondo.
Parti pesanti e compatte che bloccano il rotolamento toroidale o ammaccano le vicine
Fucinati tozzi, alberi lunghi e fusioni pesanti sovrastano la pista compatta di una camera a disco. Le parti grandi affondano sul fondo rotante invece di galleggiare nel cuscino di abrasivo, strisciando sul rotore in uretano e intaccando le parti vicine. Le finitrici centrifughe a vasca aperta eccellono su parti rigide piccole e medie — staffe CNC, placche ossee, casse di orologi, elementi di fissaggio e inserti in carburo — che viaggiano sospese nel flusso rotolante.
Abbinare densità e forma del corpo abrasivo all'elevato rimescolamento del disco
Poiché la forza centrifuga moltiplica la pressione di contatto, pietre grossolane che tagliano dolcemente in una vasca vibrante possono martellinare le facce o arrotondare troppo gli spigoli in un'unità a disco. La maggior parte delle ricette scende di una granulometria, abbinando media ceramica per burattatura a taglio fine per rimuovere bave sull'acciaio o coni in plastica per la rifinitura pre-placcatura su ottone e alluminio. Vedi scegliere tra cinque materiali per media di burattatura per i confronti tra materiali.
Controllo velocità tramite inverter a frequenza variabile nelle fasi delicate di brillantatura
Le macchine a disco industriali azionano il mandrino principale tramite inverter a frequenza variabile, così gli operatori adattano la velocità del rotore a ogni fase della ricetta. Velocità sostenuta del rotore durante l'asportazione iniziale elimina rapidamente le bave di fresatura, mentre abbassare la frequenza dell'inverter durante la lucidatura in porcellana ammorbidisce l'impatto così gli spigoli restano netti senza microintaccature. La velocità variabile in un'unica vasca permette alle officine di precisione di combinare sbavatura e levigatura senza spostare i pezzi tra macchine, purché i trucioli grossolani siano risciacquati prima di cambiare composto.
| Categoria pezzo | Idoneità disco | Comportamento in officina | Alternativa migliore |
|---|---|---|---|
| Staffe piccole in acciaio inox CNC | Ottima idoneità | Galleggia nel rotolamento toroidale; taglio rapido | Vasca vibrante per lotti enormi |
| Spessori e rondelle piani sottili | Scarsa idoneità | Si tuffa nella fessura e blocca il rotore | Barile chiuso o vasca vibrante |
| Perni e aghi a filo sottile | Scarsa idoneità | Si incastra nel gioco perimetrale | Lucidatrice magnetica o barile chiuso |
| Minuteria rigida in ottone e zinco | Ottima idoneità | Taglio liscio con media plastica | Vasca vibrante per manici lunghi |
| Inserti in carburo e punte utensile | Ottima idoneità | Affilatura uniforme dei bordi sotto pressione | Barile chiuso per forza estrema |
| Fusioni pesanti e alberi lunghi | Scarsa idoneità | Affonda sul rotore; intacca le vicine | Vasca con attrezzatura o vibratore a canaletta |
| Gioielli stampati e casse orologi grezzi | Condizionale | Sicuro solo sopra l'intercapedine dell'anello duro | Barile chiuso per materiale sottilissimo |
Tempi di ciclo, scarico a ribaltamento e separazione a valle
Un taglio rapido in camera conta poco se gli operatori impiegano il doppio a raccogliere a mano le pietre bagnate. Un ciclo fluido abbina il rapido ribaltamento della vasca alla vagliatura a doppio piano e all'asciugatura centrifuga immediata.
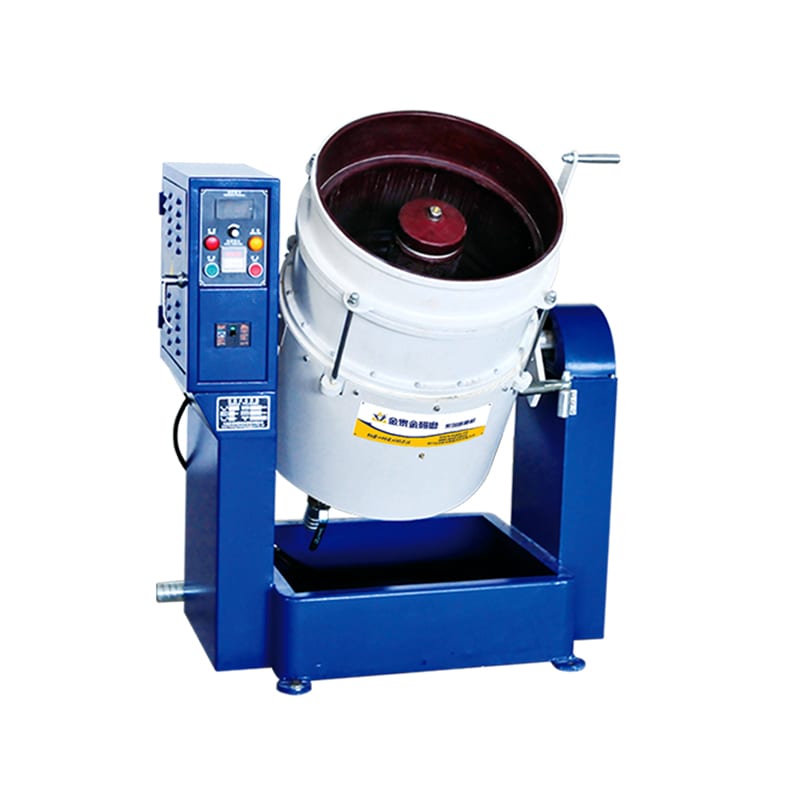
Camere a ribaltamento manuale versus stazioni pneumatiche di ribaltamento e vagliatura
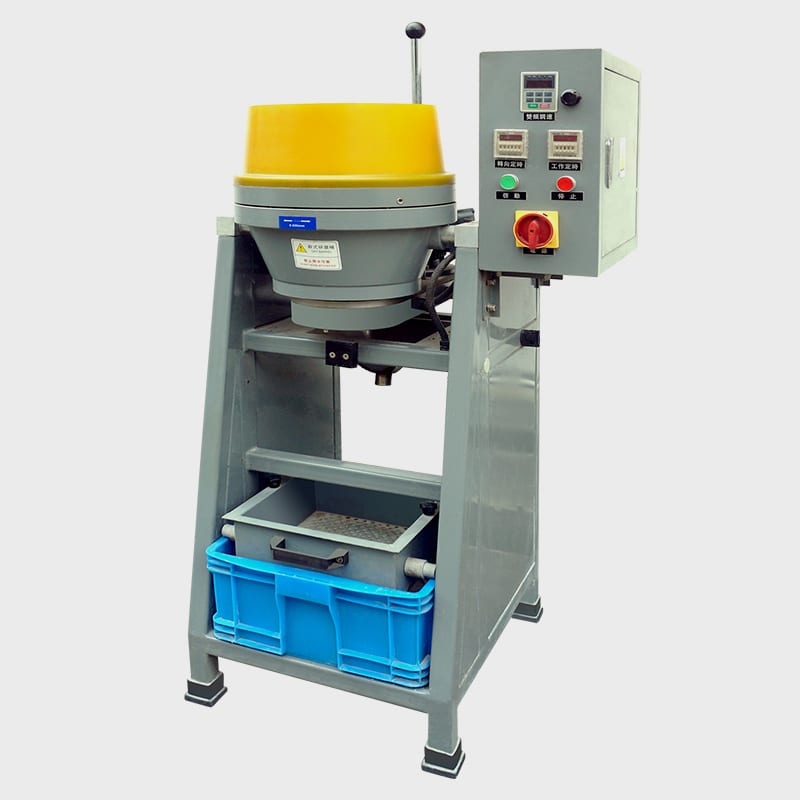
Le finitrici a disco compatte e a pavimento montano la vasca su perni di rotazione azionati da volantino o cilindro pneumatico. Quando il timer ferma il mandrino, l'operatore ribalta la camera in avanti su un vaglio oscillante per scaricare insieme pezzi e mezzi. Le stazioni integrate raccolgono i mezzi in una vasca di ritorno o tramoggia inferiore per un rapido ricarico nella vasca verticale, riducendo i tempi morti tra i lotti.
Mantenere pulita la classificazione dei mezzi affinché la graniglia sottodimensionata non ritorni in vasca
La vagliatura dopo un lotto a disco svolge due compiti. Il piano superiore separa i pezzi finiti dai mezzi, mentre una maglia fine inferiore fa cadere schegge rotte e pietre consumate sottodimensionate in un cassetto scarti prima che i mezzi ritornino in vasca. Saltare la vagliatura inferiore è il modo più rapido per rovinare la tenuta della pulitrice centrifuga: ogni ciottolo sottodimensionato ricaricato in tramoggia diventa un cuneo pronto a bloccare la giunzione al lotto successivo.
Risciacquo e asciugatura centrifuga subito dopo lo scarico ad alta energia
I pezzi che escono da un tamburo centrifugo bagnato portano trucioli fini e composto attivo su metallo nudo appena tagliato. Lasciare ingranaggi o raccordi in acciaio inox bagnati in una cassa invita ruggine superficiale, macchie d'acqua e residui bianchi nelle filettature cieche prima dell'ispezione. Instradare i pezzi separati direttamente attraverso un risciacquo pulito e in un'asciugatrice centrifuga riscaldata blocca la pulizia; consultate la nostra guida su separazione, lavaggio e asciugatura post-finitura.
Strutturare una prova campione per fissare rapporto di carico e ritmo di ciclo
Prima di destinare lotti di produzione a una cella a disco, eseguite una prova controllata su pezzi lavorati nel caso peggiore anziché su provini di scarto. Il rapporto volumetrico mezzi/pezzi è implacabile in una vasca a disco compatta: affollare i pezzi priva il cuscino di mezzi e causa ammaccature sugli spigoli, mentre il sottocarico spreca spazio. Registrare altezza di riempimento, velocità inverter, portata acqua, codice composto e tempo crea una scheda ripetibile; seguite la nostra checklist acquirente per preparare un test campione di finitura superficiale.
Ispezione di anelli di usura, rivestimenti in poliuretano e cuscinetti di trasmissione
Poiché un'unità a disco a vasca aperta concentra la velocità di strisciamento lungo una giunzione perimetrale compatta, un breve controllo a fine turno evita settimane di riparazioni impreviste a mandrino e rivestimento.

Controlli con spessimetro e visivi lungo il perimetro rotore-parete
A ogni fine turno — o subito se l'operatore sente un ticchettio ritmico di sfregamento — svuotate la vasca, lavate la giunzione e ispezionate tutto il bordo del rotore. Fate scorrere una striscia spessimetro in plastica non abrasiva in quattro punti attorno al rotore per confermare gioco uniforme. Letture irregolari da lato a lato indicano graniglia sotto il mozzo, bulloni allentati o gioco del cuscinetto del mandrino, mentre un allargamento uniforme indica usura normale pronta per la regolazione assiale con spessori.
Lettura delle fasce di usura asimmetriche in poliuretano sulla parete freno superiore
Le pareti in poliuretano colato mostrano onestamente come gli operatori usano la macchina. Una macchina finitrice a disco bagnata sana consuma la parete fissa uniformemente in una fascia appena sopra la curva inferiore dove il flusso verso l'esterno risale. Solchi netti proprio sulla giunzione segnalano graniglia sottodimensionata cronica, mentre uretano appiccicoso, scurito o fessurato sulla faccia del rotore prova che la vasca ha girato a secco di acqua di lavaggio. Cogliere i punti sottili prima che emerga l'acciaio nudo consente una riapplicazione pulita senza riparazioni di saldatura.
Protezione dell'alloggiamento mandrino principale e del percorso di drenaggio a labirinto inferiore
Sotto il disco rotante si trovano una canaletta di drenaggio e uno schermo a labirinto che guidano l'acqua sporca fuori dal tubo tenendo il fango abrasivo lontano dai cuscinetti del mandrino. Quando gli operatori chiudono l'acqua di lavaggio in anticipo prima dello scarico, il limo ceramico si incrosta in quella canaletta e si avvicina alla tenuta del cuscinetto. Lavare con getto la vasca vuota e lo scivolo di drenaggio a ogni turno preserva la rotazione silenziosa dei cuscinetti.
Pianificare il ri-incollaggio del rivestimento e la sostituzione degli anelli di ricambio prima di rigature catastrofiche
I team di manutenzione intelligenti tengono rotori e anelli di usura come consumabili programmati anziché attendere il contatto acciaio-su-acciaio. Avere un rotore o anello di tenuta di ricambio a magazzino permette ai meccanici di sostituire le parti lato umido durante una sosta nel weekend, inviando il mozzo usurato al ri-incollaggio in poliuretano colato a caldo prima che l'acciaio nudo macini l'acciaio nudo.
| Sintomo in officina | Causa probabile | Controllo a terra | Azione correttiva |
|---|---|---|---|
| Ticchettio ritmico di sfregamento | Scheggia o pezzo sottile nella giunzione | Ispezionare la giunzione perimetrale | Rimuovere il cuneo; vagliare le schegge fini |
| Rotolamento toroidale lento | Acqua in eccesso che allaga il rotore | Controllare drenaggio e superficie | Ridurre l'alimentazione d'acqua finché il rotolamento non aggancia |
| Bordo in uretano scuro appiccicoso | Calore da carenza d'acqua | Controllare filtro e scarico | Pulire la linea acqua; verificare il legame del rivestimento |
| Intaccature sugli spigoli dei pezzi | Pezzi che affollano il cuscino di abrasivo | Verificare il rapporto abrasivo/pezzi | Ridurre la dimensione del lotto o la velocità del rotore |
| Film grigio opaco sul metallo | Acqua sporca o composto debole | Asciugare il pezzo bagnato con un panno | Pulire la vasca di decantazione; verificare il dosaggio |
| Gioco perimetrale irregolare | Sporco sul mozzo o gioco del cuscinetto | Misurare in quattro punti cardinali | Pulire la sede del mozzo; controllare i cuscinetti |
| Poltiglia vicino alla base di trasmissione | Fango che ostruisce la canalina inferiore | Ispezionare lo scivolo sotto il disco | Sciacquare lo scivolo di scarico ogni turno |
Cosa produciamo e dove si colloca il nostro confine
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., fondata nel 1992 a Xiamen, costruiamo macchine e consumabili per la finitura di massa industriale nel nostro stabilimento e dichiariamo chiaramente sia ciò che produciamo sia dove si colloca il nostro confine.
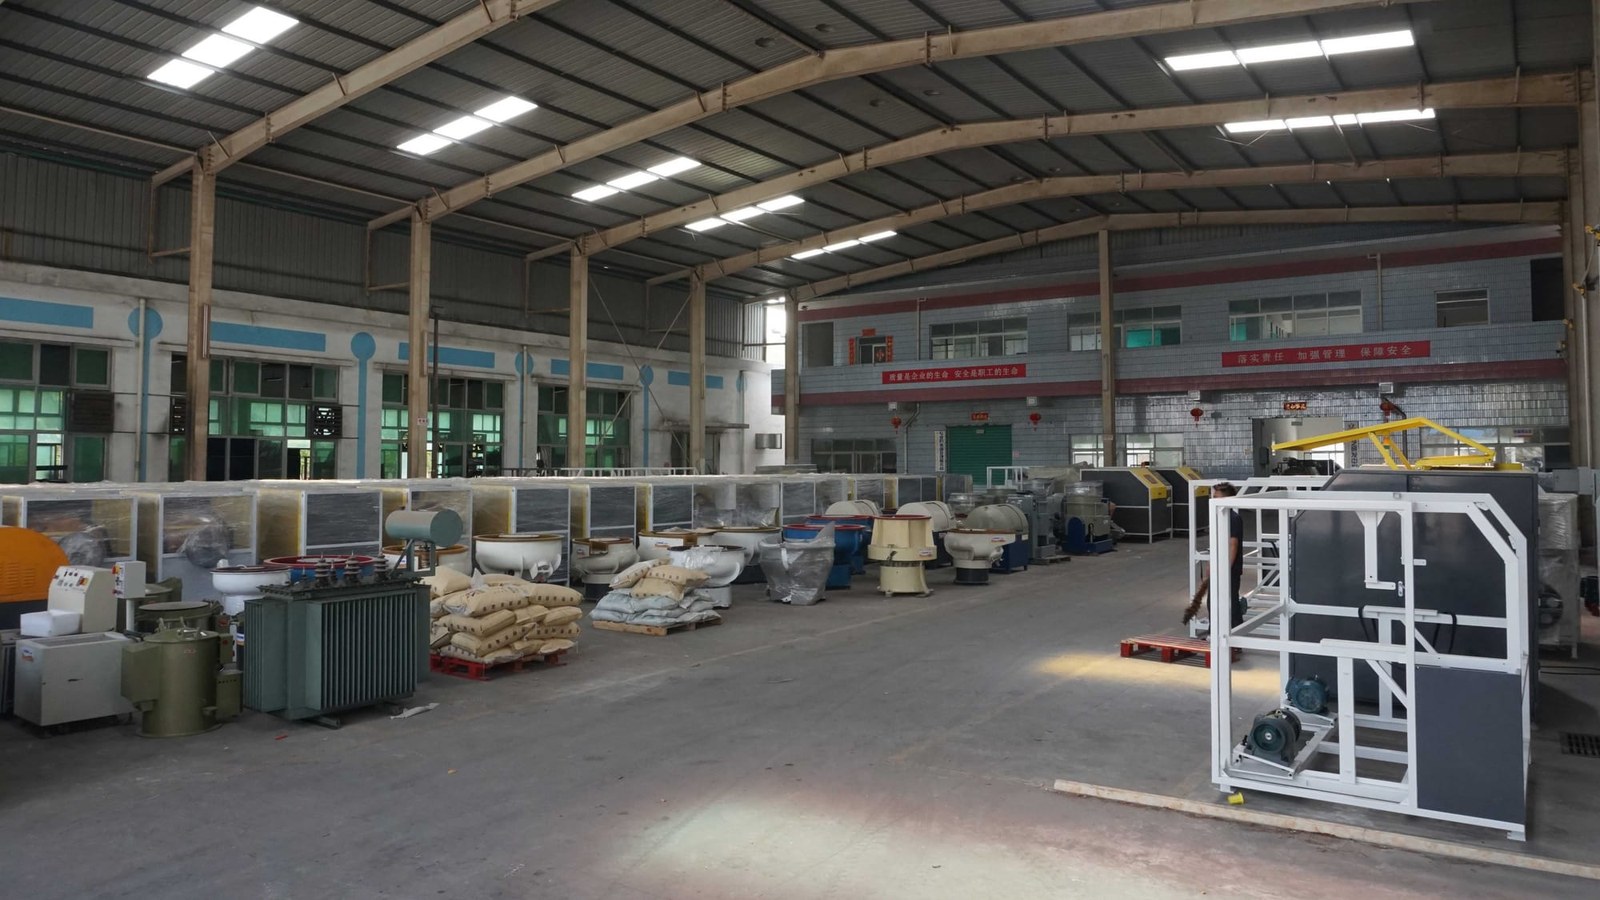
La nostra base produttiva di Xiamen, le piattaforme macchina e i registri di conformità verificati
Nel nostro stabilimento di Xiamen costruiamo 21 piattaforme macchina — 8 modelli verticali con certificato di attestazione CE M.2023.206.C88121 e 13 modelli orizzontali secondo M.2023.206.C88120, validi 2023-07-25–2028-07-24 — con certificato ISO 9001 00726Q01571R001, valido 2026-06-03–2029-06-02. Il nostro ufficio tecnico detiene 24 diritti di PI cinesi concessi, di cui 1 brevetto d'invenzione, 17 modelli di utilità e 6 brevetti di design; verificate i nostri registri su certificazioni. Le costruzioni standard partono in venticinque-trentacinque giorni e quelle personalizzate in quarantacinque-sessanta giorni, abbinate rigorosamente ai nostri otto composti: HM3, JTJ20, JTJ25, JTJ50, JTJ60, JTS5, LC10 e MC8.
Come si integra la nostra linea di finitura a disco con barili, vasche e unità magnetiche
Poiché nessuna singola architettura di macchina si adatta a ogni disegno di pezzo, produciamo finitrici centrifughe a disco a vasca aperta insieme a unità centrifughe a barile chiuse, vasche e tinozze vibranti, barili rotanti, lucidatrici magnetiche a spilli, separatori oscillanti e asciugatrici centrifughe ad aria calda, oltre a mezzi ceramici, plastici, in porcellana, acciaio e organici. Quando un acquirente invia robuste staffe CNC insieme a lamierini sottili, i nostri tecnici non forzano mai entrambi in un'unica vasca a disco — abbiniamo ogni geometria alla famiglia di macchine con giochi sicuri.
Perché costruiamo macchine invece di gestire un conto terzi
Gli acquirenti che cercano una macchina di finitura centrifuga chiedono talvolta di inviare lotti ricorrenti al nostro stabilimento per la burattatura conto terzi. Il nostro confine commerciale è rigoroso: produciamo macchine di finitura, mezzi e composti per fabbriche e officine di finitura, e non accettiamo mai ordini di finitura conto terzi o lavorazioni per conto. Gestire un'officina conto terzi farebbe concorrenza ai nostri clienti di macchine e distoglierebbe l'attenzione tecnica da saldature, stampi in uretano, gruppi mandrino e collaudo pre-spedizione.
Processi e trattamenti superficiali fuori dal nostro ambito produttivo
Dichiarare confini tecnici chiari evita perdite di tempo agli acquirenti quando i disegni richiedono trattamenti non meccanici. Oltre a rifiutare il conto terzi, non produciamo linee di galvanica, vasche di anodizzazione, bagni di passivazione, cabine di verniciatura a polvere, depositori PVD sottovuoto, cabine di sabbiatura, turbine di pallinatura, forni di trattamento termico, smerigliatrici manuali, linee di elettrolucidatura o macchine utensili CNC. Se il vostro reparto necessita di una cella centrifuga a disco interna, mezzi e chimica a umido configurati sui vostri pezzi, contattate i nostri tecnici tramite contattaci.
Domande frequenti
In cosa differisce una lucidatrice centrifuga a vasca aperta da una vasca vibrante sui pezzi piccoli?
Una vasca vibrante scuote la tinozza montata su molle così l'abrasivo strofina delicatamente i pezzi sotto la gravità normale, adatta a grandi carichi misti e lamierini sottili. Una lucidatrice centrifuga a vasca aperta fa ruotare un rotore inferiore entro una parete fissa in poliuretano, generando un rapido rullo toroidale che elimina bave tenaci in una frazione del ciclo vibrante, purché i pezzi siano rigidi e più spessi del gioco perimetrale inferiore.
Perché i pezzi stampati sottili si bloccano in una finitrice centrifuga a disco?
Ogni finitrice a disco a vasca aperta richiede un gioco stretto tra il rotore inferiore rotante e l'anello di usura inferiore fisso affinché le superfici non si strofinino. Lamierini piatti, rondelle sottili e spilli fini si allineano di taglio con il flusso discendente della parete e scivolano in quella fessura, bloccando il rotore e rigando il labbro in uretano; i pezzi sottili vanno in barili chiusi o vasche vibranti.
Posso far funzionare a secco una burattatrice centrifuga a umido per risparmiare i risciacqui?
No, non far mai funzionare a secco mezzi ceramici o plastici in una vasca centrifuga a disco configurata a umido. Senza acqua e composto in flusso costante, l'intenso attrito radente genera calore rapido che ammorbidisce e gonfia i rotori in poliuretano colato, cuocendo la polvere metallica grigia sui pezzi; la lucidatura a disco a secco richiede macchine a secco dedicate con mezzi organici trattati leggeri a velocità ridotte.
Con quale frequenza gli operatori devono ispezionare l'anello di tenuta e il rivestimento in poliuretano?
Gli operatori devono lavare la giunzione con la manichetta e controllare visivamente il gioco a ogni fine turno, usando una lamina spessimetro in plastica settimanalmente su quattro posizioni. Intercettare presto i trucioli incastrati e setacciare il grit usurato sottodimensionato dalla carica dopo ogni lotto evita solchi profondi sia sul bordo rotante che sulla parete fissa.
Quali dettagli servono ai vostri ingegneri per rivedere la configurazione di una macchina a disco?
Inviate disegni o foto dei pezzi con lega, spessore minimo bordo o parete, stato bave in ingresso, finitura superficiale target, dimensione lotto per turno e fasi successive come placcatura o assemblaggio. Verificare prima lo spessore minimo permette ai nostri ingegneri di confermare se una finitrice a disco a vasca aperta, un barile centrifugo chiuso o una vasca vibrante si adatta al vostro layout prima delle prove campione.
 +86-592-2381506


 Rete IPv6 supportata
