


`Levigatura alluminio estruso`: attenuare le striature di estrusione senza piegare profili lunghi in vasche `ZXL`
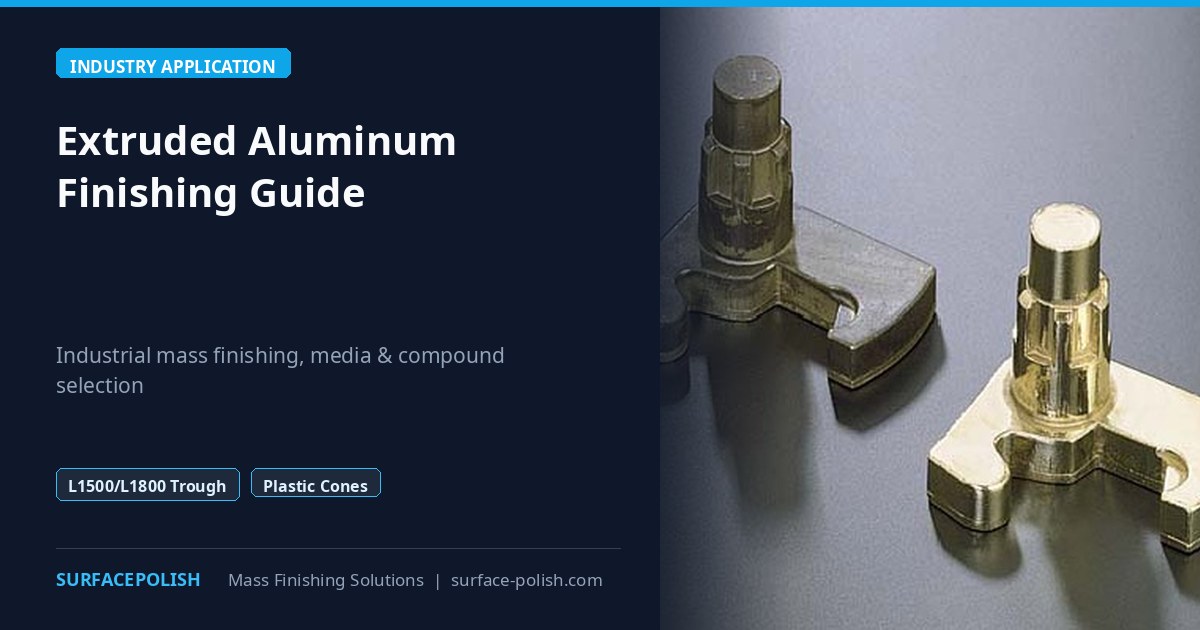
I trasformatori di estrusi e i responsabili anodizzazione che gestiscono la `levigatura alluminio estruso` su profili architettonici `6061` e `6063`, binari dissipatori LED e corpi cilindro pneumatici affrontano due rischi immediati nelle vasche circolari standard: i profili lunghi e sottili urtano testa contro testa piegandosi e ammaccando le flange, mentre le pesanti pietre ceramiche vetrificate martellano l'alluminio estruso tenero creando crateri irregolari ben visibili dopo l'anodizzazione solforica! Spostando gli estrusi lunghi in vasche lineari con divisori `ZXL` o `L1300`–`L1800` caricate con coni sintetici leggeri in resina plastica (`compound-LC10`), flusso spray addolcito a passaggio singolo, risciacquo al separatore e asciugatura riscaldata `70A`, si raccordano le striature di matrice in una finitura satinata isotropa pronta per anodizzazione.
Perché gli estrusi lunghi in alluminio falliscono nelle vasche circolari `ZL`

Collisioni testa-testa, grovigli e profili piegati nelle spirali circolari
Le vasche vibranti circolari `ZL` eccellono su getti compatti e piccoli tranciati, ma i lunghi profili estrusi in alluminio (`alette dissipatori`, `montanti serramenti`, `barre maniglia`) si incrociano nel canale curvo, collidono testa contro testa e piegano le alette sottili contro le rampe di scarico! Le vasche lineari con divisori `ZXL` e `L1300`–`L1800` mantengono i profili lunghi paralleli in scomparti imbottiti in poliuretano—consentendo una circolazione toroidale uniforme dei media attorno a ogni barra senza urti tra pezzi.
Eliminare striature di matrice e bave di taglio senza martellatura ceramica
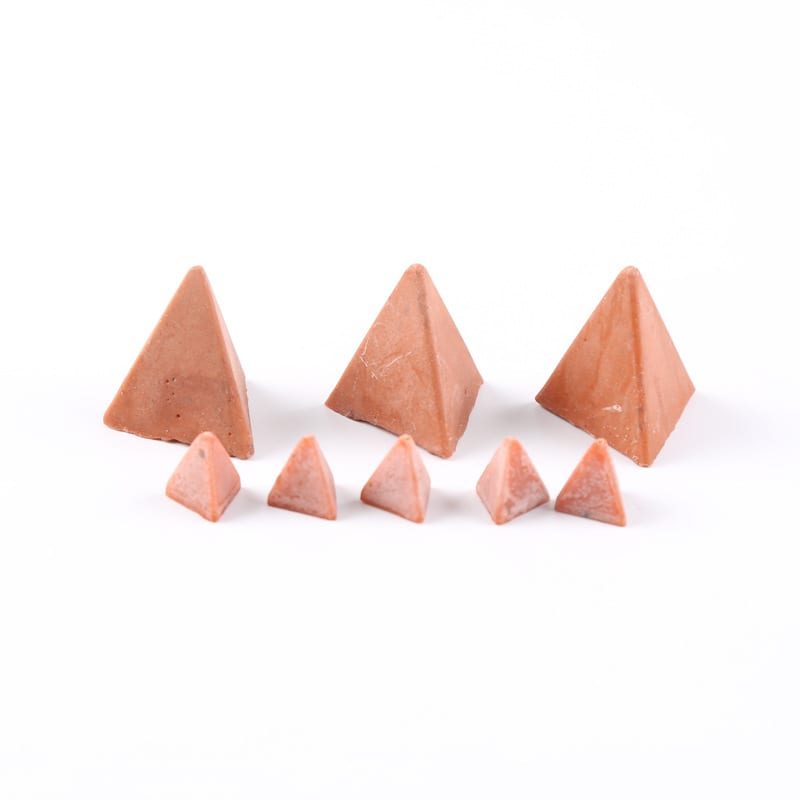
Gli estrusi in alluminio escono dalla pressa con fini striature longitudinali di matrice e bave taglienti di troncatura alle estremità. Le pesanti pietre ceramiche vetrificate `high-frequency` martellano l'alluminio tenero `6061` e `6063` creando crateri lucidi a buccia d'arancia che rovinano l'anodizzazione trasparente o nera! Coni sintetici leggeri in resina plastica (`compound-LC10`) asportano le bave di taglio e raccordano le striature longitudinali in una pelle satinata vellutata e isotropa. Consultate la nostra guida alla finitura opaca su alluminio e la guida ai media sintetici in plastica per burattatura.
Preservare punte sottili delle alette di raffreddamento e cave di montaggio strette
I dissipatori LED e gli estrusi pneumatici di precisione presentano alette sottili delicate e cave a T che si piegano o intrappolano pietre se taglia dei media e spinta del motore sono mal abbinate. Scegliete coni plastici compatti tramite la nostra guida al dimensionamento media anti-incastro e regolate gli angoli dei contrappesi motore per un rotolamento delicato e uniforme.
Quando applicare la brunitura a specchio opzionale Stadio 2 `high-alumina` + `HM3`
Quando profili architettonici o barre tetto auto richiedono alluminio a specchio anziché satinato opaco, trasferite i profili livellati con plastica dello Stadio 1 ben risciacquati in sfere di porcellana `high-alumina` prive di ferro dosate con `compound-HM3` o `JTJ50`—mai pesanti sfere in acciaio inox `304`! Consultate la nostra guida ai media di lucidatura high-alumina e la guida ai composti di lucidatura ottone.
| Tipo di estruso in alluminio | Rischio principale di finitura | Media & chimica consigliati | Piattaforma macchina | Asciugatura & prep. anodizzazione |
|---|---|---|---|---|
| Profilo architettonico lungo `6063` | Ammaccature testa-testa; striature visibili | Coni in resina plastica (`LC10`) | `ZXL` / `L1300`–`L1800` con divisori | Risciacquo addolcito/RO + `70A` + guanti |
| Binari dissipatori `6061` ad alette sottili | Alette piegate; coni incastrati | Coni plastici fini `anti-incastro` (`LC10`) | `ZXL` con divisori (`angolo sfasamento ridotto`) | Risciacquo addolcito + soffio aria + `70A` |
| Staffe corte in alluminio tagliate a sega | Bave di taglio; martellatura circolare | Coni in resina plastica (`LC10`) | Vasca `ZL` o `LLB50` (`no ceramico`) | Risciacquo addolcito/RO + `35A`/`70A` |
| Cornici in alluminio lucide a specchio | Opacità a buccia d'arancia; vaiolatura nera | Stadio 1 plastica -> Stadio 2 `high-alumina` | `ZXL` / `ZL` con divisori + `HM3` | Risciacquo RO + `35A` + `tutolo di mais` secco |
| Profili estrusi forati a CNC | Olio refrigerante che vetrifica i media | Pre-lavaggio -> coni in resina plastica (`LC10`) | Vasca lineare `ZXL` con divisori | Risciacquo addolcito/RO + `70A` + guanti puliti |
Setup vasca `ZXL` con divisori, `rapporto media/pezzi` & flusso multi-ugello
Posizionamento dei collettori spray multi-ugello lungo le vasche `ZXL`
A differenza delle vasche circolari `ZL` bagnate da un singolo collettore compatto, le lunghe vasche lineari `ZXL` e `L1300`–`L1800` richiedono collettori spray superiori multi-ugello distribuiti lungo tutta la vasca affinché la diluizione `compound-LC10` resti uniforme da un'estremità all'altra—evitando sfregamenti a secco! Abbinate i collettori a un dosaggio peristaltico calibrato del composto.
`Flusso continuo` a passaggio singolo vs. vasche a ricircolo sporche di fango d'alluminio
I coni in resina plastica abradono l'alluminio `6061`/`6063` in polvere fine ossido-polimero che trasforma l'acqua ricircolata in fango nero macchiante in poche ore! Operate le vasche `ZXL` in finitura di massa a flusso continuo a passaggio singolo drenando attraverso griglie inferiori pulite in poliuretano verso una vasca di decantazione a più setti.
Mantenere cuscini `rapporto media/pezzi` & separatori imbottiti in poliuretano
Ispezionate regolarmente i divisori removibili in poliuretano nelle vasche `ZXL`/`L1300`–`L1800` affinché bordi usurati non espongano acciaio nudo contro i profili teneri in alluminio! Mantenete generosi cuscini di rapporto media/pezzi così ogni estruso resta avvolto da coni plastici in rotolamento.
Controllo rivestimenti vasca, fessure di scarico & vagliatura settimanale plastica
Vagliate settimanalmente le schegge usurate dei coni plastici tramite la nostra SOP di vagliatura e reintegro media così le punte minuscole non si incastrano nelle cave a T né ostruiscono gli scarichi inferiori, e controllate le pareti tramite la nostra guida alla sostituzione del rivestimento in poliuretano della vasca.
Chimica pre-anodizzazione, qualità dell'acqua & igiene senza silicone
Rimozione cera da taglio e refrigeranti CNC con detergenti sicuri per alluminio
Le troncatrici per estrusi usano cere in stick o refrigeranti nebulizzati, e la fresatura CNC aggiunge oli emulsionabili. Rimuovete sempre gli oli a monte con un detergente inibito sicuro per alluminio seguendo la nostra guida allo sgrassaggio prima della finitura vibrante—mai sgrassanti caustici forti per acciaio o `compound-MC8` acido, che corrodono e anneriscono l'alluminio!
Prevenire residui galvanici di rame da celle per ottone/rame
Non condividete mai vasche `ZXL`, letti di coni plastici o vasche di decantazione tra minuteria in ottone con rame ed estrusi in alluminio `6061`/`6063`! Gli ioni rame disciolti si depositano subito formando macchie scure sull'alluminio fresco.
Acqua addolcita, controllo schiuma & zero antischiuma siliconici
L'acqua di rete dura lascia aloni bianchi di calcio visibili sotto anodizzazione trasparente, mentre la schiuma eccessiva fa galleggiare i coni in resina leggeri bloccando la raccordatura delle striature. Alimentate acqua addolcita, tenete liberi gli scarichi inferiori e vietate del tutto gli antischiuma siliconici prima di anodizzazione o verniciatura a polvere! Consultate la guida alla durezza dell'acqua nella finitura di massa e la guida alla prevenzione della schiuma nelle vasche vibranti.
Centrifugazione immediata `35A`/`70A`, lame d'aria & lucidatura in `tutolo di mais` caldo
Risciacquate a fondo gli estrusi levigati con acqua addolcita o RO, centrifugate le staffe corte negli essiccatori riscaldati `35A`/`70A` (o passate i profili lunghi in tunnel a lama d'aria calda) e completate con `tutolo di mais` caldo e asciutto se serve zero opacità—senza mai aggiungere acqua ai letti organici a secco! Consultate la guida all'essiccatore centrifugo e la guida alle granulometrie dei media essiccanti in tutolo di mais.
Risoluzione dei difetti su alluminio estruso su linee multiturno
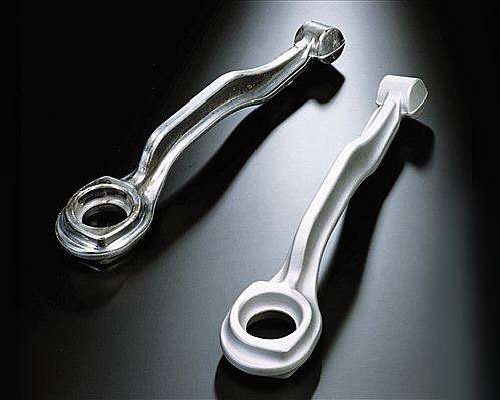
Eliminare ombre longitudinali da estrusione, alette piegate e macchie di anodizzazione
Abbinate ogni difetto dell'alluminio estruso alla sua soluzione: striature non raccordate indicano `LC10` sottodosato, coni plastici vetrificati o cicli brevi; alette piegate indicano sovraccarico in vasca circolare `ZL` anziché vasche `ZXL` con divisori; macchie di anodizzazione derivano da antischiuma siliconici, impronte a mani nude o macchie di acqua dura.
| Difetto sull'estruso | Causa principale probabile | Correzione immediata | Standard preventivo |
|---|---|---|---|
| Striature lievi visibili post-anodizzazione | Ciclo breve o coni plastici vetrificati | Lavaggio a vuoto `LC10`; estendere ciclo plastica | Timer ciclo verificato + flusso pulito `LC10` |
| Alette piegate / estremità ammaccate | Collisioni in vasca circolare `ZL` | Spostare i profili in vasca `ZXL` con divisori | `ZXL`/`L1300`–`L1800` con divisori + imbottitura |
| Residui grigio scuro su alluminio | Ricircolo sporco o scambio ionico con rame | `LC10` a passaggio singolo; isolare alluminio | Cella dedicata alluminio + vasca di decantazione |
| Vaiolatura bianca gessosa da attacco chimico | Acido `MC8` o pre-lavaggio caustico per acciaio | Spurgare bagno; passare a detergente per alluminio | Tenere lontano `MC8`; lavaggio inibito alluminio |
| Macchie di anodizzazione / crateri | Antischiuma siliconico o oli da mani nude | Eliminare silicone; risciacquo RO + guanti nitrile | Zero silicone + SOP scarico con guanti puliti |
Ripristinare coni plastici vetrificati con lavaggi caldi `LC10`
Quando cera da taglio o refrigerante CNC vetrificano i coni in resina plastica, scaricate tutti i profili ed eseguite un lavaggio a vuoto caldo con acqua addolcita e `compound-LC10` finché lo scarico non è limpido.
Verifica dell'isotropia pronta per anodizzazione sotto luce radente
Ispezionate un campione di estrusi levigati per ogni lotto sotto luce diffusa radente prima dell'intelaiatura in anodizzazione, confermando copertura satinata opaca non direzionale uniforme e teste tagliate prive di bave.
Affissione di schede setup plastificate `ZXL` accanto a ogni vasca
Applicate schede plastificate accanto a ogni `ZXL`/`L1300`–`L1800` e `ZL` indicando grado coni resina, regolazione peristaltica `compound-LC10`, pressione acqua multi-ugello, impostazione contrappesi motore, timer ciclo e regole di imballaggio con guanti puliti.
Design cella estrusi ad alta varietà & pratiche di carico automatico
Carico e scarico sicuri dei profili lunghi senza graffi
Non trascinate mai barre in alluminio `6063` appena levigate su rulli in acciaio né scaricatele in cassoni non rivestiti! Rivestite i tavoli di scarico con feltro pulito o strisce morbide in poliuretano, imponete guanti puliti in nitrile senza polvere allo scarico e telaiate subito i profili su carrelli di anodizzazione o assemblaggio con divisori.
Abbinare vasche con divisori `ZXL` a vasche compatte `ZL` per staffe tagliate
Le officine ad alta varietà rifiniscono spesso sia barre strutturali lunghe sia staffe angolari corte dallo stesso lotto di lega. Lavorate i profili lunghi in vasche `ZXL`/`L1300`–`L1800` con divisori e le staffe corte in vasche circolari `ZL` o rifinitori centrifughi `LLB50`—condividendo la stessa chimica `LC10` dedicata all'alluminio e il collettore di acqua addolcita.
Spurgo settimanale del fango grigio chiaro di alluminio dalle vasche di decantazione
L'ossido di alluminio abraso e il legante resinoso si depositano in uno strato denso grigio chiaro nella Camera Uno della vasca di decantazione a più setti. Pompate via il fango ogni settimana affinché il drenaggio continuo a passaggio singolo della vasca `ZXL` non ristagni formando schiuma.
Validazione della risposta all'anodizzazione tramite prove gratuite su campioni
Inviate sezioni grezze rappresentative tagliate a sega `6061` o `6063` a `surface-polish.com` prima di ordinare le macchine, così i nostri ingegneri confermano la velocità di raccordatura delle striature, zero deformazione delle alette e uniformità di anodizzazione trasparente o nera.
Integrazione linea anodizzazione multiturno & standardizzazione processo
Coordinamento tra sbavatura da taglio, levigatura `ZXL` e telai di anodizzazione
I produttori di profili architettonici e dissipatori ad alto volume eliminano i graffi da movimentazione posizionando le vasche `ZXL`/`L1300`–`L1800` direttamente tra le stazioni di taglio/foratura CNC e i banchi di intelaiatura anodizzazione. Trasferire i profili in alluminio pre-lavati e levigati con coni plastici (`LC10`) attraverso un risciacquo spray addolcito/RO e un'asciugatura a lama d'aria calda direttamente sulle barre di anodizzazione evita polvere d'officina, impronte e macchie d'acqua tra turni.
Controllo del `dosaggio peristaltico del composto` su vasche `ZXL` plurimetriche
Le lunghe vasche lineari `L1300`–`L1800` richiedono una distribuzione chimica costante dalla parete d'ingresso a quella d'uscita. Misurate settimanalmente la portata della pompa di `dosaggio peristaltico del composto` in un cilindro graduato, ispezionate quotidianamente ogni ugello del collettore spray affinché nessun estruso giri a secco e conservate i fusti di `compound-LC10` al chiuso sopra zero gradi.
Proteggere cave a T sottili e alette di raffreddamento durante lo scarico
Anche una levigatura `ZXL` impeccabile può essere vanificata allo scarico se gli operatori fanno scivolare i profili `6063` finiti su tavoli in acciaio nudo o impilano barre pesanti sulle alette. Rivestite i carrelli con feltro pulito o poliuretano morbido, imponete guanti in nitrile senza pelucchi e interponete distanziatori in carta o schiuma tra gli estrusi pronti per anodizzazione.
Passaggio degli estrusi levigati alla lucidatura a specchio opzionale con `high-alumina`
Quando profili per elettronica di consumo o finiture auto richiedono riflessione a specchio argento brillante anziché satinato opaco da anodizzazione, trasferite i profili levigati con plastica dello Stadio 1 ben risciacquati in un letto di sfere `high-alumina` dedicato all'alluminio dosato con `compound-HM3` o `JTJ50`—evitando rigorosamente sfere inox `304` e `MC8` acido.
Controllo settimanale vagliatura media in resina plastica ed efficienza addolcitore
Vagliate ogni venerdì le schegge usurate dei coni plastici affinché le punte minuscole non si incastrino nelle cave a T strette né ostruiscano le griglie inferiori, e testate ogni lunedì mattina la durezza dell'addolcitore per garantire superfici in alluminio prive di calcio e macchie.
Capacità produttive & fornitura verificata per finitura alluminio
Fondata nel 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) progetta e produce 21 piattaforme macchina con 24 diritti IP cinesi e oltre 200,000+ soluzioni in stabilimenti certificati (`ISO 00726Q01571R001`, `CE M.2023.206.C88121`, `CE M.2023.206.C88120`). Oltre a vasche lineari con divisori `ZXL`/`L1300`–`L1800`, vasche circolari `ZL`, rifinitori centrifughi `LLB50`/`LLF120`, buratti magnetici `OBD-30`..`100` ed essiccatori centrifughi riscaldati `35`/`35A`/`70`/`70A`, forniamo `LC10`, `HM3`, `JTJ50`, `JTS5`, `JTJ20`, `JTJ25`, `JTJ60` e `MC8` isolato abbinati a coni sintetici in resina plastica, sfere `high-alumina` prive di ferro, ceramico `high-frequency`, sfere e aghi magnetici inox `304`, `tutolo di mais` e `guscio di noce` (`8#-80#`). Macchine standard in 25–35 giorni e linee custom in 45–60 giorni. Inviate estrusi campione in alluminio a `surface-polish.com` per validazione gratuita. Limiti chiari: non forniamo presse di estrusione, raddrizzatori per anodizzazione solforica né linee automatiche di taglio estrusi.
Domande frequenti sulla `levigatura alluminio estruso`
Perché gli estrusi lunghi in alluminio si piegano o ammaccano nelle vasche vibranti circolari `ZL`?
I profili lunghi e sottili si incastrano nei canali curvi e collidono testa-testa. Le vasche lineari con divisori `ZXL` e `L1300`–`L1800` trattengono ogni estruso nel proprio scomparto imbottito in poliuretano per una levigatura sicura senza piegature.
I media ceramici `high-frequency` possono levigare estrusi in alluminio `6061` o `6063`?
No—le pesanti pietre ceramiche vetrificate martellano l'alluminio tenero creando crateri ben visibili dopo l'anodizzazione. Usate sempre coni sintetici leggeri in resina plastica (`compound-LC10`) per la levigatura dell'alluminio estruso.
Come elimino in modo pulito le striature longitudinali di estrusione prima dell'anodizzazione trasparente?
Eseguite coni in resina plastica (`LC10`) in acqua addolcita a passaggio singolo in una vasca `ZXL` con divisori finché l'ispezione a luce radente non mostra una finitura opaca isotropa uniforme su tutte le facce.
Perché i miei estrusi in alluminio sono diventati grigio scuro in vasca?
I residui grigio scuro indicano ricircolo sporco a circuito chiuso, cera da taglio/refrigerante non lavati oppure ioni rame disciolti lasciati in vasche condivise con pezzi in ottone. Dedicate vasche solo all'alluminio ed eseguite `flusso continuo` a passaggio singolo.
Posso usare `compound-MC8` per rimuovere l'ossido scuro di laminazione dagli estrusi?
Mai! `Compound-MC8` è un disincrostante acido per acciaio al carbonio che corrode e annerisce l'alluminio. Usate invece pre-lavaggi inibiti sicuri per alluminio e `compound-LC10`.
Come tengo le punte dei coni plastici fuori dalle cave a T strette degli estrusi?
Scegliete le dimensioni dei coni in resina plastica secondo le regole di `dimensionamento media anti-incastro` rispetto all'apertura della cava a T e vagliate ogni settimana le punte usurate.
Cosa causa striature a chiazze in anodizzazione sui profili levigati?
Le chiazze in anodizzazione derivano direttamente da antischiuma siliconici usati in vasca, aloni di acqua dura in asciugatura o impronte a mani nude. Vietate il silicone, risciacquate con acqua addolcita/RO, asciugate subito e manipolate con guanti in nitrile puliti.
Come posso testare la raccordatura delle striature in vasca `ZXL` sui miei estrusi prima dell'ordine?
Inviate sezioni grezze rappresentative tagliate a sega `6061` o `6063` a `surface-polish.com` per test gratuiti in laboratorio; i nostri ingegneri validano la levigatura con coni plastici in `ZXL` con divisori restituendo campioni pronti per anodizzazione prima dell'ordine.
 +86-592-2381506


 Rete IPv6 supportata
