


`Rimozione bava di taglio laser`: asportazione delle scorie termiche e dell'ossido di bordo su lamiere in acciaio e acciaio inox

I costruttori di carpenteria in lamiera e i responsabili di produzione che gestiscono la `rimozione della bava di taglio laser` su lamiere tagliate con laser fibra e taglio assistito ad ossigeno affrontano due condizioni difficili sui bordi che rallentano la molatura manuale: gocce di bava termica fusa sul bordo inferiore (`scoria`) e ossido di bordo fragile blu-nero da azoto o ossigeno. La molatura manuale con disco lamellare crea smussi irregolari, lascia graffi direzionali profondi e crea colli di bottiglia nella piegatura o nella verniciatura a polvere a valle. L'abbinamento tra pietre ceramiche `ad alta frequenza` a taglio rapido (`composto LC10` o `MC8` isolato su ossido pesante di acciaio dolce) in vasche circolari `ZL` o canali suddivisi `ZXL`—oppure coni leggeri in plastica resinata su alluminio tenero `6061` tagliato al laser—rimuove in modo netto la bava termica tagliente arrotondando al contempo i bordi pronti per verniciatura, placcatura o saldatura.
Metallurgia della bava termica su acciaio dolce, acciaio inox e alluminio
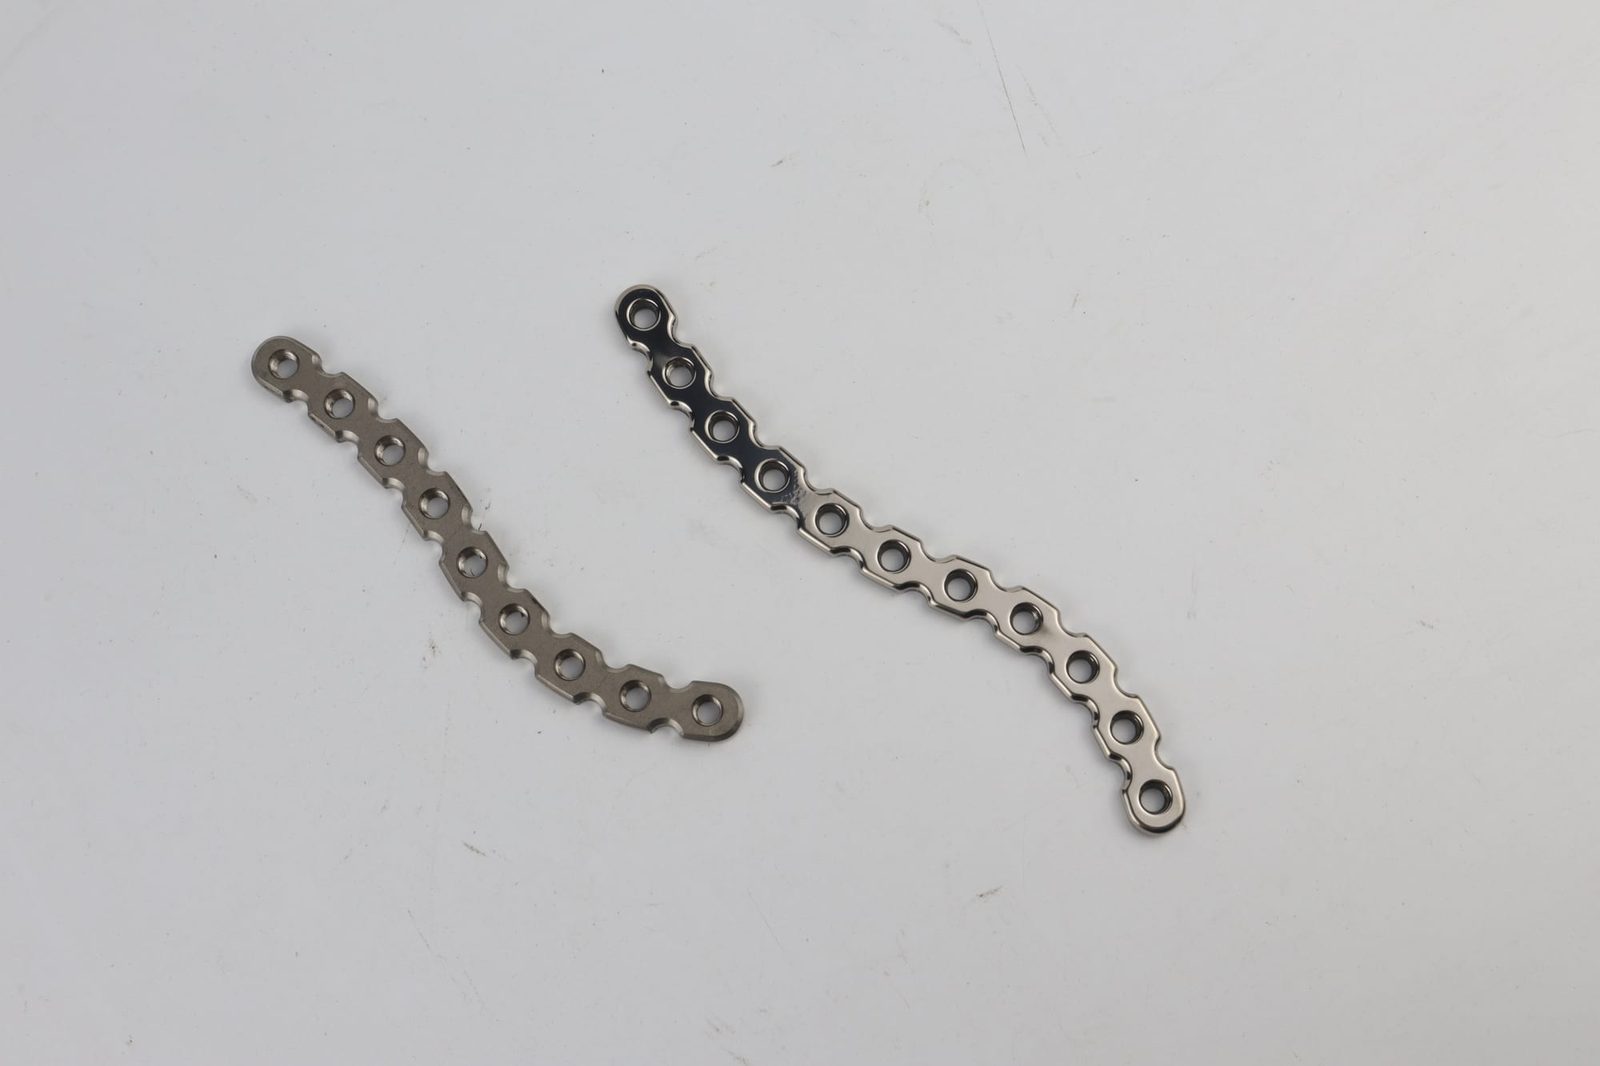
Scaglia di ossido su acciaio dolce tagliato a ossigeno vs. bave su inox tagliato ad azoto
Il taglio laser fibra assistito ad ossigeno sull'acciaio dolce al carbonio genera un bordo duro e vetroso di ossido di ferro nero (`FeO`/`Fe3O4`) lungo le pareti del taglio che si scheggia in modo irregolare durante la piegatura e provoca il distacco della vernice a polvere se non viene rimosso completamente! Al contrario, le lamiere inox `304`/`316` tagliate ad azoto presentano cordoni metallici fusi lucidi e affilati come rasoi lungo il bordo inferiore del taglio, che richiedono un'asportazione meccanica con ceramica (`LC10`) senza alcun decapante acido `MC8`.
Perché il decapante `MC8` accelera la rimozione dell'ossido di bordo sull'acciaio dolce
L'uso del solo `composto LC10` neutro/alcalino su lamiere pesanti in acciaio al carbonio tagliate a ossigeno costringe le pietre ceramiche a consumarsi rapidamente molando attraverso il duro ossido termico. Il dosaggio isolato del decapante acido `composto MC8` insieme ai media ceramici `ad alta frequenza` a taglio rapido in una vasca `ZL` dedicata all'acciaio al carbonio ammorbidisce chimicamente l'ossido termico fragile, consentendo alle pietre ceramiche di rimuovere la scaglia del taglio e la bava in un unico stadio pulito. Non avvicinare mai `MC8` ad acciaio inox `304`/`316` o alluminio `6061`!
Protezione dell'alluminio `6061` tagliato al laser dalla martellatura ceramica pesante
I pannelli in alluminio `6061` tagliati al laser presentano bave taglienti sul bordo inferiore, ma scaricare lamiere di alluminio tenero in pesanti pietre ceramiche vetrificate `ad alta frequenza` ammacca le facce piane e deforma i bordi dei fori per bulloni! Rimuovi delicatamente eventuali appendici di bava pendenti sovradimensionate se necessario, quindi sbava e livella l'alluminio tagliato al laser in coni leggeri in plastica sintetica legata a resina (`composto LC10`) per una finitura opaca pulita e priva di vaiolature. Consulta la nostra guida alla finitura opaca dell'alluminio.
Evitare l'impilamento dei pezzi e l'adesione delle lamiere piane (`JTS5`)
Piccole piastre di montaggio piane tagliate al laser, fazzoletti e spessori si comportano esattamente come rondelle stampate nelle vasche a umido, aderendo faccia contro faccia per aspirazione capillare del liquido! Carica media ceramici tri-star curvi `ad alta frequenza` con il `composto JTS5` a bassa schiuma composto lucidante per lamiera e alimenta le piastre gradualmente nel letto in rotolamento attivo affinché ogni lamiera si separi in modo netto. Consulta la nostra guida alla sbavatura della lamiera stampata.
| Materiale tagliato al laser | Difetto primario sul bordo di taglio | Media e chimica stadio 1 | Piattaforma macchina | Asciugatura e preparazione verniciatura |
|---|---|---|---|---|
| Lamiere in acciaio dolce tagliate a ossigeno | Ossido termico nero duro + bava | Ceramica taglio rapido + `MC8` isolato | `ZL` isolata / canale `ZXL` | Risciacquo acqua addolcita + asciugatura `70A` + VCI |
| Lamiere in acciaio dolce tagliate ad azoto | Bava d'acciaio fusa tagliente (`senza` ossido pesante) | Tri-star `ad alta frequenza` + `JTS5` / `LC10` | Vasca `ZL` o canale `ZXL` | Risciacquo acqua addolcita + centrifuga `35A`/`70A` |
| Inox `304`/`316` tagliato ad azoto | Bave inox fuse affilate come rasoi | Ceramica `ad alta frequenza` taglio rapido poi fine + `LC10` | `ZL` / `ZXL` dedicata all'inox | Risciacquo addolcito/RO + asciugatura `35A`/`70A` |
| Alluminio `6061` tagliato al laser | Gocce di bava inferiori (lega `tenera`) | Coni in plastica resinata (`LC10`) (`senza ceramica`) | `ZL` / `ZXL` solo alluminio | Risciacquo addolcito/RO + `35A`/`70A` + guanti |
| Guide strutturali lunghe tagliate al laser | Scoria pesante di taglio; rischio piegatura | Ceramica taglio rapido + `LC10` / `MC8` | Canale suddiviso `ZXL` / `L1300`–`L1800` | Risciacquo a spruzzo pulito + asciugatura `70A` |
Geometria dei media, canali suddivisi `ZXL` e dimensionamento `anti-incastro`

Triangoli e tri-star ceramici a taglio rapido per bava termica pesante
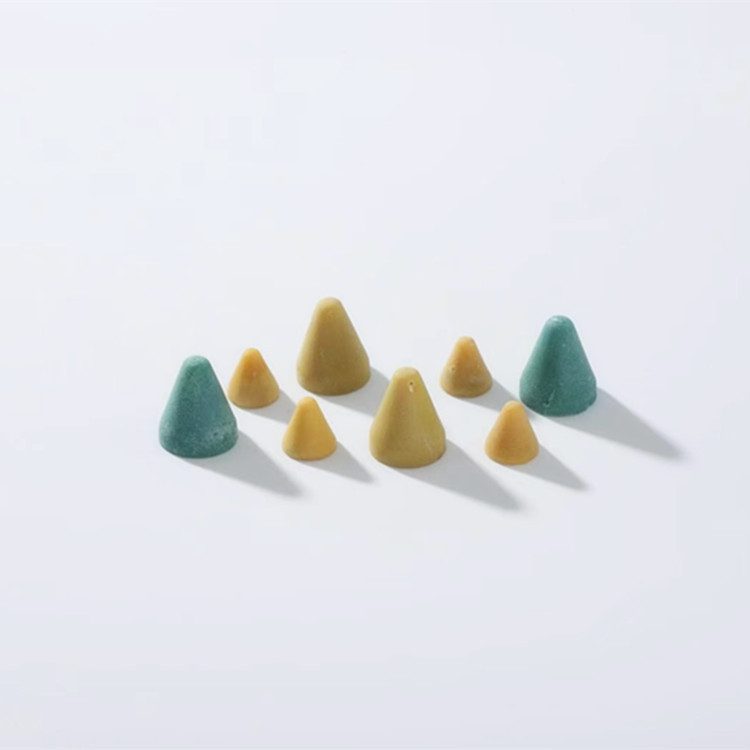
I cordoni pesanti di bava termica fusa sul bordo inferiore richiedono un taglio meccanico aggressivo con triangoli ceramici `ad alta frequenza` a taglio rapido o pietre tri-star curve (`LC10` o `MC8` isolato). Una volta asportate a filo le gocce di bava, le lamiere destinate alla spazzolatura estetica o alla brillantatura a specchio con sfere `304` di stadio 2 possono eseguire un breve passaggio in ceramica a taglio fine (`LC10`) per levigare uniformemente i bordi del taglio. Consulta la nostra guida ai media ceramici per buratti e la guida media ceramici taglio rapido vs. taglio fine.
Prevenzione dell'incastro dei media in asole e fori di montaggio tagliati al laser
Quadri elettrici e fazzoletti tagliati al laser presentano strette feritoie di ventilazione, fori quadri per viti a testa tonda e linguette di fissaggio che trattengono pietre ceramiche dimensionate male. Seleziona con precisione le dimensioni di ceramica e coni in plastica tramite la nostra guida al dimensionamento dei media anti-incastro ed elimina settimanalmente le schegge usurate seguendo la nostra procedura standard di vagliatura e reintegro dei media.
Suddivisione delle lamiere lunghe tagliate al laser nei canali `ZXL` / `L1300`–`L1800`
Grandi fazzoletti tagliati al laser e lunghe guide strutturali di montaggio urtano bordo contro faccia nelle vasche circolari `ZL`, ammaccando le flange dei bulloni e strappando le rampe di scarico in poliuretano! Carica le lamiere sovradimensionate o allungate nei canali lineari suddivisi `ZXL`/`L1300`–`L1800` con generosi cuscini di rapporto media/pezzi affinché ogni lamiera buratti in sicurezza.
Ispezione dei rivestimenti in poliuretano della vasca contro gocce di bava taglienti
Le gocce taglienti di bava laser fusa incidono le nervature in poliuretano della vasca più rapidamente dei pezzi CNC lisci! Ispeziona settimanalmente le pareti della vasca e le rampe di scarico tramite la nostra guida alla sostituzione del rivestimento in poliuretano della vasca.
Flusso a singolo passaggio, dosaggio peristaltico e preparazione verniciatura a polvere
`Flusso continuo` a singolo passaggio vs. pozzetti chiusi sporchi di fango di ferro
La rimozione della bava di taglio laser genera pesante limo nero di ossido di ferro e legante ceramico che trasforma le vasche di ricircolo a pozzetto chiuso in una torbida abrasiva densa, vetrificando le pietre e macchiando le lamiere di marrone opaco! Fai lavorare le vasche vibranti in finitura di massa a flusso continuo a singolo passaggio convogliata in una vasca di decantazione multi-paratia.
`Dosaggio peristaltico del composto` calibrato e acqua di risciacquo addolcita
Un dosaggio peristaltico del composto costante dosa concentrazioni esatte di `LC10`, `JTS5` o acido isolato `MC8` senza eccesso di schiuma, mentre l'acqua addolcita impedisce che croste minerali bianche di calcio facciano sfogliare la vernice a polvere o i primer cataforetici a valle! Consulta la nostra guida alla durezza dell'acqua nella finitura di massa e la guida alla prevenzione della schiuma nelle vasche vibranti.
Perché gli antischiuma siliconici rovinano l'adesione della vernice a polvere e cataforesi
Staffe in acciaio e alluminio tagliate al laser passano quasi sempre alla verniciatura a polvere architettonica, verniciatura a spruzzo a umido o zincatura! Non spruzzare mai antischiuma siliconici nelle vasche con schiuma: gli oli siliconici causano gravi crateri e difetti a occhio di pesce nella verniciatura a valle.
Lavaggio a monte quando le lamiere tagliate al laser hanno anti-spruzzo o olio di formatura
Se i tranciati tagliati al laser sono stati spruzzati con anti-spruzzo siliconico o piegati su presse piegatrici con lubrificanti oleosi, presgrassa i pezzi a monte seguendo la nostra guida allo sgrassaggio prima della vibrofinitura affinché i pori della ceramica non si vetrificano mai.
Risciacquo pulito al separatore, asciugatura `35A`/`70A` e prevenzione ruggine istantanea
Garantire risciacqui a spruzzo neutri e puliti lungo il vaglio separatore
Monta sempre una barra di risciacquo a spruzzo con acqua addolcita pulita direttamente sopra il vaglio separatore vibrante affinché le lamiere in acciaio dolce decapate con `MC8` e le lamiere inox con `LC10` eliminino ogni traccia di sale acido residuo e limo ceramico grigio prima di entrare negli asciugatori.
Asciugatura centrifuga riscaldata immediata `35A`/`70A` per bloccare la ruggine istantanea sull'acciaio al carbonio
L'acciaio dolce nudo decapato e tagliato al laser sviluppa ruggine istantanea color ambra in pochi minuti se lasciato umido nelle vaschette di raccolta! Trasferisci le lamiere risciacquate in modo pulito direttamente in un asciugatore centrifugo riscaldato `35`, `35A`, `70` o `70A`—usando la lucidatura a secco in `tutolo di mais` caldo quando occorre zero alone d'acqua prima del rivestimento—e scarica con guanti puliti in cassette VCI. Consulta la nostra guida all'asciugatore centrifugo e la guida all'inibizione della ruggine dopo la burattatura.
Isolamento rigoroso delle leghe tra acciaio dolce, inox `304` e alluminio
Non lavorare mai lamiere in acciaio dolce tagliate a ossigeno e lamiere inox `304` tagliate ad azoto attraverso vasche, piani separatori o cestelli asciugatori `35A`/`70A` condivisi! Il ferro vagante dell'acciaio dolce si incrosta nell'acciaio inox passivo e provoca fioriture premature di ruggine su assiemi inox verniciati a polvere o nudi.
Brillantatura a specchio opzionale con sfere `304` stadio 2 per lamiere inox estetiche
Quando minuteria architettonica inox `304`/`316` tagliata al laser o piastre decorative richiedono una lucentezza a specchio brillante dopo la rimozione della bava, risciacqua in modo pulito e trasferisci in una vasca dedicata di stadio 2 con sfere inox `304` dosata con `composto JTJ20` o `JTJ60`.
Risoluzione dei difetti di sbavatura del taglio laser su più turni
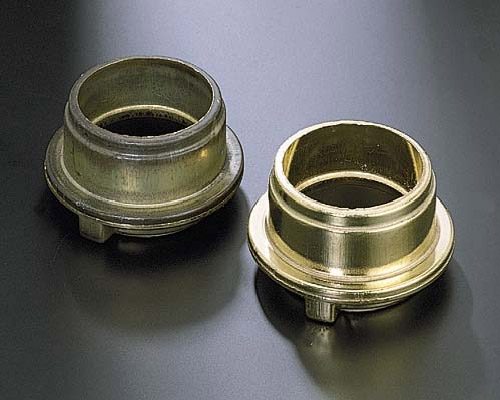
Soluzione per ossido residuo sul taglio, lamiere incollate e ruggine istantanea immediata
Abbina direttamente ogni difetto del taglio laser alla sua soluzione: ossido nero residuo a chiazze sul bordo di taglio indica `LC10` usato senza `MC8` su acciaio pesante tagliato a ossigeno o dosaggio insufficiente; lamiere piane incollate indicano normale detergente ad alta schiuma invece di `JTS5` + tri-star; ruggine istantanea immediata segnala risciacquo al separatore saltato o asciugatura lenta.
| Difetto di finitura taglio laser | Causa probabile | Correzione immediata | Standard preventivo |
|---|---|---|---|
| Ossido nero residuo sul bordo di taglio | Solo `LC10` su acciaio pesante tagliato a O2 | Passare a `MC8` isolato + ceramica rapida | Cella dedicata acciaio dolce `MC8` + prelavaggio |
| Lamiere piane tagliate al laser incollate | Triangoli piani o detergente alta schiuma | Caricare tri-star curva + `JTS5` gradualmente | Ceramica tri-star + `JTS5` + carico graduale |
| Ruggine istantanea color ambra post-asciugatura | `MC8` non risciacquato o asciugatura ambiente lenta | Risciacquo a spruzzo acqua addolcita + centrifuga `70A` | Risciacquo addolcito separatore + asciugatore riscaldato `70A` |
| Crateri ammaccati su alluminio `6061` | Pietre ceramiche pesanti usate su alluminio | Spurgare ceramica; caricare coni in plastica resinata | Coni plastica resinata solo alluminio + `LC10` |
| Schegge ceramiche incastrate nelle asole | Schegge ceramiche usurate non vagliate | Spurgare media usurati; verificare taglia `anti-incastro` | `Vagliatura media` settimanale + cilindri obliqui |
Ripristino dei media ceramici vetrificati con lavaggi a vuoto a caldo di `LC10`
Ogni volta che l'olio della pressa piegatrice o l'anti-spruzzo supera il prelavaggio e vetrifica le pietre ceramiche `ad alta frequenza`, scarica tutte le lamiere ed esegui un lavaggio a vuoto a caldo con acqua addolcita e `composto LC10` finché lo scarico non risulta limpido.
Pompaggio settimanale dei fanghi pesanti di ossido di ferro dalla vasca di decantazione
La rimozione della bava laser scarica fango denso di ossido di ferro e ceramica nella prima camera della tua vasca di decantazione multi-paratia: pompa settimanalmente i fanghi depositati affinché il drenaggio a singolo passaggio resti libero.
Esposizione di schede laminate di attrezzaggio taglio laser accanto a ogni postazione
Documenta famiglia di lega, grado di ceramica o coni in plastica, regolazione peristaltica di `MC8`/`LC10`/`JTS5`, codice del vaglio separatore e timer dell'asciugatore `35A`/`70A` su schede di attrezzaggio laminate accanto a ogni macchina.
Qualità di fabbricazione pre-verniciatura, sicurezza di piegatura e progettazione celle ad alto mix
Perché rimuovere l'ossido fragile sul taglio previene cricche in piegatura e distacchi di vernice
Gli operatori delle presse piegatrici che piegano lamiere in acciaio dolce tagliate a ossigeno non decapate vedono il duro ossido nero del taglio sfaldarsi lungo i raggi di piega, lasciando microcricche negli spigoli verniciati e contaminando gli stampi della pressa piegatrice con polvere abrasiva di scaglia. Eseguire la `rimozione bava di taglio laser` con `composto MC8` isolato e pietre ceramiche `ad alta frequenza` elimina completamente l'ossido fragile prima della piegatura o della verniciatura a polvere architettonica, offrendo un'adesione superiore della vernice lungo i bordi vivi della lamiera.
Gestione di carpenterie laser ad alto mix tra acciaio dolce, inox `304` e alluminio
I contoterzisti del taglio laser lavorano spesso acciaio dolce, acciaio inox `304` e staffe in alluminio `6061` nello stesso turno. Non lavorare mai tutte e tre le leghe in un'unica vasca condivisa! Dedica vasche isolate `MC8`/`LC10` per acciaio al carbonio, vasche ceramiche `LC10` solo per inox e vasche con coni in plastica resinata (`LC10`) solo per alluminio, con cassette rigorosamente codificate a colori e cestelli asciugatori `35A`/`70A` dedicati per eliminare fioriture di ruggine galvanica e crateri ammaccati.
Gestione di fazzoletti pesanti vs. pannelli sottili forati tagliati al laser
I fazzoletti strutturali pesanti tagliati al laser richiedono generosi cuscini di `rapporto media/pezzi` e canali suddivisi `ZXL` per evitare ammaccature bordo contro bordo, mentre i pannelli sottili forati richiedono ceramica tri-star curva con `composto JTS5` e vagli separatori vibranti dimensionati con precisione affinché i pannelli piani non si incollino mai né cadano attraverso le fessure del piano.
Verifica delle nervature in poliuretano della vasca contro gocce di scoria fusa taglienti
Controlla ogni settimana le rampe di scarico in poliuretano della vasca e le griglie di drenaggio inferiori sulle linee attive di taglio laser: le gocce taglienti di bava fusa usurano costantemente le nervature del rivestimento, e una manutenzione tempestiva tramite la nostra guida alla sostituzione del rivestimento in poliuretano della vasca protegge gli involucri in acciaio della vasca.
Verifica della preparazione asciutta e priva di aloni delle lamiere prima della saldatura o verniciatura a polvere
Conferma un risciacquo a spruzzo pulito con acqua addolcita/RO al separatore, asciugatura centrifuga riscaldata immediata `35A`/`70A`, zero residui di antischiuma siliconici e manipolazione con guanti puliti privi di pelucchi affinché le staffe tagliate al laser entrino impeccabili nelle linee di saldatura robotizzata o verniciatura a polvere.
Standardizzazione della vagliatura settimanale dei media e dello svuotamento della vasca di decantazione
Vaglia settimanalmente le schegge ceramiche fratturate e pompa il fango di ossido di ferro depositato dalla prima camera della tua vasca di decantazione multi-paratia affinché il flusso a singolo passaggio resti libero.
Regolazione degli angoli di sfasamento del motore vibrante per lamiere pesanti vs. staffe sottili
Fazzoletti pesanti tagliati al laser da mezzo pollice richiedono una spinta eccentrica dei contrappesi più alta per circolare fluidamente nei letti ceramici `ad alta frequenza` a taglio rapido senza affondare sul rivestimento inferiore, mentre staffe laser sottili di spessore lamiera richiedono angoli di sfasamento bassi e dolci affinché le linguette sottili non si ripieghino né si pieghino. Documenta le impostazioni esatte dei contrappesi del motore accanto a ogni postazione `ZL` e `ZXL`.
Gestione dei fori ciechi e delle scorie di sfondamento laser nelle lamiere spesse
I punti di partenza dello sfondamento laser e i piccoli fori pilota trattengono spesso gocce di scoria indurita che resistono alla burattatura piana se non vengono staccate prima o burattate con cilindri ceramici a taglio obliquo dimensionati correttamente. Verifica la pulizia dei fori pilota su lamiere campione prima di rilasciare i lotti per la maschiatura o la verniciatura a polvere.
Gestione della lucidatura a secco in `tutolo di mais` dopo l'asciugatura riscaldata delle lamiere
Per piastre estetiche inox `304` tagliate ad azoto che richiedono una nitidezza impeccabile pronta per la lucidatura a specchio dopo l'asciugatura centrifuga `35A`/`70A`, esegui un breve passaggio a secco in una vasca calda di `tutolo di mais`, senza mai introdurre acqua liquida o composti nei media organici asciutti.
Monitoraggio delle scorte di fusti `LC10`, `JTS5` e `MC8` e stoccaggio in sicurezza
Stocca i fusti di scorta di `composto LC10`, `JTS5` e `MC8` isolato al chiuso sopra le temperature di congelamento su pallet di contenimento sversamenti, mantenendo l'acido `MC8` rigorosamente chiuso lontano dai reparti di finitura non ferrosi e inox.
Capacità produttive e fornitura verificata per la finitura della carpenteria in lamiera
Fondata nel 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) progetta e produce 21 piattaforme macchina supportate da 24 diritti di proprietà intellettuale cinesi concessi e oltre 200,000+ soluzioni in stabilimenti certificati (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` e `CE M.2023.206.C88120`). Oltre a vasche circolari `ZL`, canali suddivisi `ZXL`/`L1300`–`L1800`, finitrici centrifughe `LLF120`/`LLB50`, lucidatrici magnetiche `OBD-30`..`100` e asciugatori centrifughi riscaldati `35`/`35A`/`70`/`70A`, forniamo composti `LC10`, `JTS5`, `MC8` isolato, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60` e `HM3` abbinati a ceramica `ad alta frequenza` taglio rapido e taglio fine, coni in plastica sintetica legata a resina, sfere e aghi magnetici inox `304`, sfere `ad alta allumina` prive di ferro, `tutolo di mais` e `guscio di noce` (`8#-80#`). Le macchine standard spediscono in 25–35 giorni e le linee personalizzate in 45–60 giorni. Invia campioni di lamiere grezze tagliate al laser a `surface-polish.com` per una validazione gratuita del processo. Si applicano limiti trasparenti: non forniamo tavoli da taglio laser fibra, presse piegatrici o forni di polimerizzazione per verniciatura a polvere.
Domande frequenti sulla `rimozione bava di taglio laser`
La vibrofinitura può rimuovere sia la bava laser sia la dura scaglia nera di ossido da taglio a ossigeno?
Sì: abbinare media ceramici `ad alta frequenza` a taglio rapido con il decapante acido isolato `composto MC8` in una vasca `ZL` o canale `ZXL` dedicato all'acciaio al carbonio rimuove in modo netto la bava fusa e l'ossido fragile del taglio a ossigeno.
Devo usare il `composto MC8` su lamiere in acciaio inox `304` tagliate ad azoto?
Mai! Le lamiere inox tagliate ad azoto hanno zero scaglia di ossigeno e richiedono solo asportazione meccanica ceramica (`composto LC10`). L'acido `MC8` rischia di vaiolare e contaminare in modo incrociato l'acciaio inox passivo.
Come sbavo pannelli in alluminio `6061` tagliati al laser senza ammaccare le facce piane?
Passa rigorosamente a coni leggeri in plastica sintetica legata a resina (`composto LC10`) in una vasca `ZL` o canale `ZXL` dedicato solo all'alluminio—mai pietre ceramiche vetrificate pesanti.
Perché le piccole staffe tagliate al laser si incollano tra loro nella vasca vibrante?
I tranciati piani si incollano per aspirazione capillare del liquido. Usa pietre ceramiche tri-star curve a tre lobi `ad alta frequenza` con `composto JTS5` a bassa schiuma, presgrassa i pezzi oleosi e alimenta le lamiere gradualmente nel letto attivo.
Come impedisco alle lamiere in acciaio dolce tagliate al laser di arrugginire prima della verniciatura a polvere?
Risciacqua le lamiere in modo pulito sotto una barra a spruzzo con acqua addolcita sul vaglio separatore, trasferiscile direttamente in un asciugatore centrifugo riscaldato `35A` o `70A` e maneggiale con guanti puliti riponendole in cassette VCI.
Perché la vernice a polvere ha formato occhi di pesce sulle mie staffe sbavate tagliate al laser?
Gli occhi di pesce nella verniciatura derivano direttamente da spray anti-spruzzo siliconici o antischiuma siliconici in vasca. Vieta gli antischiuma siliconici, presgrassa a monte i tranciati oleosi e risciacqua in modo pulito con acqua addolcita.
Le guide strutturali lunghe tagliate al laser possono essere sbavate senza piegarsi?
Sì: carica le lamiere lunghe e strette in canali lineari suddivisi `ZXL` o `L1300`–`L1800` con generosi cuscini di `rapporto media/pezzi` affinché i pezzi non collidano mai testa contro testa.
Come posso testare la `rimozione bava di taglio laser` sulle mie lamiere prima di ordinare l'impianto?
Invia campioni rappresentativi di lamiere grezze in acciaio dolce, inox o alluminio tagliate al laser a `surface-polish.com` per test di laboratorio gratuiti: i nostri ingegneri validano il taglio ceramico/plastico, il flusso `MC8`/`LC10`/`JTS5` e l'asciugatura `70A`, restituendo campioni finiti prima del tuo ordine.
 +86-592-2381506


 Rete IPv6 supportata
