


Media in plastica per burattatura: gradi in resina, forme e limiti reali in officina

"I media in plastica per burattatura" confondono i nuovi acquirenti più di quasi qualsiasi altro consumabile nella finitura di massa. Metà di chi lo cerca vuole una pietra polimerica delicata per sbavare alluminio lavorato, ottone o pressofusi di zinco senza ammaccare pareti tenere. L'altra metà vuole lucidare parti polimeriche stampate o tagliate al laser e presume che "media in plastica" significhi media per pezzi in plastica. Confonderli significa ordinare il sacco sbagliato al primo giorno.
Questa guida tratta i media per burattatura legati con resina — coni, piramidi e tetraedri polimerici stampati caricati con abrasivo minerale fine per un taglio ammortizzato dei metalli. Per il confronto tra pietre in resina e corpi in porcellana, acciaio, sintetici e organici, inizia da confronto dei cinque corpi per burattatura. Per decidere se la lega del tuo pezzo va prima in porcellana o polimero, vedi scelta tra media ceramica e plastica per lega metallica; una volta scelto il polimero, i gradi, le forme, le regole sui fanghi e i limiti seguenti governano la produzione.
Chiarire l'inganno del nome prima di ordinare
Le etichette di catalogo abbreviano "media abrasive per burattatura legate con resina" in media in plastica per burattatura, creando confusione immediata nei fogli d'acquisto. Stabilire di cosa è fatto il legante — e quali pezzi finisce — evita lotti danneggiati.
Media a corpo plastico per pezzi metallici versus media per pezzi in plastica
Nei cataloghi di finitura industriale, "plastica" descrive il legante dentro la pietra per burattatura, non il pezzo che entra nella vasca. I media in plastica per burattatura sono pietre polimeriche termoindurenti riempite con abrasivo minerale, progettate principalmente per sbavare e levigare metalli non ferrosi teneri e superfici delicate in acciaio. Al contrario, finire lastre acriliche, montature o custodie polimeriche lucide si basa tipicamente su pioli di legno a secco, bambù, guscio di noce e paste abrasive, non su coni bagnati riempiti di minerale.
Cosa c'è davvero dentro i media per burattatura legati con resina
Apri un cono di media per burattatura legati con resina e trovi due componenti: una matrice in resina poliestere o urea-formaldeide indurita e grani minerali dispersi uniformemente come silice, allumina o corindone. Dove le pietre vetrificate fondono l'abrasivo in argilla cotta in forno, i media in resina induriscono in stampi di precisione a calore controllato. Poiché la matrice polimerica indurita cede leggermente sotto carico, l'abrasivo esposto rasa dolcemente i picchi superficiali invece di scavare solchi profondi.
Perché la bassa densità apparente evita la pallinatura su alluminio, ottone, zinco e pareti sottili
La densità apparente è la proprietà fisica che separa le pietre polimeriche dalla porcellana in una vasca in funzione. Una vasca vibrante riempita di coni in resina pesa sensibilmente meno per secchio rispetto a triangoli densi in allumina, quindi le pietre in transito colpiscono i pezzi con minore quantità di moto. La densità apparente inferiore previene la pallinatura dei bordi, la buccia d'arancia e il rullaggio delle filettature su alluminio lavorato, ottone tenero, custodie a parete sottile e pressofusi di zinco; vedi come la texture meccanica determina la qualità a valle in finiture dell'alluminio.
Perché la fusione termoindurente lascia coni più lisci e senza bave rispetto alla pietra sinterizzata
La sinterizzazione ad alta temperatura fa restringere le pietre legate con argilla, deformarsi leggermente e talvolta portare bave taglienti che richiedono un ciclo di rodaggio prima di toccare pezzi di precisione. La resina termoindurente liquida cola pulita in stampi multicavità e indurisce uniformemente dalla punta alla base. I coni in plastica stampati entrano nella vasca con dimensioni costanti e zero bave fragili di cottura, riducendo il rischio di schegge incastrate nelle cavità strette.
Gradi a umido N, NF, F e FF — e perché VR/R non esiste
Una volta scelto un corpo polimerico, la velocità di taglio è specificata sulla nostra scala a sei livelli di funzione di rettifica a umido: `VR` (Molto Ruvido), `R` (Ruvido), `N` (Normale), `NF` (Normale Fine), `F` (Fine) e `FF` (Molto Fine). Nota subito che le pietre polimeriche occupano solo i quattro livelli inferiori.
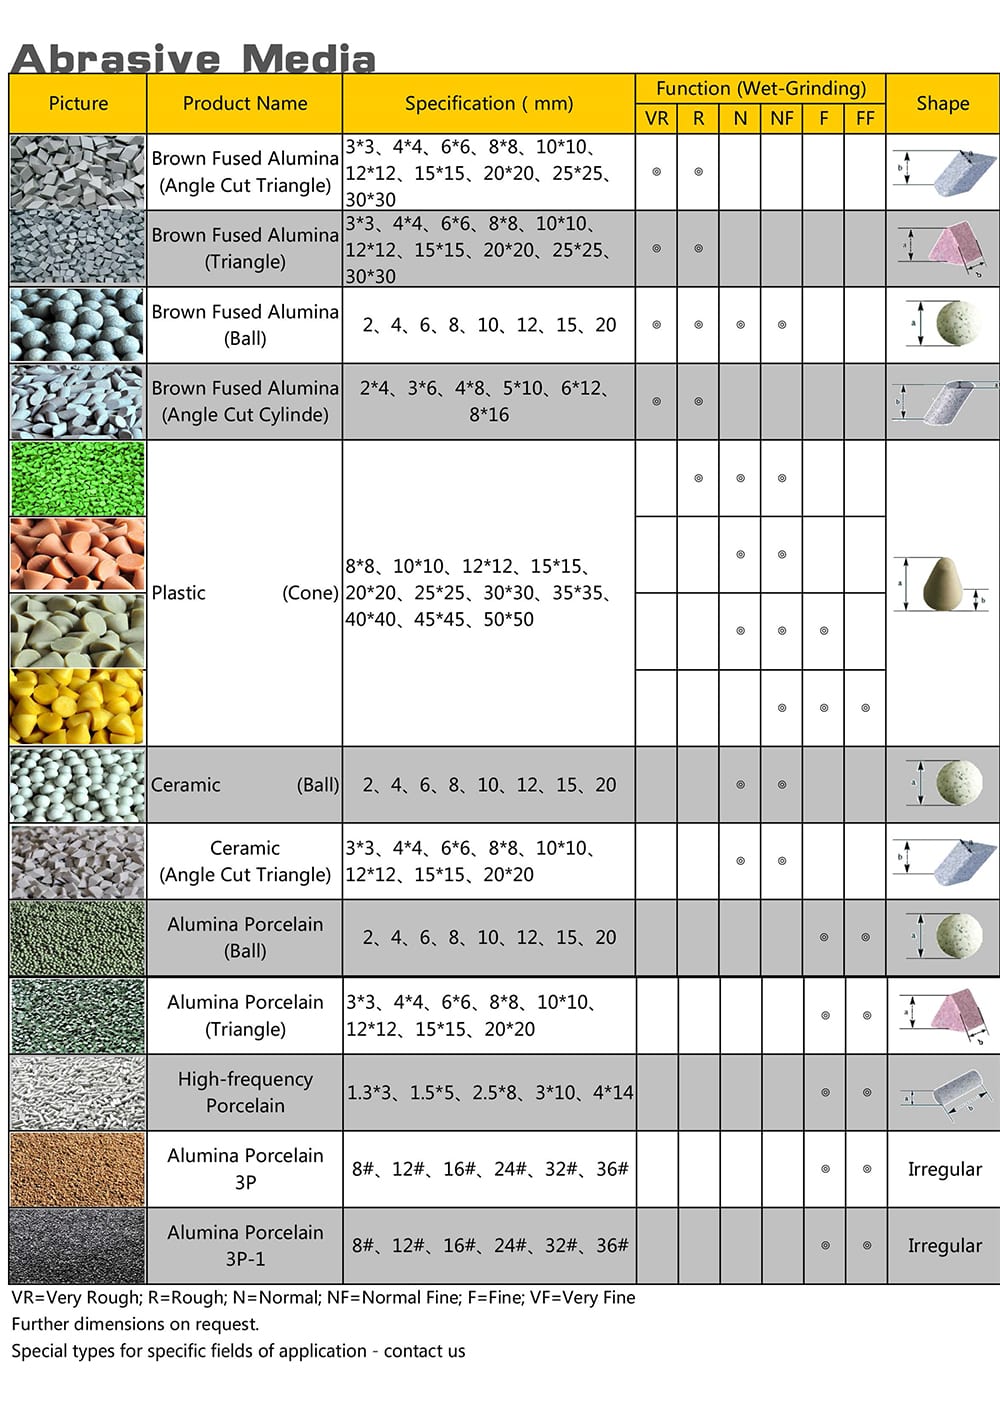
Leggere la scala a lettere della rettifica a umido da N a FF
Invece di indovinare solo dai colori dei tintori, gli ingegneri di processo mappano i media in resina tramite le lettere di funzione di rettifica a umido. `N` (Normale) porta il carico minerale più affilato in un legante polimerico per la sbavatura leggera primaria, scendendo a `NF` (Normale Fine) per la sfumatura dei bordi e la livellatura delle scanalature di fresatura. `F` (Fine) affina le righe di lavorazione opache senza arrotondare i bordi netti, mentre `FF` (Molto Fine) usa farina minerale ultrafine per la levigatura pre-placcatura.
Perché non esiste un grado Molto Ruvido (VR) o Ruvido (R) nei media in plastica
Chi passa da stampati in acciaio a staffe in alluminio chiede spesso un cono in plastica `VR` o `R` a taglio ruvido per rimuovere bave pesanti in fretta. Non esiste un vero media per burattatura in plastica VR o R perché una resina polimerica elastica non può ancorare abrasivo grossolano, grande come massi, sotto forte sforzo di taglio. Se grani grossolani da sgrossatura fossero colati in poliestere tenero, l'attrito della vasca strapperebbe interi grani dal legante prima di tagliare il metallo.
Media per sbavatura in plastica a taglio rapido, medio e denso rapido
Entro la finestra polimerica, la densità del legante e il rapporto minerale regolano l'azione di taglio. I media per sbavatura in plastica a taglio rapido standard stanno al livello `N` per tagliare alette di lavorazione Poisson dai collettori in alluminio, mentre i media per sbavatura in plastica a taglio medio coprono la sfumatura `NF` su valvole in ottone e custodie CNC. Quando i pezzi hanno cuspidi di fresatura ostinate ma vietano l'ammaccatura da porcellana, i media densi per finitura in plastica a taglio rapido aumentano il peso specifico per incrementare la pressione di contatto.
Media a taglio leggero e pre-placcatura in plastica per uniformità satinata isotropa
All'estremità fine della scala a umido, l'asportazione lascia il posto alla livellatura dei picchi prima della finitura decorativa. I media leggeri per levigatura in plastica operano nella banda `F` per cancellare deboli righe utensile e sfumare i segni precedenti dello stadio `N` in una pelle satinata pulita. Sotto, i media pre-lucidatura in plastica per pre-placcatura operano nella banda `FF` per preparare pressofusi di zinco e ferramenta in ottone subito prima dei bagni di placcatura.
| Livello a umido | Grado di catalogo | Azione abrasiva | Obiettivo primario | Limite principale |
|---|---|---|---|---|
| VR / R | Solo ceramica | Taglio pesante | Bave spesse in acciaio, scorie | La resina non trattiene abrasivo grossolano |
| N | Plastica a taglio rapido | Taglio morbido e vivace | Bave di Poisson su alluminio | Troppo delicato per radici in acciaio spesso |
| N denso | Taglio rapido e denso | Morso più deciso sulle scanalature | Robusti alloggiamenti in fusione | Contatto più pesante dello standard |
| NF | Plastica a taglio medio | Raccordo bordi bilanciato | Valvole in ottone, parti CNC | Più lento sulle cuspidi di fresatura profonde |
| F | Plastica a taglio leggero | Levigatura delle creste superficiali | Alluminio sottile, pre-anodizzazione | Potere di taglio bave minimo |
| FF | Plastica pre-placcatura | Livellatura ultra-fine | Pressofusi prima della placcatura | Nessun arrotondamento pesante dei bordi |
Forme stampate, geometria conica e la regola di dimensionamento a un terzo
Poiché la sospensione termoindurente cola facilmente negli stampi, i media polimerici hanno forme distinte che governano come l'abrasivo raggiunge raccordi, nervature e cavità senza incollarsi sulle facce piane.

Perché i coni in plastica e le piramidi dominano le vasche per metalli non ferrosi
In qualsiasi reparto di finitura per non ferrosi, coni in plastica o piramidi a quattro facce riempiono la maggior parte delle vasche. Il cono combina due zone di contatto in un pezzo: la parete curva scorre dolcemente sui contorni esterni ampi senza intaccature agli spigoli, mentre la punta rastremata raggiunge le spalle a gradino. Le piramidi aggiungono bordi diritti accanto ai vertici appuntiti, garantendo un taglio più vivace lungo le cave fresate intersecanti e le basi dei bossoli.
Tetraedri, triangoli e paraboloidi per angoli, nervature e cavità
Quando la penetrazione negli angoli profondi conta più della scorrevolezza, i tetraedri a tre facce presentano punte acute in ogni orientamento per raggiungere bossoli incassati e nervature degli alloggiamenti. I triangoli polimerici tagliati ad angolo servono staffe piane dove il contatto radente evita grovigli. Al contrario, i paraboloidi arrotondati eliminano del tutto gli spigoli vivi, proteggendo le facce esterne estetiche di involucri di consumo e minuteria zincata decorativa dai colpi angolari.
Applicare la rigorosa regola del terzo su cave e fori trasversali
L'incastrarsi dei media blocca la produzione rapidamente, soprattutto perché i coni polimerici elastici si comprimono leggermente e si incuneano saldamente quando forzati in una fessura corrispondente. Per cave passanti, cavità e fori in cui i media passano, la sezione trasversale massima del cono o della piramide deve restare rigorosamente inferiore a un terzo della larghezza della cava più stretta — mai semplicemente inferiore alla larghezza della cava stessa. Quando le aperture sono minuscole, invertire la regola e scegliere un cono ponte sostanzialmente più grande dell'apertura più ampia.
Perché l'usura costante riduce i coni verso la finestra del setaccio separatore
A differenza dei cilindri in porcellana che mantengono il diametro per settimane prima di scheggiarsi, i coni legati con resina si erodono costantemente dall'esterno verso l'interno a ogni turno. Un grande cono ponte acquistato per restare fuori da una cavità finisce per restringersi nella zona di incuneamento se non viene setacciato. Dimensionare i setacci di scarico e classificazione sulle dimensioni dei coni usurati anziché su quelle dei sacchi nuovi, così i monconi ridotti cadono prima di bloccare i pezzi.
Uniformità superficiale pre-placcatura su pressofusi e leghe lavorate
I placcatori e gli anodizzatori scartano i pezzi per difetti meccanici di fondo molto più spesso che per errori di chimica del bagno. Ciò rende i media plastici pre-placcatura il consumabile standard a monte delle linee di nichel, cromo e anodizzazione trasparente.
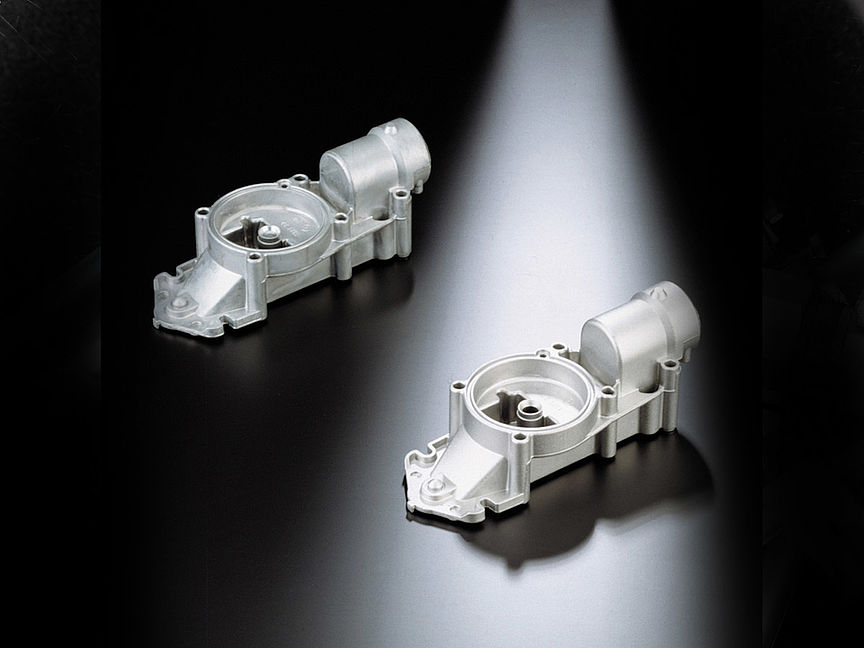
Perché la galvanica e l'anodizzazione brillante amplificano i picchi di graffio ceramici
Gli acquirenti a volte pensano che un bagno di nichel-cromo brillante o anodizzazione trasparente nasconda i graffi grossolani della burattatura come una vernice spessa. In realtà, il metallo placcato e l'ossido anodico seguono fedelmente le valli microscopiche, trasformando i graffi direzionali in una velatura visiva sotto luce intensa. Sostituire i graffi profondi con crateri opachi superficiali e isotropi da media plastici fini consente ai brillantanti livellanti del bagno di placcatura di colmare la superficie in modo pulito.
Protezione della pelle porosa su pressofusioni di zinco e alluminio prima della placcatura
Le pressofusioni in zinco e alluminio ad alta pressione solidificano con una pelle esterna sottile e densa su un nucleo poroso contenente vuoti gassosi intrappolati. La molatura aggressiva con ceramica grossolana dura taglia direttamente quella pelle densa e apre i pori subsuperficiali. Una volta aperti i pori subsuperficiali della fusione, gli acidi di placcatura e l'acqua di risciacquo si intrappolano nei vuoti ed eruttano come bolle durante la cottura — un difetto che i media plastici pre-placcatura attenuano.
Passaggi graduali ceramica-plastica quando i pezzi presentano sia bave che specifiche estetiche
Cosa succede se un componente in acciaio inox o ottone lavorato arriva con bave di uscita pesanti e un target estetico pre-placcatura stretto? Aspettarsi che i coni `FF` pre-placcatura taglino bave pesanti allunga i cicli all'infinito, mentre fermarsi dopo la ceramica grossolana lascia graffi profondi. Eseguire un passaggio a due stadi in vasche separate: tagliare prima le bave primarie velocemente in ceramica, risciacquare accuratamente e trasferire i pezzi ai media plastici fini prima della placcatura.
Perché la plastica pre-placcatura lascia un ancoraggio satinato opaco anziché una lucentezza a specchio
Ispezionare i pezzi in uscita anche dallo stadio polimerico `FF` più fine: il metallo appare liscio, setoso e uniforme, ma grigio opaco anziché brillante a specchio. I media in resina ultrafine lavorano ancora per micro-rasatura delicata con farina minerale, diffondendo la luce in modo diffuso. Quando alluminio o ottone nudi non placcati richiedono riflessione speculare invece di un ancoraggio opaco pre-placcatura, seguire la levigatura con plastica fine con media lucidanti non abrasivi o pannocchia secca.
Auto-usura progressiva, fanghi polimerici fini e progettazione del drenaggio
Passare una vasca dalla porcellana al polimero cambia immediatamente il comportamento delle acque reflue, il dosaggio del sapone e la manutenzione degli scarichi. Ignorare come i leganti poliestere si erodono crea letti di media appiccicosi e pezzi macchiati.

Erosione uniforme della resina rispetto alla scheggiatura della ceramica nelle vasche vibranti
Per mantenere un taglio costante all'interno di una macchina di finitura vibratoria, un legante polimerico sacrifica gradualmente la sua pelle esterna così i grani smussati si staccano e quelli affilati emergono sotto. Questa auto-usura progressiva significa che i coni plastici perdono volume più rapidamente per ora di funzionamento rispetto alla ceramica allumina. L'uso intenzionale di media plastici scambia una più rapida usura della pietra con zero ammaccature sui pezzi, eliminazione della lucidatura manuale prima della placcatura e funzionamento più silenzioso della vasca.
Perché i media plastici generano fanghi fini e lattiginosi di polimero e silice
Poiché il legante sacrificale si erode continuamente insieme alla farina minerale fine, l'effluente che esce da una vasca con media plastici appare lattiginoso e schiumoso rispetto all'acqua che trasporta grit ceramico pesante. I fini polimerici sedimentano molto più lentamente nelle vasche di raccolta rispetto alla polvere di pietra densa e intasano rapidamente i filtri fini se non trattati. Le officine che usano media plastici quotidianamente devono dimensionare generosamente le vasche di sedimentazione a stramazzo o chiarificare le acque reflue invece di ripompare effluente lattiginoso grezzo sui pezzi.
Lavaggio a circuito aperto, stramazzi di decantazione e dosaggio dei composti per fermare i media appiccicosi
Se il flusso di acqua dolce scende troppo o gli oli da taglio CNC entrano nella vasca, la polvere di resina abrasa si mescola all'olio estraneo rivestendo i coni di una pellicola appiccicosa. Una volta che i coni diventano appiccicosi, il grit smette di mordere e la morchia grigia si trasferisce sulle superfici di alluminio e ottone. Mantenere un lavaggio continuo ad acqua a circuito aperto dosato con composti di finitura abbinati come LC10 o JTJ60 così i fini polimerici si lavano via pulitamente dagli scarichi.
Limiti di temperatura, solventi e centrifugazione ad alta energia dei leganti poliestere
I leganti poliestere termoindurenti si ammorbidiscono sotto calore da attrito eccessivo, acqua di lavaggio calda o solventi clorurati aggressivi. Nelle macchine centrifughe ad alta velocità con acqua di raffreddamento inadeguata, il calore da attrito accelera bruscamente l'usura dei coni e spalma la resina sul metallo caldo. Mantenere freschi i cicli plastici a umido con flusso d'acqua costante, non pulire mai i coni in resina con solventi aggressivi e trasferire prontamente i pezzi finiti al risciacquo e all'asciugatura.
| Sintomo in officina | Causa radice nei media plastici | Verifica rapida al banco | Azione correttiva |
|---|---|---|---|
| La bava spessa d'acciaio resta | Legante troppo morbido per la radice della bava | Controllare la cerniera non raschiata con la lente | Passare lo stadio di taglio a ceramica veloce |
| Alluminio grigio torbido | Fango polimerico che si rideposita | Strofinare il cono bagnato con panno bianco | Pulire gli scarichi; aumentare acqua e JTJ60 |
| Coni appiccicosi o tacky | Olio CNC estraneo o calore elevato | Sentire la resistenza del letto e il calore della vasca | Sgrassare i pezzi; spurgare con LC10 |
| Solchi profondi sull'ottone | Schegge di ceramica estranee nella vasca | Setacciare il letto per pezzi di pietra rotti | Lavare completamente gli scarichi prima del cambio |
| Coni incastrati nelle fessure | Violata la regola del terzo di dimensionamento | Confrontare cono usurato e luce fessura | Ridimensionare sotto un terzo o colmare le ampie |
| Griglie di scarico intasate | Pasta resinosa intasa le fessure | Verificare portata dello scarico | Spazzolare griglie ogni turno; allargare stramazzo |
| Piccoli noduli nella vasca pezzi | Coni che si riducono per autousura | Provare coni usurati sul piano vagliante | Riclassificare la carica spesso per eliminare noduli |
| Bollicine dopo placcatura | Porosità aperte della pelle pressofusa | Ispezionare base bollicina con lente | Passare da `N` a `FF` delicato |
Inclusione di abrasivo tra lotti e limite della plastica
I coni polimerici evitano ammaccature su leghe tenere, ma introducono tre trappole di processo — contaminazione incrociata, inclusione di abrasivo e trappola dei tempi ciclo — che gli operatori devono controllare.

Trascinamento di abrasivo sciolto e schegge ceramiche che rigano lotti teneri
Condividere una vasca tra cicli ceramici su acciaio al mattino e cicli plastici su alluminio al pomeriggio senza svuotamento completo invita allo scarto immediato. Schegge ceramiche dure si nascondono sotto tappi di scarico e rampe di separazione, poi circolano nel carico polimerico tenero come rasoi. Anche pochi frammenti ceramici residui in un lotto plastico pre-placcatura scavano profonde rigature a mezzaluna su alloggiamenti teneri in ottone o alluminio.
Contaminazione galvanica quando rame, acciaio e alluminio condividono i coni
Poiché la resina polimerica è leggermente cedevole sulla pelle attiva, la polvere metallica dei cicli precedenti si comprime leggermente nei coni prima di essere lavata via. Trattare raccordi in ottone in una carica plastica e caricare alloggiamenti in alluminio nello stesso mezzo trasferisce tracce di rame sull'alluminio, causando macchie galvaniche scure. Tenere contenitori separati ed etichettati di mezzo plastico dedicati ad alluminio, leghe di rame e acciaio quando conta l'aspetto cosmetico brillante o post-anodizzazione.
Perché l'inclusione di abrasivo rovina sedi di tenuta tenere e alesaggi scorrevoli
Su alluminio puro molto tenero, rame ricotto, ottone dolce senza piombo o alesaggi di distributori idraulici, grani minerali fini distaccati dai coni plastici in erosione possono comprimersi nel metallo tenero sotto il peso del letto. Grani di silice o allumina inclusi, invisibili a occhio, rigano poi O-ring accoppiati o levigano distributori scorrevoli. Mascherare alesaggi critici di tenuta tenera o verificare lavaggio a ultrasuoni post-burattatura quando i pezzi servono tenute dinamiche fluido o vuoto.
Riconoscere la trappola dei tempi ciclo quando la bava richiede ceramica
L'errore routinario più costoso con i media plastici per sbavatura si verifica quando gli operatori caricano staffe in acciaio tagliate al laser o bave di rollover spesse nei coni grado `N` e vedono le bave ancora in piedi allo scarico. Presumendo che il lotto necessiti solo di più tempo, gli operatori raddoppiano e triplicano il timer, consumando i coni mentre la radice pesante cambia appena. Quando un ciclo normale in plastica a taglio rapido lascia intatte le radici delle bave pesanti, smettere di aggiungere tempo — passare il taglio primario alla ceramica o pre-trim a monte.
Cosa produciamo e dove si colloca il nostro confine
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., fondata nel 1992 a Xiamen, produciamo sia le macchine di finitura sia i consumabili polimerici graduati necessari per una produzione non ferrosa ripetibile. La nostra fabbrica costruisce piattaforme macchina 21 (modelli verticali 8 con certificato di attestazione CE M.2023.206.C88121 e modelli orizzontali 13 sotto M.2023.206.C88120, validi 2023-07-25 a 2028-07-24), gestite sotto certificato ISO 9001 00726Q01571R001 (valido 2026-06-03 a 2029-06-02) con 24 diritti di PI cinesi concessi (1 brevetto d'invenzione, 17 modelli di utilità e 6 brevetti di design).

Mezzo plastico a legante resinoso, composti umidi e macchine che costruiamo a Xiamen
In tutta la nostra gamma di media plastici, stampiamo gradi a taglio rapido (`N`), taglio rapido denso, taglio medio (`NF`), taglio leggero (`F`) e pre-placcatura (`FF`) in coni, piramidi, tetraedri, triangoli e paraboloidi. Poiché i media funzionano bene solo con hardware abbinato, abbiniamo questi consumabili alle nostre vasche vibratorie, tini, barili rotanti, separatori e asciugatori, con certificati di qualità elencati in certificazioni.
Chimica umida abbinata e tempi di consegna standard
Mantenere i coni resinosi a taglio pulito e sciacquare il fango polimerico lattiginoso dal tino richiede chimica liquida abbinata. Formuliamo otto composti umidi — LC10, JTJ20, JTJ25, JTJ50, JTJ60, HM3, JTS5 e MC8 — che spaziano da detergenti neutri per sbavatura, brillantanti per non ferrosi, lavaggi anti-annidamento per lamiera sottile e inibitori di ruggine. Le macchine standard partono in venticinque-trentacinque giorni, le celle personalizzate in quarantacinque-sessanta giorni.
Mezzi di sabbiatura, linee di placcatura e chimici per acque reflue che non forniamo
Chi cerca "mezzo plastico" a volte vuole graniglia sfusa di urea, melamina o acrilico da spruzzare con ugelli a secco per rimuovere vernice da pelli aeronautiche. Produciamo solo pietre preformate per burattatura di massa — non forniamo mai graniglia plastica sfusa per sabbiatura, sfere di vetro, granato o cabine di sabbiatura. Parimenti, sebbene i nostri coni `F` e `FF` preparino il metallo direttamente a monte di bagni di placcatura e anodizzazione, non costruiamo linee di elettroplaccatura, anodizzazione, passivazione o rivestimento.
Perché eseguiamo prove di verifica su campioni invece di un'officina conto terzi
I team che valutano mezzo plastico pre-placcatura o mezzo plastico a cono a volte chiedono di inviare vasche ricorrenti per finitura in subfornitura. Non gestiamo un'officina di finitura conto terzi o burattatura a pedaggio — costruiamo le macchine, i mezzi di burattatura e i composti umidi che produttori e placcatori utilizzano nei propri reparti. Per una valutazione ingegneristica, una ricetta di prova su campione e una proposta attrezzature, inviare foto dei pezzi e obiettivi di finitura tramite contattaci.
Domande frequenti
I media in plastica per burattatura servono per lucidare pezzi in plastica o in metallo?
Nella finitura di massa, "media in plastica per burattatura" indica il legante in resina poliestere termoindurente all'interno della pietra, non il materiale del pezzo. Coni e piramidi a legante resinoso sono progettati principalmente per sbavare, levigare e prelucidare metalli teneri come alluminio, ottone, pressofusioni di zinco e superfici delicate in acciaio senza pallinatura da impatto. I pezzi polimerici come acrilico o montature per occhiali si burattano tipicamente con pioli di legno a secco, bambù o guscio di noce.
Perché non esiste una granulometria Molto Grezza (VR) o Grezza (R) nei media in plastica per burattatura?
Un legante polimerico resiliente è troppo cedevole per trattenere grani grossolani di sgrossatura sotto forte sollecitazione di taglio. Colare grana grossa `VR` o `R` in coni di poliestere farebbe sì che l'attrito della burattatura estragga interi grani dal legante prima di tagliare spesse sbavature metalliche. La sgrossatura pesante spetta rigorosamente ai media ceramici vetrificati cotti in forno.
Quando devo scegliere media in plastica a cono invece di piramidi o tetraedri?
Scegli i coni quando i pezzi combinano contorni esterni curvi con spalle aperte, poiché la parete conica liscia rotola delicatamente senza intaccare gli spigoli mentre la punta raggiunge i raccordi a gradino. Passa a piramidi o tetraedri a tre lati quando le sbavature si trovano in cave intersecanti più strette, angoli di tasche o bossaggi dove bordi diritti e punte acute arrivano più in profondità del fianco di un cono tondo.
Come dimensiono i media in plastica per sbavatura affinché i coni non si incastrino mai nelle cave?
Segui la rigorosa regola del terzo di gioco: ogni volta che i media passano attraverso una cava, tasca o foro, la sezione trasversale più grande del cono deve restare inferiore a un terzo dell'apertura più stretta della cava — mai semplicemente inferiore alla cava stessa. Per fori piccoli dove coni passanti sarebbero troppo minuscoli, scegli un cono a ponte ben più largo del foro e setaccia regolarmente man mano che i coni si consumano.
I media in plastica pre-placcatura possono produrre da soli una finitura a specchio?
No. Anche la granulometria `FF` più fine per pre-placcatura usa farina minerale ultrafine che livella i picchi con una delicata micro-rasatura, lasciando una finitura satinata opaca liscia e uniforme. Quella texture satinata non direzionale è l'ancoraggio ideale prima di placcatura brillante o anodizzazione, mentre i pezzi grezzi non placcati che necessitano di lucentezza a specchio richiedono una successiva fase di brunitura non abrasiva o cob a secco.
Perché i miei pezzi in alluminio escono con una pellicola grigia opaca nei media in plastica?
Una pellicola grigia opaca sull'alluminio significa che polvere di polimero abrasa, farina minerale esausta e trucioli fini di alluminio ristagnano nella vasca e si riducono sui pezzi invece di defluire. Pulisci le griglie di scarico intasate, smetti di ricircolare effluente lattiginoso non decantato, sgrassa prima i pezzi oliati e mantieni un lavaggio continuo a ciclo aperto dosato con LC10 o JTJ60.
 +86-592-2381506


 Rete IPv6 supportata
