


`Sbavatura lamiera stampata`: prevenire l'incollaggio delle rondelle, il ribaltamento delle bave e la ruggine istantanea

I responsabili degli impianti di stampaggio e gli ingegneri di finitura che affrontano la `sbavatura della lamiera stampata` su rondelle piane in acciaio al carbonio, spessori motore in acciaio inox `304` e fermagli in acciaio per molle si scontrano con tre problemi ricorrenti in produzione: tranciati piani che aderiscono faccia contro faccia come carte da gioco bagnate, staffe sottili piegate o ripiegate e ruggine istantanea color ambra sui pezzi stampati in acciaio al carbonio nudo. I normali detergenti ad alta schiumosità e i triangoli ceramici a facce piane peggiorano addirittura l'incollaggio, creando una forte aspirazione capillare che lascia non sbavate le facce interne delle rondelle! L'abbinamento tra media ceramici tri-star curvi a tre lobi `ad alta frequenza`, il `composto JTS5` antischiuma e anti-adesione composto lucidante per lamiera, l'alimentazione controllata dei pezzi, il dimensionamento preciso del vaglio separatore vibrante e l'asciugatura centrifuga riscaldata immediata `35A`/`70A` risolve in modo netto ogni collo di bottiglia dello stampaggio.
Perché i pezzi stampati sottili si incollano—e come `JTS5` + tri-star lo impedisce

Rompere l'aspirazione capillare del liquido con ceramica tri-star curva
Quando le rondelle stampate piane burattano insieme a triangoli ceramici a facce piane, le ampie superfici planari aderiscono saldamente sotto la tensione superficiale del liquido, bloccando i pezzi sulle pietre o sulle rondelle adiacenti per l'intero ciclo! Le pietre ceramiche tri-star curve a tre lobi `ad alta frequenza` creano solo un contatto puntuale tangenziale contro il metallo piano, lasciando fluire continuamente il `composto JTS5` tra i pezzi impilati per rompere l'aspirazione capillare e asportare uniformemente le bave di tranciatura.
Come il `composto JTS5` previene l'agglomerazione delle rondelle causata dalla schiuma
I normali detergenti alcalini da burattatura generano una schiuma soffice all'interno delle vasche `ZL` ad alta ampiezza che riempie il sottile interstizio tra gli spessori piani e fa galleggiare i pezzi stampati leggeri fuori dal letto di media. Il `composto JTS5` composto lucidante per lamiera riduce la tensione superficiale del liquido con schiuma bassissima, trascinando in modo netto il limo di tranciatura fuori dalle griglie di drenaggio inferiori nel flusso a singolo passaggio. Consulta la nostra guida al composto lucidante per lamiera.
Alimentazione graduale dei pezzi vs. scarico di pile dense di rondelle
Scaricare un'intera cassetta di rondelle stampate piane in un angolo della vasca `ZL` crea un blocco metallico compatto prima che la ceramica tri-star riesca a disperdere i singoli pezzi. Alimenta i pezzi stampati piani gradualmente in un letto tri-star già in movimento e completamente bagnato sopra la zona di risalita attiva, in modo che ogni rondella entri separata nella cortina di media in rotolamento.
Rimozione a monte degli oli di imbutitura da stampo progressivo
I lubrificanti di tranciatura pesanti clorurati o sintetici agiscono come colla tra i pezzi stampati piani e causano vetrificazione dei media ceramici sui pori della tri-star. Convoglia sempre i pezzi stampati oliati da stampo progressivo attraverso un prelavaggio alcalino a monte seguendo la nostra guida allo sgrassaggio prima della vibrofinitura.
| Famiglia di pezzi stampati | Difetto di sbavatura comune | Selezione media consigliata | Chimica `SurfacePolish` | Asciugatura e controllo ruggine |
|---|---|---|---|---|
| Rondelle piane in acciaio al carbonio | Adesione faccia a faccia; ruggine istantanea | Ceramica tri-star `ad alta frequenza` | `JTS5` flusso addolcito singolo passaggio | Risciacquo acqua addolcita + `35A`/`70A` + `tutolo di mais` |
| Spessori e fermagli inox `304` | Adesione; bave sui bordi; target lucido | Tri-star `ad alta frequenza` (`Stadio 1`) | `JTS5` (Stadio 1) -> `JTJ20` (sfere `304`) | Risciacquo addolcito/RO + centrifuga `35A` |
| Guide lunghe e sottili stampate | Staffe piegate; ganci aggrovigliati | Tri-star / cilindro in canale `ZXL` | `JTS5` / `LC10` flusso multi-ugello | Risciacquo pulito + asciugatura `70A` + vassoi piani |
| Spessori in alluminio ultrasottili | Martellatura bordi; angoli piegati | Coni leggeri in plastica resinata | `LC10` delicato bassa schiuma (`senza ceramica`) | Risciacquo acqua addolcita + `35A` + guanti puliti |
| Fermagli elastici forati | Incastro media nei fori bulloni | Tri-star `anti-incastro` / cilindro obliquo | `JTS5` flusso pulito singolo passaggio | Vaglio stretto + asciugatura centrifuga `35A` |
Regolazione macchina, `rapporto media/pezzi` e dimensionamento del vaglio separatore
Scelta di forme media `anti-incastro` per fori bulloni e asole
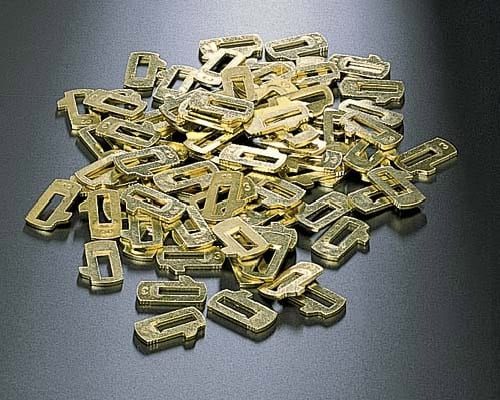
Rondelle stampate e staffe di montaggio presentano sempre fori centrali per bulloni, aperture di alleggerimento o asole di fissaggio che trattengono pietre dimensionate male. Verifica ogni diametro foro rispetto alla nostra guida al dimensionamento dei media anti-incastro—usando cilindri ceramici a taglio obliquo quando i fori sono vicini alla larghezza della tri-star—e vaglia settimanalmente le schegge usurate tramite la nostra procedura standard di vagliatura e reintegro dei media.
Protezione delle staffe sottili con `rapporto media/pezzi` e canali `ZXL`
Staffe a L stampate sottili e fermagli elastici a sbalzo si piegano facilmente se sovraccaricati in un letto di media scarso o burattati con angoli motore eccentrici troppo aggressivi. Mantieni generosi cuscini di rapporto media/pezzi, riduci gli angoli di sfasamento del motore per un rotolamento dolce e carica le guide stampate lunghe nei canali lineari suddivisi `ZXL`/`L1300`–`L1800`.
Dimensionamento dei piani del vaglio separatore vibrante per rondelle piane sottili
I pezzi stampati piani sottili scivolano diagonalmente attraverso aperture del vaglio separatore troppo larghe tornando nella camera di ritorno della ceramica! Monta piani di separazione in poliuretano asolato o rete metallica dimensionati con precisione sul diametro esterno e sullo spessore della rondella, e ispeziona le rampe di scarico in poliuretano usurate tramite la nostra guida alla sostituzione del rivestimento in poliuretano della vasca.
Lavorazione delicata di spessori ultrasottili in alluminio `6061` o ottone
Non lavorare mai spessori sottili in alluminio `6061` o ottone in pesanti pietre ceramiche `ad alta frequenza`! Passa i pezzi stampati non ferrosi ultrasottili a leggeri coni in plastica sintetica legata a resina (`composto LC10`) con angoli di sfasamento dolci affinché i bordi teneri si sbavino senza piegarsi né segnarsi.
Flusso a singolo passaggio, addolcimento dell'acqua e `dosaggio peristaltico del composto`

`Flusso continuo` a singolo passaggio vs. ricircolo sporco a pozzetto chiuso
Ricircolare una torbida sporca a pozzetto chiuso sulle linee di `sbavatura lamiera stampata` addensa l'acqua con limo d'acciaio tranciato e residui di sapone, facendo aderire ancora di più le rondelle piane! Esegui una finitura di massa a flusso continuo a singolo passaggio convogliata attraverso griglie di drenaggio inferiori pulite in una vasca di decantazione multi-paratia.
`Dosaggio peristaltico del composto` calibrato e acqua di reintegro addolcita
Un dosaggio peristaltico del composto costante mantiene uniforme la concentrazione del `composto JTS5` senza eccesso di schiuma, mentre l'acqua di reintegro addolcita impedisce che anelli bianchi di calcare e sapone incollino tra loro le rondelle asciutte nei contenitori di raccolta. Consulta la nostra guida alla durezza dell'acqua nella finitura di massa e la guida alla prevenzione della schiuma nelle vasche vibranti.
Perché gli antischiuma siliconici rovinano la zincatura sulla minuteria stampata
La maggior parte delle rondelle e staffe stampate in acciaio al carbonio passa direttamente alla zincatura elettrolitica o ai primer cataforetici dopo la sbavatura! Non versare mai antischiuma siliconici nelle vasche con schiuma: i residui siliconici causano bolle e sfogliature nei bagni galvanici.
Verifica giornaliera delle griglie di drenaggio inferiori per evitare l'allagamento della vasca
Schegge ceramiche sottodimensionate incastrate nelle fessure di drenaggio inferiori in poliuretano fanno risalire il liquido `JTS5` nella vasca, facendo galleggiare i pezzi stampati sottili e bloccando la sbavatura. Spazzola le griglie di drenaggio per aprirle a ogni inizio turno.
Arresto della ruggine istantanea e brillantatura opzionale stadio 2
Trasferimento diretto in asciugatori centrifughi riscaldati `35A`/`70A`
Le rondelle stampate in acciaio al carbonio bagnate e impilate in vaschette piene si ossidano formando anelli di corrosione marrone scuro in pochi minuti! Monta una barra di risciacquo a spruzzo con acqua addolcita pulita sopra il vaglio separatore vibrante e trasferisci i pezzi stampati risciacquati direttamente in un asciugatore centrifugo preriscaldato `35`, `35A`, `70` o `70A`, usando poi una lucidatura a secco in `tutolo di mais` caldo ogni volta che occorre zero aloni da macchie. Consulta la nostra guida all'asciugatore centrifugo e la guida all'inibizione della ruggine dopo la burattatura.
Passaggio dei pezzi stampati inox `304` alle sfere `304` stadio 2 o agli aghi `OBD`
Una volta che il `composto JTS5` e la ceramica tri-star hanno rimosso in modo netto le bave di tranciatura sui pezzi stampati inox `304`/`316`, risciacqua a fondo e trasferisci in sfere inox `304` dedicate di stadio 2 (`JTJ20`/`JTJ60`)—oppure aghi magnetici `OBD-30`..`100` (`JTJ50`/`HM3`) per fermagli asolati di gioielleria o elettronica—per ottenere una brillantezza a specchio netta.
Isolamento rigoroso delle celle tra pezzi stampati in acciaio al carbonio e inox
Non lavorare mai rondelle in acciaio al carbonio e fermagli inox `304` in vasche, vagli separatori o cestelli asciugatori `35A` condivisi! La polvere di ferro vagante dall'acciaio dolce innesca fioriture di ruggine puntiforme sui pezzi stampati inox passivati.
Scarico con guanti puliti e imballaggio VCI per rondelle in acciaio al carbonio nudo
Richiedi guanti puliti in cotone o nitrile durante lo scarico dei cestelli dell'asciugatore `35A`/`70A` e imballa subito i pezzi stampati in acciaio al carbonio asciutti in cassette rivestite in VCI se stoccati prima della placcatura o dell'assemblaggio.
Risoluzione dei difetti di sbavatura nello stampaggio su più turni

Soluzione per rondelle incollate, passaggio nel vaglio e staffe piegate
Abbina direttamente ogni difetto di stampaggio alla sua soluzione: rondelle incollate indicano grasso di imbutitura oleoso, triangoli piani o scarico in massa; rondelle che scivolano attraverso il vaglio indicano asole del piano troppo larghe; staffe piegate segnalano `rapporto media/pezzi` basso o angoli di sfasamento motore eccessivi.
| Difetto di stampaggio | Causa probabile | Correzione immediata | Standard preventivo |
|---|---|---|---|
| Rondelle piane fortemente incollate | Olio imbutitura, media piani o scarico in blocco | Presgrassare; caricare tri-star + `JTS5` gradualmente | Prelavaggio alcalino + tri-star + `JTS5` |
| Rondelle che passano attraverso il vaglio | Apertura rete separatore troppo larga | Montare piano vaglio più stretto adatto al pezzo | Verificare asola vaglio vs. DE rondella in attrezzaggio |
| Staffe sottili piegate o ripiegate | `Rapporto media` basso o angolo motore alto | Alzare `rapporto media/pezzi`; ridurre angolo sfasamento | Caricare canali `ZXL` per guide lunghe e sottili |
| Anelli ruggine istantanea su rondelle carbonio | Rondelle bagnate impilate in vaschetta non asciugata | Distribuire sottili in `35A`/`70A` + `tutolo di mais` caldo | Trasferimento diretto scivolo-asciugatore; zero mucchi umidi |
| Schegge ceramiche incastrate nei fori bulloni | Schegge tri-star usurate non vagliate | Spurgare media usurati; verificare taglia `anti-incastro` | `Vagliatura media` settimanale + cilindri obliqui |
Ripristino della ceramica tri-star vetrificata con lavaggi caldi di `LC10`
Ogni volta che l'olio di imbutitura da stampo progressivo supera il prelavaggio e vetrifica i pori della ceramica tri-star, scarica tutti i pezzi stampati ed esegui un lavaggio a vuoto a caldo con acqua addolcita e `composto LC10` finché lo scarico non risulta limpido.
Pompaggio settimanale del limo di tranciatura dalla vasca di decantazione
La polvere fine di tranciatura metallica decanta costantemente nella prima camera della tua vasca di decantazione multi-paratia: pompa settimanalmente il limo depositato affinché il drenaggio a singolo passaggio di `JTS5` resti libero.
Esposizione di schede laminate di attrezzaggio stampaggio accanto a ogni macchina
Applica fogli di attrezzaggio laminati accanto a ogni vasca per stampaggio `ZL` e `ZXL` riportando grado ceramico tri-star, regolazione peristaltica di `composto JTS5`, codice del vaglio separatore, ritmo di alimentazione graduale e timer dell'asciugatore `35A`/`70A`.
Integrazione stampaggio ad alto volume, preparazione placcatura e verifiche qualità
Automazione dell'alimentazione graduale delle rondelle con alimentatori vibranti a tramoggia
Lo scarico manuale a secchi crea quasi sempre pile dense di rondelle che si incollano nelle vasche `ZL` prima che il `composto JTS5` riesca a disperderle. Abbinare un semplice alimentatore vibrante a tramoggia sopra il quadrante di risalita attivo della vasca dosa con fluidità rondelle e spessori stampati piani sul letto tri-star bagnato, eliminando l'adesione faccia a faccia e riducendo in modo netto i tempi ciclo su più turni.
Bilanciamento dell'uniformità del raggio bordo tra lato ingresso punzone e lato uscita matrice
I tranciati metallici stampati presentano sempre uno spigolo leggermente arrotondato lato ingresso punzone e un bordo tagliente con bava lato uscita matrice. Le pietre ceramiche tri-star curve a tre lobi `ad alta frequenza` (`composto JTS5`) burattano fluidamente su entrambe le facce piane, trasformando le bave taglienti di uscita in raggi bordo uniformi e sicuri al tatto senza imbarcare le rondelle sottili.
Preparazione dei pezzi stampati sbavati per zincatura, passivazione e assemblaggio
Le rondelle elastiche stampate in acciaio al carbonio e i fermagli elastici in acciaio inox `304` passano abitualmente dalla `sbavatura lamiera stampata` direttamente alla zincatura elettrolitica, alla passivazione nitrica o agli alimentatori robotizzati di assemblaggio. Imporre zero antischiuma siliconici, risciacquo a spruzzo con acqua addolcita al separatore, asciugatura centrifuga immediata `35A`/`70A` e dimensionamento preciso del vaglio separatore vibrante garantisce pezzi stampati puliti, non piegati e privi di bave che alimentano senza intoppi senza inceppare i selezionatori a tazza.
Gestione di linguette forate, dita elastiche e pezzi stampati che si agganciano
I pezzi stampati con ganci aperti o lunghe dita elastiche si aggrovigliano meccanicamente nelle vasche circolari anche quando l'aspirazione capillare sulle facce piane è interrotta. Riduci il carico pezzi del `rapporto media/pezzi`, verifica che le dimensioni ceramiche non passino attraverso le aperture o carica le guide stampate delicate nei canali suddivisi `ZXL`.
Verifica settimanale dell'usura tri-star, delle fessure di drenaggio e delle scorte di `JTS5`
Vaglia settimanalmente le schegge tri-star usurate sottodimensionate affinché piccoli frammenti non si incastrino mai nei fori bulloni stampati né ostruiscano le fessure di drenaggio inferiori della vasca, e registra settimanalmente il consumo dei fusti di `JTS5` insieme alla manutenzione dell'asciugatore `35A`/`70A`.
Verifica della pulizia del lotto sotto luce radente d'officina prima dell'imballaggio
Ispeziona campioni di rondelle e fermagli dal fondo di ogni cestello dell'asciugatore `35A`/`70A` sotto luce radente d'officina per confermare zero macchie d'acqua, zero ruggine istantanea e raggiatura uniforme dei bordi prima di sigillare le cassette rivestite in VCI.
Bilanciamento della portata di `JTS5` rispetto al volume d'acqua in vasca su spessori sottili
Far scorrere troppa acqua a tubo aperto in una vasca per stampaggio `ZL` spreca il `composto JTS5` e trasforma la torbida in un lavaggio turbolento che fa galleggiare gli spessori ultrasottili oltre la diga di scarico. Mantieni l'acqua addolcita in ingresso regolata con precisione su un velo umido lucido e costante lungo il letto ceramico tri-star mentre le griglie di drenaggio inferiori evacuano senza sosta il limo fine di tranciatura.
Prevenzione della macchiatura galvanica tra pezzi stampati in acciaio al carbonio e ottone
Non lavorare mai terminali elettrici stampati in ottone e rondelle elastiche in acciaio al carbonio nella stessa vasca `ZL`, piano separatore o cestello dell'asciugatore centrifugo `35A`! La polvere di ferro dell'acciaio al carbonio si incrosta nell'ottone tenero, mentre gli ioni di rame disciolti macchiano l'acciaio: mantieni le celle per stampaggio ferroso e non ferroso rigorosamente isolate e codificate a colori.
Gestione della lucidatura a secco in `tutolo di mais` caldo dopo l'asciugatura riscaldata delle rondelle
Quando cornici decorative inox stampate o spessori motore di precisione in acciaio al carbonio richiedono zero aloni da macchie d'acqua, fai seguire all'asciugatura centrifuga riscaldata `35A`/`70A` un breve passaggio a secco in `tutolo di mais` caldo in una vasca dedicata asciutta, senza mai versare acqua o `JTS5` nei letti organici asciutti.
Monitoraggio settimanale dell'orientamento delle bave di stampaggio e dell'usura stampi
Registra settimanalmente i tempi ciclo di vibrofinitura insieme ai programmi di affilatura degli stampi della pressa: un picco improvviso nelle bave residue di uscita matrice segnala di solito un punzone di tranciatura usurato a monte anziché media tri-star `ad alta frequenza` difettosi.
Capacità produttive e fornitura verificata per la finitura dello stampaggio
Fondata nel 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) progetta e produce 21 piattaforme macchina supportate da 24 diritti di proprietà intellettuale cinesi concessi e oltre 200,000+ soluzioni in stabilimenti certificati (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` e `CE M.2023.206.C88120`). Oltre a vasche circolari `ZL`, canali suddivisi `ZXL`/`L1300`–`L1800`, lucidatrici magnetiche `OBD-30`..`100`, finitrici centrifughe `LLB50`/`LLF120` e asciugatori centrifughi riscaldati `35`/`35A`/`70`/`70A`, forniamo `composto JTS5`, `LC10`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `HM3` e composti isolati `MC8` abbinati a ceramica curva tri-star e cilindrica `ad alta frequenza`, coni in plastica resinata, sfere e aghi magnetici inox `304`, sfere `ad alta allumina` prive di ferro, `tutolo di mais` e `guscio di noce` (`8#-80#`). Le macchine standard spediscono in 25–35 giorni e le linee personalizzate in 45–60 giorni. Invia campioni di rondelle, spessori o staffe stampate a `surface-polish.com` per una validazione gratuita anti-adesione. Si applicano limiti trasparenti: non forniamo presse di tranciatura, stampi progressivi o raddrizzatori per zincatura elettrolitica.
Domande frequenti sulla `sbavatura lamiera stampata`
Perché le rondelle piane sottili si incollano tra loro durante la `sbavatura lamiera stampata`?
I pezzi piani si incollano per aspirazione capillare del liquido, specialmente se burattati con triangoli ceramici a facce piane, oli pesanti di imbutitura da stampo progressivo o detergenti molto schiumogeni. L'abbinamento tra ceramica tri-star curva e `composto JTS5` a bassa schiuma interrompe nettamente l'aspirazione capillare.
Come devono caricare gli operatori le rondelle piane in una vasca vibrante `ZL`?
Non scaricare mai un'intera cassetta in un solo blocco! Alimenta i pezzi stampati lavati gradualmente in un letto di ceramica tri-star già in movimento e bagnato, in modo che ogni rondella entri separata nella cortina di media in rotolamento.
Perché a volte le rondelle sottili cadono attraverso il vaglio separatore vibrante?
Se le asole del vaglio separatore sono uguali o superiori allo spessore/diametro della rondella insieme a schegge ceramiche usurate, i pezzi cadono insieme ai media. Monta un piano di separazione più stretto dimensionato esattamente sulle misure della rondella.
Posso sbavare spessori sottili in alluminio `6061` o ottone con media ceramici tri-star?
Le pietre ceramiche pesanti possono piegare o segnare spessori ultrasottili in alluminio e ottone. Prova invece coni leggeri in plastica sintetica legata a resina con `composto LC10` e angoli di sfasamento motore dolci.
Come impedisco alle rondelle stampate in acciaio al carbonio di arrugginire subito dopo la sbavatura a umido?
Risciacqua le rondelle in uscita sotto una barra a spruzzo con acqua addolcita pulita sul vaglio separatore, trasferiscile direttamente in un asciugatore centrifugo riscaldato `35A` o `70A`—senza mai lasciare rondelle bagnate ammucchiate nei contenitori di raccolta—e imballale con guanti puliti in cassette VCI.
Il `composto JTS5` può dare una finitura a specchio ai pezzi stampati inox `304` in un solo passaggio?
No: `JTS5` supporta lo stadio 1 di sbavatura anti-adesione e livellamento satinato. Trasferisci i pezzi stampati inox risciacquati in modo pulito nello stadio 2 con sfere inox `304` (`JTJ20`/`JTJ60`) o aghi magnetici `OBD` (`JTJ50`/`HM3`) per una lucentezza a specchio.
Devo comunque prelavare i pezzi stampati oleosi da stampo progressivo prima di usare `JTS5`?
Sì! I lubrificanti di imbutitura pesanti incollano tra loro le rondelle e vetrificano i pori della ceramica se non vengono rimossi prima in una lavapezzi alcalina a monte.
Come posso testare la sbavatura anti-adesione `JTS5` + tri-star sui miei pezzi stampati prima di ordinare?
Invia campioni rappresentativi di rondelle, spessori o fermagli stampati grezzi a `surface-polish.com` per test di laboratorio gratuiti: i nostri ingegneri validano l'abbinamento tri-star, il flusso pulito `JTS5` e l'asciugatura `35A`/`70A`, restituendo campioni finiti prima del tuo ordine.
 +86-592-2381506


 Rete IPv6 supportata
