


Matrice di selezione dei media per burattatura: abbinare corpo, grado e composti per la finitura di massa
La scelta dei media per burattatura non consiste nel prendere la grana più dura sullo scaffale. Nella finitura di massa a lotti, il corpo del media, la resistenza del legante, la forma e i composti per la finitura di massa lavorano insieme per asportare le bave, proteggere le leghe tenere e impedire che i pezzi si ammaccano a vicenda all'interno della camera. Acquistare i media per burattatura sbagliati porta direttamente a trucioli incastrati nei fori ciechi, facce piane ammaccate o cicli lenti che bloccano la produzione.
Questa guida organizza i media per burattatura in una matrice pratica materiale-per-grado, chiarisce dove si collocano i media in ossido, i media in cob e il rouge per lucidatura (e dove no), e spiega come i composti mantengono il taglio aperto. Per la selezione della camera della macchina, consultate le nostre guide sui nomi delle macchine di finitura e sulla finitura vibratoria.
Cosa fanno realmente i media per burattatura all'interno di una camera
Ogni carica di media per burattatura svolge tre funzioni fisiche contemporaneamente all'interno di una vasca vibratoria, di un barile rotativo o di un'unità centrifuga. Comprendere tutte e tre impedisce agli acquirenti di trattare i media come semplice carta abrasiva sciolta.
[DESIGN: Diagramma in sezione di una vasca vibratoria che mostra i media per burattatura che attutiscono i pezzi, trasportano il film di composto e scorrono lungo i bordi interni]
Separare i pezzi in modo che non si urtino mai
All'interno di una camera di burattatura attiva, i pezzi devono rimanere sospesi in un cuscino denso di media. Senza un volume sufficiente di media, gli stampati pesanti in metallo o i raccordi in ottone lavorati si scontrano tra loro, lasciando ammaccature a mezzaluna che nessuna fase di lucidatura successiva può nascondere. Il letto di media funge da ammortizzatore mobile che mantiene ogni pezzo isolato.
Trasportare acqua, composto e trucioli di taglio
Le superfici dei media non tagliano in modo pulito da sole; trasportano un sottile film di acqua e composto liquido sul metallo. Man mano che le bave microscopiche di metallo e i grani abrasivi usurati si staccano, gli spazi tra le forme dei media permettono all'acqua di sciacquare i trucioli verso la griglia di scarico. Se i media si degradano in fango o si compattano, i trucioli ricircolano e graffiano il lotto.
Fornire una pressione di taglio o brunitura controllata
Le forme pesanti in ceramica o acciaio spingono con forza contro bave e bordi taglienti, mentre le plastiche leggere legate con resina o i granuli organici asciutti scivolano delicatamente su leghe tenere e plastiche. Scegliere i media per burattatura significa abbinare la densità dei media alla durezza del pezzo e allo spessore della parete. Media troppo pesanti ammaccano il metallo tenero; media troppo leggeri scivolano sulle bave dell'acciaio tenace.
Raggiungere asole, filettature e angoli incassati
Il foro, l'asola o la scanalatura più piccola di un pezzo stabilisce un limite rigido per forma e dimensione dei media. I cilindri tagliati ad angolo e i triangoli affilati raggiungono raccordi interni e angoli, mentre le sfere e i coni rotolano oltre le asole senza incastrarsi. Dimensionare i media in base alla caratteristica più piccola del vostro disegno evita ore di estrazione manuale dei grani dopo lo scarico.
La matrice Materiale × Grado per i media per burattatura
Nelle nostre linee di media abrasivi e media per finitura a secco, i media per burattatura industriali si suddividono in cinque principali famiglie di materiali. Ogni famiglia copre gradi che vanno dalla sbavatura aggressiva alla brunitura finale delicata.
| Famiglia di materiale dei media | Densità e sensazione d'impatto | Forme disponibili | Focus tipico del grado | Materiali dei pezzi ideali |
|---|---|---|---|---|
| Media in ceramica e ossido | Alta densità, taglio deciso | Triangoli, cilindri tagliati ad angolo, sfere | Da sbavatura pesante a levigatura fine pre-placcatura | Acciaio inossidabile, acciaio al carbonio, ghisa, leghe dure |
| Plastica (legata con resina) | Medio-leggera, cuscino delicato | Coni, piramidi, triangoli | Sbavatura leggera, pre-lucidatura prima delle fasi brillanti | Alluminio, ottone, pressofusioni in zinco, acrilico |
| Ceramica ad alto contenuto di allumina | Densità molto alta, non abrasiva | Sfere, cilindri | Brunitura pura e compressione superficiale | Acciaio inossidabile, ottone, rame, acciaio forgiato |
| Media in acciaio temprato | Peso massimo, usura zero | Sfere, spine, satelliti, coni | Brunitura brillante e pallinatura | Minuterie in acciaio inox, zinco, leghe di rame, ottone |
| Gusci di noce e media in pannocchia | Organico secco molto leggero | Particelle granulari | Lucidatura a secco, assorbimento di olio/umidità, lucentezza finale | Acrilico, acetato per occhiali, ottone, gioielleria, acciaio inox |
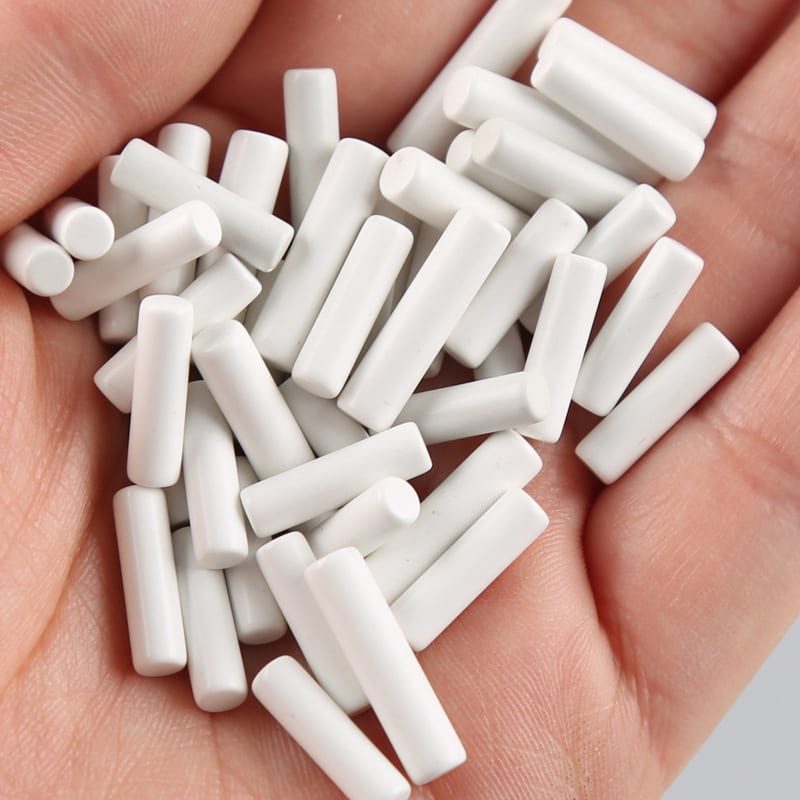
Matrice materiali a cinque vasche con triangoli in ceramica, coni in plastica legata con resina, sfere ad alto contenuto di allumina, spilli in acciaio per brunitura e granuli di noce/pannocchia
Media ceramici e ossidici per la sbavatura di acciaio pesante
Quando gli acquirenti cercano media ossidici, incontrano spesso due prodotti completamente diversi: graniglia di ossido di alluminio sfusa venduta per cabine di sabbiatura e media ceramici preformati contenenti ossido di alluminio utilizzati nelle camere di finitura di massa. Non vendiamo abrasivi sfusi per sabbiatura o pallinatura—produciamo granigliette ceramiche preformate legate con graniglia di ossido di alluminio e carburo di silicio. I media ceramici ossidici tagliano bave tenaci e segni di lavorazione su lotti di acciaio e inox mantenendo la loro forma attraverso lunghi cicli.
Media plastici legati con resina per alluminio e metalli teneri
L'alluminio, le pressofusioni di zinco e gli accessori in ottone si ammaccano facilmente se sottoposti a burattatura in pesanti triangoli ceramici. I coni e le piramidi in plastica legata con resina incorporano grani abrasivi fini all'interno di una matrice polimerica più leggera, attutendo gli impatti mentre levigano accuratamente i segni di lavorazione. Consultate le nostre guide finiture alluminio e finitura leghe di rame per capire come i media plastici prevengono le ammaccature a buccia d'arancia.
Ceramica ad alto contenuto di allumina per brunitura non abrasiva
A differenza della ceramica da taglio, i media ceramici ad alto contenuto di allumina non contengono praticamente graniglia abrasiva libera; si affidano invece a una densità estrema e a superfici lisce e vetrose per comprimere le microasperità metalliche in una lucentezza brillante. Funzionano silenziosamente in vasche vibranti e dischi centrifughi senza contaminare l'acciaio inox con polveri di ferro. Le sfere e i cilindri ad alto contenuto di allumina colmano il divario tra la levigatura satinata e la brunitura brillante dell'acciaio.
Media in acciaio temprato per lucentezza brillante da pallinatura
Le sfere, i coni e gli spilli magnetici in acciaio temprato applicano un elevato peso localizzato per appiattire le creste superficiali senza rimuovere il metallo di base. Poiché i media in acciaio non si consumano in fanghiglia abrasiva, mantengono l'acqua pulita e producono minuterie brillanti e riflettenti. I media in acciaio richiedono composto inibitore di corrosione e stoccaggio dedicato al riparo dalla ruggine tra un ciclo e l'altro.
Gusci di noce e media in pannocchia per la lucidatura a secco
La finitura a secco utilizza gusci di noce frantumati e media in pannocchia (pannocchia di mais granulata) all'interno di barili rotativi o essiccatori vibranti riscaldati. Il guscio di noce ha un mordente leggermente maggiore per la levigatura intermedia a secco, mentre i più morbidi media in pannocchia assorbono l'umidità residua, l'olio e la pasta per ottenere una lucentezza finale nitida—con granulometrie della pannocchia di mais confermate per ogni ordine. I media organici a secco non sostituiscono mai la sbavatura a umido; lucidano superfici già lisce.

Confronto ravvicinato di granuli grossolani di guscio di noce frantumato accanto a media fini in pannocchia di mais a secco utilizzati per la lucidatura finale nel barile
Scegliere forma e dimensione dei media senza incastri
Anche la famiglia di materiale giusta fallisce se la forma della graniglia si incastra attraverso una fessura o si incunea all'interno di un foro filettato. Verificate queste quattro regole geometriche prima di ordinare media per burattatura per la produzione.
[DESIGN: Confronto tecnico che mostra una graniglia triangolare incastrata all'interno di una staffa scanalata rispetto a un cilindro tagliato ad angolo e un cono che liberano la stessa scanalatura senza problemi]
Triangoli e triangoli tagliati ad angolo per facce piane e angoli
I triangoli diritti espongono le facce piane alle superfici planari mentre i loro angoli raggiungono i raccordi interni netti. I triangoli tagliati ad angolo e i cilindri tagliati ad angolo aggiungono punte acute affilate che penetrano nelle fessure strette senza impilarsi piatti l'uno contro l'altro. Quando i pezzi presentano lunghe piastre piane insieme a bave in angoli stretti, le forme tagliate ad angolo resistono all'incollaggio meglio dei cubi diritti.
Coni e piramidi per contorni curvi e fori ciechi
Le forme coniche e piramidali mancano di lati piatti paralleli, quindi raramente si incastrano attraverso fori rotondi o si attaccano faccia a faccia sulla lamiera stampata. I coni in plastica sono la scelta predefinita per involucri pressofusi, corpi valvola e finiture decorative con incavi curvi. I coni si consumano uniformemente dalla punta alla base, mantenendo la loro azione di rotolamento prevedibile con l'invecchiamento della carica.
Cilindri e sfere per fori aperti e brunitura
I cilindri rotolano dolcemente senza impigliarsi in forme sottili di filo metallico, mentre le sfere rotolano liberamente attraverso canali aperti e incavi concavi senza scalfire il metallo tenero. Le sfere forniscono una brunitura uniforme a contatto puntuale su cucchiai, fibbie e gabbie di cuscinetti. Se un pezzo presenta fori rotondi vicini al diametro dei media, evitate le sfere che possono otturare il foro in modo permanente.
Dimensionamento rispetto ai media usurati anziché alle graniglie nuove
Ogni graniglia da taglio si restringe costantemente mentre lavora. Un triangolo ceramico dimensionato leggermente più grande della fessura di un pezzo quando è nuovo si restringerà abbastanza in poche settimane da incunearsi saldamente proprio in quella fessura. Dimensionate sempre i media in modo che, anche verso la fine della loro vita utile, liberino facilmente il foro o rimangano in sicurezza più grandi dell'apertura più ampia.

Confronto affiancato di media triangolari ceramici nuovi accanto a graniglie usurate sottodimensionate che possono alloggiarsi nelle fessure dei pezzi
Composti per finitura di massa vs rossetto da lucidatura
Molti acquirenti chiedono se debbano inserire un panetto di rossetto da lucidatura in un barile insieme a media ceramici o pannocchia di mais. La risposta breve è no—i panetti di cera solida appartengono alle ruote in panno rotanti, non alle camere di finitura di massa.
| Tipo di consumabile | Forma fisica | Attrezzatura prevista | Ruolo in officina |
|---|---|---|---|
| Composti per finitura di massa a umido | Concentrato liquido diluito in acqua | Vasche vibranti, unità centrifughe, barili a umido | Lubrifica i media, tiene in sospensione i trucioli metallici, previene la ruggine |
| Pasta lucidante per burattatura a secco | Crema o pasta premiscelata nei media asciutti | Buratti a secco a doppio barile e a doppio piano | Riveste uniformemente i media in guscio di noce o pannocchia per la brillantatura a secco |
| Rouge lucidante tradizionale | Barra solida con legante ceroso/grasso | Ruote lucidanti in panno fisse o portatili | Trasferisce l'abrasivo asciutto sulle ruote in tessuto rotanti |
Concentrati liquidi verificati Jings Polish per finitura di massa allineati accanto a media per burattatura a secco, contrapposti a un'icona che mostra come le barre solide di rouge per ruote in panno non si usino nei buratti a umido
Perché il rouge lucidante solido non funziona nei buratti a umido
Il rouge lucidante⟧/IA⟧ tradizionale utilizza sego, acido stearico e leganti cerosi progettati per fondere sotto il calore da attrito contro una ruota di cotone in rapida rotazione. All'interno di una vasca vibrante fredda e inondata d'acqua, le barre di rouge solido non fondono mai in modo uniforme; spalmano grasso appiccicoso sui chip ceramici, occludono i pori abrasivi e intasano i vagli di drenaggio. Non vendiamo ruote lucidanti in panno né barre di cera solida per ruote in panno.
Cosa fanno realmente i concentrati liquidi per finitura di massa
I moderni concentrati per finitura di massa sono liquidi idrosolubili dosati in continuo o aggiunti per lotto per controllare attrito, pH e pulizia. Mantengono le particelle metalliche fini in sospensione nell'acqua così da essere risciacquate via invece di macchiare i pezzi di grigio, proteggono i metalli ferrosi dalla ruggine superficiale e attutiscono il contatto media-pezzo. Far funzionare media ceramici o in acciaio in semplice acqua di rubinetto rovina sia la limpidezza della finitura sia la capacità di taglio dei media.
Codici verificati dei concentrati Jings Polish per lavorazione
Forniamo concentrati liquidi verificati per sistemi a media umidi e paste selezionate per percorsi di burattatura a media asciutti, senza mai progettare formule chimiche di pulizia personalizzate. Abbina i nostri codici reali dei concentrati direttamente al tuo metallo e alla tua fase:
- `compound-LC10`: Sbavatura pesante e cicli rapidi di arrotondamento dei bordi.
- `compound-MC8`: Rimozione di ruggine, scaglia e ossido pesante su pezzi ferrosi.
- `compound-JTJ20`: Taglio grossolano e levigatura su acciaio inossidabile.
- `compound-JTJ25`: Lucidatura grossolana e asportazione su metalli generici.
- `compound-JTJ50`: Brillantatura e sviluppo della lucentezza su acciaio inossidabile.
- `compound-JTJ60`: Lucidatura fine dei metalli su lotti di leghe miste.
- `compound-JTS5`: Lucidatura fine studiata per pezzi in lamiera sottile.
- `compound-HM3`: Supporto alla lucidatura finale e alla brillantatura pulita.
Paste lucidanti a secco per media in guscio di noce e pannocchia
Per la brillantatura a secco in barile di acrilico, ottone o minuteria pre-levigata, creme lucidanti specializzate rivestono uniformemente i granuli organici asciutti senza impastarsi. Premiscela sempre la pasta con guscio di noce o media in pannocchia da soli prima di aggiungere i pezzi, così ogni granulo porta un micro-film uniforme. Versare la pasta direttamente sui pezzi asciutti compatta residui cerosi nelle filettature e nei loghi incisi.

Operatore che premiscela la pasta lucidante a secco in un barile rotante di media in guscio di noce prima di caricare i pezzi
Abbinare i media per burattatura alle famiglie di metalli e plastiche
Materiali diversi dei pezzi falliscono per ragioni completamente diverse all'interno di un barile per burattatura. Usa queste quattro regole sui materiali per abbinare in sicurezza i media per burattatura ai tuoi pezzi.

Confronto campioni a quattro quadranti che mostra staffe in acciaio inossidabile, alloggiamenti in alluminio, raccordi in ottone e telai in acrilico abbinati ai loro tipi di media corrispondenti
Minuteria in acciaio inossidabile e acciaio al carbonio
Gli acciai duri resistono al taglio e inghiottono facilmente i grani abrasivi leggeri senza cambiare rugosità. Abbina media ceramici tenaci o media in ossido con `compound-JTJ20` o `compound-LC10` per la sbavatura, poi passa a media ceramici ad alto contenuto di allumina o in acciaio con `compound-JTJ50` per la brillantatura. Consulta le nostre guide finiture per acciaio inossidabile e lucidatura dell'acciaio inossidabile per la sequenza delle fasi.
Alluminio e pressofusioni in zinco
Le fusioni non ferrose tenere si ammaccano rapidamente sotto chip ceramici pesanti e diventano grigio scuro se la chimica del concentrato è troppo alcalina. Usa coni in plastica leggeri legati con resina con concentrato liquido neutro per l'asportazione, mantenendo un volume generoso di media-pezzo così che le fusioni non si urtino mai tra loro. Non far mai funzionare pezzi in alluminio e in acciaio nella stessa carica di media, altrimenti il ferro inglobato formerà vaiolature nell'alluminio.
Raccordi in ottone, rame e bronzo
Le leghe di rame si ossidano rapidamente se lasciate bagnate o esposte ad acidi aggressivi, ma si ravvivano velocemente se supportate da una delicata sgrossatura con plastica seguita da brunitura con acciaio o da media di pannocchia a secco. Dopo la burattatura a umido, sciacquare e asciugare immediatamente in un'asciugatrice centrifuga a cestello per fissare la tonalità dorata e pulita. Consultate la nostra guida finitura delle leghe di rame per la prevenzione delle macchie.
Acrilico, acetato per occhiali e plastiche lavorate
I pezzi in plastica richiedono una delicata sgrossatura a umido con media in plastica seguita da guscio di noce a secco e media di pannocchia trattata con pasta lucidante pulita. L'accumulo di calore sbava il PMMA, mentre la polvere metallica rimasta in barili condivisi graffia istantaneamente le superfici trasparenti. Dedicate barili e cariche di media separati esclusivamente alla produzione di plastica e acrilico.
Manutenzione, pulizia e segnali di sostituzione della media
Anche la migliore media per burattatrice perde velocità di taglio quando i pori si intasano di fango metallico o fini usurati. Una semplice manutenzione mantiene i tempi di ciclo prevedibili settimana dopo settimana.

Stazione di pulizia e vagliatura della media che separa i fini ceramici rotti sottodimensionati dai trucioli da burattatura integri riutilizzabili
Vagliare i fini sottodimensionati prima che si incastrino
Con l'usura dei trucioli ceramici e plastici, frammenti rotti e trucioli sottodimensionati si accumulano sul fondo della carica. Quei frammenti si incastrano in fessure in cui i trucioli integri non potrebbero mai entrare e ammortizzano l'impatto in modo irregolare. Passate regolarmente la carica su un setaccio dimensionatore per scartare i fini sottodimensionati e rabboccare con media fresca.
Lavaggio della media ceramica vetrificata e dell'acciaio contaminato
La media ceramica vetrificata con polvere di composto essiccata scivola sulle bave invece di tagliare, mentre le sfere d'acciaio rivestite di pellicola oleosa lasciano pezzi unti. Eseguire un ciclo di lavaggio a vuoto con acqua pulita e composto—o utilizzare una macchina dedicata alla pulizia della media—rimuove lo sporco incrostato e ripristina la velocità di taglio. Una media pulita taglia più velocemente e lascia pezzi più brillanti di una carica sovraccarica di trucioli sporchi.
Prevenire la contaminazione incrociata tra leghe
Passare una vasca vibrante dall'acciaio al carbonio all'acciaio inossidabile—o dall'ottone all'alluminio—senza cambiare e lavare accuratamente la camera trasferisce polvere di ferro e ossidi scuri nel lotto successivo. Dedicate contenitori separati per la media alle linee ferrose, non ferrose e plastiche. Una carica di media contaminata può rovinare un intero turno di pezzi inossidabili resistenti alla corrosione.
Capire quando ritirare la media esaurita di noce e pannocchia
Il guscio di noce a secco e la media di pannocchia non si usurano scheggiandosi; si saturano di pasta lucidante, polvere fine e umidità ambientale. Una volta che la media a secco appare grigio scuro, risulta umida al tatto o lascia una pellicola opaca sui pezzi, nessuna quantità di pasta aggiuntiva potrà ripristinarla. Ritirate le cariche organiche a secco esaurite secondo il programma invece di inseguire l'opacità con altro composto.
Errori comuni nell'acquisto della media per burattatrice
Evitate queste quattro trappole d'acquisto quando vi approvvigionate di media per burattatrice e composti per finitura di massa per una cella di finitura nuova o in espansione.
[DESIGN: Grafico difetti a quattro pannelli che illustra trucioli ceramici incastrati in un foro di valvola, angoli in alluminio ammaccati, media sporca vetrificata e media di pannocchia umida agglomerata]
Acquistare un'unica granulometria universale di truciolo per ogni pezzo
Cercare di sbavare acciaio pesante tagliato al laser e levigare delicate stampaggi in ottone con un unico truciolo ceramico di granulometria media garantisce cicli lenti sull'acciaio e ottone ammaccato. Tenete in stock granulometrie separate di ceramica da taglio e media delicata in plastica abbinate alle vostre famiglie di pezzi attive. Due cariche di media correttamente abbinate costano meno in scarti di un unico truciolo universale compromesso.
Confondere la graniglia da sabbiatura con la media preformata per burattatura
Ordinare media in ossido sfusa destinata a cabine di sabbiatura ad aria e versarla in una vasca vibrante crea un fango abrasivo denso che rovina le guarnizioni, ostruisce gli scarichi e non ammortizza i pezzi. La finitura di massa si basa su forme preformate legate—triangoli, coni, cilindri e sfere—progettate per rotolare e separare i pezzi. Specificate sempre media preformata per finitura di massa anziché graniglia da sabbiatura sfusa.
Usare media di pannocchia a secco subito dopo la burattatura a umido
Estrarre pezzi bagnati da un risciacquo vibrante e gettarli direttamente nella media di pannocchia a secco trasforma la pannocchia in grumi appiccicosi in pochi minuti. Separate sempre il taglio a umido dalla brillantatura a secco con un risciacquo in acqua pulita e una fase di asciugatura completa—consultate la nostra guida lavaggio e asciugatura separati post-finitura⟧/IB⟧ per la corretta disposizione della cella.
Saltare i controlli dei segni di molatura a monte
La lucidatura con media non può cancellare profondi segni di vibrazione della sega a nastro o graffi pesanti da nastro senza arrotondare bordi di precisione oltre tolleranza. Controllate lo stato superficiale in ingresso prima di caricare la burattatrice, come descritto nella nostra guida segni di molatura e levigatura. Livellate i segni meccanici pesanti a monte così la vostra media per burattatura può concentrarsi sui bordi e sul grado di finitura.
Come Xiamen Jin Tai Jin supporta linee complete di media e macchine
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marchio: Jings Polish), la nostra officina è nata nel 1992 e la nostra azienda è stata formalmente costituita nel 2002, fornendo oltre 200,000+ set di soluzioni di molatura e lucidatura a clienti in tutto il mondo. Nel nostro catalogo di macchine e consumabili, produciamo 21 piattaforme macchina supportate da 24 diritti di proprietà intellettuale cinesi concessi—inclusi 1 brevetto di invenzione, 17 brevetti di modello di utilità e 6 brevetti di design—sotto la certificazione ISO 9001 `00726Q01571R001` (valida dal 2026-06-03 al 2029-06-02) e le certificazioni CE `M.2023.206.C88121` (Verticale, modelli 8) e `M.2023.206.C88120` (Orizzontale, modelli 13), valide fino al 2028-07-24.

Baia di spedizione di consumabili e attrezzature Jings Polish con media ceramica confezionata, coni in plastica, composti liquidi e vasche per finitura vibrante
Media, composti e macchine progettati insieme
Produciamo vasche e tini vibranti (serie `ZL` e `L`), macchine per finitura a barile, unità a disco e barile centrifughe, finitrici a trascinamento, lucidatrici magnetiche, asciugatrici centrifughe a caldo e pulitrici per media. Oltre alle attrezzature, forniamo media in ceramica, plastica, allumina alta, acciaio, guscio di noce e pannocchia, abbinate ai nostri composti verificati `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` e `MC8`.
Limiti onesti su ciò che non forniamo
In linea con la nostra checklist scegliere un fornitore di finitura di massa, dichiariamo chiaramente i nostri limiti. Non forniamo abrasivi sfusi per sabbiatura o pallinatura (come sfere di vetro per sabbiatura, granato o graniglia sfusa); non vendiamo ruote lucidanti in tessuto, barre di cera rossa lucidante solida per ruote o smerigliatrici portatili; non progettiamo formule chimiche di pulizia personalizzate; e non gestiamo un servizio di lucidatura conto terzi⟧/IE⟧.
Tempi di consegna standard e personalizzati
Le configurazioni standard di attrezzature e media hanno un tempo di produzione di 25 a 35 giorni, mentre le linee di finitura ingegnerizzate su misura e i layout di separazione specializzati richiedono 45 a 60 giorni. Confermate sempre la granulometria della pannocchia e il dimensionamento della media specifico per il pezzo al momento di finalizzare l'ordine.
Richiedere una valutazione iniziale di media e processo
Non promettiamo prove gratuite con campioni inviati per posta né garantiamo tempi di ciclo prima di aver esaminato il vostro pezzo. Inviate invece foto chiare dei vostri pezzi che mostrino bave, fori, fessure e finitura target tramite le nostre risorse soluzione di lucidatura personalizzata o finitura conto terzi⟧/IC⟧—i nostri ingegneri possono fornire una raccomandazione iniziale di media e macchina direttamente da foto e disegni chiari.
Domande frequenti
Qual è la migliore media per burattatrice polivalente per pezzi metallici?
Non esiste un unico media per ogni metallo. I media in ceramica o ossido gestiscono la sbavatura di acciaio duro e inossidabile, i coni in plastica legati con resina proteggono alluminio e ottone teneri, e i media in ceramica ad alta allumina o acciaio temprato garantiscono una lucidatura brillante. Abbina la famiglia di media alla durezza della tua lega e alla finitura desiderata.
A cosa serve il media in cob nella finitura di massa?
Il media in cob⟧/IA⟧ (tutolo di mais granulato) è un mezzo organico secco leggero utilizzato all'interno di barili rotativi o essiccatori vibranti riscaldati per la brillantatura finale, l'assorbimento dell'umidità e la rimozione di tracce di olio o film di composto da parti in metallo, ottone e acrilico pre-levigate.
Posso mettere barre solide di rouge per lucidatura in un tumbler vibrante?
No. Le barre di cera solida rouge per lucidatura⟧/IA⟧ sono formulate per sciogliersi su ruote di lucidatura in tessuto ad alta velocità. All'interno di un tumbler raffreddato ad acqua, la cera solida spalma un accumulo appiccicoso sui pori dei media e intasa gli scarichi; usa composti liquidi idrosolubili per finitura di massa⟧/IB⟧ per la tumbleratura a umido o paste dedicate per media organici secchi.
Come impedisco ai media del tumbler di incastrarsi nei fori dei pezzi?
Misura il foro, la scanalatura o la filettatura più piccola sul disegno del tuo pezzo e scegli una forma e dimensione di media che rimanga in sicurezza più grande dell'apertura—anche dopo la normale usura—oppure che passi direttamente senza incastrarsi. Evita i media sferici quando i pezzi hanno fori circolari vicini al diametro della sfera.
 +86-592-2381506


 Rete IPv6 supportata
