


Lucidatazione acrilica in produzione: scegliere il giusto lucidatore per acrilico e il percorso di finitura di massa
Ottenere una lucidatazione acrilica pulita su un blocco espositivo con uno straccio a mano è facile. Ottenere la stessa chiarezza ottica su centinaia di pezzi PMMA lavorati, tagliati al laser o stampati in un singolo turno senza fondere i bordi, opacizzare le facce piane o compromettere le tolleranze è un problema di officina completamente diverso. La maggior parte degli acquirenti che cercano un lucidatore per acrilico si imbatte in confusione perché la stessa espressione copre ruote lucidanti hobbistiche, torce a fiamma, vasche a vapore chimico e sistemi industriali di burattatura a lotti.
Questa guida illustra come funziona la lucidatazione acrilica in un reparto produttivo, quando la finitura di massa a lotti supera il lavoro manuale con ruota e come lucidare l'acrilico in modo pulito senza danneggiare la plastica sensibile al calore. Per la terminologia più ampia delle attrezzature del nostro catalogo, consultare nomi delle macchine di finitura.
Perché l'acrilico si comporta diversamente dal metallo
L'acrilico (PMMA) è un termoplastico amorfo, non una lega duttile. Questo singolo fatto cambia ogni regola a cui potreste essere abituati dalle finiture metalliche: il calore si accumula invece di dissiparsi, gli abrasivi taglienti spalmano invece di tagliare in modo pulito, e il solvente sbagliato provoca crazing da stress ore dopo che il pezzo ha lasciato la macchina.
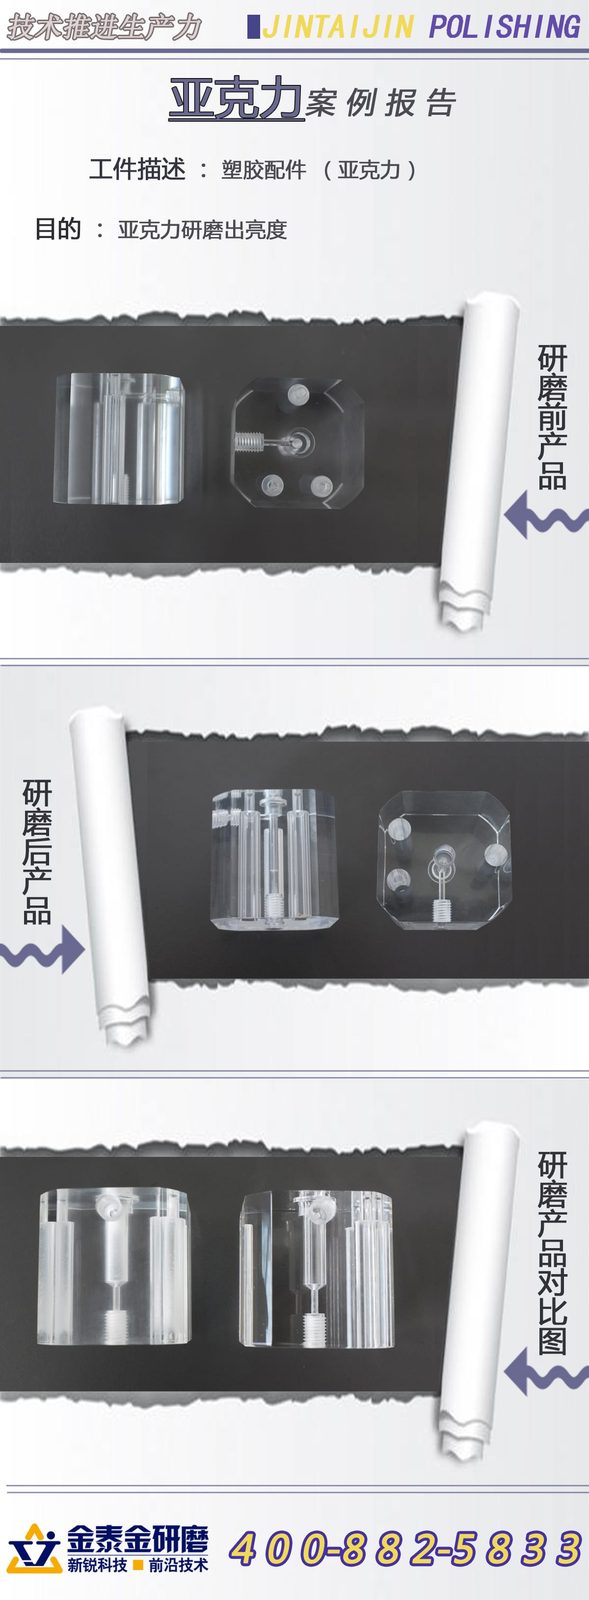
Confronto ravvicinato di un bordo acrilico lavorato opacizzato, un bordo offuscato dal calore per sfregamento a secco troppo aggressivo e un bordo acrilico limpido dopo burattatura a lotti
L'accumulo di calore ammorbidisce e spalma la superficie
Il metallo conduce il calore di attrito via dalla zona di contatto nel corpo del pezzo. L'acrilico isola il punto di contatto, quindi l'attrito localizzato aumenta rapidamente la temperatura superficiale finché il polimero si ammorbidisce, si spalma e diventa lattiginoso. Il controllo del calore di attrito è il vincolo primario in ogni flusso di lucidatura dell'acrilico. Le lavorazioni a secco troppo veloci o prive di lubrificazione vetrificano il media e opacizzano il pezzo invece di renderlo limpido.
Solventi e alcol provocano crazing ritardato
Molte officine puliscono il PMMA lavorato con solventi forti o detergenti a base alcolica prima o dopo la lucidatura, per poi vedere micro-crepe a ragnatela comparire giorni dopo. L'acrilico lavorato e tagliato al laser porta stress interno residuo lungo il bordo tagliato. Esporre i bordi acrilici sollecitati a solventi incompatibili o composti aggressivi scatena crazing da stress immediato o ritardato, rovinando pezzi che sembravano limpidi al banco di ispezione.
La morbidezza significa che il peso del media può ammaccare le facce piane
Rispetto all'acciaio inossidabile o all'ottone, l'acrilico colato ed estruso si graffia e si ammacca facilmente sotto carichi puntuali elevati. Media ceramici o in acciaio ad alta densità che funzionano bene sul metallo martellineranno le facce piane in acrilico creando una texture a buccia d'arancia. Adeguare il peso e la forma del media alla morbidezza del PMMA previene l'ammaccatura superficiale durante la burattatura a lotti.
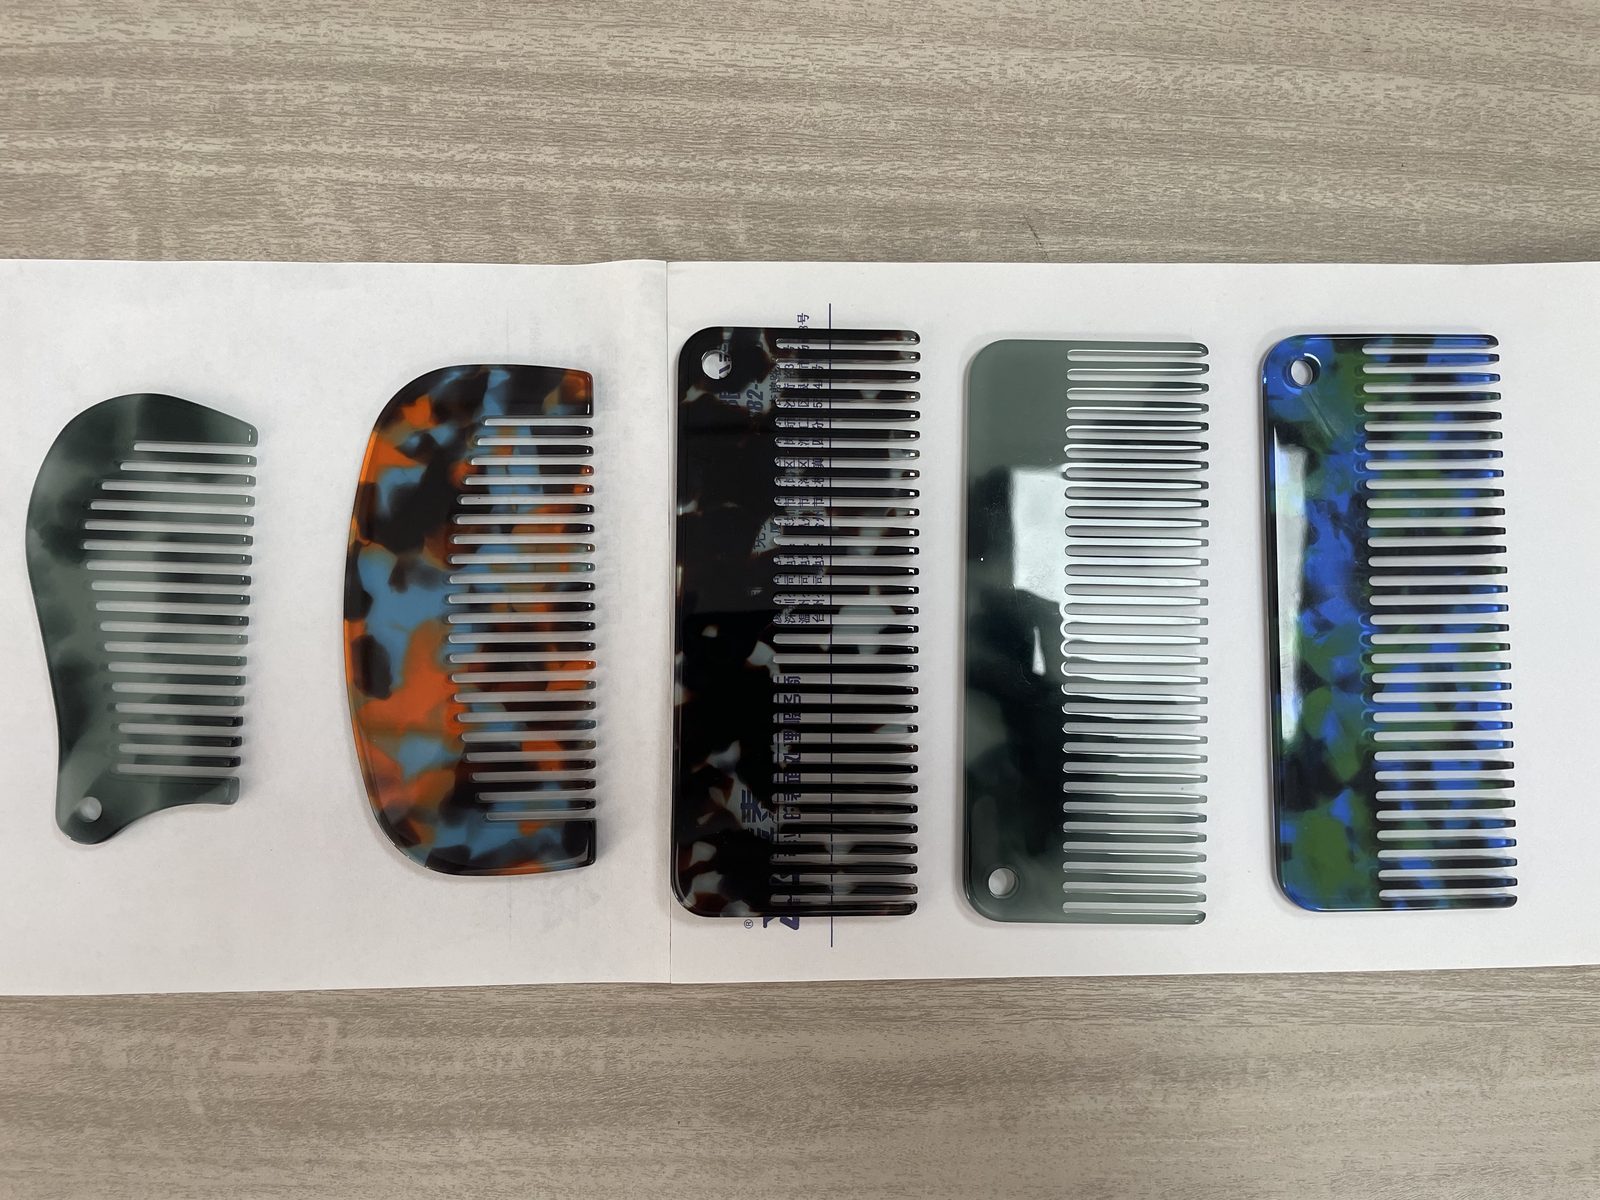
Confronto ingrandito di bordo e faccia piana che mostra l'ammaccatura a buccia d'arancia da media ceramico pesante rispetto alla finitura liscia con coni in plastica leggera
Geometria del bordo vs trasparenza ottica
Gli acquirenti spesso richiedono bordi limpidi come uno specchio insieme ad angoli affilati come rasoi. Nella burattatura a lotti, il media asporta materiale leggermente più velocemente sugli angoli esposti rispetto alle superfici piane incassate, il che arrotonda delicatamente i bordi vivi levigando i segni di sega o fresa. Se il vostro disegno richiede angoli ottici perfettamente affilati insieme a una faccia limpida, dovete pianificare insieme il sovrametallo di lavorazione e la sequenza di burattatura.
Quattro percorsi industriali per lucidare l'acrilico
Quando le officine cercano modi per lucidare l'acrilico su larga scala, sul mercato emergono quattro metodi distinti. Solo alcuni di essi appartengono a una linea di produzione a lotti ripetibile, e comprendere il confine tra loro evita capitali sprecati.
| Percorso di lucidatura | Geometria del pezzo ideale | Potenziale di chiarezza ottica | Conservazione dei bordi | Coerenza di lotto |
|---|---|---|---|---|
| Burattatura a umido con plastica e media | Lotti piccoli e medi lavorati o stampati | Base pre-lucidatura da satinata a liscia | Arrotondamento dei bordi delicato e uniforme | Elevata su ogni pezzo del carico |
| Burattatura a secco con media organici | Montature per occhiali, bottoni, blocchi, piccoli alloggiamenti | Elevata chiarezza e lucentezza superficiale | Bordi lisci e arrotondati piacevoli al tatto | Elevata quando composto e media restano asciutti |
| Lucidatura con ruota e composto | Lastre piane grandi, guide espositive lunghe, prototipi singoli | Elevata chiarezza a specchio localizzata | Dipende fortemente dall'abilità dell'operatore | Variabile da pezzo a pezzo |
| Lucidatura a fiamma o vapore | Blocchi di fusione spessi, canali interni | Lucidità istantanea molto elevata | Rischio di deformazione termica o crazing | Sensibile alle sollecitazioni del pezzo e al tempo di permanenza |
[DESIGN: Diagramma del flusso di lavoro affiancato che contrappone la burattatura a umido/a secco in batch all'interno di un barile rotante alla lucidatura manuale pezzo per pezzo con ruota in panno]
Finitura di massa a umido con macchine lucidatrici a umido per plastica
Per i componenti in acrilico lavorati alla macchina che presentano segni di fresatura, righe di sega o striature da taglio laser, la finitura di massa a umido all'interno di una macchina lucidatrice a umido per plastica o di una vasca vibrante offre il primo taglio più sicuro. L'acqua porta via il calore, elimina i trucioli fini dal letto abrasivo e mantiene l'abrasivo aperto. La burattatura a umido rimuove i segni di lavorazione in modo uniforme senza ammorbidire il polimero.
Burattatura a secco in barile per la lucidità finale dell'acrilico
Una volta levigati i segni di lavorazione, la burattatura a secco in barile porta l'acrilico da uno stadio opaco uniforme a una finitura brillante e trasparente. I pezzi vengono lavorati all'interno di un buratto a barile caricato con mezzi organici trattati come pioli di legno, guscio di noce o tutolo di mais trattati con pasta. La burattatura a secco garantisce una lucidatura uniforme dell'acrilico su centinaia di piccoli pezzi contemporaneamente.
Camera del barile aperta con pezzi in acrilico distribuiti uniformemente in guscio di noce secco condizionato e mezzi in tutolo di mais
Lucidatura con ruota in panno per lastre e barre di grandi dimensioni
I grandi pannelli per display e le lunghe strisce estrose non possono essere inseriti in un barile di burattatura senza urtarsi. Questi pezzi vanno su un mandrino fisso con ruote in panno morbido. Non produciamo ruote in panno per lucidatura, lucidatrici manuali o barre di cera solida per ruote in panno, perché le nostre attrezzature si concentrano sulla finitura automatizzata in batch a camera.
Metodi a fiamma e a vapore chimico
Le torce e le camere a vapore di solvente sono comuni nei laboratori di insegne e nelle piccole officine di fabbricazione. Entrambi fondono o dissolvono una pellicola microscopica di acrilico in modo che scorra liscia su un pezzo di prova. Non produciamo torce a fiamma o vasche a vapore chimico, e il flusso termico o chimico spesso provoca crazing da stress sui pezzi tagliati al laser.
Scegliere una lucidatrice industriale per acrilico
La scelta di una lucidatrice per acrilico dipende dalla dimensione del batch, dalle dimensioni del pezzo e da quanto sono profondi i segni di lavorazione in ingresso. Una macchina che lucida montature per occhiali stampate può bloccarsi su blocchi collettore pesanti fresati a CNC.

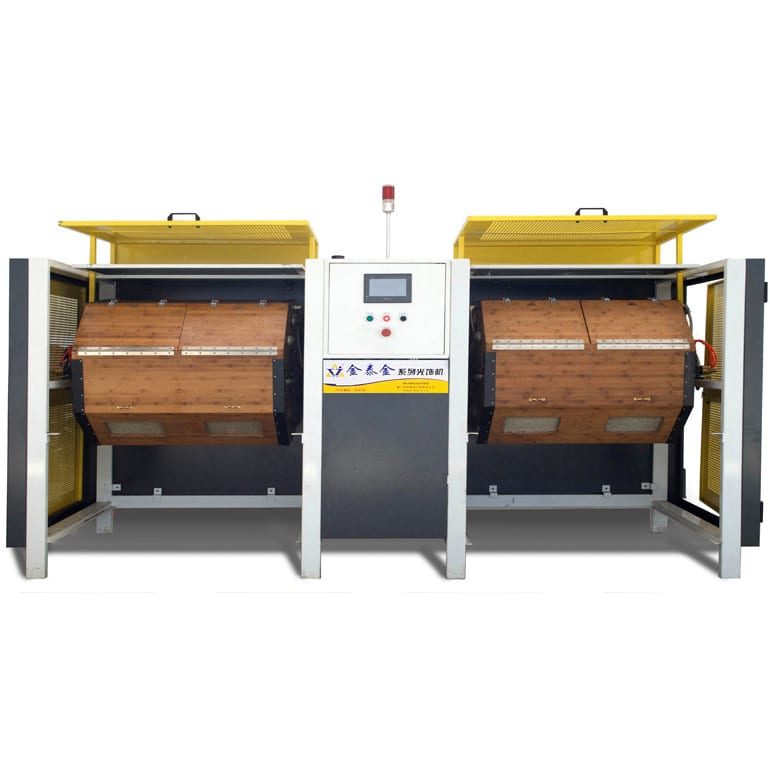
Buratto lucidatore a secco industriale a doppio barile affiancato a una macchina lucidatrice a umido per plastica sul pavimento dell'officina
Macchine lucidatrici a umido per plastica per le fasi di sgrossatura
Una macchina lucidatrice a umido per plastica utilizza un flusso d'acqua controllato, un movimento di burattatura delicato e mezzi a taglio fine per eliminare le creste della fresatrice e i segni di sega prima che inizi qualsiasi fase di brillantatura. L'acqua mantiene il carico fresco e sospende la polvere fine di plastica in modo che non possa reinserirsi nella superficie morbida. Iniziare con una fase di sgrossatura a umido riduce drasticamente il tempo totale di lucidatura a secco e previene le chiazze opache.
Buratti lucidatori a secco a doppio barile e a doppio piano
Per montature per occhiali, tappi cosmetici, lenti per strumenti e piccoli blocchi in acrilico, i buratti lucidatori a secco a doppio barile e a doppio piano restano la lucidatrice per acrilico più affidabile sul pavimento della fabbrica. I barili rotanti sollevano e fanno cascare delicatamente i pezzi attraverso i mezzi organici secchi senza impatti violenti. Le configurazioni multi-barile consentono a un'officina di eseguire contemporaneamente la levigatura grossolana, la brillantatura intermedia e la lucidatura finale in tamburi separati.
Macchine per finitura vibrante per pezzi in acrilico più grandi o più pesanti
Quando i componenti in acrilico sono troppo grandi per le camere standard dei barili o necessitano di separazione continua, una macchina per finitura vibrante con rivestimento in poliuretano offre un'alternativa a cielo aperto. Il rivestimento attutisce gli impatti mentre l'azione di rotolamento delicata mantiene i pezzi separati all'interno del letto abrasivo. Consultate la nostra guida completa sulla finitura vibrante per capire come il movimento a vasca e a truogolo differisca dalla rotazione del barile.
Macchine a barile centrifugo per batch compatti di precisione
I piccoli pezzi di precisione in acrilico—come vetri per orologi, diffusori ottici in miniatura e piccoli alloggiamenti medicali—a volte non hanno il peso per immergersi correttamente in un barile rotante lento. Un sistema a barile centrifugo della nostra linea di macchine per finitura a barile moltiplica la gravità effettiva all'interno di tamburi sigillati in modo che i pezzi in plastica leggeri rimangano sommersi nel letto abrasivo. Una forza maggiore richiede mezzi morbidi accuratamente abbinati affinché i pezzi leggeri non si scheggino contro la parete del tamburo.
Mezzi di burattatura e composti per la lucidatura dell'acrilico
Una lucidatrice per acrilico è efficace solo quanto i mezzi e il composto caricati al suo interno. L'uso dell'abrasivo sbagliato trasforma il PMMA trasparente in vetro smerigliato in pochi minuti.

Quattro vasche di mezzi per finitura acrilico che mostrano coni fini in plastica legata con resina, trucioli ceramici pre-lucidatura, guscio di noce frantumato e granuli di tutolo di mais
Mezzi in plastica pre-lucidatura e ceramica fine
Quando i pezzi in ingresso presentano gradini di fresatura visibili o creste profonde da taglio laser, i mezzi organici da soli non livelleranno mai la superficie—lucideranno semplicemente il fondo dei graffi. È necessaria una fase di pre-taglio utilizzando mezzi in plastica legata con resina o forme ceramiche delicate della nostra gamma di mezzi abrasivi. I mezzi in plastica legata con resina corrispondono più da vicino alla morbidezza dell'acrilico, tagliando le linee di lavorazione in modo pulito senza ammaccare le superfici piane.
Legno duro, bambù e guscio di noce per la levigatura intermedia
Dopo la sgrossatura a umido, i pezzi passano ai mezzi secchi intermedi—tipicamente piccoli pioli di legno duro, perni di bambù o guscio di noce selezionato della nostra linea di mezzi per finitura a secco. Trattati con una dose misurata di crema o pasta lucidante, questi supporti naturali asportano delicatamente la leggera opacità lasciata dal taglio a umido. Il condizionamento costante dei mezzi è importante qui: i mezzi sottotrattati trascinano e graffiano, mentre i mezzi sovratrattati si incollano agli angoli dei pezzi.
Granuli di tutolo di mais per la brillantatura finale a secco
Il tutolo di mais è più morbido e leggero del guscio di noce, rendendolo il supporto standard per la passata finale di brillantatura nella lucidatura dell'acrilico a secco. Assorbe l'olio o la pasta residui mentre lucida la superficie del polimero fino a ottenere una lucentezza nitida e priva di distorsioni. Mantenere un barile dedicato esclusivamente alla fase finale con tutolo di mais pulito evita di contaminare i pezzi finiti con graniglia grossolana di sgrossatura.
Composti e paste senza solventi aggressivi
La burattatura a umido dell'acrilico si basa su composti liquidi neutri a bassa schiuma formulati per lubrificare la plastica e mantenere le particelle fini di acrilico in sospensione. La burattatura a secco dell'acrilico utilizza paste lucidanti specializzate progettate per rivestire uniformemente legno, noce o tutolo di mais senza lasciare strisce untuose. Forniamo composti liquidi per sistemi a umido e paste selezionate per i percorsi di burattatura a secco, senza mai offrire barre di cera solida destinate alle ruote in panno per lucidatura.
Flusso di lavoro in batch passo dopo passo per lucidare l'acrilico
Una lucidatura acrilica ripetibile segue una rigorosa sequenza di fasi. Saltare la fase di preparazione o mescolare media bagnati e asciutti nella stessa vasca costa sempre più tempo in rilavorazione di quanto ne faccia risparmiare.
| Fase | Obiettivo | Media e azione tipici | Controllo chiave dell'operatore |
|---|---|---|---|
| 1. Ispezione in ingresso | Verificare la qualità del taglio e lo stato di sollecitazione | Controllare presenza di solchi profondi di sega, cricche o bordi laser bruciati | Scartare o pre-carteggiare i solchi profondi prima del carico |
| 2. Taglio a umido | Eliminare i segni di fresatura, router e sega | Media plastici fini con acqua e composto neutro | Confermare superficie opaca uniforme senza zone lucide basse |
| 3. Risciacquo e asciugatura | Rimuovere ogni abrasivo umido e umidità | Risciacquo con acqua pulita seguito da asciugatura completa ad aria o centrifuga | Zero residui abrasivi o macchie d'acqua prima delle vasche a secco |
| 4. Intermedio a secco | Eliminare la velatura opaca umida | Gusci di noce o pioli di legno condizionati con pasta lucidante | Monitorare la temperatura della vasca affinché il carico resti freddo |
| 5. Lucidatura finale | Raggiungere limpidezza ottica e sensazione pulita | Media di pannocchia di mais puliti con crema finitura leggera | Ispezionare sotto luce angolata per vortici o residui di pasta |
[DESIGN: Pannello di progressione a cinque fasi che mostra un'asta per occhiali in acrilico che passa dal taglio CNC grezzo attraverso l'opaco umido, il liscio intermedio a secco e la finitura ottica trasparente finale]
Ispezione dei segni di taglio in ingresso e delle sollecitazioni di ricottura
Prima di caricare qualsiasi lucidatrice per acrilico, esaminare i bordi in ingresso sotto luce radente. Le marcate vibrazioni della sega a nastro o le perline laser fuse non possono essere eliminate rapidamente nella burattatura senza arrotondare eccessivamente la geometria complessiva del pezzo. Se i pezzi in acrilico tagliati al laser saranno sottoposti a una compattazione intensa, il rilassamento delle sollecitazioni o la ricottura preventiva prevengono la fessurazione dei bordi più avanti nel ciclo.
Esecuzione del taglio a umido fino a superficie uniforme
Caricare la vasca a umido o la vibroburattatrice con media sufficienti affinché i pezzi non urtino mai direttamente l'uno contro l'altro. Eseguire il taglio a umido finché ogni faccia non mostri una texture opaca uniforme e vellutata—proprio come rimuovere segni di molatura e levigatura sul metallo prima della lucidatura. Non passare mai un lotto di acrilico alla lucidatura a secco finché restano visibili zone lucide isolate o linee profonde del router.
Lavaggio e asciugatura completi tra le fasi a umido e a secco
Trasportare abrasivo umido o umidità in una vasca organica a secco rovina l'intera carica di gusci di noce o pannocchia di mais, agglomerando i granuli in palline appiccicose. Lavare accuratamente i pezzi con acqua pulita, quindi asciugarli completamente prima di trasferirli nella burattatrice a secco. Consultare la nostra guida su lavaggio e asciugatura separati post-finitura per capire perché separare la pulizia a umido dai media a secco mantiene puliti i consumabili.
Condizionamento dei media a secco prima di aggiungere i pezzi
Non versare mai la pasta lucidante grezza direttamente sui pezzi in acrilico asciutti dentro una vasca; la pasta si spalmerà in grumi spessi dentro fori e angoli. Invece, far girare la pasta con soli gusci di noce o pannocchia di mais a secco finché ogni granulo non sia uniformemente rivestito. I media a secco correttamente condizionati lucidano angoli e recessi in modo uniforme senza lasciare accumuli di cera.
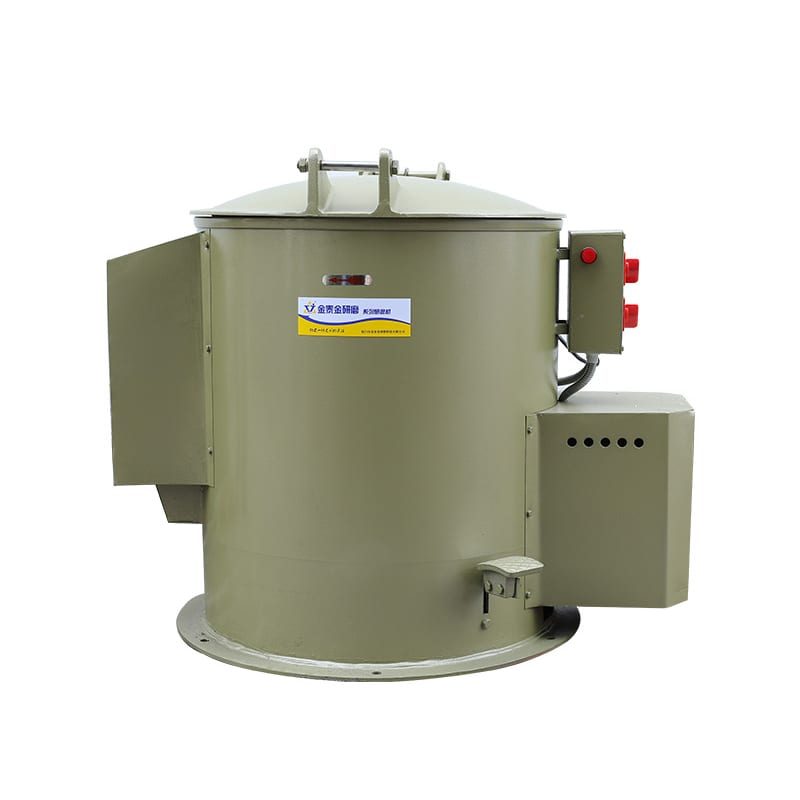
Asciugatrice centrifuga e stazione di risciacquo pulito utilizzate tra il taglio a umido con media plastici e la lucidatura a secco con vasca organica
Acrilico colato vs estruso vs stampato in 3D
Non tutti gli acrilici reagiscono allo stesso modo dentro una lucidatrice per acrilico. Trattare PMMA colato, lastre estrose e stampe in resina trasparente come lo stesso materiale porta a bordi fusi e scarti opachi.
Confronto visivo di un blocco di acrilico colato, una striscia di acrilico estruso e un prototipo in acrilico trasparente stampato in SLA 3D che mostrano diversi comportamenti di limpidezza dei bordi
Le maniglie in acrilico colato sopportano meglio l'attrito
L'acrilico colato in cella ha un peso molecolare più elevato, che lo rende più duro, più resistente al calore e meno soggetto a sbavature. Tollera una sgrossatura a umido più energica e si lucida fino a una finitura ottica nitida nei barili a secco. L'acrilico colato è la qualità più facile da lucidare in modo costante nelle attrezzature di finitura di massa a lotti.
L'acrilico estruso si sbava più rapidamente sotto il calore
L'acrilico estruso si ammorbidisce a una temperatura inferiore e presenta tensioni di estrusione direzionali. La burattatura a secco aggressiva o carichi troppo compressi nel barile possono far incollare le strisce estrose ai mezzi abrasivi o creare ondulazioni. Mantenere i lotti estrusi ben lubrificati durante la sgrossatura a umido e monitorare attentamente il calore del barile durante la lucidatura a secco.
I bordi tagliati al laser portano tensioni termiche nascoste
Il taglio laser lascia un bordo lucido appena uscito dalla macchina, inducendo gli acquirenti a saltare la finitura. In realtà, quel bordo trattiene elevate tensioni termiche e micro-ondulazioni dovute all'impulso del fascio. L'acrilico tagliato al laser richiede una delicata levigatura a umido prima della lucidatura a secco e deve evitare completamente alcol o solventi aggressivi.
Le resine acriliche trasparenti stampate in 3D richiedono un supporto delicato
Le resine fotopolimeriche commercializzate come "simili all'acrilico trasparente" sono fragili rispetto al PMMA colato e presentano minuscole linee di stratificazione. I mezzi abrasivi pesanti scheggiano le pareti sottili o arrotondano i delicati incastri a scatto prima che le linee di stratificazione scompaiano. Utilizzare mezzi abrasivi plastici piccoli e leggeri per levigare le linee di stratificazione e testare prima un lotto campione per confermare la sopravvivenza delle pareti.
Difetti comuni nella lucidatura dell'acrilico e soluzioni in officina
Quando un lotto di lucidatura acrilico esce opaco, graffiato o appiccicoso, la causa di solito risale alla pulizia dei mezzi abrasivi, al rapporto di carico o al risciacquo saltato, piuttosto che a una macchina difettosa.
| Difetto osservato | Causa principale più probabile | Controllo immediato in officina | Azione correttiva |
|---|---|---|---|
| Velo bianco lattiginoso sulle superfici piane | Abrasivo della sgrossatura a umido trasportato nei mezzi a secco, o mezzi a secco essiccati | Ispezionare i mezzi a secco per grumi o polvere grigiastra | Setacciare o sostituire i mezzi a secco contaminati; verificare risciacquo e asciugatura puliti |
| Ammaccature e intaccature da contatto pezzo-pezzo | Rapporto mezzi/pezzi troppo basso; pezzi che si urtano nella camera | Osservare la burattatura del carico all'apice del ciclo per rilevare contatti pezzo-pezzo | Aumentare il volume dei mezzi rispetto ai pezzi o utilizzare compartimenti divisori |
| Crepature a ragnatela lungo i bordi tagliati | Tensioni residue da laser/lavorazione meccanica che incontrano un composto incompatibile | Verificare se i pezzi sono stati strofinati con alcol o solvente | Passare a un composto neutro a base acquosa; ricuocere i pezzi prima della finitura |
| Pasta grassa compattata nei fori piccoli | Pasta aggiunta direttamente sui pezzi o dose di pasta eccessiva | Controllare l'agglomerazione dei mezzi e ispezionare le cave cieche sotto ingrandimento | Pre-miscelare la pasta solo nei mezzi a secco; ridurre la dose e pulire i mezzi |
| Angoli arrotondati sulle superfici piane di precisione | Sgrossatura a umido troppo prolungata nel tentativo di eliminare segni di taglio profondi | Misurare la profondità di taglio in ingresso prima del carico | Migliorare la finitura a monte CNC/segatura in modo che la burattatura a umido resti breve |
[DESIGN: Pannello di risoluzione problemi in primo piano con quattro campioni di difetti dell'acrilico: ammaccatura da collisione pezzo-pezzo, fessurazione da solvente, accumulo di pasta in foro cieco e faccia opaca surriscaldata]
Correggere il velo lattiginoso dopo la burattatura a secco
Una pellicola lattiginosa di solito significa che la sgrossatura a umido ha lasciato graffi grossolani che la pannocchia di mais a secco non riesce a eliminare, oppure che i mezzi a secco stessi si sono saturati di vecchia polvere di acrilico. I mezzi a secco freschi non risultano mai gessosi o grigi. Se la lucidatura rallenta e i pezzi diventano opachi, setacciare la polvere fine o rinnovare immediatamente la carica di mezzi a secco.
Fermare i segni da collisione pezzo-pezzo
Anche una singola collisione tra due spigoli vivi di acrilico all'interno di un tamburo rotante lascia una macchia bianca a mezzaluna permanente nel materiale trasparente. Non sovraccaricare mai un barile di pezzi per inseguire una maggiore produzione per turno. Mantenere un generoso cuscinetto di mezzi attorno a ogni pezzo in lavorazione, o utilizzare barili compartimentati per blocchi pesanti di acrilico.
Rimuovere i mezzi abrasivi incastrati in cave e fori di montaggio
I piccoli granuli di noce o i coni di plastica tendono a incastrarsi nelle fessure strette delle viti e nei fori ciechi svasati. Una volta bloccati, ostacolano il flusso del composto e graffiano le parti adiacenti quando si liberano durante il ciclo. Verificare la larghezza delle fessure delle parti rispetto alle dimensioni del media prima di ordinare, e non aspettarsi mai che uno schermo separatore estragga il media incastrato da un foro cieco.
Rimozione della pasta ostinata dalle cavità
Se la crema di lucidatura a secco si compatta all'interno di loghi incisi o angoli stretti, la sola asciugatura a panno la spalma più in profondità. Lavare brevemente le parti finite in acqua tiepida con detergente delicato compatibile con il PMMA, risciacquare con acqua pulita e asciugare con aria filtrata o con un'asciugatrice centrifuga a cestello rivestita per parti delicate. Non usare mai acetone, diluente per vernici o alcol isopropilico per rimuovere la pasta dall'acrilico.
Come Xiamen Jin Tai Jin costruisce e supporta le linee di finitura per acrilico
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marchio: Jings Polish), operiamo nella finitura superficiale dal avvio della nostra officina nel 1992 e dalla costituzione formale della nostra azienda nel 2002, fornendo oltre 200,000+ set di soluzioni di rettifica e lucidatura a clienti in tutto il mondo. Nel nostro portafoglio macchine, produciamo 21 piattaforme macchina supportate da 24 diritti di proprietà intellettuale cinesi concessi—inclusi 1 brevetto di invenzione, 17 brevetti di modello di utilità e 6 brevetti di design—con certificazione ISO 9001 `00726Q01571R001` (valida dal 2026-06-03 al 2029-06-02) e certificazioni CE `M.2023.206.C88121` (modelli Vertical, 8) e `M.2023.206.C88120` (modelli Horizontal, 13), valide fino al 2028-07-24.

Panoramica della gamma di attrezzature per finitura Jings Polish, inclusi tamburi a secco multi-barile, vasche vibranti e asciugatrici centrifughe in un reparto di assemblaggio pulito
Cosa produciamo per le linee di plastica e acrilico per occhialeria
Costruiamo macchine per lucidatura a umido per plastica, tamburi per lucidatura a secco a doppio barile e a doppio piano, vasche e tinozze vibranti, macchine centrifughe a barile e a disco, asciugatrici centrifughe a caldo e attrezzature per la pulizia del media. Nelle nostre linee di finitura per occhialeria e plastica, forniamo attrezzature dedicate e flussi di lavoro con media per componenti in acetato, plastica e acrilico. Puoi sfogliare le nostre famiglie di attrezzature nel nostro catalogo online.
Cosa non costruiamo e non promettiamo
Crediamo nel dichiarare chiaramente i nostri limiti prima che tu richieda un preventivo—così come illustriamo in scegliere un fornitore di finitura di massa. Non gestiamo un conto terzi né accettiamo parti per lucidatura a pagamento, non vendiamo ruote di lucidatura in tessuto, lucidatrici manuali o barre di cera solida per ruote, non forniamo abrasivi per sabbiatura, torce a fiamma, vasche a vapore o servizi di rivestimento/trasparente, e non progettiamo formule chimiche di pulizia.
Tempi di consegna onesti e come valutiamo le tue parti
Le macchine standard hanno un tempo di costruzione di 25 a 35 giorni, mentre le linee configurate su misura e i layout specializzati dei barili richiedono 45 a 60 giorni. Poiché ogni grado di acrilico, spessore di parete e segno di taglio in ingresso si comporta diversamente, non promettiamo prove gratuite su campioni per posta né garantiamo tempi di ciclo senza aver verificato il tuo pezzo reale—invia foto chiare delle tue parti in acrilico e della finitura desiderata tramite la nostra pagina soluzione di lucidatura personalizzata per una valutazione ingegneristica iniziale.
Confronto della finitura dell'acrilico con i flussi di lavoro conto terzi per metalli
Molte officine di fabbricazione finiscono sia alloggiamenti in plastica che staffe in metallo sotto lo stesso tetto. Sebbene i concetti delle macchine si sovrappongano, non condividere mai cariche di media o barili tra acrilico e acciaio o alluminio—le particelle metalliche incastrate rovinano istantaneamente il PMMA trasparente. Consulta le nostre guide finitura conto terzi e finiture in alluminio per mantenere rigorosamente separate le celle multi-materiale.
Domande frequenti
Una macchina a tamburo può dare una vera lucidatura ottica all'acrilico?
Sì, quando il processo segue la sequenza corretta. La sgrossatura a umido rimuove uniformemente i segni di fresatura o di sega, e la burattatura a secco a stadi con guscio di noce e pannocchia di mais porta l'acrilico lavorato o stampato a una lucentezza chiara e uniforme.
Quale tipo di lucidatrice per acrilico è migliore per piccoli lotti di parti?
Per blocchi lavorati, montature per occhiali e alloggiamenti, una macchina per lucidatura a umido per plastica abbinata a un tamburo per lucidatura a secco a doppio barile è la configurazione industriale standard. Separa il taglio a umido dalla brillantatura a secco in modo che i lotti rimangano freschi.
Perché le mie parti in acrilico sono diventate opache nel tamburo?
L'opacità deriva dal calore da attrito durante la lavorazione a secco, dai residui abrasivi trascinati dal taglio a umido o dal media a secco esaurito carico di polvere. Verificare il rapporto parte-media, risciacquare tra le fasi e rinnovare il media a secco elimina la velatura.
Come posso lucidare l'acrilico senza causare crepe lungo i bordi tagliati al laser?
Evita alcol, acetone e detergenti solventi, che provocano fessurazioni da stress sul PMMA tagliato al laser. Usa composti neutri a base d'acqua durante la levigatura a umido e ricotti le parti tagliate al laser ad alto stress prima della compattazione.
Si possono lucidare parti in acrilico e in metallo con lo stesso media?
No. La polvere metallica e i grani ceramici duri si incastrano nell'acrilico morbido e lo graffiano permanentemente. Mantieni barili, cariche di media e cestelli di risciacquo rigorosamente separati per i lavori su plastica e acrilico.
Quali informazioni devo inviare prima di richiedere un preventivo per una lucidatrice per acrilico?
Invia foto chiare delle tue parti in acrilico che mostrino i segni di taglio o di stampo attuali, le dimensioni complessive delle parti, se il materiale è colato o estruso e il volume giornaliero del tuo lotto. I nostri ingegneri possono fornire una valutazione iniziale del processo da foto e disegni prima di configurare una macchina.
[DESIGN: Checklist annotata per la richiesta di acquisto con angolazioni fotografiche, primi piani dei bordi e note sul dimensionamento dei lotti per parti in acrilico]
 +86-592-2381506


 Rete IPv6 supportata
