


Selezione della macchina per la lucidatura dell'alluminio: progettare un processo di finitura superficiale senza ammaccature per l'alluminio
L'alluminio sembra facile da tagliare su una fresatrice CNC, ma punisce la finitura di massa eseguita con negligenza più rapidamente dell'acciaio inossidabile. Immergi scatole pressofuse o staffe fresate 6061 in triangoli ceramici pesanti di grado acciaio o sapone alcalino per acciaio nella macchina per lucidatura dell'alluminio sbagliata, e nel giro di pochi minuti il lotto esce coperto di fossette a buccia d'arancia, ossidazione grigio scuro e spigoli ammaccati.
Ottenere una finitura pulita e liscia del metallo sull'alluminio richiede l'abbinamento di movimento della camera, media leggeri, chimica neutra e asciugatura rapida in un unico processo di finitura superficiale controllato. Questa guida spiega come scegliere una macchina per lucidatura dell'alluminio per lotti pressofusi, stampati e fresati CNC—e dove la burattatura libera cede il passo alla lucidatura a ruota o ai fornitori di anodizzazione. Per i gradi di finitura specifici per lega, consulta finiture dell'alluminio e nomi delle macchine per finitura.
Perché l'alluminio fallisce nei tumbler standard di grado acciaio
L'alluminio è morbido, leggero e chimicamente reattivo. Ogni regola di officina che funziona sull'acciaio al carbonio o inossidabile fallisce quando applicata ciecamente alle leghe di alluminio.
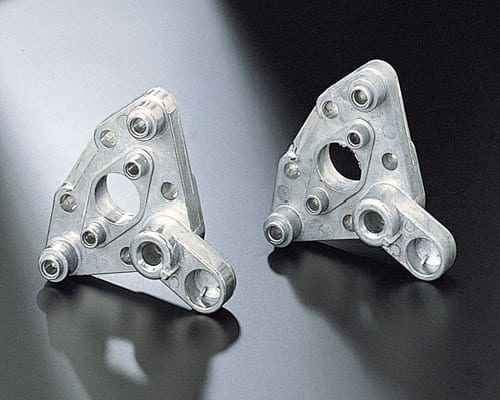
Confronto ravvicinato di staffe in alluminio fresate CNC che mostrano pesanti ammaccature a buccia d'arancia da ceramica, macchie scure alcaline e finitura liscia con media plastici
Bassa densità e morbidezza favoriscono le ammaccature a buccia d'arancia
I triangoli ceramici pesanti e le sfere in acciaio temprato funzionano bene sull'acciaio inossidabile tenace perché trasportano un elevato momento d'urto. Sull'alluminio morbido 6061, 5052 o pressofuso, quegli stessi media pesanti martellano le superfici piane trasformandole in una pelle a buccia d'arancia butterata e deformano gli spigoli vivi. Una macchina efficace per lucidatura dell'alluminio si basa su media plastici leggeri legati con resina e su un'azione controllata della camera piuttosto che sull'impatto pesante della ceramica.
I composti alcalini per acciaio rendono l'alluminio grigio scuro
I saponi standard per sbavatura dell'acciaio operano ad alto pH per prevenire la ruggine ferrosa—ma la chimica fortemente alcalina attacca rapidamente l'alluminio nudo, lasciando una pellicola di ossido grigio scuro o nero irregolare su tutto il lotto. Usa sempre composti liquidi neutri o sicuri per l'alluminio invece dei detergenti per acciaio ferroso.
I pezzi leggeri in alluminio galleggiano o si incastrano nei media spessi
Poiché l'alluminio pesa molto meno dell'acciaio o dell'ottone, le sottili staffe stampate in alluminio o le scatole pressofuse cave tendono a galleggiare sopra i letti di media densi invece di rimanere sommersi nella zona di taglio attiva. Un corretto rapporto volumetrico media-pezzo, la lubrificazione del composto e la geometria della camera mantengono i pezzi leggeri in circolazione uniforme attraverso il carico.
Non condividere mai le cariche di media tra alluminio e acciaio
Lavorare pezzi in alluminio in una vasca vibrante o in un contenitore di media che ha precedentemente trattato acciaio al carbonio o fusioni di ghisa incorpora polvere microscopica di acciaio nella superficie morbida dell'alluminio. Quelle particelle di ferro intrappolate innescano successivamente vaiolature galvaniche e punti di corrosione. Dedica cariche di media separate e camere pulite esclusivamente al lavoro su alluminio non ferroso.
Quattro architetture industriali di macchine per lucidatura dell'alluminio
Nel nostro portafoglio macchine, quattro architetture di camera trattano fusioni, estrusi e pezzi CNC in alluminio in modo pulito e senza ammaccature.
| Architettura della macchina | Come si muovono media e pezzi | Tipi di pezzi in alluminio più adatti | Vantaggio operativo chiave |
|---|---|---|---|
| Vasca vibrante (`ZL` Series) | Flusso a spirale delicato in vasca rivestita in poliuretano | Scatole pressofuse, staffe stampate, piastre per dissipatori | Ispezione aperta; piano di separazione integrato che evita la selezione manuale |
| Canaletta rettangolare lunga (`L1300`, `L1500`, `L1800`) | Vibrazione lineare della vasca con divisori opzionali | Estrusi lunghi, telai per rotaie, collettori fresati pesanti | I divisori impediscono la collisione dei blocchi pesanti in alluminio |
| Disco centrifugo / Barile (`LLF` / `LX`) | Rotazione ad alta G con coni plastici leggeri | Piccoli connettori CNC, cornici per fotocamere, clip di precisione | Rapida asportazione su pezzi leggeri che galleggiano nelle vasche |
| Lucidatrice magnetica di precisione (`OBD` / `HBPG`) | Vasca non magnetica con spilli in acciaio inossidabile rotanti | Scatole intricate con filetti ciechi e alette di raffreddamento | Pulisce le cavità interne senza ammaccare le nervature esterne sottili |

Schieramento affiancato di una vasca vibrante circolare ZL, una canaletta rettangolare serie L, un'unità a disco centrifugo LLF120 e una lucidatrice magnetica OBD
Vasche vibranti per pressofusi e staffe stampate
Una macchina per finitura vibrante (serie `ZL`) con rivestimento in poliuretano colato liscio protegge i pezzi in alluminio facendoli rotolare delicatamente attraverso coni in plastica legati con resina. I modelli con piani di separazione integrati (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) separano automaticamente i pezzi finiti dai media in plastica a fine ciclo, risparmiando agli operatori la selezione manuale di fusioni delicate dai media bagnati. Consultate la nostra guida alla finitura vibrante⟧/IB⟧ per scoprire come il moto a spirale mantiene separate le piastre piane in alluminio.
Vasche rettangolari per estrusi lunghi e telai fresati
Le barre in alluminio estruso, le staffe architettoniche e i collettori CNC lunghi non possono ruotare attorno alla colonna centrale di una vasca circolare senza incastrarsi lateralmente. Le vasche rettangolari lunghe (`L1300`, `L1500`, `L1800`) accolgono i pezzi allungati diritti lungo la vasca, mentre divisori rimovibili rivestiti in poliuretano isolano i blocchi fresati pesanti affinché gli spigoli vivi non intacchino mai le facce adiacenti durante i lunghi cicli di levigatura. Le vasche divise permettono alle officine di lavorare collettori pesanti in billette a lotti senza attrezzature individuali a mandrino.
Unità a disco centrifugo per pezzi minuscoli e leggeri
I piccoli elementi di fissaggio in alluminio, i distanziali per droni e le clip stampate sottili non hanno peso sufficiente per immergersi in una vasca vibrante lenta. Un'unità a disco centrifugo (`LLF120`) o un barile centrifugo della nostra linea macchine per finitura a barile moltiplica delicatamente la pressione effettiva dei media usando coni leggeri in plastica, levigando le bave in modo pulito in lotti compatti.
Levigatrici magnetiche per filetti ciechi e alette sottili
Poiché l'alluminio non è magnetico, una levigatrice magnetica di precisione (serie da `OBD-30` a `OBD-100` o `OBD-HBPG`) aziona direttamente sottili spilli in acciaio inossidabile all'interno di fori filettati stretti, tasche cieche e sottili alette di raffreddamento senza danneggiare le dimensioni esterne. Mantenete i cicli magnetici brevi e ben lubrificati con composto neutro affinché l'alluminio tenero rimanga lucido anziché pallinato.

Primo piano di una vasca di levigatura magnetica di precisione che pulisce tasche filettate cieche su un alloggiamento in alluminio lavorato a CNC
Alluminio pressofuso vs lavorato a CNC vs estruso vs stampato
Non tutti i pezzi in alluminio reagiscono allo stesso modo all'interno di una macchina per lucidatura dell'alluminio. Abbinare il proprio processo di finitura superficiale al modo in cui il pezzo è stato originariamente formato previene flange sottili deformate e macchie di porosità irregolari.
| Forma dell'alluminio | Difetto superficiale tipico | Media e azione consigliati | Avvertenza chiave |
|---|---|---|---|
| Pressofusioni ad alta pressione | Bava della linea di divisione, residui di iniezione, pelle porosa | Coni in plastica legati con resina in vasca vibrante (`ZL`) | Evitare di tagliare eccessivamente la pelle densa sottile fino al nucleo spugnoso |
| Pezzi in billetta lavorati a CNC | Segni utensile a passate, bave di uscita, spigoli vivi | Prima coni in plastica; vasca con allumina alta o a trascinamento per finitura lucida | Isolare i blocchi pesanti in billette nelle vasche divise |
| Profili e barre estrusi | Striature della linea di filiera e bave di taglio alle estremità | Vasca rettangolare lunga (`L1300`, `L1500`, `L1800`) | Mantenere i pezzi allineati diritti affinché le estremità non si urtino mai |
| Lamiere stampate e clip sottili | Incollaggio faccia a faccia e bordi di tranciatura affilati come rasoi | Vasca vibrante aperta o disco centrifugo (`LLF120`) | Mantenere un generoso cuscino di media per evitare la piegatura delle linguette |
Alloggiamenti in alluminio pressofuso e limiti della pelle porosa
Le pressofusioni ad alta pressione formano una pelle esterna densa su un metallo interno leggermente più poroso. Un taglio aggressivo consuma completamente quella pelle esterna densa, esponendo minuscoli pori gassosi subsuperficiali che intrappolano il composto e formano bolle durante l'anodizzazione o la verniciatura a polvere a valle. Utilizzate media in plastica delicati e tempi di taglio brevi sulle pressofusioni affinché la pelle esterna densa rimanga intatta.
Staffe in billetta 6061 e 7075 lavorate a CNC
I pezzi in billetta fresati presentano creste a passate nette lasciate dalle frese a punta sferica e tenaci bave di uscita lungo i fori trasversali. I coni in plastica legati con resina livellano le passate di fresatura in modo pulito fino a una base satinata metal smooth, mentre i collettori pesanti in billetta appartengono alle vasche rettangolari divise (`L1300`, `L1500`, `L1800`) o alle finitrici a trascinamento ad alta velocità affinché gli spigoli vivi non intacchino mai i blocchi adiacenti. Percorsi utensile a monte puliti mantengono brevi i cicli di burattatura e i bordi nitidi.
Barre, canali e dissipatori in alluminio estruso
I lunghi estrusi presentano linee di filiera longitudinali e bave grezze di segatrice a entrambe le estremità tagliate. Le vasche vibranti circolari bloccano le barre lunghe contro la cupola centrale, mentre le vasche rettangolari (`L1300`, `L1500`, `L1800`) finiscono i canali diritti in modo uniforme lungo un letto lineare. Verificate la spaziatura delle alette sui dissipatori estrusi rispetto alle dimensioni dei media in plastica usurati affinché i coni non si incastrino mai tra le alette di raffreddamento.
Piastre sottili in alluminio stampato e clip leggere
Le staffe sottili stampate si incollano faccia a faccia nei barili rotanti lenti e galleggiano sulla superficie di cariche ceramiche dense. Una macchina per finitura vibrante aperta o un'unità a disco centrifugo (`LLF120`) mantiene le clip leggere immerse e separate all'interno dei media in plastica, arrotondando uniformemente i bordi tagliati vivi senza piegare le linguette delicate.

Pannello campione in alluminio a quattro parti che confronta alloggiamento pressofuso, staffa da billet fresata CNC, canale dissipatore estruso e clip in alluminio stampata
Progettare un processo di finitura superficiale senza ammaccature per l'alluminio
Un processo di finitura superficiale ripetibile sull'alluminio separa la rimozione grossolana delle bave dalla levigatura brillante, mantenendo ogni fase fresca, pulita e ben ammortizzata.
[DESIGN: Diagramma del processo di finitura superficiale dell'alluminio in cinque fasi che mostra cavità grezza fresata CNC, taglio con media plastica, risciacquo pulito, brunitura brillante e finitura asciugata a centrifuga]
Fase 1: Sgrassare il refrigerante da lavorazione e ispezionare le bave
Il refrigerante a inondazione CNC e gli agenti distaccanti per pressofusione ricoprono immediatamente la media plastica, trasformando i coni abrasivi in forme scivolose e non taglienti. Lavare i pezzi oliati prima di caricare qualsiasi macchina per lucidatura dell'alluminio e rifilare a monte i monconi di colata sovradimensionati o le bave pesanti di segatura. Verificare i segni di rettifica e levigatura per capire perché livellare a monte i segni meccanici profondi fa risparmiare ore all'interno del tamburo.
Fase 2: Taglio con media plastica legata con resina
Caricare coni o piramidi preformati in plastica legata con resina dalla nostra gamma media abrasiva—mai ceramica da taglio pesante—per eliminare le impronte di fresatura CNC, le linee di divisione e le bave taglienti. La media plastica ha una matrice più morbida, più vicina all'alluminio, che taglia in modo pulito lasciando una base opaca uniforme e metallo liscio pronta per la brillantatura o la preparazione all'anodizzazione.
Fase 3: Brunitura non abrasiva o brillantatura organica a secco
Quando i disegni richiedono una lucentezza brillante anziché una finitura opaca uniforme, far seguire al taglio con plastica sfere in ceramica ad alto contenuto di allumina o una delicata burattatura organica a secco con guscio di noce e tutolo di mais della nostra linea media per finitura a secco. Il tutolo di mais asciutto trattato con crema lucidante leggera conferisce una lucentezza calda e pulita alle ferramenta in alluminio pre-levigate. Confermare la granulometria del tutolo di mais al momento dell'ordine della media organica a secco.
Fase 4: Risciacquo pulito immediato e asciugatura a centrifuga
L'acqua residua del composto si asciuga rapidamente in aloni minerali bianchi e macchie scure d'acqua sull'alluminio nudo. Risciacquare prontamente i lotti finiti in acqua pulita e asciugarli all'interno di un'asciugatrice centrifuga a calore (modelli `35`, `35A`, `70` o `70A`). Consultare la nostra guida lavaggio e asciugatura separati post-finitura per una corretta disposizione della cella di risciacquo e asciugatura.
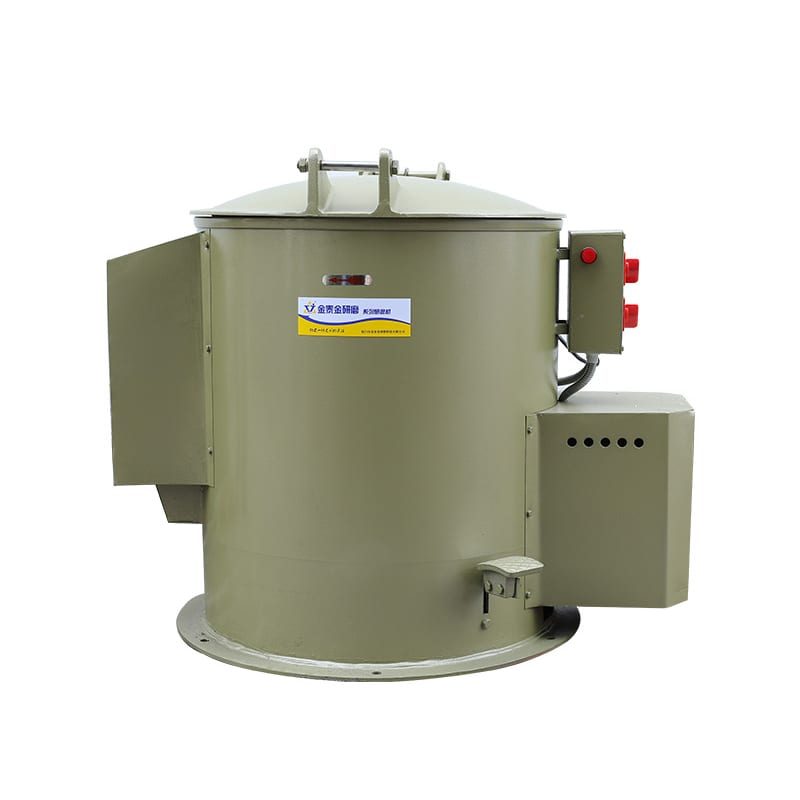
Asciugatrice centrifuga a calore che scarica staffe in alluminio brillanti e senza macchie subito dopo il risciacquo in acqua pulita
Media, composti e limiti reali sull'alluminio
La scelta dei consumabili e la consapevolezza dei limiti delle nostre attrezzature prevengono difetti imprevisti o fallimenti dell'anodizzazione a valle.
| Fase di finitura | Scelta della media | Composto / Azione | Regola chiave per l'alluminio |
|---|---|---|---|
| Rimozione bave e gradini CNC | Coni / piramidi in plastica legata con resina | Composto liquido neutro (supporto `JTJ60` / `JTS5` / `HM3`) | Evitare triangoli in ceramica pesante sulle leghe tenere |
| Brunitura brillante | Sfere lisce ad alto contenuto di allumina o sfere d'acciaio | Composto brillantante lubrificante | Ammortizzare i pezzi pesanti affinché le sfere non martellinino le superfici piane |
| Lucentezza finale a secco | Guscio di noce o tutolo di mais condizionato | Pasta per lucidatura a barile a secco | I pezzi devono essere completamente asciutti prima di entrare nella media organica |
| Anodizzazione / Placcatura / Verniciatura trasparente | Gestita da fornitore specializzato a valle | Non fornita da noi | Forniamo solo la finitura meccanica grezza |

Esposizione dei consumabili per finitura dell'alluminio con coni in plastica legata con resina, sfere lisce ad alto contenuto di allumina, granuli di tutolo di mais a secco e composti liquidi Jings Polish
Abbinare la forma della media plastica a fori e alette di raffreddamento
Dissipatori in alluminio, alloggiamenti per sensori e blocchi valvola presentano asole strette e fori filettati. Coni e piramidi non hanno facce piane parallele, quindi resistono meglio all'incastramento attraverso asole strette rispetto ai cubi. Dimensionare sempre la media plastica in base al foro più piccolo utilizzando le dimensioni dei trucioli usurati, affinché i coni che si restringono non si incastrino mai all'interno delle cavità.
Composti per lucidatura Jings verificati per metalli non ferrosi
Non lavorare mai l'alluminio in semplice acqua di rubinetto o con aggressivi decapanti per ruggine dell'acciaio. Utilizzare composti verificati per metalli fini e brillantatura—come `compound-JTJ60` (lucidatura metalli fini), `compound-JTS5` (finitura di precisione per lamierino sottile) e `compound-HM3` (lucidatura finale)—per lubrificare i media plastici e mantenere i trucioli fini di alluminio in sospensione fino al loro scarico nello scarico. Forniamo composti liquidi per sistemi a media umidi e paste selezionate per la burattatura a secco, senza mai progettare formule chimiche di pulizia personalizzate.
Limiti onesti: anodizzazione, placcatura e lucidatura a ruota
Molti acquirenti chiedono se una macchina per lucidatura alluminio sostituisca l'anodizzazione bright-dip, la lucidatura chimica o la lucidatura a ruota in tessuto. La finitura di massa offre una finitura meccanica uniforme, metallo liscio, opaca non direzionale, satinata o brunita. Non offriamo anodizzazione, lucidatura chimica, elettrolucidatura, placcatura, sigillatura con trasparente, ruote di lucidatura in tessuto o lucidatrici manuali—e non gestiamo un'officina conto terzi.
Evitare la fuliggine scura da carburo di silicio prima dell'anodizzazione
Se i vostri pezzi in alluminio vanno all'anodizzazione decorativa dopo la burattatura, informate preventivamente il vostro fornitore di media. Alcune graniglie abrasive pesanti lasciano fuliggine microscopica scura incastrata nei pori dell'alluminio tenero che appare come striature nuvolose dopo l'anodizzazione. Coni in plastica legati con resina, puliti e abbinati a un risciacquo accurato, mantengono l'alluminio brillante e pronto per gli anodizzatori a valle.
Confronto affiancato di una staffa in alluminio burattata con plastica, liscia e pronta per l'anodizzazione, rispetto a un pezzo macchiato di fuliggine scura causato da media sbagliati
Errori comuni nella lucidatura dell'alluminio in lotti
Evitate questi quattro errori in officina quando utilizzate una macchina per lucidatura alluminio durante i turni di produzione.
[DESIGN: Matrice di risoluzione problemi che mostra quattro difetti di finitura dell'alluminio: ammaccature pesanti da ceramica, macchie alcaline scure, coni in plastica incastrati nei fori delle viti e aloni bianchi da acqua]
Uso di triangoli ceramici per acciaio su fusioni sottili
Cercare di accelerare la sbavatura dell'alluminio gettando i pezzi in triangoli ceramici grossolani per taglio acciaio ammacca gli spigoli, deforma le nervature sottili e lascia graffi profondi che richiedono il doppio del tempo per essere levigati successivamente. Iniziare sempre la sgrossatura dell'alluminio con media plastici legati con resina abbinati accuratamente alla morbidezza della lega e allo spessore delle pareti del pezzo. Una volta che una faccia piana è stata martellata dalla ceramica pesante, i coni in plastica non possono sollevare le ammaccature.
Uso di acqua di composto sporca che si trasforma in fango grigio
I fini di alluminio si ossidano rapidamente nell'acqua di composto sporca e ricircolata, rivestendo i pezzi con una pellicola grigia opaca che sembra macchiata anche quando è liscia. Mantenere liberi gli scarichi della vasca, mantenere un flusso costante di acqua e composto freschi e pulire periodicamente i media plastici affinché la carica rimanga brillante e priva di fanghiglia grassa di alluminio.

Schermo di scarico vibrante pulito che lava via i fini di alluminio ossidati dai coni in plastica legati con resina
Sovraccarico di blocchi fresati pesanti senza divisori
Anche all'interno di media plastici, i collettori in alluminio pesanti lavorati da billetta si urtano tra loro se caricati troppo densamente in una vasca vibrante aperta. Mantenere un volume generoso di media o utilizzare vasche rettangolari compartimentate (`L1300`, `L1500`, `L1800`) per mantenere i pezzi pesanti separati in modo pulito dal carico allo scarico. Una densità di lotto conservativa previene le ammaccature da burattatura.
Lasciare asciugare all'aria l'alluminio bagnato in cesti impilati
L'acqua intrappolata tra piastre di alluminio impilate crea macchie bianche di idrossido entro poche ore. Trasferire i carichi risciacquati direttamente in un'asciugatrice centrifuga a calore (`35`, `35A`, `70` o modelli `70A`) prima dell'imballaggio o della spedizione all'anodizzazione.
Come Xiamen Jin Tai Jin costruisce le linee di finitura per alluminio
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marchio: Jings Polish), la nostra officina è nata nel 1992 e la nostra azienda è stata formalmente costituita nel 2002, fornendo oltre 200,000+ set di soluzioni di rettifica e lucidatura a clienti in tutto il mondo. Nel nostro catalogo, produciamo 21 piattaforme macchina supportate da 24 diritti di proprietà intellettuale cinesi concessi—inclusi 1 brevetto di invenzione, 17 brevetti di modello di utilità e 6 brevetti di design—sotto la certificazione ISO 9001 `00726Q01571R001` (valida dal 2026-06-03 al 2029-06-02) e le certificazioni CE `M.2023.206.C88121` (Verticale, modelli 8) e `M.2023.206.C88120` (Orizzontale, modelli 13), valide fino al 2028-07-24.

Reparto della fabbrica Jings Polish con vasche vibranti circolari ZL, vasche rettangolari serie L, unità centrifughe LLF e asciugatrici centrifughe per la finitura di metalli non ferrosi
Attrezzature, media plastici e composti che produciamo
Produciamo vasche vibranti circolari (serie `ZL` con piani di separazione), vasche rettangolari (`L1300`, `L1500`, `L1800`), macchine per finitura a barile, unità a disco e a barile centrifughe (serie `LLF120`, `LX`), lucidatrici magnetiche di precisione (serie `OBD` e `HBPG`), macchine a trascinamento, asciugatrici centrifughe a calore (`35`, `35A`, `70`, `70A`) e pulitori per media per celle automatizzate. Produciamo inoltre media plastici legati con resina, sfere ad alto contenuto di allumina, gusci di noce, pannocchie di mais e composti verificati `JTJ60`, `JTS5`, `HM3` e `LC10` per flussi di lavoro con metalli non ferrosi e multimateriale.
Confini chiari su ciò che non forniamo
In linea con i nostri standard scelta di un fornitore di finitura di massa e finitura conto terzi, dichiariamo chiaramente il nostro ambito. Non gestiamo un'officina conto terzi né lavoriamo pezzi di clienti a pagamento; non offriamo anodizzazione, lucidatura chimica, elettrolucidatura, placcatura, passivazione o sigillatura con trasparente; non vendiamo ruote di lucidatura in tessuto, lucidatrici manuali, levigatrici a nastro o abrasivi per sabbiatura; e non progettiamo formule chimiche di pulizia personalizzate né forniamo barre di cera solida per ruote.
Tempi di consegna per costruzioni standard e personalizzate
Le configurazioni standard di macchina per lucidatura alluminio vengono spedite entro un tempo di produzione di 25 a 35 giorni una volta confermate le specifiche. Le vasche rettangolari ingegnerizzate su misura, i divisori compartimentati e le linee integrate di separazione e asciugatura richiedono 45 a 60 giorni per la costruzione e il collaudo.
Richiesta di una valutazione iniziale dalle foto dei pezzi
Non promettiamo prove gratuite di campioni inviati per posta né garantiamo valori di rugosità superficiale prima di aver esaminato il vostro pezzo. Inviate foto ravvicinate chiare dei vostri pezzi in alluminio che mostrino segni di lavorazione, nervature sottili, dimensioni dei fori, grado della lega, finitura desiderata e obiettivo di lotto giornaliero tramite la nostra pagina soluzione di lucidatura personalizzata—i nostri ingegneri possono valutare le vostre foto e disegni per raccomandare la macchina e il flusso di lavoro con media plastici giusti, anche in abbinamento a finitura di leghe di rame o finiture per acciaio inossidabile.
Domande frequenti
Qual è la migliore macchina per lucidatura alluminio per carter lavorati a CNC?
Una vasca vibrante circolare rivestita in poliuretano (serie `ZL`) con coni in plastica legati con resina è la scelta standard per i carter in alluminio lavorati a CNC perché mantiene i pezzi ammortizzati e li separa automaticamente allo scarico. Per blocchi pesanti da billetta che non possono toccarsi, utilizzare una vasca rettangolare divisa (`L1300`, `L1500`, `L1800`) o una macchina a trascinamento.
Perché i miei pezzi in alluminio sono diventati neri o grigio scuro nella burattatrice?
Le macchie scure si verificano quando l'alluminio viene burattato con composti per acciaio fortemente alcalini, acqua di composto sporca carica di fanghiglia metallica ossidata o media contaminati con polvere di acciaio al carbonio. Passare a un composto liquido neutro sicuro per l'alluminio, lavare accuratamente gli scarichi e mantenere i media per metalli non ferrosi rigorosamente separati dalle cariche per acciaio ferroso.
Può una macchina per lucidatura alluminio creare una finitura a specchio senza ruota di lucidatura?
La finitura di massa con sfere ad alto contenuto di allumina o pannocchie di mais a secco produce una lucentezza brunita pulita, brillante e non direzionale su contorni e cavità complessi. Tuttavia, per una riflessione a specchio ottica senza distorsioni su lastre piane di grandi dimensioni, è ancora necessaria la lucidatura dedicata a ruota in tessuto (che non produciamo).
Quale mezzo di burattatura rende l'alluminio liscio senza ammaccare gli spigoli?
Coni e piramidi in plastica legata con resina conferiscono una finitura opaca metal smooth senza ammaccare i bordi teneri dell'alluminio o le alette di raffreddamento sottili. Evitare triangoli ceramici pesanti per taglio acciaio su parti sottili o tenere non ferrose, e dimensionare i coni in base alle dimensioni dei trucioli usurati affinché non si incastrino mai.
Come posso prevenire le macchie d'acqua sull'alluminio dopo la burattatura a umido?
Sciacquare immediatamente i pezzi finiti in acqua pulita dopo lo scarico e asciugarli rapidamente all'interno di un asciugatore centrifugo a calore (`35` o serie `70`) invece di lasciare che l'acqua del composto si asciughi all'aria in cestelli aperti o vassoi impilati.
Quali foto devo inviare prima di ordinare una macchina per lucidatura dell'alluminio?
Inviare foto ravvicinate chiare che mostrino i segni CNC attuali o le bave di pressofusione, i fori più piccoli o gli spazi tra le alette di raffreddamento, le dimensioni complessive, il peso del pezzo, la lega, la finitura target e il volume giornaliero del lotto. I nostri ingegneri possono consigliare la giusta architettura della camera e il grado di mezzo plastico dalle foto e dai disegni prima di preventivare.
[DESIGN: Checklist annotata per la richiesta dell'acquirente con angolazioni fotografiche del pezzo in alluminio, misurazioni degli spazi tra le alette e note sulla lega]
 +86-592-2381506


 Rete IPv6 supportata
