


Finitura di oro e argento in produzione: scegliere camere di finitura di massa invece di bagni aggressivi
Quando un'azienda orafa, un produttore di casse per orologi o un laboratorio di minuteria in metalli preziosi supera il singolo banco di lavoro, la finitura dell'oro e dell'argento sterling smette di essere un esercizio manuale. Ogni grammo di polvere d'oro aspirato in una cappa o intaccato da un aggressivo bagno chimico per lucidatura dell'argento erode direttamente il margine di materiale. Allo stesso tempo, anelli fusi, maglie in filigrana e componenti stampati presentano sottosquadri stretti dove nessuna ruota in panno può arrivare.
Questa guida tratta i flussi di lavoro in batch per la finitura dell'oro e dell'argento utilizzando camere industriali di finitura di massa—lucidatrici a spilli magnetici, macchine a disco centrifugo e tamburi a secco con media organici—distinguendo le vere attrezzature di produzione dalle creme per lucidatura dell'oro⟧/IB⟧ domestiche e dai bagni chimici. Per una nomenclatura più ampia delle attrezzature nel nostro catalogo, consultare denominazioni delle macchine di finitura e finitura delle leghe di rame.
Perché oro e argento richiedono regole di finitura diverse
I metalli preziosi sono teneri, densi, non magnetici e costosi al grammo. Ogni regola utilizzata per la sbavatura dell'acciaio cambia quando il pezzo in lavorazione è oro carato o argento fino.

Vassoio campioni di finitura per metalli preziosi con anelli d'oro grezzi da fusione a cera persa, maglie in filigrana brunite con spilli magnetici e ciondoli d'argento lucidati a tamburo a secco
Minimizzare la perdita di materiale prezioso durante la levigatura
Tagliare l'acciaio con aggressivi triangoli ceramici rimuove metallo rapidamente e nessuno pesa i trucioli. Nella finitura dell'oro, ogni microgrammo asportato da una fusione resta intrappolato nell'acqua sporca di composto se non recuperato. Le aziende di produzione si affidano a media plastici delicati per sgrossatura, sfere di brunitura non abrasive e spilli magnetici in acciaio inox che comprimono i picchi superficiali invece di asportare metallo in massa.
Raggiungere sotto le griffe, la filigrana e le maglie cave
Anelli da fusione a cera persa, maglie di catene cave e lunette di orologi nascondono la pelle grezza di fusione all'interno degli incavi della galleria e sotto le griffe portapietre. Premere una ruota in panno rotante contro questi recessi arrotonda le griffe delicate lasciando opachi gli angoli interni. Gli spilli di finitura di massa e i media di burattatura fini fluiscono all'interno degli incavi in filigrana senza deformare la geometria esterna della montatura.
Montatura di anello d'oro ingrandita che mostra spilli magnetici in acciaio inox che raggiungono pulitamente sotto le griffe e all'interno degli incavi della galleria
Perché l'argento si ossida più rapidamente dell'oro durante i cicli a umido
L'argento fino e sterling reagisce facilmente con zolfo, cloruri e umidità residua, diventando grigio o giallo se lasciato bagnato dopo la burattatura. L'oro resiste all'ossidazione, ma le leghe ricche di rame, rosa e gialle, si macchiano comunque se risciacquate male. L'uso di composti liquidi puliti e non corrosivi e l'asciugatura immediata dei pezzi in un'asciugatrice centrifuga prevengono l'ossidazione post-ciclo.
Burattatrici da studio da banco versus unità di produzione industriale
Le burattatrici compatte da tavolo vendute per studi a banco singolo sono una classe di prodotto diversa, costruita per leggere lavorazioni artigianali, non inferiori—servono semplicemente piccoli volumi artigianali. Le officine industriali che gestiscono lotti di produzione giornalieri passano a macchine da pavimento robuste—come le nostre `HBPG-01`, `HBPG-02`, `OBD`, `LLF120` e burattatrici a secco multi-tamburo—progettate per separazione dei lotti, raffreddamento e affidabilità su turni ripetibili.
Quattro percorsi industriali per la finitura di oro e argento
Nel nostro portafoglio macchine, quattro percorsi a camera gestiscono fusioni, stampaggi e minuteria decorativa in metalli preziosi. Ciascuno serve una fase distinta tra la rimozione grezza della materozza e la presentazione finale.
| Percorso di finitura | Media e azione | Fase migliore per metalli preziosi | Rischio di perdita di metallo |
|---|---|---|---|
| Lucidatrice di precisione magnetica (`OBD` / `HBPG`) | Spilli fini in acciaio inox azionati da magneti rotanti | Pulizia post-fusione, lucidatura filigrana, recessi delle griffe | Molto basso — gli spilli brunisono e puliscono senza molare |
| Disco centrifugo / Tamburo (`LLF` / `LX`) | Rotazione ad alta G con plastica fine legata con resina o porcellana | Levigatura della pelle da fusione a cera persa e leggeri segni di materozza | Da basso a moderato — controllato dal grado del media plastico |
| Vasca vibrante (Serie `ZL`) | Burattatura a spirale delicata in camera rivestita in poliuretano | Lotti più grandi di minuteria in argento, fibbie, posateria | Basso se abbinato a coni in plastica o sfere ad alta allumina |
| Tamburo a secco con media organici | Gusci di noce tritati o pannocchie di mais con pasta lucidante | Lustro caldo finale, rimozione dell'olio e brillantezza a specchio | Praticamente zero — pura brunitura a secco |
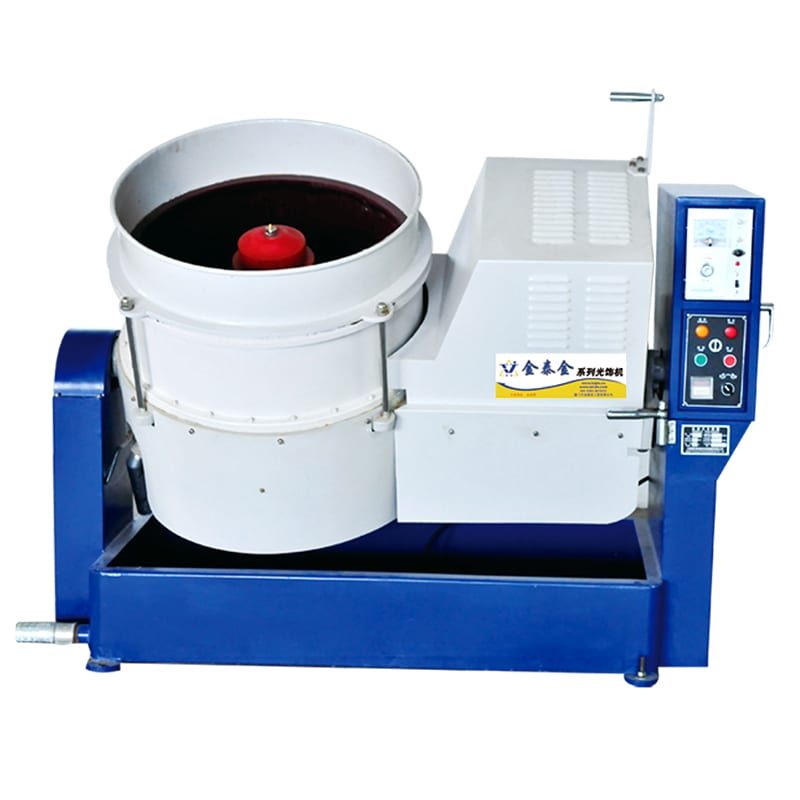
Panoramica dell'attrezzatura in quattro pannelli con lucidatrice magnetica di precisione, macchina a disco centrifugo, vasca vibrante in poliuretano e tamburo a doppia botte a secco
Lucidatrici magnetiche di precisione per filigrana e fusioni
Sia l'oro che l'argento sono non magnetici, rendendoli candidati ideali per una lucidatrice magnetica di precisione (`HBPG-01`, `HBPG-02`, `OBD-30` fino a `OBD-100`). Spilli fini in acciaio inossidabile turbinano in acqua e composto liquido, insinuandosi direttamente sotto le montature in pietra, all'interno dei gambi degli anelli e attraverso le maglie delle catene. La finitura magnetica ravviva fusioni intricate in modo uniforme senza arrotondare i bordi taglienti delle castoni.
Macchine a disco centrifugo per una rapida levigatura delle zone di colata
Le fusioni a cera persa presentano microporosità e una leggera texture che i soli spilli magnetici non riescono a livellare. Una macchina a disco centrifugo (come la nostra serie `LLF120`) della nostra linea di macchine per finitura a botte e dischi spinge uniformemente mezzi in plastica fine legati con resina sulle superfici fuse. L'azione del disco centrifugo livella uniformemente la pelle della fusione mantenendo intatti i grani delicati.
Vasche vibranti per minuteria e posateria in argento di maggiori dimensioni
Cucchiai in argento sterling, fibbie per cinture, medaglioni religiosi e pesanti elementi decorativi richiedono la capacità di una vasca aperta anziché compatti tamburi per gioielleria. Una macchina per finitura vibrante rivestita in poliuretano liscio protegge l'argento morbido mentre movimenta i pezzi in coni di plastica o sfere in ceramica ad alta allumina. Consultate la nostra guida alla finitura vibrante per scoprire come il flusso a spirale della vasca aperta previene le ammaccature tra pezzi.
Tamburi a botte a secco per la lucentezza calda finale
Dopo la levigatura a umido e il risciacquo, la finitura a botte a secco in guscio di noce tritato o tutolo di mais della nostra linea di mezzi per finitura a secco conferisce una lucentezza nitida e senza deformazioni, da lucidatura oro e lucidatura argento. La pasta lucidante premiscelata riveste uniformemente ogni granulo, lucidando delicatamente le superfici curve e incassate senza impigliarsi nei grani. La finitura a secco con mezzi organici produce una lucentezza uniforme del lotto senza striature da ruota manuale.
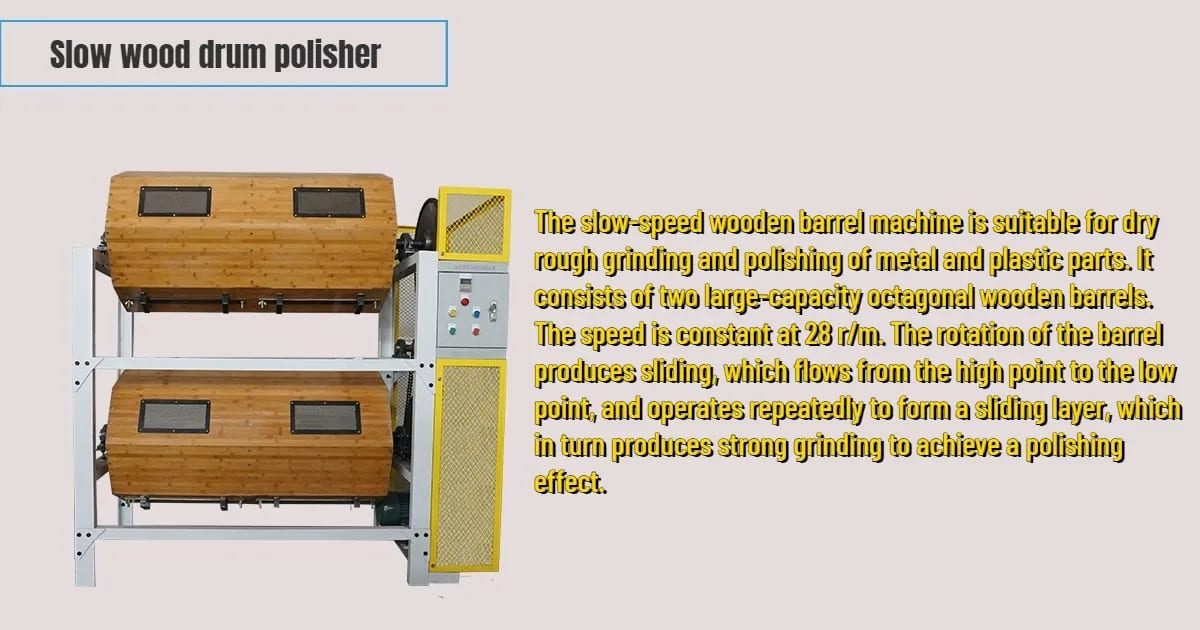
Tamburo a doppia botte per lucidatura a secco caricato con guscio di noce condizionato e mezzi in tutolo di mais per ravvivare i metalli preziosi
Finitura di massa vs bagni chimici e ruote in panno per lucidatura
Chi cerca una lucidatura oro o una lucidatura argento confronta spesso le camere di finitura di massa con i bagni acidi liquidi e le ruote in panno fisse. Sapere cosa fa realmente ciascun metodo protegge le fusioni fragili.
| Fattore di confronto | Camera di finitura di massa (magnetica / centrifuga / a secco) | Bagno chimico liquido per argento | Ruota in panno per lucidatura e barra di rouge |
|---|---|---|---|
| Come funziona | Pallinatura meccanica con spilli, levigatura con plastica o lucidatura organica a secco | Dissoluzione chimica dell'annerimento da solfuro d'argento | L'operatore preme il pezzo contro il panno rotante caricato con barra di cera |
| Accesso a incassi e filigrana | Raggiunge l'interno di maglie, grani e dettagli incisi | Raggiunge ovunque il liquido bagni, ma lascia la superficie incisa/opaca | Non riesce a entrare nella filigrana stretta o negli incassi interni degli anelli |
| Effetto sulla texture superficiale | Levigatura e brunitura che rendono più brillanti i picchi del metallo | Rimuove solo l'annerimento; può opacizzare le superfici a specchio se immerso troppo a lungo | Conferisce un'elevata lucentezza a specchio sulle superfici esterne aperte |
| La nostra gamma di fornitura | Produciamo le camere, i mezzi e i composti liquidi | Non forniti — non vendiamo bagni chimici né bagni acidi | Non forniti — non vendiamo ruote in panno né barre di cera solida |
[DESIGN: Confronto affiancato di un intricato ciondolo in filigrana d'oro finito uniformemente in un bagno di spilli magnetici rispetto all'accesso irregolare con ruota manuale solo sui bordi esterni]
Perché i bagni chimici per lucidare l'argento non sono una vera lucidatura
I bagni lucidante argento da supermercato dissolvono chimicamente in pochi secondi l'annerimento scuro da solfuro d'argento, il che sembra comodo sulle posate annerite. Tuttavia, i bagni chimici non levigano mai i graffi né ravvivano la pelle opaca delle fusioni—e l'immersione ripetuta lascia una superficie gessosa e porosa che si annerisce persino più rapidamente in seguito. Non forniamo bagni chimici per argento, bagni di placcatura, elettrolucidatura o servizi di passivazione.
Dove le ruote in panno per lucidatura sono ancora adatte—e dove falliscono
Su bracciali rigidi in oro ampi e piatti o su pesanti targhe da trofeo che richiedono la massima riflessione a specchio sulla superficie aperta, un lucidatore esperto su ruota in panno offre una nitidezza del foglio impareggiabile. Tuttavia, su lotti di anelli delicati o catene cave, le ruote impigliano le maglie, arrotondano le sfaccettature nitide e lasciano rouge grasso incastrato all'interno delle montature. Non costruiamo ruote in panno per lucidatura, lucidatrici manuali o barre di cera solida per ruote in panno.
Usare la finitura di massa per ridurre drasticamente i tempi di lucidatura manuale
La maggior parte delle fabbriche di gioielleria di medie e grandi dimensioni combina camere a lotti con un minimo ritocco finale. La pulizia con spilli magnetici e la levigatura centrifuga con plastica eliminano la texture grezza delle fusioni su tutto il lotto, lasciando solo un rapido passaggio finale—o nessuno—per le superfici piatte aperte. Automatizzare le fasi di pre-lucidatura e ravvivamento degli incassi moltiplica la produzione per ogni banco di lavoro specializzato.
Recupero semplice delle polveri di metalli preziosi
La finitura a massa a umido intrappola ogni minuscola particella di oro o argento abraso nell'acqua del composto e nei sedimenti di scarico, invece di disperderla nei filtri dell'aria dell'officina. Serbatoi di decantazione e sacchi filtranti puliti consentono agli stabilimenti di recuperare in modo pulito le polveri fini di metalli preziosi dall'acqua di risciacquo. Il processo a umido chiuso protegge sia la qualità dell'aria per i lavoratori sia il recupero dei metalli preziosi.

Configurazione di risciacquo a umido chiuso e filtrazione a decantazione progettata per catturare le polveri fini di metalli preziosi dall'acqua di scarico del composto
Media e composti per lotti di oro e argento
Scegliere l'abrasivo sbagliato rovina i metalli preziosi teneri più rapidamente dell'acciaio. Abbinate con cura i nostri media di rettifica e media per finitura a secco alla durezza in carati e allo stadio superficiale.

Quattro vasche di media per finitura di metalli preziosi con coni fini in plastica legata con resina, sfere leviganti lisce in allumina alta, spilli magnetici in acciaio inox e granuli secchi di tutolo di mais
Coni fini in plastica legata con resina per la pelle di fusione
I getti grezzi necessitano di un taglio delicato per eliminare la pelle di investimento e i segni di micro-gradino prima che inizi qualsiasi lucidatura. Coni e piramidi fini in plastica legata con resina tagliano uniformemente senza ammaccare i bordi teneri di oro o argento. Non usare mai triangoli ceramici grossolani e pesanti di grado acciaio su getti sottili d'oro.
Sfere in allumina alta e spilli magnetici in acciaio inox per la brunitura
Una volta levigata la pelle di fusione, sfere ceramiche non abrasive in allumina alta o spilli fini magnetici in acciaio inox comprimono i picchi superficiali in una lucentezza brillante e pulita con rimozione di metallo trascurabile. Gli spilli magnetici lavorano all'interno del filigrana e sotto le griffe, mentre le sfere in allumina alta rotolano delicatamente sulle curve aperte. I media di brunitura ravvivano il metallo comprimendo i picchi, non asportando materiale.
Guscio di noce e tutolo di mais per la lucidatura finale a secco dell'oro
Per la ravvivatura finale a secco, guscio di noce frantumato e granuli morbidi di tutolo di mais trattati con crema lucidante pulita conferiscono una lucidatura dell'oro calda e senza striature su tutti i lotti. Tenete barili a secco dedicati separati per oro e argento, così le polveri di rame o argento non si trasferiscono mai sull'oro bianco ad alto titolo. Confermate la granulometria del tutolo di mais al momento dell'ordine di media organici a secco per montature delicate.
Composti liquidi che ravvivano senza macchiare
Eseguite cicli a umido centrifughi, vibratori e magnetici per metalli preziosi con acqua pulita e composti liquidi verificati come `compound-JTJ60` (lucidatura fine dei metalli), `compound-JTS5` (finitura delicata di lamierino sottile) o `compound-HM3` (lucidatura finale). Forniamo composti liquidi per sistemi a umido e paste selezionate per la burattatura a secco, senza mai progettare formule chimiche di pulizia personalizzate.
Flusso di lavoro a lotti passo dopo passo per la finitura di oro e argento
Una linea coerente di finitura dell'oro segue una rigorosa separazione degli stadi, così la grana grossa non contamina mai i barili di ravvivatura finale.
[DESIGN: Flusso di lavoro in quattro stadi per metalli preziosi con anelli grezzi di fusione che entrano nella levigatura plastica centrifuga, ravvivatura con spilli magnetici, asciugatura centrifuga pulita e finitura a secco con tutolo di mais]
Stadio 1: Pulizia delle materozze e pre-pulizia a ultrasuoni o lavaggio
Tagliate le materozze in modo netto e molate via i monconi pesanti di colata a monte prima di caricare qualsiasi camera di finitura a massa, proprio come descritto in segni di rettifica e levigatura. Lavate via completamente i residui di gesso di investimento e gli oli delle mani, così il letto di media rimane pulito. Il gesso di investimento residuo graffia l'oro tenero e intasa gli spilli magnetici fini.
Stadio 2: Levigatura a umido delicata o pulizia con spilli magnetici
Caricate i getti delicati in una macchina a disco centrifugo con media plastici fini per la levigatura della pelle, oppure in una lucidatrice magnetica di precisione (serie `OBD` / `HBPG`) con spilli fini in acciaio inox per pulire gli incavi e brunire brillantemente la filigrana. Mantenete un volume generoso di media rispetto ai pezzi, così gli anelli pesanti non si urtano mai tra loro. Provate prima il tempo di ciclo su un piccolo lotto per proteggere griffe e marchi delicati.
Stadio 3: Risciacquo pulito immediato e asciugatura centrifuga
Estrarre argento sterling o oro rosa da un bagno a umido e lasciarlo asciugare all'aria nei cestelli crea macchie d'acqua e rapidi anelli di ossidazione. Risciacquate prontamente i pezzi in acqua pulita e asciugateli in un'asciugatrice centrifuga a calore (modelli `35`, `35A`, `70` o `70A`). Consultate la nostra guida lavaggio e asciugatura separati post-finitura per capire perché un'asciugatura pulita e rapida preserva il tono brillante del metallo.
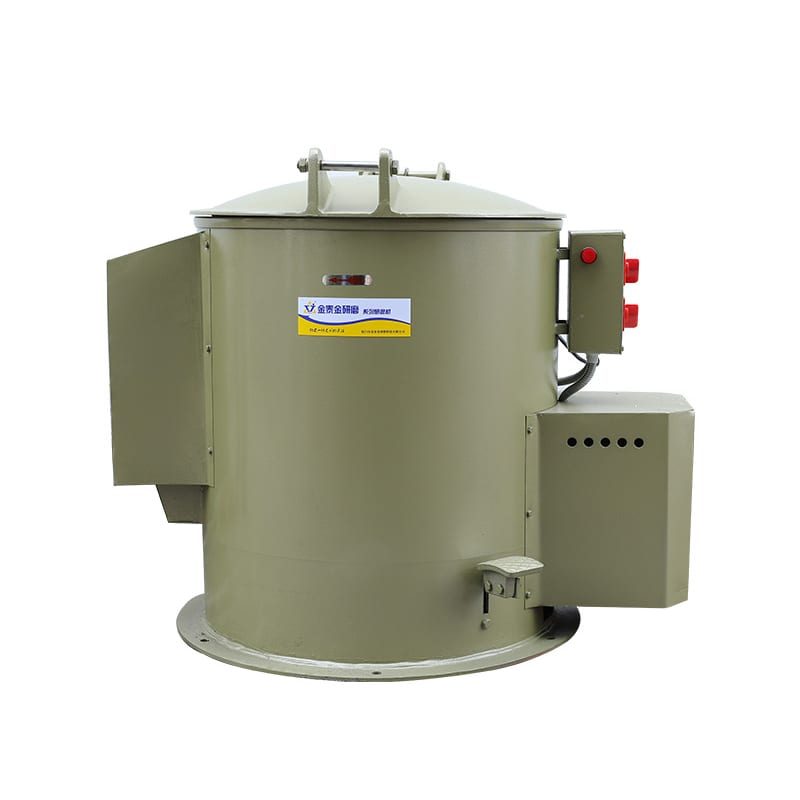
Cestello dell'asciugatrice centrifuga a calore che scarica ciondoli in argento sterling brillanti e senza macchie subito dopo il risciacquo in acqua pulita
Stadio 4: Ravvivatura a secco in barile con guscio di noce o tutolo di mais
Trasferite i pezzi completamente asciutti in un barile rotativo a secco dedicato, caricato con media di guscio di noce o tutolo di mais pre-condizionati e pasta lucidante leggera. Azionate fino a quando la superficie raggiunge una lucentezza nitida e uniforme, poi separate i media con setacciatura pulita. Non caricate mai pezzi umidi nei media organici a secco, altrimenti la carica si agglomera e macchia l'argento.
Difetti comuni nella finitura di oro e argento—e soluzioni in officina
Quando un lotto di metalli preziosi esce opaco, ammaccato o ossidato, verificate queste quattro cause in officina prima di cambiare macchina.
| Difetto osservato | Causa probabile | Verifica immediata | Soluzione in officina |
|---|---|---|---|
| Fossette a buccia d'arancia su fasce piatte | Media troppo pesanti o collisione pezzo-contro-pezzo | Ispezionare il volume media-pezzo e il peso dei trucioli | Passare a coni in plastica più leggeri o aumentare il cuscinetto di media |
| Pellicola grigia o giallastra sull'argento | Composto esaurito, acqua sporca o asciugatura ad aria lenta | Verificare la limpidezza dell'acqua di risciacquo e il tempo di asciugatura | Scaricare il bagno, usare composto fresco e asciugare subito in asciugatrice centrifuga |
| Spilli in acciaio inox incastrati nel filigrana | Lunghezza/diametro degli spilli corrispondenti alla fessura stretta | Ispezionare i rebbi e le maglie della catena sotto ingrandimento | Cambiare calibro degli spilli e usare un recupero accurato con risciacquo e setacciatura |
| Opacità lattiginosa dopo la lucidatura a secco con tutoli di mais | Pezzi umidi introdotti nel barile a secco o media organica esaurita | Toccare il media asciutto per rilevare umidità o polvere grigio scuro | Verificare prima che i pezzi siano completamente asciutti; sostituire il media secco saturo |
[DESIGN: Tabella di risoluzione problemi ravvicinata di quattro difetti dei metalli preziosi: ammaccature da media su una fascia d'oro, ossidazione da macchie d'acqua sull'argento, spillo magnetico incastrato in un rebbio e velo opaco da tutolo di mais]
Evitare ammaccature tra pezzi su anelli pesanti e bracciali rigidi
Gli anelli a sigillo in oro pesante o i bracciali rigidi in argento massiccio hanno peso sufficiente per ammaccarsi a vicenda all'interno di una camera di lucidatura se il cuscino di media è sottile. Mantenere una densità di carico conservativa, mantenere il volume completo di media o usare barili compartimentati per pezzi pesanti individuali. Proteggere le fasce piatte dai segni di collisione risparmia ore di levigatura manuale.
Prevenire macchie scure di ossidazione sull'argento sterling
L'argento sterling si scurisce rapidamente se esposto ad acqua di risciacquo sporca o aria umida all'interno di cestelli bagnati. Risciacquare sempre con acqua pulita subito dopo lo scarico, asciugare completamente in centrifuga e conservare l'argento finito in vassoi asciutti e coperti. L'asciugatura rapida è la difesa più semplice contro l'ossidazione post-finitura dell'argento.
Eliminare spilli o media incastrati nelle maglie della catena
Le maglie fini delle catene e gli alloggiamenti cavi dei fermagli intrappolano facilmente piccoli trucioli di plastica o spilli magnetici. Verificare sempre le dimensioni del media e degli spilli rispetto all'apertura della maglia più stretta prima di avviare la produzione completa. Ricordare che il media usurato si restringe nel tempo e può incastrarsi in aperture che il media nuovo superava.
Evitare la contaminazione incrociata con metalli di base
Non finire mai oro o argento all'interno di un barile, una vasca vibrante o una carica di media che ha precedentemente lavorato ottone, acciaio o alluminio. La polvere di acciaio o ottone incastrata graffia l'oro tenero e provoca macchie galvaniche sull'argento. Dedicare camere e contenitori di media separati esclusivamente ai metalli preziosi—una regola fondamentale trattata in finitura per officine conto terzi.
Come Xiamen Jin Tai Jin costruisce linee di finitura per metalli preziosi
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marchio: Jings Polish), la nostra officina è nata nel 1992 e la nostra azienda è stata formalmente costituita nel 2002, fornendo oltre 200,000+ set di soluzioni di rettifica e lucidatura a clienti in tutto il mondo. Nel nostro catalogo, produciamo 21 piattaforme macchina supportate da 24 diritti di proprietà intellettuale cinesi concessi—inclusi 1 brevetto di invenzione, 17 brevetti di modello di utilità e 6 brevetti di design—sotto la certificazione ISO 9001 `00726Q01571R001` (valida dal 2026-06-03 al 2029-06-02) e le certificazioni CE `M.2023.206.C88121` (modelli Vertical, 8) e `M.2023.206.C88120` (modelli Horizontal, 13, inclusi `HBPG-01` e `HBPG-02`), valide fino al 2028-07-24.

Baia di assemblaggio pulita Jings Polish con lucidatrici magnetiche di precisione HBPG, unità a disco centrifugo LLF120, barili di lucidatura a secco e asciugatrici centrifughe
Attrezzature, media e composti che produciamo
Costruiamo lucidatrici magnetiche di precisione (`OBD-30` fino a `OBD-100` e `OBD-HBPG` / `HBPG-01` / `HBPG-02`), unità a disco centrifugo e a barile (`LLF120`, serie `LX`), barili di lucidatura a secco a doppio barile e a doppio piano, vasche vibranti (serie `ZL`), asciugatrici centrifughe a calore (`35`, `35A`, `70`, `70A`) e pulitori per media. Forniamo inoltre coni in plastica legati con resina, sfere ad alto contenuto di allumina, gusci di noce, tutoli di mais e composti liquidi verificati (`HM3`, `JTJ50`, `JTJ60`, `JTS5`, ecc.).
Limiti onesti su ciò che non forniamo
In linea con la nostra politica scegliere un fornitore di finitura di massa, dichiariamo chiaramente il nostro ambito. Non gestiamo un'officina conto terzi né lucidiamo pezzi d'oro e d'argento dei clienti su commissione; non vendiamo ruote lucidanti in tessuto, barre di cera rossa solida, utensili rotanti manuali o bagni chimici per argento; non offriamo doratura, rodiatura, passivazione o vernici trasparenti; e non progettiamo formule chimiche personalizzate.
Tempi di consegna standard e personalizzati
Le attrezzature standard magnetiche, centrifughe, a barile a secco e ad asciugatura centrifuga vengono spedite entro un tempo di produzione di 25 a 35 giorni. Le linee configurate su misura e i layout specializzati multi-barile hanno un tempo di costruzione di 45 a 60 giorni.
Richiedere una valutazione iniziale con foto dei pezzi
Non promettiamo prove gratuite di campioni inviati per posta né garantiamo tempi di ciclo senza verificare il vostro pezzo. Inviate foto chiare dei vostri getti in oro o argento, delle aperture in filigrana, del tipo di lega e della quantità del lotto tramite la nostra pagina soluzione di lucidatura personalizzata—i nostri ingegneri possono fornire una raccomandazione iniziale su macchina e media dalle foto e dai disegni, o aiutare gli stabilimenti multi-materiale a confrontare con finiture in alluminio e finiture in acciaio inox.
Domande frequenti
Qual è la macchina migliore per finire getti in oro con rebbi intricati?
Una lucidatrice magnetica di precisione (serie `OBD` o `HBPG`) è la scelta standard per getti in oro intricati e filigrana, perché i sottili spilli in acciaio inox turbinano all'interno di cavità strette e sotto i rebbi senza arrotondare i bordi esterni degli alloggiamenti né rimuovere peso misurabile dall'oro.
Una lucidatrice magnetica rimuove i segni pesanti delle materozze su oro e argento?
No. Gli spilli magnetici puliscono la texture superficiale leggera e aumentano la brillantezza all'interno delle cavità, ma non asportano i monconi pesanti delle materozze né la pelle profonda della rivestitura. Tagliare e rifinire le materozze a monte, poi usare media in plastica fine in una macchina a disco centrifugo prima della brillantatura magnetica.
Il lucidante chimico per argento è sicuro per lotti di gioielleria in produzione?
I bagni chimici liquidi rimuovono rapidamente l'ossidazione superficiale, ma non levigano i graffi e possono lasciare una superficie porosa e opaca se usati eccessivamente. La finitura di massa con media in plastica, spilli magnetici e tutoli di mais a secco leviga e brunisca l'argento meccanicamente senza bagni acidi aggressivi.
Come mantengo minima la perdita di metalli preziosi durante la lucidatura a lotti?
Evitare mezzi ceramici a taglio aggressivo su oro e argento teneri. Utilizzare coni in plastica a legante resinoso fine solo dove la pelle di fusione necessita di livellamento, e affidarsi a spilli magnetici non abrasivi, sfere di brunitura ad alta allumina e mezzi asciutti in guscio di noce o tutolo di mais per la lucidatura.
Perché i miei pezzi in argento hanno presentato macchie o ossidazione subito dopo la lucidatura a umido?
L'argento si macchia rapidamente quando l'acqua del composto si asciuga lentamente sul metallo in cestelli aperti. Sciacquare immediatamente l'argento finito in acqua pulita e asciugare rapidamente il carico all'interno di un'asciugatrice centrifuga a calore (`35` o serie `70`) prima dell'imballaggio.
Quali dettagli devo inviare prima di ordinare l'attrezzatura per la finitura di oro o argento?
Inviare foto ravvicinate chiare dei vostri pezzi fusi o stampati che mostrino filigrana o aperture, dimensioni complessive, tipo di lega e volume giornaliero del lotto. I nostri ingegneri possono consigliare l'architettura della camera e il grado del mezzo più adatti dalle foto e dai disegni.
[DESIGN: Checklist annotata per la richiesta d'acquisto che mostra primi piani di fusioni, aperture di griffe/filigrana e note sul volume del lotto per oro e argento]
 +86-592-2381506


 Rete IPv6 supportata
