


Guida al tamburo magnetico: formati delle macchine, design della vasca del tamburo e applicazioni industriali
Un tamburo magnetico industriale risolve un problema di finitura che i trucioli ceramici e i coni di plastica non riescono a toccare: rimuovere le micro-bave e aumentare la brillantezza all'interno di filettature strette, fori ciechi trasversali e recessi intricati senza arrotondare i bordi di precisione esterni. Tuttavia, chi cerca una macchina per lucidatura magnetica spesso si trova confuso tra unità da banco compatte per gioielleria, modelli industriali pesanti da pavimento e macchine con vasca a tamburo vibrante che dall'esterno sembrano simili.
Questa guida illustra come è costruito un tamburo magnetico industriale, in cosa la sua vasca a tamburo stazionaria differisce da una vasca vibrante, quali metalli non magnetici tratta meglio e dove deve cedere il passo alle macchine ceramiche o a barile. Per una nomenclatura più ampia delle attrezzature, consultare nomi delle macchine di finitura e finitura vibratoria.
Come funziona un tamburo magnetico industriale
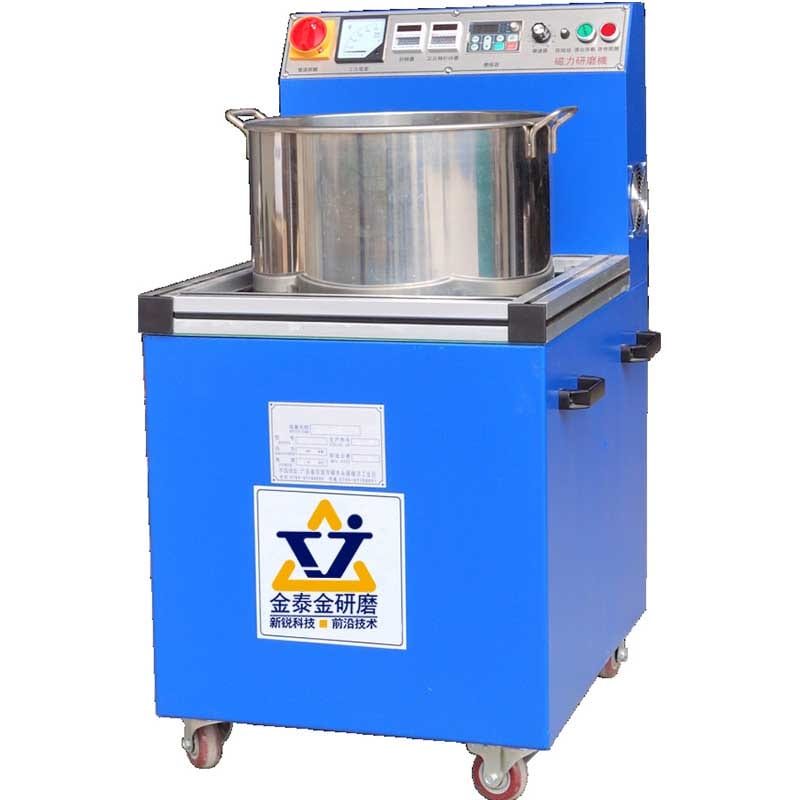
A differenza di un barile rotativo o di una vasca vibratoria in cui l'intero contenitore si muove, una macchina per lucidatura magnetica mantiene ferma la camera di lavoro e muove solo i sottili spilli in acciaio inossidabile al suo interno.
[DESIGN: Schema in sezione di un tamburo magnetico industriale che mostra il disco magnetico rotante sotto una vasca a tamburo non magnetica stazionaria riempita di spilli in acciaio inossidabile]
Campo magnetico rotante sotto una vasca a tamburo stazionaria
Sotto il fondo non magnetico della vasca a tamburo, un motore ad alta velocità fa ruotare un array bilanciato di potenti magneti permanenti. Mentre il campo magnetico spazza la base della vasca, trascina migliaia di minuscoli spilli in acciaio inossidabile in un vortice tridimensionale turbinante. Poiché la vasca stessa resta ferma, non c'è alcun telaio vibrante pesante né peso eccentrico rumoroso.
Come i sottili spilli in acciaio inossidabile raggiungono fori ciechi e filettature
I triangoli ceramici o i coni di plastica standard si dispongono ad arco sopra i piccoli fori e non toccano mai le radici delle filettature interne. Gli spilli magnetici sottili sono abbastanza stretti da infilarsi direttamente in fori ciechi, teste di viti con intaglio e passaggi trasversali, ruotando rapidamente contro ogni parete interna. La lucidatura con spilli magnetici pulisce le intersezioni interne senza danneggiare gli spigoli esterni affilati.
Perché acqua e composto mantengono fresco il bagno di spilli
Gli spilli magnetici si muovono velocemente all'interno di un bagno compatto, generando attrito localizzato e asportando fini particelle metalliche. Far funzionare il tamburo magnetico con acqua pulita e composto liquido—come `compound-JTJ50` per la brillantatura dell'inox o `compound-JTJ60` per la lucidatura di metalli fini—raffredda il carico, lubrifica il movimento degli spilli e tiene in sospensione i trucioli rimossi. Non far mai funzionare gli spilli magnetici a secco su parti metalliche, altrimenti il calore e la polvere metallica macchieranno rapidamente il lotto.
Unità da banco per gioielleria versus macchine industriali di produzione
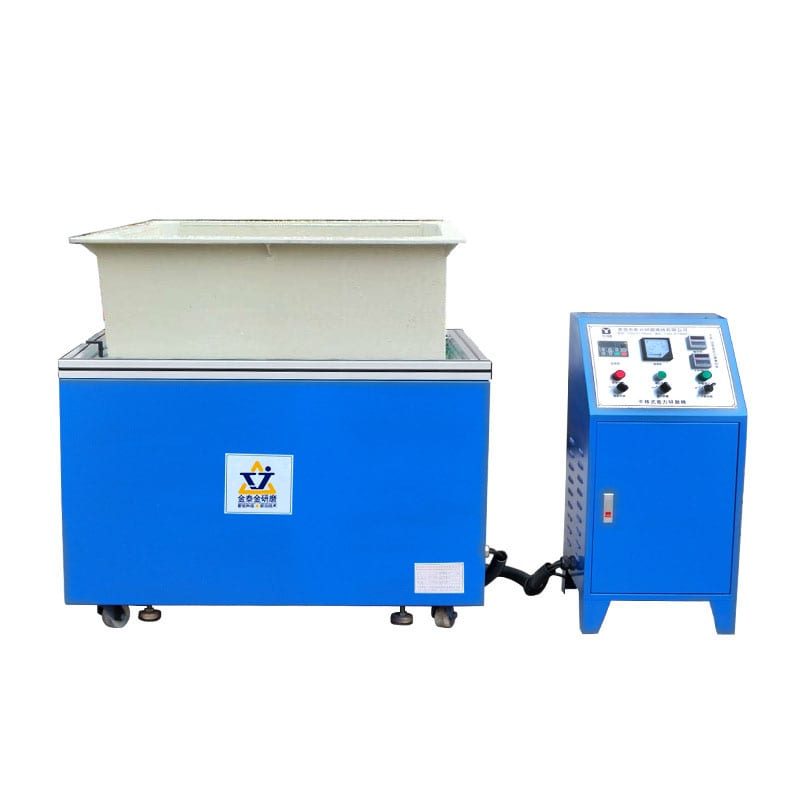
I tamburi magnetici compatti da tavolo venduti per i banchi di gioielleria sono una classe di prodotto diversa, costruita per lavorazioni leggere da studio, non inferiori—servono semplicemente piccoli lotti artigianali. Le piattaforme industriali macchina per lucidatura magnetica, come le nostre serie `OBD-30`, `OBD-35`, `OBD-60`, `OBD-70`, `OBD-90`, `OBD-100` e `OBD-HBPG` / `HBPG-01` / `HBPG-02`, utilizzano motori heavy-duty, ampie zone di lavorazione rettangolari o circolari e raffreddamento industriale per turni di fabbrica continui. Abbinare la classe costruttiva della macchina al volume del turno giornaliero invece di acquistare un'unità da banco per la produzione di fabbrica.
Vasca magnetica stazionaria vs vasca a tamburo vibrante
Poiché entrambe le macchine presentano una camera a cielo aperto, gli acquirenti confondono spesso una vasca a tamburo magnetica con la vasca di una macchina per finitura vibratoria. La loro meccanica interna e il loro ruolo in officina sono completamente diversi.
| Caratteristica di confronto | Vasca a tamburo magnetico (serie `OBD` / `HBPG`) | Vasca a tamburo vibrante (serie `ZL`) |
|---|---|---|
| Come si trasmette l'energia | Disco magnetico rotante sotto una vasca non magnetica stazionaria | Motore eccentrico che fa vibrare una vasca con rivestimento in poliuretano montata su molle |
| Mezzo utilizzato | Sottili spilli magnetici in acciaio inossidabile | Mezzo di finitura preformato in ceramica, plastica, allumina ad alta densità o acciaio |
| Azione principale | Sbavatura di fori interni, pulizia leggera dei bordi, brillantatura rapida | Rimozione pesante delle bave, arrotondamento dei bordi, livellamento dei segni di fresatura |
| Leghe compatibili | Metalli non magnetici e debolmente magnetici (inossidabile 304/316, ottone, rame, alluminio, oro, argento) | Praticamente tutti i metalli e le plastiche, incluso l'acciaio al carbonio |
| Conservazione dei bordi | Mantiene nitidi i bordi esterni affilati e le filettature fini | Arrotonda i bordi esterni in proporzione al tempo di ciclo |

Confronto affiancato in officina di una vasca a tamburo magnetica stazionaria con spilli in acciaio inossidabile accanto a una vasca a tamburo vibrante montata su molle riempita di triangoli ceramici
Perché una vasca a tamburo magnetica non può essere rivestita in acciaio spesso
Affinché il campo magnetico rotante raggiunga gli spilli in acciaio inossidabile all'interno della camera, il fondo di una vasca a tamburo magnetica deve essere sottile e non magnetico—tipicamente polimero durevole o composito non magnetico. Le vasche vibranti, al contrario, utilizzano robusti involucri in acciaio rivestiti di poliuretano colato spesso per resistere all'impatto continuo della ceramica. Non versare mai trucioli ceramici pesanti in una vasca magnetica, altrimenti incrinerai il sottile fondo non magnetico.
Quando una vasca vibrante è la scelta migliore
Se le vostre parti presentano pesanti bave di segatura, scorie laser o visibili gradini di fresatura CNC su ampie superfici piane, i sottili spilli magnetici non hanno la massa per livellare quei segni. Questi lavori appartengono a una vasca vibrante o alla camera delle macchine per finitura a barile caricata con mezzo ceramico o plastico abrasivo. La finitura magnetica rifinisce e pulisce le parti intricate; non sostituisce l'asportazione meccanica pesante.
Abbinare la finitura vibratoria di sgrossatura con una passata magnetica
Molti stabilimenti di minuteria di precisione utilizzano entrambe le macchine in sequenza: una vasca vibratoria con media ceramica o plastica rimuove le bave esterne pesanti, e una breve passata in un tamburo magnetico pulisce i fori trasversali interni e lucida le scanalature strette. Combinando entrambe le fasi si elimina la sbavatura manuale al banco. Utilizzare ciascuna vasca per il lavoro per cui il peso del suo media è stato progettato.
Vasca singola versus multi-zona e formati magnetici a tavola larga
I lotti di piccoli pezzi si lavorano bene in vasche circolari (`HBPG-01`, `HBPG-02`), mentre i vassoi industriali più larghi (serie da `OBD-30` a `OBD-100`) utilizzano ampie zone di lavorazione rettangolari alimentate da molteplici array magnetici. Le configurazioni a tavola larga della macchina per lucidatura magnetica distribuiscono i pezzi uniformemente in modo che i raccordi pesanti in ottone o acciaio inox non si accumulino in un angolo morto. Scegliere la forma della vasca in base alla distribuzione dei pezzi e al peso del lotto per turno.
Vista dall'alto che confronta una vasca compatta circolare per tamburo magnetico con un'ampia tavola rettangolare industriale per lucidatura magnetica della serie OBD
Quali pezzi e leghe sono adatti a una macchina per lucidatura magnetica
Gli aghi magnetici funzionano correttamente solo su materiali che non si attaccano alla piastra magnetica rotante sotto la vasca del tamburo. Verificare prima il magnetismo della lega evita lotti rovinati.

Pannello campione di pezzi verificati per tamburo magnetico tra cui rivetti ciechi, gruppi interruttore, bossoli di cartucce, punte di penne a sfera e componenti ceramico-metallici
Acciaio inossidabile austenitico, ottone, rame e bronzo
Acciaio inossidabile non magnetico 304 e 316, ottone, rame e bronzo sono candidati ideali per un tamburo magnetico. Pezzi di produzione reali collaudati in bagni di aghi magnetici includono rivetti ciechi, gruppi interruttore, bossoli di cartucce, punte di penne a sfera, casse di orologi e boccole filettate per valvole. Consultare le nostre guide sulle finiture per acciaio inossidabile e sulla finitura delle leghe di rame per la cura dei composti specifica per lega.
Alluminio e pressofusioni in zinco con cavità fini
Alloggiamenti in alluminio intricati e pressofusioni in zinco con tasche cieche per viti si lucidano rapidamente nei bagni di aghi magnetici senza la pesante pallinatura causata dai triangoli ceramici. Utilizzare un composto liquido delicato e neutro affinché l'alluminio tenero non si scurisca durante il ciclo, e mantenere i tempi di ciclo controllati affinché le alette di raffreddamento sottili e le nervature delicate rimangano intatte. Consultare la nostra guida sulle finiture per alluminio per mantenere le superfici non ferrose pulite e prive di macchie alcaline.

Alloggiamento in alluminio pressofuso con alette di raffreddamento fini prima e dopo la sbavatura con aghi magnetici, con fori ciechi per viti puliti
Metalli preziosi e componenti ceramico-metallici di precisione
Pressofusioni per gioielleria, montature in oro e argento e parti ceramiche di precisione con contatti metallici delicati traggono vantaggio dagli aghi magnetici che raggiungono sotto le griffe e all'interno delle fessure filigranate senza perdere peso metallico misurabile. Poiché gli aghi scivolano e pallinano delicatamente invece di asportare materiale in massa, la perdita di metallo prezioso rimane minima. La lucidatura magnetica aumenta la brillantezza all'interno delle cavità dove le ruote in tessuto non possono mai arrivare.
Perché l'acciaio al carbonio e l'inossidabile martensitico falliscono nelle vasche magnetiche
I pezzi in acciaio al carbonio semplice, ghisa e acciaio inossidabile fortemente magnetico della serie 400 si attaccano direttamente al fondo della vasca del tamburo non appena i magneti girano, trascinando sul fondo e rigando il rivestimento mentre gli aghi si agglomerano attorno ad essi. Non lavorare mai pezzi fortemente ferromagnetici in un tamburo magnetico—indirizzare l'acciaio al carbonio e le leghe magnetiche verso vasche vibratorie o tamburi rotativi.
Scegliere aghi magnetici, composti e strumenti di separazione
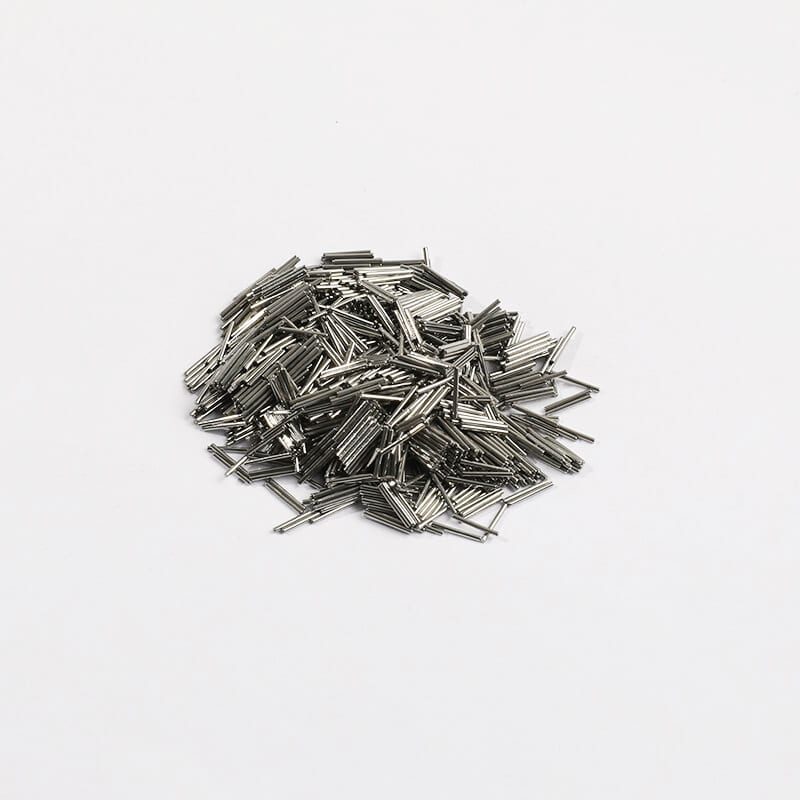
Una macchina per lucidatura magnetica si basa sulla dimensione degli aghi, sulla pulizia dell'acqua e sulla rapida separazione post-ciclo per garantire risultati ripetibili turno dopo turno.
Primo piano di aghi magnetici fini in acciaio inossidabile insieme a un separatore magnetico di aghi e un'asciugatrice centrifuga a calore
Abbinare lo spessore degli aghi alla caratteristica più stretta del pezzo
Gli aghi magnetici sono disponibili in diametri fini per filigrana delicata e in calibri più pesanti per la sbavatura di acciaio inossidabile più tenace. Gli aghi più sottili raggiungono più in profondità filettature strette e micro-fessure, mentre gli aghi più spessi offrono una pulizia dei bordi più energica su rivetti stampati e terminali in ottone. Selezionare la dimensione degli aghi in modo che entrino liberamente nei fori critici senza incastrarsi permanentemente nelle cavità cieche.
Composti liquidi per lucidatura e inibizione della ruggine
Non utilizzare mai gli aghi magnetici in semplice acqua di rubinetto, che lascia i pezzi opachi e causa ruggine o agglomerazione degli aghi quando inattivi. Abbinare i cicli su inossidabile con `compound-JTJ50` per la lucidatura o `compound-JTJ60` per la lucidatura fine dei metalli, e utilizzare `compound-HM3` per il supporto finale della brillantezza. Forniamo composti liquidi per sistemi a media umido, senza mai progettare formule chimiche di pulizia personalizzate.
Separare gli aghi in modo pulito senza perdere carica
Gli aghi magnetici in acciaio inossidabile sono minuscoli e aderiscono tenacemente ai pezzi bagnati per tensione superficiale. Estrarre i pezzi a mano lascia aghi vaganti intrappolati nelle cavità e costa minuti per lotto. Utilizzare schermi di separazione dedicati, bagni di risciacquo e strumenti di recupero magnetico degli aghi affinché ogni ago ritorni nella vasca del tamburo e nessun ago venga spedito all'interno dei gruppi finiti.
Operatore che risciacqua e separa gli aghi magnetici in acciaio inossidabile dai raccordi in ottone finiti su uno schermo di recupero a maglia fine
Asciugatura rapida per centrifugazione per prevenire macchie sulla minuteria lucida
I pezzi bagnati estratti da un bagno magnetico si macchiano rapidamente se lasciati asciugare all'aria in officina—specialmente raccordi in ottone, rame e acciaio inossidabile. Risciacquare immediatamente in acqua pulita e asciugare in un'asciugatrice centrifuga a calore (modelli `35`, `35A`, `70` o `70A`). Consultare la nostra guida sulla separazione, lavaggio e asciugatura post-finitura per un flusso di cella pulito.
Flusso di lavoro di produzione passo dopo passo in un tamburo magnetico
Gestire un tamburo magnetico senza intoppi richiede disciplina su dimensione del carico, livello dell'acqua e manutenzione degli aghi. Seguire questi quattro passaggi per lotti costanti.
| Fase del flusso di lavoro | Azione in officina | Cosa monitorare | Errore comune da evitare |
|---|---|---|---|
| 1. Pre-pulizia e selezione | Rimuovere olio pesante, grasso e parti ferromagnetiche | Macchie d'olio sull'acqua; qualsiasi parte che aderisce a una calamita a mano | Mescolare viti in acciaio al carbonio in un lotto di acciaio inossidabile |
| 2. Caricare la vasca e il composto | Riempire la vasca del tumbler con acqua pulita, aghi e composto liquido | Circolazione uniforme degli aghi su tutta la zona magnetica | Far funzionare gli aghi a secco o con sola acqua senza composto |
| 3. Caricare i pezzi e avviare il ciclo | Aggiungere gradualmente i pezzi non magnetici nel letto di aghi in movimento | Tumbling fluido senza accumulo di pezzi negli angoli morti | Sovraccaricare la vasca in modo che i pezzi si urtino tra loro |
| 4. Separare, risciacquare e asciugare | Separare i pezzi dagli aghi, risciacquare e asciugare con centrifuga | Zero aghi vaganti bloccati in fori ciechi o cave | Lasciare ottone o acciaio inossidabile bagnati ad asciugare all'aria nei cestelli |
[DESIGN: Sequenza di lucidatura magnetica in quattro fasi che mostra raccordi in ottone privi di olio che entrano nel bagno di aghi, turbinano sotto il composto, si separano su un setaccio ed escono da un'asciugatrice centrifuga]
Sgrassare i pezzi lavorati oleosi prima del carico
L'olio da taglio e i lubrificanti da stampaggio rivestono immediatamente i sottili aghi in acciaio inossidabile, facendoli agglomerare e scivolare sul metallo senza lucidarlo. Lavare i componenti lavorati oleosi prima di immergerli nella vasca del tumbler. Acqua pulita e pezzi privi di olio sono il modo più rapido per raddoppiare l'efficacia degli aghi magnetici.
Verificare la densità di carico affinché i pezzi circolino liberamente
Versare troppi raccordi pesanti in ottone in una macchina per lucidatura magnetica in una sola volta blocca lo strato inferiore contro il fondo della vasca mentre i pezzi superiori toccano appena gli aghi. Caricare i pezzi in lotti controllati affinché il letto di aghi sostenga e separi ogni pezzo. Quando i pezzi si muovono fluidamente su tutta la vasca, l'uniformità del ciclo rimane elevata.
Evitare l'incastramento degli aghi in fori ciechi stretti
Anche aghi minuscoli possono incastrarsi in una cava o in un foro la cui larghezza corrisponde strettamente alla lunghezza o al diametro dell'ago. Provare prima una manciata di pezzi e ispezionare i fori ciechi sotto luce intensa dopo la separazione. Se gli aghi si bloccano in una cava specifica, cambiare la geometria degli aghi o regolare le tolleranze dei fori a monte.
Mantenere e rigenerare la carica di aghi magnetici
Dopo molti turni, gli aghi in acciaio inossidabile perdono gradualmente i bordi affilati e raccolgono fini residui metallici. Scaricare regolarmente l'acqua sporca dalla vasca del tumbler, lavare bene gli aghi e rabboccare il peso degli aghi usurati affinché il campo magnetico azioni sempre un letto pieno e vivace. Gli aghi puliti lucidano il doppio più velocemente degli aghi rivestiti di residui.
Aghi magnetici in acciaio inossidabile freschi e lucidi confrontati con aghi anneriti rivestiti di residui che richiedono lavaggio con composto
Errori comuni nell'acquisto o nell'uso di un tumbler magnetico
Evitare queste quattro trappole di officina quando si aggiunge un tumbler magnetico al proprio reparto di finitura.
[DESIGN: Pannello di risoluzione problemi che mostra quattro difetti di lucidatura magnetica: pezzi in acciaio al carbonio bloccati sul fondo della vasca, fori ciechi con aghi incastrati, alluminio scuro per composto errato e ottone macchiato d'acqua]
Aspettarsi che gli aghi magnetici eliminino pesanti segni di utensile CNC
Gli acquirenti a volte sperano che una macchina per lucidatura magnetica elimini in pochi minuti profondi solchi di tornio o pesanti vibrazioni di segatrice a nastro. Gli aghi magnetici sbavano bordi leggeri e lucidano le superfici, ma non rimuovono materiale pesante. Livellare prima i segni pesanti di utensile in una fase di sgrossatura vibratoria o a barile—vedere segni di rettifica e levigatura.
Far funzionare leghe fortemente magnetiche nella vasca
Caricare staffe in acciaio al carbonio o acciaio inossidabile martensitico della serie 400 in una vasca del tumbler magnetica blocca i pezzi piatti contro la piastra magnetica rotante, graffiando sia i pezzi che il sottile fondo non magnetico della vasca e fermando la circolazione degli aghi. Verificare sempre il magnetismo della lega con una semplice calamita a mano prima di caricare lotti sconosciuti. Tenere rigorosamente gli acciai ferromagnetici nelle vasche vibratorie o nei barili rotativi.
Ignorare le dimensioni della vasca e il raffreddamento della piastra magnetica
I turni industriali continui riscaldano il motore di azionamento e la piastra magnetica sotto la vasca del tumbler. Le unità hobbistiche scarsamente ventilate si surriscaldano e perdono la forza magnetica o fanno scattare gli interruttori termici a metà turno. Le piattaforme industriali `OBD` e `HBPG` sono progettate per il servizio continuo in officina con ventilazione adeguata e azionamenti robusti.
Saltare l'ispezione degli aghi post-ciclo su assemblaggi critici
Su raccordi medicali, automobilistici o per il controllo dei fluidi, un singolo ago in acciaio inossidabile vagante rimasto all'interno di una porta cieca può bloccare una valvola a valle o cortocircuitare un contatto elettrico. Prevedere un rapido soffio d'aria, un controllo visivo illuminato dei fori e un risciacquo secondario dopo l'asciugatura centrifuga prima che i pezzi passino all'assemblaggio finale. Non saltare mai la verifica della presenza di aghi sui passaggi interni dei fluidi, sulle porte filettate o sugli alloggiamenti degli interruttori incassati.
Come Xiamen Jin Tai Jin costruisce linee magnetiche e di finitura di massa
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marchio: Jings Polish), la nostra officina è nata nel 1992 e la nostra azienda è stata formalmente costituita nel 2002, fornendo oltre 200,000+ set di soluzioni di rettifica e lucidatura a clienti in tutto il mondo. Attraverso le nostre macchine e l'offerta del catalogo, produciamo 21 piattaforme di macchine supportate da 24 diritti di proprietà intellettuale cinesi concessi—inclusi 1 brevetto di invenzione, 17 brevetti di modello di utilità e 6 brevetti di design—sotto la certificazione ISO 9001 `00726Q01571R001` (valida dal 2026-06-03 al 2029-06-02) e le certificazioni CE `M.2023.206.C88121` (Verticale, modelli 8) e `M.2023.206.C88120` (Orizzontale, modelli 13, inclusi `HBPG-01` e `HBPG-02`), valide fino al 2028-07-24.

Linea di assemblaggio Jings Polish con lucidatrici magnetiche a tavola larga serie OBD e vasche magnetiche circolari HBPG insieme a macchine vibranti e apparecchiature di asciugatura
Apparecchiature industriali magnetiche, vibranti e di asciugatura che produciamo
Produciamo lucidatrici magnetiche di precisione (`OBD-30`, `OBD-35`, `OBD-60`, `OBD-70`, `OBD-90`, `OBD-100` e `OBD-HBPG` / `HBPG-01` / `HBPG-02`), vasche e canali vibranti (serie `ZL` e `L`), macchine per finitura a barile, unità a disco e a barile centrifughe, macchine per finitura a trascinamento, asciugatrici centrifughe a caldo (`35`, `35A`, `70`, `70A`) e pulitori per mezzi abrasivi. Forniamo inoltre mezzi abrasivi per rettifica, mezzi per finitura a secco⟧/IC⟧ e compound verificati `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` e `MC8`.
Limiti chiari su ciò che non forniamo
In linea con i nostri standard per la scelta di un fornitore di finitura di massa e finitura per officine conto terzi, dichiariamo apertamente il nostro ambito. Non gestiamo un'officina conto terzi né accettiamo pezzi dei clienti per lucidatura a pagamento; non vendiamo lucidatrici manuali, ruote lucidanti in tessuto o barre di cera solida; non forniamo abrasivi per sabbiatura, elettrolucidatura, lucidatura chimica, placcatura, passivazione o rivestimento PVD; e non progettiamo formule di pulizia personalizzate.
Tempi di consegna standard e personalizzati
Le configurazioni standard di tumbler magnetico e lucidatrice magnetica hanno un tempo di costruzione di 25 a 35 giorni. Linee ingegnerizzate su misura, layout di separazione specializzati e celle di asciugatura integrate richiedono 45 a 60 giorni.
Richiesta di una valutazione ingegneristica dalle foto dei pezzi
Non promettiamo prove gratuite su campioni inviati per posta né garantiamo tempi di ciclo prima di aver esaminato il vostro pezzo. Inviate invece foto chiare dei vostri pezzi che mostrino filettature, fori ciechi, grado della lega e finitura desiderata tramite la nostra pagina soluzione di lucidatura personalizzata—i nostri ingegneri possono valutare le vostre foto e disegni per confermare se è più adatta una vasca tumbler magnetica o una vasca vibrante.
Domande frequenti
Quali materiali si possono lucidare in un tumbler magnetico?
Un tumbler magnetico funziona al meglio su metalli non magnetici o debolmente magnetici come 304 e 316 acciaio inossidabile, ottone, rame, bronzo, alluminio, zinco, oro e argento. L'acciaio al carbonio fortemente magnetico e l'acciaio inossidabile serie 400 aderiscono alla piastra magnetica e vanno invece lavorati in vasche vibranti o barili rotativi.
Qual è la differenza tra una vasca tumbler magnetica e una vasca tumbler vibrante?
Una vasca tumbler magnetica rimane ferma con un sottile fondo non magnetico mentre i magneti fanno ruotare sottili spilli in acciaio inossidabile in acqua e compound. Una vasca vibrante vibra su molle pesanti con un involucro in acciaio rivestito in poliuretano e utilizza mezzi in ceramica, plastica o acciaio per asportazioni più pesanti e arrotondamento dei bordi.
Una lucidatrice magnetica può rimuovere segni pesanti di fresatura CNC?
No. Gli spilli magnetici rimuovono bave leggere, puliscono filettature interne e aumentano la brillantezza all'interno di cavità intricate, ma mancano della massa per livellare gradini profondi di fresatura CNC o bave pesanti di segatura. Quando sono presenti segni pesanti, eseguire prima una fase di sgrossatura con mezzi ceramici o plastici in vasca vibrante.
Perché i miei spilli magnetici si agglomerano o lasciano i pezzi opachi?
L'agglomerazione e le finiture opache si verificano solitamente quando pezzi oleosi contaminano il bagno d'acqua, quando si usa semplice acqua di rubinetto senza compound liquido, o quando si accumula truciolo sporco nella vasca. Sgrassare preventivamente i pezzi, utilizzare compound brillantanti verificati (`JTJ50` o `JTJ60`) e scaricare regolarmente l'acqua sporca.
Come posso evitare che gli spilli magnetici si incastrino nei fori piccoli?
Verificare il diametro e la lunghezza degli spilli rispetto alle cave cieche o alle alesature più strette sul disegno del pezzo, ed eseguire un piccolo test visivo prima di impegnarsi in carichi completi. Inserire nella routine di scarico un risciacquo pulito, la separazione magnetica e un controllo con soffio d'aria.
Quali dettagli devo inviare prima di ordinare un tumbler magnetico industriale?
Inviare foto chiare dei vostri pezzi che mostrino alesature o cave interne, dimensioni complessive del pezzo, tipo di lega e volume giornaliero del lotto. I nostri ingegneri possono fornire una raccomandazione iniziale su macchina e spilli dalle foto e dai disegni prima di preventivare.
[DESIGN: Checklist annotata per la richiesta dell'acquirente con angolazioni fotografiche dei pezzi, primi piani dei fori ciechi e note sul grado della lega per la lucidatura magnetica]
 +86-592-2381506


 Rete IPv6 supportata
