


Apparecchiature per la finitura dei bordi dei tubi: scelta delle camere a lotti per sbavatura e scorificazione
I tratti tagliati di tubo e condotti metallici escono raramente da una sega a nastro, troncatrice a freddo o taglio laser pronti per il montaggio. Bave interne ed esterne incidono gli O-ring, impigliano i cablaggi e feriscono gli operatori, mentre il taglio termico lascia perle di scoria fragili che si staccano nelle linee fluidiche. La scelta delle apparecchiature per la finitura dei bordi dei tubi inizia distinguendo le smussatrici meccaniche a singola estremità dalle camere di finitura di massa a lotti che eseguono la scorificazione e l'arrotondamento dei bordi su centinaia di pezzi per ciclo.
Questa guida spiega come le apparecchiature industriali per la finitura dei bordi dei tubi gestiscono manicotti tagliati, lunghezze estese di tubo e scoria laser senza limatura manuale. Per la terminologia generale delle camere, consultare nomi delle macchine di finitura e finitura vibrante.
Perché i bordi tagliati di tubi e condotti falliscono il controllo di montaggio
Ogni metodo di taglio dei tubi lascia un profilo di difetto specifico lungo il bordo interno ed esterno. Capire cosa è realmente presente sul bordo evita di acquistare la fase di finitura sbagliata.
Confronto ravvicinato di tre estremità tagliate di tubo in acciaio inox che mostra bave interne ripiegate da sega, perle di scoria termica da laser e arrotondamento pulito dei bordi da finitura di massa
Bave ripiegate da taglio a sega sulle pareti interne ed esterne
Le seghe a freddo e le troncatrici abrasive spingono il metallo duttile davanti al dente anziché tranciarlo nettamente, ripiegando un labbro tagliente sia verso il foro sia verso il diametro esterno. Anche una bava sottile impedisce ai raccordi di precisione per tubo di appoggiare a filo o incide le guarnizioni in elastomero durante l'inserimento. Rimuovere uniformemente le bave ripiegate su entrambi i bordi richiede media che raggiungano l'interno del foro così come la parete esterna.
Scoria da taglio laser e gocce di bava fusa sulle asole dei tubi
Le macchine di taglio laser per tubi ricavano smussi complessi, fori trasversali e asole di montaggio in pochi secondi, ma goccioline di ossido fuso — spesso dette scoria o bava di taglio — si solidificano lungo il solco inferiore e sulla parete interna del tubo. A differenza delle morbide bave da sega, la scoria laser è dura, fragile e saldamente fusa all'acciaio base. Tentare la scorificazione di bordi tagliati al laser con chip plastici morbidi fa perdere ore perché il media scivola sulla perla di ossido dura.
Bordi tranciati taglienti che falliscono i controlli di sicurezza e verniciatura
La punzonatura o tranciatura di tubo a parete sottile lascia bordi affilati come lame che tagliano le mani degli operatori e causano il ritiro della vernice a polvere o liquida dallo spigolo durante la cottura. La finitura di massa smussa quegli spigoli vivi in un raggio di bordo liscio e uniforme su ogni foro e faccia terminale simultaneamente. Un arrotondamento costante dei bordi protegge sia gli operatori di assemblaggio sia i rivestimenti superficiali successivi.
Bave interne su fori trasversali dove gli utensili manuali non arrivano
Forare fori trasversali o fresare asole in manicotti idraulici crea bave d'uscita taglienti dentro il condotto principale. Un operatore con sbavatore manuale o smerigliatrice a nastro pulisce facilmente il bordo esterno, ma manca metà delle intersezioni interne. La finitura di massa a lotti e le camere ad aghi magnetici raggiungono l'interno dei fori trasversali senza dipendere dalla vista dell'operatore.
Abbinare le apparecchiature per la finitura dei bordi a lunghezza e forma del tubo
Non ogni tubo entra in una vasca circolare. La scelta delle apparecchiature per la finitura dei bordi dei tubi dipende innanzitutto da lunghezza del pezzo, spessore di parete e tolleranza delle superfici esterne al contatto di burattatura.
| Geometria tubo / condotto | Architettura camera consigliata | Media e azione | Regola chiave di selezione |
|---|---|---|---|
| Manicotti tagliati corti, collari e raccordi | Vasca vibrante circolare (serie `ZL`) con vaglio di separazione | Triangoli ceramici o cilindri a taglio obliquo in flusso a spirale | Verificare la larghezza del canale vasca rispetto al manicotto più lungo |
| Tubi dritti lunghi e telai tubolari saldati | Vasca vibrante rettangolare lunga (`L1300`, `L1500`, `L1800`) | Media ceramici pesanti in vasca lineare o scomparti divisi | Usare divisori di scomparto per tubi pesanti per evitare collisioni |
| Tubi in ottone, rame e alluminio a parete sottile | Buratto rotativo o vasca vibrante delicata con coni plastici | Coni plastici a legante resinoso e composto liquido neutro | Ammortizzare gli urti affinché le pareti sottili non si ovalizzino o ammaccano |
| Raccordi filettati di precisione e fori interni | Lucidatrice magnetica di precisione (serie `OBD` / `HBPG`) | Aghi sottili in acciaio inox azionati dentro fori e filettature | Ideale per sbavatura interna senza arrotondare filetti di precisione |
| Estremità di tubi lavorate pesanti ad alto valore | Macchina di finitura a trascinamento ad alta velocità | Mandrini bloccati trascinati in un letto abrasivo stazionario | Garantisce zero ammaccature pezzo-su-pezzo su estremità pesanti di precisione |

Confronto in officina tra una vasca vibrante circolare per collari corti e una lunga vasca vibrante rettangolare per sezioni di tubo dritte
Vasche vibranti circolari per collari e raccordi corti
Anelli corti di tubo tagliati a misura, manicotti valvola e staffe tubolari stampate ruotano liberamente in una macchina per finitura vibrante standard come i nostri modelli `ZL150`, `ZL300C` o `ZL600C`. Il flusso elicoidale mantiene i pezzi separati nel letto di media mentre lavora sia il diametro esterno sia i bordi accessibili del foro. I vagli di separazione integrati scaricano in modo pulito i manicotti finiti dalla carica di media a fine ciclo.
Vasche vibranti rettangolari per tubi lunghi e guide
Le sezioni lunghe di tubo non possono curvare attorno alla cupola centrale di una vasca circolare senza incastrarsi o urtarsi testa contro testa. Le lunghe vasche rettangolari — come i nostri modelli `L1300`, `L1500` e `L1800` — accolgono comodamente lunghezze estese di tubo lungo una vasca dritta rivestita in poliuretano. L'aggiunta di divisori rimovibili consente di lavorare tubi pesanti affiancati senza collisioni.
Buratti rotativi per arrotondamento uniforme su tubi corti
Quando raccordi corti a parete spessa richiedono un arrotondamento deciso e silenzioso senza vibrazione ad alta frequenza, un tamburo della nostra linea di buratti rotativi offre una pressione a cascata regolare. Poiché i pezzi scivolano anziché rimbalzare, i buratti rotativi producono raggi di bordo netti e costanti su raccordi in acciaio e ottone. Evitare di sovraccaricare tubi a parete sottile in grandi tamburi dove il peso in caduta potrebbe schiacciare le estremità.
Tamburo di buratto rotativo che scarica raccordi in acciaio arrotondati su un vaglio di separazione
Unità magnetiche e a trascinamento per assiemi tubolari di precisione
Quando un raccordo porta filettature esterne fini accanto a delicati fori trasversali interni, la burattatura libera in ceramica può battere le creste dei filetti. Una lucidatrice magnetica di precisione (serie `OBD-30` fino a `OBD-100` o `OBD-HBPG`) fa ruotare aghi sottili in acciaio inox nei passaggi interni lasciando nitidi i filetti esterni. Per collettori lavorati pesanti che non possono toccarsi tra loro, le macchine a trascinamento ad alta velocità fissano ogni pezzo su un mandrino dedicato.
Come eseguire la scorificazione di tubi e lamiere tagliati al laser
La scoria termica da taglio laser o plasma è una delle lavorazioni più impegnative nella carpenteria metallica. Sapere come le camere di finitura di massa eseguono la scorificazione — e dove serve un aiuto a monte — evita aspettative di ciclo irrealistiche.
Sezioni di tubo in acciaio tagliate al laser prima e dopo la scorificazione vibrante ceramica, con bordi delle asole puliti e linee di taglio prive di bave
Perché i media ceramici e a taglio obliquo sono essenziali per la scorificazione
La scoria laser fragile si frantuma e si stacca solo se colpita ripetutamente da media abrasivi densi e a spigoli vivi. I coni plastici leggeri rimbalzano sulle perle di ossido indurite senza rimuoverle. Caricare triangoli ceramici densi o cilindri a taglio obliquo della nostra linea di media abrasivi così che le punte affilate colpiscano direttamente la linea di taglio. Per scorie laser pesanti, la ceramica da taglio ad alta densità supera sempre i media plastici.
Supporto dei composti per la rimozione di ossidi e calamina
L'acqua semplice diventa rapidamente fango grigio di ossido durante i cicli di scorificazione su tubo in acciaio al carbonio o inox. L'uso di liquidi specifici per sbavatura e decalaminazione — come `compound-LC10` per sbavatura, `compound-MC8` per rimozione di ruggine e ossidi, o `compound-JTJ20` per taglio sgrossante su inox — mantiene aperti i pori della ceramica e in sospensione la scoria staccata. Il drenaggio continuo scarica la polvere fine di scoria dalla vasca prima che graffi le pareti del tubo.
Gestione di spruzzi di saldatura pesanti e scoria plasma spessa
Le apparecchiature per la finitura dei bordi dei tubi a massa rimuovono in modo affidabile scorie laser leggere-medie e normali bave da sega su interi lotti. Tuttavia, grossi spruzzi di saldatura o sporgenze spesse di scoria plasma vanno staccati meccanicamente a monte prima di caricare la camera. Tentare di rimuovere blocchi massicci di scoria in una vasca vibrante spreca durata del media e arrotonda eccessivamente i bordi puliti altrove sul pezzo.
Controllo del gioco del foro dopo la scorificazione
Man mano che i triangoli ceramici si consumano in un ciclo di scorificazione, piccoli frammenti rotti possono incastrarsi in fori stretti o asole laser. Dimensionare sempre il media rispetto all'asola o al diametro interno più stretto a disegno, usando le quote del media usurato anziché quelle del chip nuovo. Non affidarsi mai solo a un vaglio di separazione per estrarre un triangolo ceramico incastrato in un foro stretto.
[DESIGN: Controllo con calibro che confronta media triangolari ceramici usurati rispetto ad asole laser strette e diametri interni dei tubi]
Media, composti ed essiccatori per linee di tubi e condotti
Far funzionare senza intoppi le apparecchiature per la finitura dei bordi dei tubi richiede l'abbinamento della geometria del media e della chimica liquida alla lega del tubo — acciaio al carbonio, acciaio inox, alluminio o rame.
Assortimento di cilindri ceramici a taglio obliquo, coni plastici a legante resinoso e aghi magnetici inox accanto a campioni di tubi metallici tagliati
Scelta di forme di media che raggiungono l'interno dei fori
Cilindri dritti e sfere grandi lavorano solo il bordo esterno del tubo, lasciando intatte le bave interne a meno che il foro sia abbastanza ampio da far scorrere il media attraverso. Cilindri a taglio obliquo e triangoli ceramici ad angolo acuto penetrano negli imbocchi del foro da più angolazioni senza fare ponte sull'apertura. Verificare il rapporto media-foro su un disegno campione prima di ordinare cariche sfuse.
Protezione dei tubi in acciaio al carbonio dalla ruggine flash
I tratti di tubo in acciaio al carbonio e dolce arrugginiscono in pochi minuti dopo la sbavatura a umido se lasciati bagnati all'aria di officina. Eseguire cicli a umido con composto inibitore di ruggine (`compound-LC10`, `compound-MC8` o `compound-JTJ25`), risciacquare bene e asciugare subito. Vedere la nostra guida separazione, lavaggio e asciugatura post-finitura per prevenire la corrosione flash tra le fasi.
Ammortizzazione per tubi in alluminio e rame a parete sottile
I tubi teneri non ferrosi — come curve in rame HVAC e tubo in alluminio a parete sottile — si ammaccano e graffiano facilmente sotto media ceramici pesanti. Passare a coni plastici leggeri a legante resinoso con `compound-JTJ60` o `compound-JTS5` (per lamiera sottile e profili delicati), mantenendo un volume generoso di media affinché i tubi non urtino tra loro. Consultare le nostre guide finiture su alluminio e finitura delle leghe di rame per consigli specifici per lega.
Asciugatura rapida nei fori tramite essiccatori centrifughi riscaldati
L'acqua intrappolata in tratti cavi e raccordi ciechi scola lentamente su rastrelliere aperte, lasciando aloni minerali e punti di ruggine interni. Un essiccatore centrifugo riscaldato — come i nostri modelli `35`, `35A`, `70` o `70A` — centrifuga via l'acqua intrappolata dai fori cavi mentre il flusso d'aria calda completa l'asciugatura in un solo passaggio. L'asciugatura centrifuga rapida elimina le macchie d'acqua interne su raccordi in inox e acciaio al carbonio.
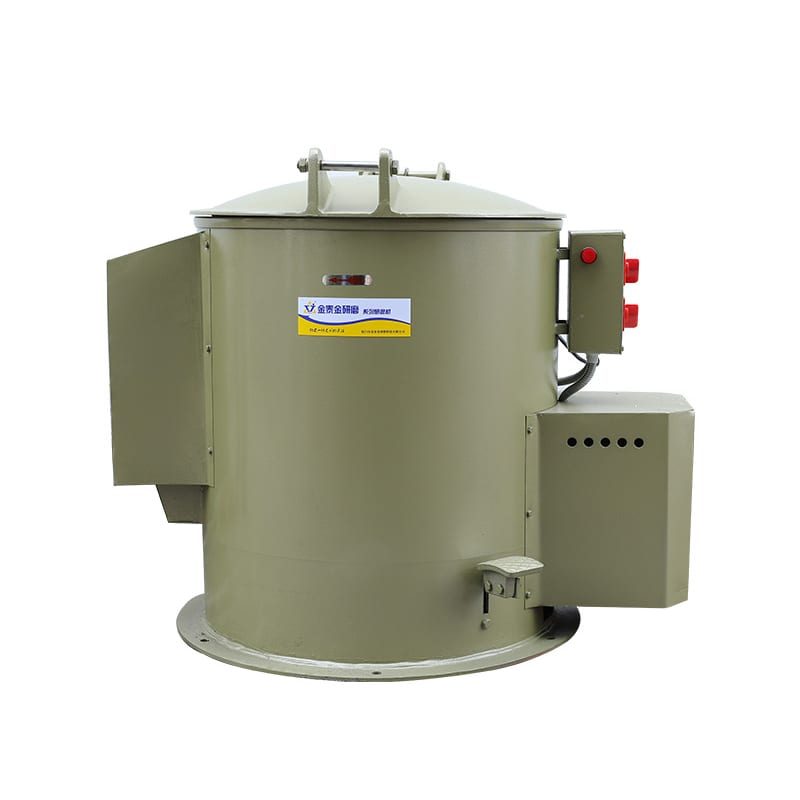
Cesto di essiccatore centrifugo riscaldato pieno di manicotti di tubo corti appena risciacquati pronti per la rimozione rapida dell'umidità
Finitura di massa a lotti vs smussatrici dedicate per estremità di tubi
Chi valuta apparecchiature per la finitura dei bordi dei tubi confronta spesso camere vibranti o a buratto con spazzolatrici rotative a filo metallico o smussatrici CNC per estremità. Entrambe hanno un ruolo preciso in reparto e risolvono colli di bottiglia diversi.
| Fattore di confronto | Camere di finitura di massa (Vibrazione / Buratto / Trascinamento) | Smussatrice dedicata d'estremità / Spazzolatrice a filo |
|---|---|---|
| Pezzi per ciclo | Da decine a centinaia di pezzi tagliati per lotto | Un'estremità di tubo alla volta |
| Asole laterali laser e fori trasversali | Sbava e arrotonda tutte le asole laterali simultaneamente | Raggiunge solo la faccia aperta dell'estremità del tubo |
| Effetto su parete e superficie esterna | Pulisce e leviga uniformemente anche la parete esterna | Lascia intatte parete esterna e fori laterali |
| Tubo pratico più lungo | Limitato dalla lunghezza di vasca o buratto (famiglia max `L1800`) | Lunghezza tubo illimitata tramite mandrino passante |
| Manodopera operatore | Carico a lotti, ciclo temporizzato, separazione automatizzata | Alimentazione o bloccaggio continuo tubo per tubo |
[DESIGN: Schema comparativo che mostra la finitura vibrante a lotti di tratti corti asolati rispetto alla smussatura meccanica a singola estremità di barre lunghe]
Quando le camere a lotti superano le macchine a singola estremità
Se l'officina taglia distanziali corti, manicotti di scarico forati o staffe in tubo asolate al laser con più fori laterali, una smussatrice a singola estremità tocca solo due punte e lascia tagliente ogni asola laterale. Le apparecchiature per la finitura dei bordi dei tubi a lotti finiscono entrambe le estremità, ogni asola laterale e l'intera superficie esterna in un unico ciclo non presidiato. Più fori e ritagli ha un tubo, più rapidamente si ripaga la finitura a lotti.
Quando restano necessarie le smussatrici a singola estremità o le macchine utensili
Barre intere di tubo strutturale che richiedono uno smusso pronunciato per saldatura o un'estremità filettata devono passare su un tornio dedicato d'estremità o una smussatrice passante. La finitura di massa arrotonda nettamente gli spigoli vivi; non lavora smussi geometrici profondi di saldatura. Non costruiamo torni smussatori a singola estremità, smerigliatrici angolari manuali né levigatrici a nastro abrasivo.
Integrare taglio grezzo e finitura automatizzata a lotti
I produttori di tubi ad alto volume abbinano spesso seghe a freddo automatiche o tagliatubi laser direttamente a una cella a vasca vibrante. I pezzi tagliati cadono in cesti forati, attraversano sbavatura ceramica e risciacquo con composto, ed escono da un essiccatore centrifugo pronti per saldatura o verniciatura. Vedere la nostra guida finitura per conto terzi per organizzare celle multi-pezzo.
[DESIGN: Flusso integrato di finitura tubi che collega cesti di taglio, vasca vibrante di sbavatura, vasca di risciacquo ed essiccatore centrifugo]
Evitare sorprese di segni superficiali su tubi decorativi
Nel lavorare tubi in acciaio inox a vista per arredo o corrimano lucidi, ricordare che i media di burattatura sfregano l'intero esterno oltre al bordo tagliato. Se la parete esterna presenta già una satinatura direzionale da preservare, la burattatura libera la trasformerà in una finitura opaca non direzionale. Consultare segni di molatura e carteggiatura e finiture dell'acciaio inox prima di burattare tubi pre-satinati.
Errori comuni nell'acquisto di apparecchiature per la finitura dei bordi dei tubi
Scegliere la dimensione di camera o il grado di media sbagliato trasforma una cella automatizzata per scorificazione in una postazione di rilavorazione manuale. Evitare questi quattro errori d'acquisto ricorrenti.
[DESIGN: Pannello diagnostico con quattro errori di finitura tubi: media ceramici incastrati in un foro, estremità sottili ammaccate, tubo al carbonio con ruggine flash e spruzzi di saldatura pesanti non rimossi]
Ignorare la lunghezza del pezzo rispetto alla larghezza del canale vasca
I collari corti ruotano fluidamente nelle vasche circolari, ma tratti più lunghi di tubo si incastrano di traverso tra bordo esterno e colonna interna. Appena un tubo fa ponte sul canale, il flusso del media si ferma e i pezzi sbattono tra loro. Misurare il pezzo più lungo rispetto alla larghezza del canale vasca o passare a una vasca rettangolare (`L1300`, `L1500`, `L1800`).
Sottovalutare l'incastro del media nei fori cavi
Ordinare media grandi che entrano a fatica nel diametro interno del tubo — o media piccoli pari al diametro del foro — garantisce pezzi bloccati. Due chip triangolari possono incastrarsi insieme dentro un cilindro cavo e bloccare ogni rondella o O-ring successivo. Scegliere media decisamente più piccoli del foro per scorrere attraverso, oppure nettamente più grandi per non entrarvi mai.
Aspettarsi lucidatura a specchio da un singolo ciclo di sbavatura
I triangoli ceramici con `compound-LC10` tagliano bave e solchi di scorificazione in modo aggressivo, lasciando una superficie opaca pulita e uniforme — non a specchio. Se il disegno richiede brillantezza su raccordi inox o in ottone, prevedere una seconda fase di brillantatura con ceramica ad alta allumina, sfere in acciaio o guscio di noce/tutolo di mais secco con `compound-JTJ50` o `compound-HM3`. Non chiedere mai a una sola carica di media grossolano di asportare scoria pesante e lucidare a specchio.
Saltare la protezione anticorrosione e l'asciugatura rapida
I raccordi in acciaio al carbonio estratti bagnati da un separatore vibrante e lasciati tutta la notte in cassetta presenteranno ruggine flash prima del turno del mattino. Abbinare fin dal primo giorno la finitura a umido dell'acciaio a composti antiruggine e un essiccatore centrifugo riscaldato dedicato. Risciacquo e asciugatura corretti proteggono i bordi puliti appena prodotti dalla macchina.
Come Xiamen Jin Tai Jin costruisce linee di finitura tubi e bordi
In Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marchio: Jings Polish), la nostra officina ha iniziato nel 1992 e la nostra azienda è stata formalmente fondata nel 2002, consegnando oltre 200,000+ impianti di soluzioni di molatura e lucidatura a clienti in tutto il mondo. Nella nostra gamma di macchine e catalogo, produciamo 21 piattaforme di macchine supportate da 24 diritti di proprietà intellettuale cinesi concessi — tra cui 1 brevetto d'invenzione, 17 brevetti di modello di utilità e 6 brevetti di design — con certificazione ISO 9001 `00726Q01571R001` (valida dal 2026-06-03 al 2029-06-02) e certificazioni CE `M.2023.206.C88121` (Verticale, 8 modelli) e `M.2023.206.C88120` (Orizzontale, 13 modelli), valide fino al 2028-07-24.

Reparto assemblaggio presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. con lunghe vasche vibranti rettangolari, vasche circolari con vagli di separazione ed essiccatori centrifughi
Apparecchiature, media e composti di nostra produzione
Produciamo vasche vibranti circolari (serie `ZL` con opzioni di separazione), lunghe vasche vibranti rettangolari (`L1300`, `L1500`, `L1800`), buratti rotativi, unità centrifughe a disco e a barile (`LLF120`, serie `LX`), macchine a trascinamento ad alta velocità, lucidatrici magnetiche di precisione (serie `OBD` e `HBPG`), essiccatori centrifughi riscaldati (`35`, `35A`, `70`, `70A`) e pulitori di media. Produciamo inoltre media ceramici, plastici, ad alta allumina, in acciaio, guscio di noce e tutolo di mais insieme ai nostri composti `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` e `MC8`.
Confini chiari su ciò che non costruiamo né offriamo
In linea con il nostro standard per scegliere un fornitore di finitura di massa, dichiariamo chiaramente il nostro ambito. Non costruiamo smerigliatrici manuali, levigatrici a nastro, torni smussatori per estremità tubi, dischi in panno per lucidatura né pani di cera solida; non forniamo impianti di sabbiatura o granigliatura né abrasivi per proiezione; non offriamo elettrolucidatura, lucidatura chimica, galvanica, passivazione, rivestimento PVD o trattamenti termici; e non gestiamo un servizio di lucidatura o scorificazione conto terzi.
Tempi di consegna per macchine standard e su misura
Le apparecchiature per la finitura dei bordi dei tubi standard vengono spedite entro un tempo di costruzione di 25 – 35 giorni. Vasche lunghe su misura, divisori a scomparti e vagli di separazione speciali richiedono un tempo di costruzione di 45 – 60 giorni.
Avviare una valutazione tecnica con foto dei pezzi
Non promettiamo prove gratuite via spedizione né garantiamo tempi ciclo senza esaminare il vostro pezzo. Inviate invece foto nitide con lunghezza del tubo, diametro del foro, bave di taglio o scoria laser e finitura bordo desiderata tramite la nostra pagina soluzione di lucidatura su misura: i nostri ingegneri valuteranno foto e disegni per consigliare camera, media e composto adatti.
Domande frequenti
Qual è la migliore apparecchiatura per la finitura dei bordi per tubi tagliati corti?
Per collari corti tagliati a misura, distanziali e manicotti asolati, una macchina per finitura vibrante circolare con vaglio di separazione integrato (serie `ZL`) lavora grandi lotti in modo uniforme e separa automaticamente i pezzi dai media a fine ciclo.
Le macchine vibranti possono eseguire la scorificazione di bordi di tubi e lamiere tagliati al laser?
Sì. Triangoli ceramici ad alta densità o cilindri a taglio obliquo abbinati a composti per sbavatura e decalaminazione (`LC10` o `MC8`) rimuovono a lotti la tipica scoria laser e le bave taglienti. Spruzzi di saldatura pesanti o grumi spessi di plasma vanno comunque staccati meccanicamente prima del carico.
Come finire tubi lunghi senza che si incastrino in una vasca circolare?
Passare da una vasca circolare a una lunga vasca vibrante rettangolare (`L1300`, `L1500` o `L1800`). Le vasche rettangolari mantengono i tubi allungati allineati lungo il canale e i divisori rimovibili impediscono collisioni tra tubi pesanti.
Come evitare che i media di burattatura si incastrino nei fori dei tubi?
Verificare il diametro interno più piccolo e la larghezza dell'asola laterale a disegno rispetto alle dimensioni del media usurato, non del chip nuovo. Scegliere un media sufficientemente piccolo da attraversare il foro oppure abbastanza grande da non entrarvi mai.
La finitura di massa rimuove le bave interne dai fori trasversali di un tubo?
Sì, purché il media o gli aghi magnetici possano entrare nel foro. Per piccoli fori di precisione e filettature interne dove i chip ceramici non passano, una lucidatrice magnetica di precisione spinge aghi sottili in acciaio inox direttamente nei fori trasversali senza arrotondare i filetti esterni.
Quali informazioni inviare prima di richiedere un preventivo per finitura tubi?
Inviate foto chiare delle estremità tagliate o della scoria laser, lunghezza totale del tubo, diametri esterno e interno, spessore parete, tipo di lega e volume giornaliero per lotto. I nostri ingegneri possono fornire una prima raccomandazione di macchina e media da foto e disegni prima del preventivo.
[DESIGN: Checklist annotata per richiesta acquirente con primi piani di estremità di tubo tagliate, misure dei fori e note sulle quantità per lotto]
 +86-592-2381506


 Rete IPv6 supportata
