


Ripolire l'acciaio inossidabile in produzione: quando la finitura di massa può ripristinare e far rivivere i lotti
Quando la ferramenta in acciaio inossidabile esce dal magazzino opaca, si graffia durante la movimentazione su una linea di assemblaggio o mostra scolorimento da saldatura dopo la fabbricazione, gli acquirenti cercano modi per ripolire l'acciaio inossidabile, far tornare brillante la posateria o ripristinare i raccordi corrosi alle condizioni originali. La maggior parte dei consigli online presuppone che si stia pulendo un lavello da cucina con una pasta domestica. In un reparto produttivo, cercare di far rivivere centinaia di cerniere graffiate, manicotti di valvole o staffe stampate a mano distrugge i margini del turno.
Questa guida spiega quando la finitura di massa a lotti può ripolire l'acciaio inossidabile in modo pulito, come separare la ferramenta rimovibile dai pannelli architettonici fissi e quali macchine, mezzi abrasivi e composti ripristinano una lucentezza uniforme. Per le regole di processo di base sull'inossidabile, consultare finiture dell'acciaio inossidabile e rimozione dei graffi dall'acciaio inossidabile.
Perché l'acciaio inossidabile perde la sua finitura
Prima di scegliere una macchina per ripristinare un lotto, identificare cosa ha effettivamente opacizzato il metallo. Scaglie ossidate, polvere di ferro inglobata e solchi da movimentazione meccanica richiedono fasi completamente diverse all'interno della vasca.
Quattro campioni di ferramenta in acciaio inossidabile che mostrano graffi da movimentazione, ruggine superficiale da macchie di tè, colorazione termica arcobaleno da saldatura e velo opaco di composto essiccato
Graffi da movimentazione e sfregamento tra contenitori
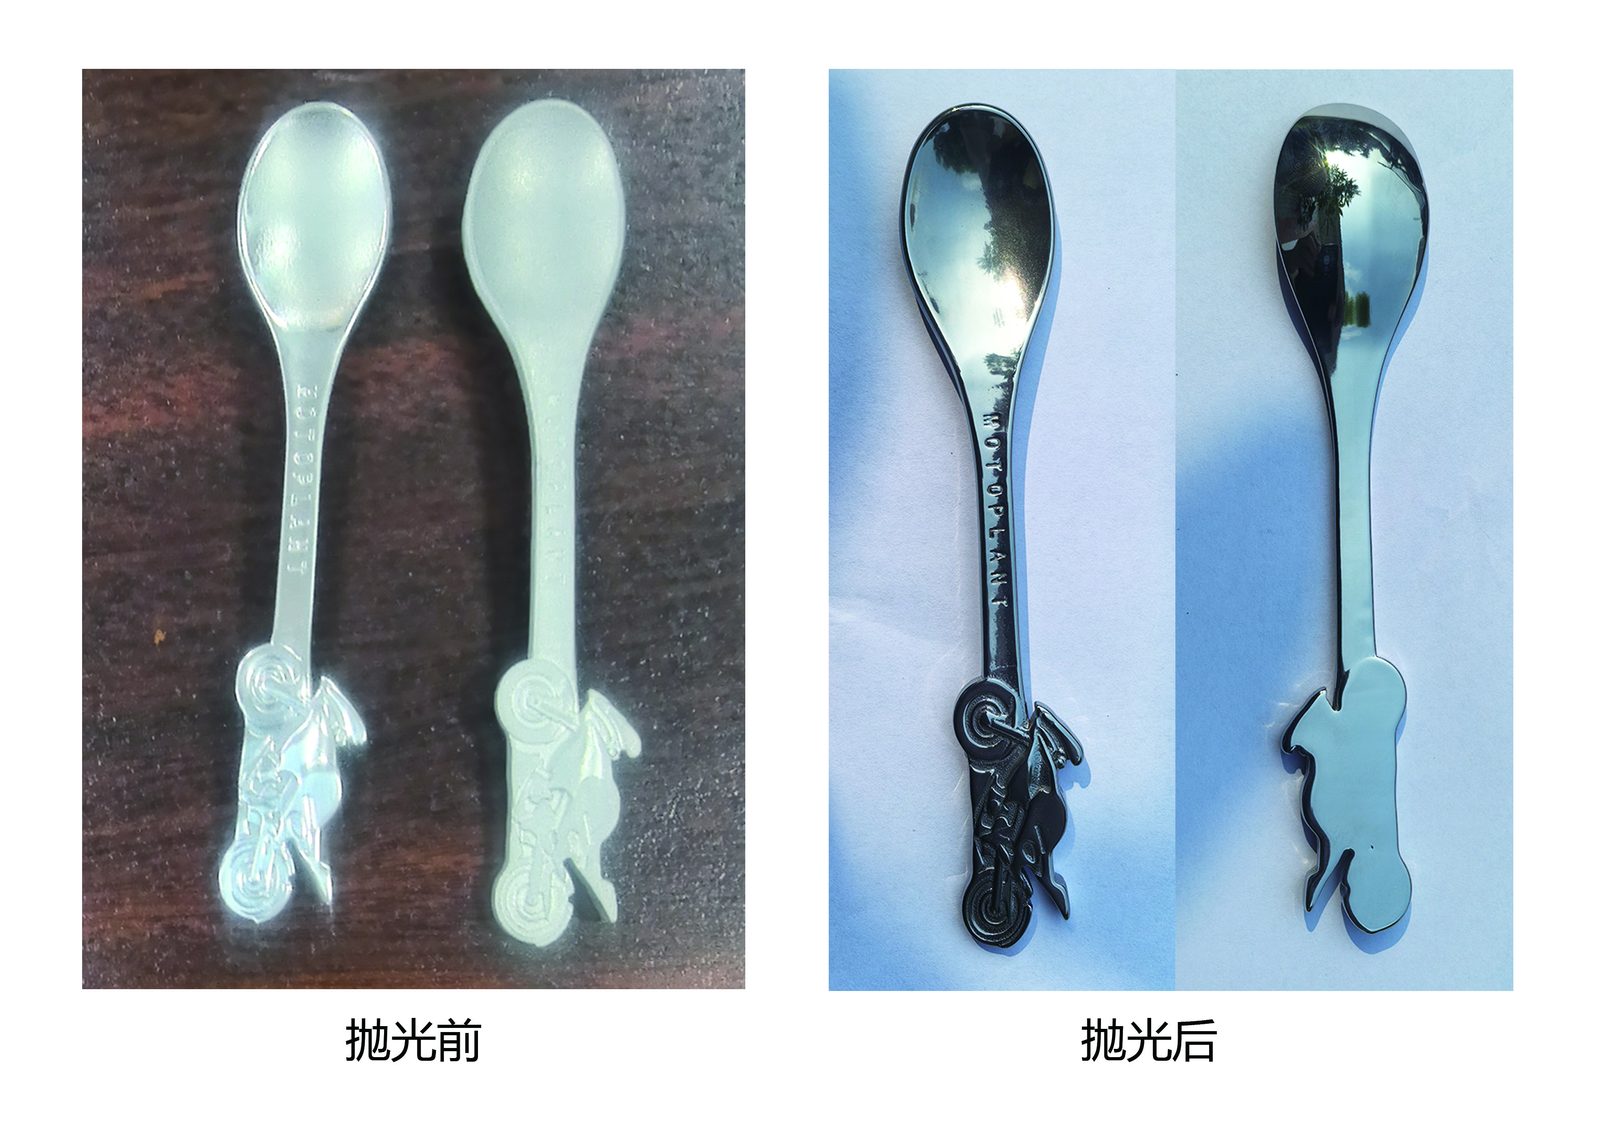
Staffe inossidabili sfuse, cucchiai e boccole tornite scaricati in contenitori metallici si sfregano l'uno contro l'altro durante il trasporto. Quei micro-graffi diffondono la luce, facendo apparire un lotto un tempo brillante opaco e usurato. I graffi superficiali da movimentazione rispondono bene a una breve sgrossatura con mezzi plastici seguita da una lucidatura con allumina alta o acciaio per far tornare brillante l'intero lotto.
Ruggine superficiale, macchie di tè e ferro inglobato
L'acciaio inossidabile resiste alla corrosione solo quando la sua superficie ricca di cromo rimane pulita e priva di ferro estraneo. I pezzi lavorati con utensili in acciaio al carbonio usurati o conservati vicino a scintille di molatura raccolgono particelle di ferro vaganti che fioriscono in macchie arancioni di tè. Prima che qualsiasi mezzo brillantante tocchi il pezzo, `compound-MC8` rimuove la ruggine staccando l'ossido di ferro superficiale in modo che la corrosione non ritorni.
Colorazione termica da saldatura o lucidatura a secco
La saldatura a punti, la puntatura laser e la lucidatura a secco eccessivamente aggressiva con mola lasciano bande di ossido gialle, blu o color paglia sulle superfici inossidabili. La colorazione termica è un sottile strato chimico di ossido piuttosto che un graffio, quindi la sola pasta brillantante vi scivola sopra. Rimuovere meccanicamente la colorazione termica richiede mezzi abrasivi taglienti (`compound-LC10` o `compound-JTJ20`) piuttosto che una lucidatura leggera.
Velo di composto essiccato e macchie minerali da acqua dura
Molti lotti inossidabili "opachi" non sono affatto graffiati—sono ricoperti di residui di sapone essiccato o macchie di calcio da acqua dura dovute a un risciacquo insufficiente. Eseguire un ciclo di lavaggio pulito e asciugatura centrifuga può far rivivere la lucentezza originale senza asportare metallo. Consultare la nostra guida lavaggio e asciugatura separati post-finitura per una corretta separazione del risciacquo.
Finitura di massa a lotti vs rigenerazione pezzo singolo
Non ogni lavoro che richiede di ripolire l'acciaio inossidabile appartiene a una vasca vibrante o a un barile rotativo. Separare prima i lotti di produzione rimovibili dalle installazioni fisse in campo.
| Scenario di ripolitura | Miglior approccio in officina | Le vasche a lotti possono gestirlo? | Regola decisionale chiave |
|---|---|---|---|
| Cerniere, elementi di fissaggio, valvole e posateria graffiati | Vasca vibrante, barile rotativo o lucidatrice magnetica | Sì — ideale per il ripristino a lotti | Separare i pezzi per lega e profondità dei graffi iniziali |
| Solchi profondi da CNC o cordoni di saldatura pesanti | Riparazione a monte con nastro/disco seguita da finitura di massa | Parziale — la vasca leviga dopo che i segni pesanti sono stati livellati | La finitura di massa non può cancellare solchi profondi senza arrotondare gli spigoli |
| Corrimano, lavelli o pannelli da cucina installati | Pad manuali in loco o mole lucidatrici fisse | No — non possono entrare in una vasca di burattatura chiusa | Mantenere i pannelli architettonici fissi su utensili manuali/portatili |
| Pezzi che necessitano di placcatura, passivazione o verniciatura trasparente | Fornitore chimico o di placcatura dedicato dopo la lucidatura | No — non forniamo placcatura, passivazione o vernici | La finitura di massa fornisce solo una finitura metallica meccanica nuda |
[DESIGN: Diagramma di flusso decisionale che separa la ferramenta inossidabile a lotti rimovibile adatta a vasche vibranti/barili dai pannelli architettonici fissi che richiedono lavoro in loco]
Lotti di ferramenta rimovibile che le vasche ripristinano in modo pulito
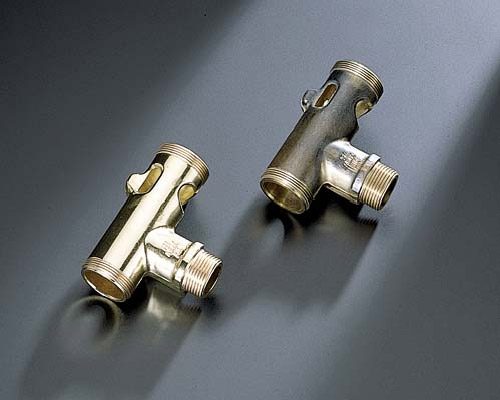
I componenti inossidabili piccoli e medi—come cerniere, corpi valvola, posateria, molle elicoidali, contatti elettrici e staffe stampate—entrano facilmente in vasche vibranti, barili rotativi o unità centrifughe. Poiché il mezzo abrasivo circonda ogni faccia simultaneamente, le vasche a lotti ripristinano finiture uniformi opache, satinate o lucidate a specchio su centinaia di pezzi per carico. La lavorazione a lotti trasforma ore di rilavorazione manuale in un unico ciclo temporizzato.
Solchi profondi che richiedono una livellatura meccanica a monte
Se un pezzo in acciaio inossidabile è caduto sul cemento o presenta un profondo segno di chatter da tornio, la finitura direttamente in media brillantante fine luciderà solo il fondo del solco. Livellare prima i solchi localizzati profondi mediante molatura a monte, come dettagliato in segni di molatura e levigatura. La finitura di massa rifinisce superfici uniformi; non è un sostituto per la rimozione di danni meccanici profondi.
Perché l'acciaio inossidabile architettonico fisso non può utilizzare camere di burattatura
Spesso gli appaltatori cercano ripolish stainless steel cercando tamponi manuali per ravvivare porte di ascensori installate, banconi di ristoranti o ringhiere marine. Le attrezzature di burattatura richiedono pezzi sciolti all'interno di una camera in movimento, quindi le strutture fisse restano fuori dal nostro ambito. Non costruiamo smerigliatrici manuali, levigatrici a nastro, ruote di lucidatura in tessuto o kit di ripristino in loco.
Ambito onesto: nessun servizio conto terzi o di rivestimento
Alcuni acquirenti vogliono spedire inventario di acciaio inossidabile opaco a un produttore di attrezzature per un ripristino una tantum a pagamento, o chiedono successivamente una verniciatura trasparente per fissare la lucentezza. Non gestiamo un'officina conto terzi e non promettiamo sigillatura trasparente, applicazione di vernice, passivazione o servizi di ripristino—costruiamo le macchine che le fabbriche e le officine conto terzi utilizzano internamente.
Scegliere la macchina giusta per ripulire l'acciaio inossidabile
Selezionare la camera giusta dal nostro portafoglio macchine dipende dal fatto che i vostri pezzi necessitino di rimozione aggressiva dell'ossido, brillantatura cosmetica delicata o pulizia di fori interni.

Linea di macchine Jings Polish utilizzate per il ripristino dell'acciaio inossidabile: vasche vibranti circolari con separatore, buratto a doppio barile e lucidatrice magnetica di precisione
Vasche vibranti per la rimozione generale dei graffi e la rilucidatura
Una macchina di finitura vibrante (serie `ZL`) è il cavallo di battaglia più versatile per ripulire l'acciaio inossidabile in lotti. Le vasche a cielo aperto consentono agli operatori di ispezionare il recupero della superficie a metà ciclo senza fermare l'intera linea, mentre i vagli di separazione integrati scaricano la ferramenta ripristinata in modo pulito. Consultate la nostra guida finitura vibrante per come il movimento della vasca distribuisce uniformemente i graffi leggeri.
Barili rotativi per un ripristino silenzioso e a tolleranze strette
Quando piastre stampate sottili o raccordi di precisione soddisfano già tolleranze dimensionali strette e necessitano solo di una delicata rilucidatura, un tamburo lento della nostra linea macchine per finitura a barile evita vibrazioni aggressive. I media in cascata scivolano dolcemente sulle superfici, ripristinando la lucentezza mantenendo i raggi dei bordi stretti. Le configurazioni a doppio barile consentono inoltre a un'officina di eseguire la levigatura a umido in un tamburo e la brillantatura a secco nel successivo.
Unità centrifughe per piccola ferramenta ossidata
I piccoli componenti in acciaio inossidabile—come maglie di orologi, connettori di catene, fibbie e fissaggi in miniatura—spesso non hanno peso individuale sufficiente per tagliare rapidamente in una vasca standard. Le unità a disco centrifugo (`LLF120`) e le macchine centrifughe a barile moltiplicano la pressione effettiva dei media, rimuovendo l'ossidazione e ripristinando rapidamente la luminosità. Cicli centrifughi brevi e controllati ravvivano piccoli lotti di ferramenta senza aggrovigliamenti.
Lucidatrici magnetiche per filettature ossidate e fori ciechi
Quando manicotti di valvole in acciaio inossidabile, alloggiamenti di interruttori o raccordi filettati accumulano scaglie o scolorimento all'interno di fori ciechi, i trucioli ceramici non riescono a raggiungere l'interno. Una lucidatrice magnetica di precisione (serie da `OBD-30` a `OBD-100` o `OBD-HBPG`) fa ruotare spilli fini in acciaio inossidabile all'interno di fori e scanalature interni. L'azione degli spilli magnetici ripristina la luminosità interna lasciando affilate le creste delle filettature esterne.

Primo piano di una vasca di lucidatura magnetica di precisione che ripristina filettature interne e fori trasversali su manicotti di valvole in acciaio inossidabile
Media e composti che ripristinano e ravvivano l'acciaio inossidabile
Scegliere la carica di consumabili giusta è ciò che trasforma un lotto opaco e ossidato in acciaio inossidabile pulito e spedibile. Abbinare la durezza dei media e la chimica liquida rigorosamente al difetto in ingresso.

Disposizione in cinque fasi dei consumabili con triangoli ceramici da taglio, coni plastici legati con resina, sfere brillantanti ad alta allumina, media asciutti in pannocchia di mais e composti liquidi Jings Polish verificati
Media da taglio per ossidazione pesante e graffi profondi
Se i pezzi presentano segni di lavorazione visibili, colorazione termica o graffi profondi da manipolazione, iniziare con triangoli ceramici preformati o cilindri tagliati ad angolo della nostra linea media da molatura. I trucioli ceramici da taglio asportano lo strato superficiale danneggiato in modo che l'intero pezzo parta da una base opaca uniforme ed omogenea. Non tentare mai di brillantare sopra graffi profondi—uniformare prima la superficie con il taglio.
Media plastici per una delicata levigatura pre-lucidatura
Quando i pezzi presentano solo leggeri graffi da contenitore o lieve opacità superficiale, i trucioli ceramici pesanti rimuovono più metallo del necessario. I coni plastici legati con resina levigano delicatamente i segni superficiali proteggendo angoli vivi e incisioni delicate. I media plastici sono il ponte più sicuro tra il danno grezzo e la brillantatura finale dell'acciaio inossidabile.
Media ad alta allumina, acciaio e pannocchia a secco per la rilucidatura
Una volta che la superficie è uniforme, passare ai media brillantanti non abrasivi—sfere ceramiche ad alta allumina o media in acciaio temprato—per comprimere i picchi superficiali in una lucentezza brillante. Per posateria o ferramenta in acciaio inossidabile decorativo che necessita di una lucentezza calda e asciutta, proseguire con gusci di noce o pannocchia di mais a secco della nostra linea media per finitura a secco. I media brillantanti non asportano mai le bave; brillantano solo una superficie adeguatamente preparata.
Composti Jings Polish verificati per il ripristino dell'acciaio inossidabile
L'acqua corrente da sola macchia l'acciaio inossidabile di grigio e lascia che le particelle fini di ferro si depositino di nuovo sul metallo. Abbinare i nostri codici chimici verificati a ciascuna fase del ripristino:
- `compound-MC8`: Rimuove ruggine superficiale, macchie da tè e leggera scaglia di ossido.
- `compound-LC10`: Supporta la sbavatura aggressiva e la pulizia pesante dei bordi.
- `compound-JTJ20`: Fornisce un'azione di taglio grossolana sulle superfici in acciaio inossidabile.
- `compound-JTJ50`: Ripristina la lucentezza brillante durante i cicli di brillantatura dell'acciaio inossidabile.
- `compound-JTJ60` & `compound-JTS5`: Supporto per la lucidatura fine di ferramenta mista e lamiera sottile in acciaio inossidabile.
- `compound-HM3`: Supporto per la lucidatura finale per una lucentezza pulita e uniforme.

Fusti di composto Jings Polish etichettati (`MC8`, `LC10`, `JTJ20`, `JTJ50`) disposti accanto a un lotto di prova per il ripristino dell'acciaio inossidabile
Procedimento passo dopo passo per ripristinare un lotto di acciaio inox opaco
Seguire una sequenza disciplinata garantisce di ripristinare il lotto al primo passaggio invece di inseguire striature attraverso più cicli successivi.
| Fase | Difetto bersaglio | Scelta di media e composto | Controllo di verifica prima della fase successiva |
|---|---|---|---|
| 1. Sgrassaggio e rimozione ossidi | Film oleoso, macchie da tè, ruggine leggera | Media ceramica o plastica + `compound-MC8` | Assenza di ruggine arancione o rottura d'acqua oleosa sulla superficie |
| 2. Asportazione uniforme | Graffi da manipolazione, colorazione termica, segni di utensile | Triangoli ceramici o coni plastici + `compound-JTJ20` | Finitura opaca uniforme senza ombre di graffi profondi |
| 3. Lucidatura brillante | Superficie opaca che necessita di lucentezza | Media ceramica ad alta allumina o acciaio + `compound-JTJ50` | Luminosità uniforme su superfici piane e recessi |
| 4. Risciacquo pulito e asciugatura centrifuga | Composto residuo e acqua minerale | Risciacquo con acqua pulita + asciugatrice centrifuga a calore (`35`/`70` serie) | Pezzi completamente asciutti e senza macchie sotto luce angolata |
[DESIGN: Pannello di progressione in quattro fasi che mostra una cerniera in acciaio inox graffiata che passa dallo stato grezzo opacizzato attraverso la rimozione ossidi, il taglio opaco uniforme e la finitura brillante asciugata in centrifuga]
Ispezione dei lotti in entrata e smistamento per profondità del danno
Mescolare pezzi leggermente graffiati con pezzi fortemente corrosi nella stessa camera spreca la vita dei media e arrotonda eccessivamente i pezzi buoni mentre si attende che i pezzi peggiori si puliscano. Smistare i lotti in entrata per gravità del difetto prima del carico. Una condizione in entrata costante produce una luminosità in uscita costante.
Rimozione preliminare di olio, sporco di officina e ruggine superficiale
Olio di officina, grasso antiruggine e fluidi da taglio rivestono immediatamente i media di burattatura, trasformando i granuli abrasivi in pietre lisce e inutili. Lavare i pezzi oliati e utilizzare `compound-MC8` se è presente macchiatura arancione da tè. Metallo pulito e media puliti sono non negoziabili prima che inizi qualsiasi fase di lucidatura.
Livellamento dei graffi prima di passare ai media lucidanti
Eseguire la fase di asportazione finché ogni graffio da manipolazione e ombra di colorazione termica scompare in una singola finitura opaca uniforme. Passare troppo presto a sfere d'acciaio o `compound-JTJ50` rende semplicemente i graffi più lucidi e più evidenti. Consultare lucidatura dell'acciaio inossidabile per capire perché la brillantezza non nasconde mai una preparazione scadente.
Risciacquo rapido e asciugatura centrifuga per fissare la rilucidatura
Estrarre l'acciaio inox brillante da una vasca vibrante e lasciarlo asciugare all'aria gocciolando lascia anelli minerali opachi in pochi minuti. Risciacquare prontamente i lotti con acqua pulita e asciugarli in un'asciugatrice centrifuga a calore (`35`, `35A`, `70` o modelli `70A`). L'asciugatura centrifuga rapida preserva la nitida rilucidatura appena creata dalla macchina.

Asciugatrice centrifuga a calore che scarica staffe in acciaio inox brillanti e senza macchie subito dopo il risciacquo con acqua pulita
Prevenire l'opacizzazione e i nuovi graffi dopo il ripristino
Ripristinare un lotto significa poco se i pezzi si opacizzano di nuovo prima di raggiungere il cliente. Proteggere la superficie appena finita direttamente all'uscita della macchina.
Pezzi in acciaio inox puliti che escono da un'asciugatrice centrifuga a calore verso vassoi contenitori rivestiti e compartimentati per prevenire graffi da trasporto
Eliminare la contaminazione incrociata da ferro nelle vasche condivise
Non rilucidare mai l'acciaio inossidabile all'interno di una vasca vibrante o di una carica di media che ha recentemente lavorato staffe in acciaio al carbonio. La polvere microscopica di acciaio al carbonio si incastra nelle superfici inossidabili e provoca nuove macchie di ruggine giorni dopo. Dedicare cariche di media separate e pulire accuratamente le camere per il lavoro sull'inox—una regola fondamentale nella finitura conto terzi.
Fermare le collisioni pezzo-su-pezzo durante lo scarico
L'acciaio inossidabile appena lucidato mostra ogni minima ammaccatura se i pezzi cadono da uno scivolo di scarico alto su cestelli d'acciaio duri. Rivestire i vassoi di raccolta con poliuretano morbido o gomma, mantenere basse le altezze di caduta ed evitare di scaricare lotti pesanti su contenitori duri come il cemento. Una movimentazione delicata allo scarico protegge ore di lucidatura in camera.
Mantenere i media organici asciutti puliti e privi di umidità
Se la fase finale di rinvigorimento utilizza gusci di noce o pannocchie di mais essiccati in un barile rotativo, non caricare mai pezzi umidi direttamente da un risciacquo bagnato. L'umidità agglomera i granuli asciutti in una pasta appiccicosa che macchia l'acciaio lucido. Verificare che i pezzi siano completamente asciutti prima di entrare in qualsiasi tamburo di lucidatura organica a secco.
Capire perché l'acciaio inossidabile nudo necessita di stoccaggio pulito
Poiché non offriamo vernici trasparenti, placcature o passivazione chimica, i vostri pezzi in acciaio inossidabile ripristinati escono dalla macchina come metallo meccanico nudo e pulito. Conservare i lotti finiti in vassoi asciutti, coperti e compartimentati, lontano da polvere di rettifica dell'acciaio al carbonio e fumi acidi di officina. Lo stoccaggio pulito e asciutto mantiene brillante l'acciaio inossidabile ripristinato fino all'assemblaggio finale.
Errori comuni quando si cerca di rivitalizzare l'acciaio inossidabile
Evitate queste quattro trappole di officina quando allestite una linea per rilucidare l'acciaio inossidabile in magazzino.
[DESIGN: Griglia di risoluzione problemi con quattro campioni falliti di ripristino dell'acciaio inossidabile: graffi profondi lucidi da sgrossatura saltata, macchie di acqua minerale, fioriture di ruggine da contaminazione ferrosa e angoli arrotondati da eccessiva burattatura]
Usare composto lucidante per nascondere graffi profondi
I clienti spesso chiedono un liquido magico che rilucidi il metallo profondamente scalfito in un solo passaggio rapido. I composti lucidanti come `compound-JTJ50` e `compound-HM3` lucidano solo lo strato microscopico superiore—non possono riempire o cancellare solchi profondi. Rimuovere sempre prima i graffi meccanici prima di tentare la lucidatura.
Usare media usurati o sottodimensionati che si incastrano nei fori
Le vecchie cariche ceramiche piene di frammenti rotti si bloccano dentro fori per viti, asole e porte di valvole durante i cicli di ripristino. Setacciare regolarmente la carica di media e verificare la dimensione dei chip usurati rispetto all'apertura più piccola del pezzo. Sostituire i media usurati secondo programma previene costosi sbloccaggi manuali.
Burattare eccessivamente pezzi di precisione per inseguire la lucentezza a specchio
Lasciare pezzi in acciaio inossidabile lavorati di precisione in media ceramici aggressivi troppo a lungo arrotonda i bordi critici e riduce le dimensioni esterne nel tentativo di cancellare un graffio ostinato. Ispezionare regolarmente i lotti di prova e impostare timer di ciclo fissi una volta stabilito il finitura target. Proteggere prima le tolleranze dimensionali, poi ottimizzare la brillantezza.
Aspettarsi che la finitura di massa eguagli le lastre piane lucidate a mano
Su grandi lastre architettoniche piatte a specchio, i media di burattatura producono una lucentezza uniforme e non direzionale anziché un riflesso ottico senza distorsioni. Conoscere il requisito del disegno del cliente prima di preventivare—vedere nomi delle macchine di finitura e finiture dell'alluminio per confrontare finiture non direzionali e direzionali.
Come Xiamen Jin Tai Jin costruisce attrezzature per il ripristino dell'acciaio inossidabile
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marchio: Jings Polish), la nostra officina è nata nel 1992 e la nostra azienda è stata formalmente costituita nel 2002, fornendo oltre 200,000+ set di soluzioni di rettifica e lucidatura a clienti in tutto il mondo. Nel nostro catalogo, produciamo 21 piattaforme macchina supportate da 24 diritti di proprietà intellettuale cinesi concessi—inclusi 1 brevetto di invenzione, 17 brevetti di modello di utilità e 6 brevetti di design—sotto la certificazione ISO 9001 `00726Q01571R001` (valida 2026-06-03 a 2029-06-02) e le certificazioni CE `M.2023.206.C88121` (Verticale, modelli 8) e `M.2023.206.C88120` (Orizzontale, modelli 13), valide fino al 2028-07-24.

Reparto produttivo Jings Polish con vasche vibranti, lucidatrici magnetiche e asciugatrici centrifughe a calore per linee di finitura dell'acciaio inossidabile
Attrezzature, media e composti che forniamo
Costruiamo vasche e canalette vibranti (serie `ZL` e `L`), barili rotativi, unità a disco e barile centrifughe (serie `LLF120`, `LX`), finitrici a trascinamento, lucidatrici magnetiche di precisione (serie `OBD` e `HBPG`), asciugatrici centrifughe a calore (`35`, `35A`, `70`, `70A`) e pulitori per media. Produciamo inoltre media in ceramica, plastica, allumina alta, acciaio, gusci di noce e pannocchie di mais insieme ai nostri composti verificati `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` e `MC8`.
Confini chiari su ciò che non offriamo
In conformità con la nostra politica di scelta di un fornitore di finitura di massa, dichiariamo i nostri confini in anticipo. Non gestiamo un'officina conto terzi né accettiamo pezzi per ripristino a pagamento; non offriamo sigillatura trasparente, rivestimento in vernice, placcatura, passivazione, elettrolucidatura o servizi di pulizia in loco; non vendiamo lucidatrici manuali, smerigliatrici angolari, ruote in panno per lucidatura o barre di cera solida per ruote; e non forniamo abrasivi per sabbiatura né progettiamo formule chimiche personalizzate.
Tempi di consegna per attrezzature standard e personalizzate
Le macchine standard per finitura e asciugatura dell'acciaio inossidabile hanno un tempo di produzione di 25 a 35 giorni. Canalette ingegnerizzate su misura, tamburi compartimentati e linee integrate multi-stadio richiedono 45 a 60 giorni.
Richiedere una valutazione iniziale dalle foto dei pezzi
Non promettiamo prove gratuite di campioni inviati per posta né garantiamo tempi di ciclo senza verificare i vostri pezzi effettivi. Inviate foto chiare che mostrino i graffi, l'ossidazione, la geometria dei pezzi e la finitura target del vostro acciaio inossidabile tramite la nostra pagina soluzione di lucidatura personalizzata—i nostri ingegneri possono valutare le vostre foto e disegni per raccomandare l'attrezzatura e il flusso di lavoro dei media giusti, o consigliare su officine multi-metallo insieme alla finitura delle leghe di rame.
Domande frequenti
Una burattatrice vibrante può rilucidare pezzi in acciaio inossidabile graffiati?
Sì, per graffi da movimentazione leggeri e medi su lotti di ferramenta rimovibile. I media ceramici o in plastica legata con resina livellano la superficie graffiata in una finitura opaca uniforme, e una seconda fase con media in allumina alta o acciaio ripristina la lucentezza brillante. I solchi meccanici profondi necessitano comunque prima di una rettifica a monte.
Come rimuovo la ruggine superficiale e le macchie da tè prima di lucidare l'acciaio inossidabile?
Utilizzare un ciclo di deruggine a umido con `compound-MC8` e media ceramici o in plastica puliti per rimuovere l'ossido di ferro arancione senza corrodere il metallo. Risciacquare accuratamente dopo in modo che le particelle di ferro allentate vengano eliminate prima di passare ai media lucidanti.
Potete ripristinare una finitura a specchio su grandi lastre in acciaio inossidabile dentro un tamburo?
No. Le camere di burattatura sono progettate per lotti sfusi di pezzi piccoli e medi e producono una lucentezza uniforme e non direzionale. Grandi lastre architettoniche piatte o pannelli da cucina fissi devono essere lucidati con attrezzature dedicate per la lucidatura di lastre o ruote manuali, che non produciamo.
Perché i miei pezzi in acciaio inossidabile sembravano opachi subito dopo lo scarico dalla lucidatrice?
L'opacità dopo la lucidatura a umido è solitamente dovuta a film di composto essiccato o macchie minerali di acqua dura anziché a una lucidatura incompleta. Risciacquare immediatamente i pezzi in acqua pulita e asciugarli in un'asciugatrice centrifuga a calore (serie `35` o `70`) per mantenere la lucentezza nitida.
La finitura di massa rimuoverà la tinta arcobaleno da calore di saldatura dai raccordi in acciaio inossidabile?
La leggera decolorazione da saldatura può essere rimossa usando media ceramici densi abbinati a `compound-LC10` o `compound-JTJ20`, poiché quei media asportano uno strato superficiale fresco. I cordoni di saldatura pesanti e le incrostazioni spesse dovrebbero comunque essere preparati meccanicamente a monte.
Quali foto dovrei inviare per un preventivo di attrezzature per il ripristino dell'acciaio inossidabile?
Invia foto ravvicinate chiare e ben illuminate che mostrino i graffi attuali, la colorazione termica o l'ossidazione, le dimensioni complessive del pezzo, il grado di acciaio inossidabile e la quantità giornaliera del lotto. I nostri ingegneri possono fornire una raccomandazione iniziale sul processo e sulla macchina a partire da foto e disegni.
[DESIGN: Guida annotata alla richiesta di acquisto che mostra gli angoli di illuminazione ravvicinata per pezzi in acciaio inossidabile graffiati e con colorazione termica]
 +86-592-2381506


 Rete IPv6 supportata
