


Rimozione della scoria su lamiera e arrotondamento dei bordi metallici: scegliere la macchina per finitura lamiera giusta
I pezzi in lamiera tagliati al laser, al plasma e punzonati lasciano il banco di taglio con due problemi che rallentano ogni stazione a valle: scoria di ossido fragile solidificata lungo il solco inferiore e bordi affilati come rasoi che tagliano gli operatori e fanno ritirare la vernice a polvere durante la cottura. La scelta di una macchina per finitura lamiera inizia dal capire quando hanno senso le levigatrici a nastro largo a passaggio continuo e quando le camere di finitura di massa a lotti eseguono insieme rimozione della scoria su lamiera, arrotondamento dei bordi metallici e lucidatura dei bordi a una frazione del costo di movimentazione.
Questa guida spiega come vasche vibranti circolari, vasche rettangolari, media ceramici densi e `compound-MC8` / `compound-LC10` gestiscono rimozione della scoria su lamiera e arrotondamento dei bordi metallici su staffe medio-piccole, fazzoletti e piastre stampate — e dove i pannelli fuori misura richiedono ancora macchine a nastro a piano fisso. Per la nomenclatura delle camere, consultare nomi delle macchine di finitura e finitura vibrante.
Perché la lamiera tagliata al laser e punzonata non supera il controllo qualità a valle
Il taglio termico e la punzonatura meccanica lasciano difetti sui bordi completamente diversi. Trattare entrambi con lo stesso media morbido spreca tempo ciclo e lascia intatte le bave taglienti.

Confronto ravvicinato di tre bordi di staffa in lamiera: perle fragili di scoria inferiore da taglio laser, bava tagliente da punzonatura a taglio e raggio di bordo liscio da finitura di massa
Scoria laser fragile e scoria di ossido sul solco inferiore
Il taglio laser assistito da ossigeno e il taglio al plasma fondono l'acciaio e soffiano verso il basso l'ossido fuso, lasciando gocce di scoria dure e vetrose fuse lungo il bordo inferiore del solco. A differenza delle bave duttili morbide, la scoria laser è fragile e saldamente legata al metallo base. I chip plastici morbidi rimbalzano semplicemente sulla scoria termica: una vera rimozione della scoria su lamiera richiede media ceramici da taglio densi.
Bordi punzonati e tranciati affilati che falliscono alla verniciatura
Le punzonatrici meccaniche a torretta e i tagli laser ad azoto lasciano bordi dall'aspetto pulito ma in realtà abbastanza affilati da tagliare guanti e cablaggi elettrici. Peggio ancora, vernice liquida e vernice a polvere si ritirano dagli spigoli vivi per tensione superficiale, lasciando lungo il perimetro metallo nudo sottile che arrugginisce per primo nei test in nebbia salina. Un arrotondamento dei bordi metallici uniforme crea un raggio perimetrale liscio affinché i rivestimenti avvolgano in modo omogeneo.
Adesione faccia contro faccia su pezzi piani stampati in lamiera sottile
Staffe sottili e piatte e spessori tendono ad incollarsi faccia contro faccia come carte da gioco bagnate dentro un buratto rotativo lento, lasciando ombre non lucidate e spigoli vivi non arrotondati. Le vasche vibranti aperte mantengono separati i pezzi stampati piani in una spirale vivace di media e composto. Il corretto rapporto volumetrico media-pezzo e un composto lubrificante impediscono alle parti piane in lamiera di aderire tra loro.
Bave nei ritagli interni e nelle asole di montaggio strette
Le staffe in lamiera hanno raramente perimetri semplici a quattro lati; presentano asole di montaggio tagliate al laser, fori di alleggerimento e linguette piegate. I dischi abrasivi manuali raggiungono facilmente i bordi esterni ma mancano le asole interne e le flange piegate. La finitura di massa a lotti arrotonda contemporaneamente perimetri esterni, fori interni e flange piegate in un unico ciclo non presidiato.
Scegliere una macchina per finitura lamiera in base alle dimensioni del pezzo
La scelta di una macchina per finitura lamiera dalla nostra gamma di macchine dipende dall'impronta del pezzo, dallo spessore della lamiera e dal fatto che le superfici piane abbiano già una satinatura spazzolata direzionale.
| Profilo del pezzo in lamiera | Camera consigliata | Scelta di media e composto | Vantaggio chiave in officina |
|---|---|---|---|
| Staffe medio-piccole, fazzoletti & spessori | Vasca vibrante circolare (serie `ZL` con separatore) | Triangoli ceramici + `LC10` / `MC8` (o plastica per alluminio) | Scarico automatico a setaccio; alta produttività a lotti |
| Piatto lungo, profili a U & staffe per guida | Vasca vibrante rettangolare lunga (`L1300`, `L1500`, `L1800`) | Media ceramici o plastici; divisori rimovibili opzionali | Accoglie profili in lamiera allungati senza incastri |
| Piastre spesse forgiate/punzonate con raggio silenzioso | Buratto rotativo a tamburo | Triangoli ceramici densi o cilindri a taglio obliquo | Arrotondamento dei bordi a cascata fluida con minimo rumore d'impatto |
| Pannelli decorativi in acciaio inox prespazzolati | Non adatto alla burattatura libera | Levigatrice / spazzolatrice a nastro abrasivo a passaggio continuo (non prodotta da noi) | La burattatura libera trasforma le linee di spazzolatura direzionali in opaco |

Confronto d'officina che mostra una vasca vibrante circolare ZL per staffe stampate accanto a una lunga vasca rettangolare serie L per profili in lamiera allungati
Vasche vibranti circolari per staffe stampate ad alto volume
Una macchina per finitura vibrante (serie `ZL`) è la soluzione principale per staffe medio-piccole tagliate al laser, piastre elettriche e cerniere stampate. I modelli con piani di separazione integrati (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) separano nettamente le staffe finite dai triangoli ceramici a fine ciclo. La separazione automatica azzera i tempi di cernita manuale sui lotti ripetitivi di lamiera.
Vasche vibranti rettangolari per lunghi piatti e profili
Lunghi profili tagliati al laser, rinforzi per armadi e guide di montaggio si incastrano trasversalmente tra la parete esterna e il duomo centrale di una vasca circolare. Le vasche rettangolari (`L1300`, `L1500`, `L1800`) permettono ai pezzi lunghi in lamiera di scorrere agevolmente lungo una vasca diritta rivestita in poliuretano. L'aggiunta di divisori di scomparto rimovibili impedisce alle piastre pesanti di urtarsi durante la rimozione della scoria.
Buratti rotativi per piastre spesse e lucidatura dei bordi silenziosa
Quando rondelle stampate di forte spessore o pesanti fazzoletti in acciaio richiedono un arrotondamento dei bordi metallici fluido e una lucidatura dei bordi pulita senza vibrazioni rumorose, un tamburo della nostra linea di macchine per finitura a buratto fornisce una pressione a cascata costante. Evitare di caricare pannelli molto sottili e larghi in grandi buratti dove il peso del rotolamento può piegare le linguette piane.
Quando le levigatrici a nastro largo restano necessarie — e cosa non costruiamo
Lamiere piane fuori misura, pannelli porta completi e pannelli decorativi che devono mantenere una rigorosa satinatura direzionale hairline appartengono alle sbavatrici a nastro largo a passaggio continuo anziché alle camere a burattatura libera. Non costruiamo levigatrici a nastro largo per lamiera, smerigliatrici angolari manuali né dischi di lucidatura in tessuto: produciamo impianti di finitura di massa a camera.
Confronto che mostra un fazzoletto piano in acciaio tagliato al laser con bordi arrotondati su tutti i ritagli accanto a una lamiera piana fuori misura adatta alla levigatura a nastro largo
Finitura di massa vs levigatrici a nastro largo e smerigliatrici manuali
Le carpenterie che valutano una macchina per finitura lamiera confrontano spesso le camere vibranti con le levigatrici a nastro largo a piano fisso e i banchi con smerigliatrice angolare manuale. Ciascuno strumento risolve un diverso collo di bottiglia in reparto.
| Fattore di confronto | Camera vibrante / vasca a lotti | Levigatrice a nastro largo a passaggio continuo | Smerigliatrice angolare manuale / disco lamellare |
|---|---|---|---|
| Accesso a ritagli & linguette piegate | Arrotonda insieme bordi esterni, fori interni e flange piegate | Solo lamiere piane — non può lavorare staffe 3D piegate | Accesso lento pezzo per pezzo; manca le asole strette |
| Rimozione della scoria laser | Ceramica + `MC8` rimuove la scoria inferiore del solco su interi lotti | I rulli a spazzola rotanti rimuovono la scoria piana su piastre non piegate | Elevata polvere e rumore per l'operatore, smusso del bordo irregolare |
| Uniformità del bordo | Identico arrotondamento dei bordi metallici su ogni pezzo del lotto | Smussatura uniforme su faccia piana di lamiera diritta | Varia fortemente con la pressione e l'affaticamento dell'operatore |
| Nostro ambito di fornitura | Produciamo le camere vibranti/a buratto, i media e i composti | Non fornito — non costruiamo levigatrici a nastro largo | Non fornito — non vendiamo smerigliatrici manuali |
Staffe formate e piegate che non possono entrare in un nastro piano
Una volta che un semilavorato tagliato al laser viene piegato alla pressa piegatrice in una staffa a L, un profilo a U o una scatola di montaggio, non può più passare in piano sotto la testa di una levigatrice a nastro largo. Vasche vibranti e vasche rettangolari rifiniscono in modo pulito staffe in lamiera formate, piegate e saldate dopo la piegatura senza schiacciare le flange. La burattatura dopo la piegatura elimina in un solo passaggio le bave taglienti degli scarichi di piega.
Gestire molte piccole staffe per turno senza alimentazione manuale
Alimentare una ad una minuscole rondelle stampate, spessori o fazzoletti elettrici su un nastro trasportatore — oppure molandoli a mano al banco — consuma ore di manodopera qualificata. Una vasca vibrante circolare con piano separatore integrato lavora centinaia di piccole staffe senza presidio dal carico alla setacciatura. La burattatura automatica a lotti libera gli operatori di officina per la saldatura e il attrezzaggio della piegatrice.
Eliminare la polvere di molatura aerodispersa e gli smussi manuali irregolari
I dischi lamellari manuali proiettano scintille e polvere metallica fine in tutta l'officina lasciando piani e smussi diseguali lungo i perimetri delle staffe. La rimozione della scoria su lamiera vibrante a umido intrappola il fango di ossido staccato in acqua e composto liquido, mantenendo pulita l'aria del reparto e uniformi i raggi dei bordi. La finitura di massa a umido chiusa migliora sia la costanza dei bordi sia la pulizia dell'officina.
Quando macchine a nastro largo e finitura di massa lavorano insieme
I costruttori di carpenteria ad alta produttività impiegano spesso entrambi i sistemi: le macchine a nastro a piano fisso preparano i pannelli piani fuori misura prima della piegatura, mentre le vasche vibranti (serie `ZL`) e le vasche rettangolari (`L1300`, `L1500`, `L1800`) gestiscono tutte le piccole staffe, i fazzoletti e i sottoassiemi formati. Mantenere ogni macchina sulla propria famiglia ideale di pezzi massimizza la resa d'officina.

Flusso produttivo integrato che mostra piccole staffe in lamiera formate inviate a una vasca vibrante ZL mentre i grandi pannelli piani restano su linee lamiera separate
Media e composti per la rimozione della scoria su lamiera e lucidatura dei bordi
Abbinare il giusto corpo media della nostra gamma di media abrasivi a un composto liquido attivo è ciò che trasforma la scoria fragile in metallo pulito e arrotondato.
Matrice di media per lamiera a quattro vasche che mostra triangoli ceramici da taglio, cilindri a taglio obliquo, coni plastici a legante resinoso e sfere di brunitura ad alta allumina
Media ceramici densi per scoria di acciaio al carbonio e inox
La scoria laser fragile e le bave pesanti di punzonatura richiedono triangoli ceramici densi o cilindri a taglio obliquo per fratturare e tranciare nettamente le perle di ossido. Le forme a taglio obliquo acuto penetrano nelle asole di montaggio strette e negli intagli d'angolo dove le sfere smussate non possono arrivare. Dimensionare i chip ceramici rispetto all'asola laser più piccola usando le quote del chip usurato affinché i frammenti rotti non si incastrino mai.
Coni plastici a legante resinoso per alluminio e lamiera sottile
Staffe in alluminio tagliate al laser e piastre sottili in ottone si ammaccano e si piegano facilmente sotto media ceramici pesanti. Passare a leggeri coni e piramidi in plastica a legante resinoso che ammortizzano la lamiera sottile lisciando al contempo in modo pulito le bave taglienti. Consultare le nostre guide finiture su alluminio e finitura delle leghe di rame per mantenere le lamiere non ferrose prive di ammaccature.
Alta allumina e media a secco per lucidatura brillante dei bordi
Quando staffe a vista o minuteria in acciaio inox richiedono una lucidatura dei bordi brillante dopo la sbavatura, far seguire alla fase di sgrossatura sfere ceramiche lisce ad alta allumina oppure gusci di noce e tutolo di mais asciutti della nostra linea di media per finitura a secco. Ricordare che i media lucidanti non rimuovono mai la scoria laser: prima lisciare i bordi per taglio, poi lucidare a specchio. Confermare la granulometria mesh del tutolo di mais quando si ordinano media organici a secco.
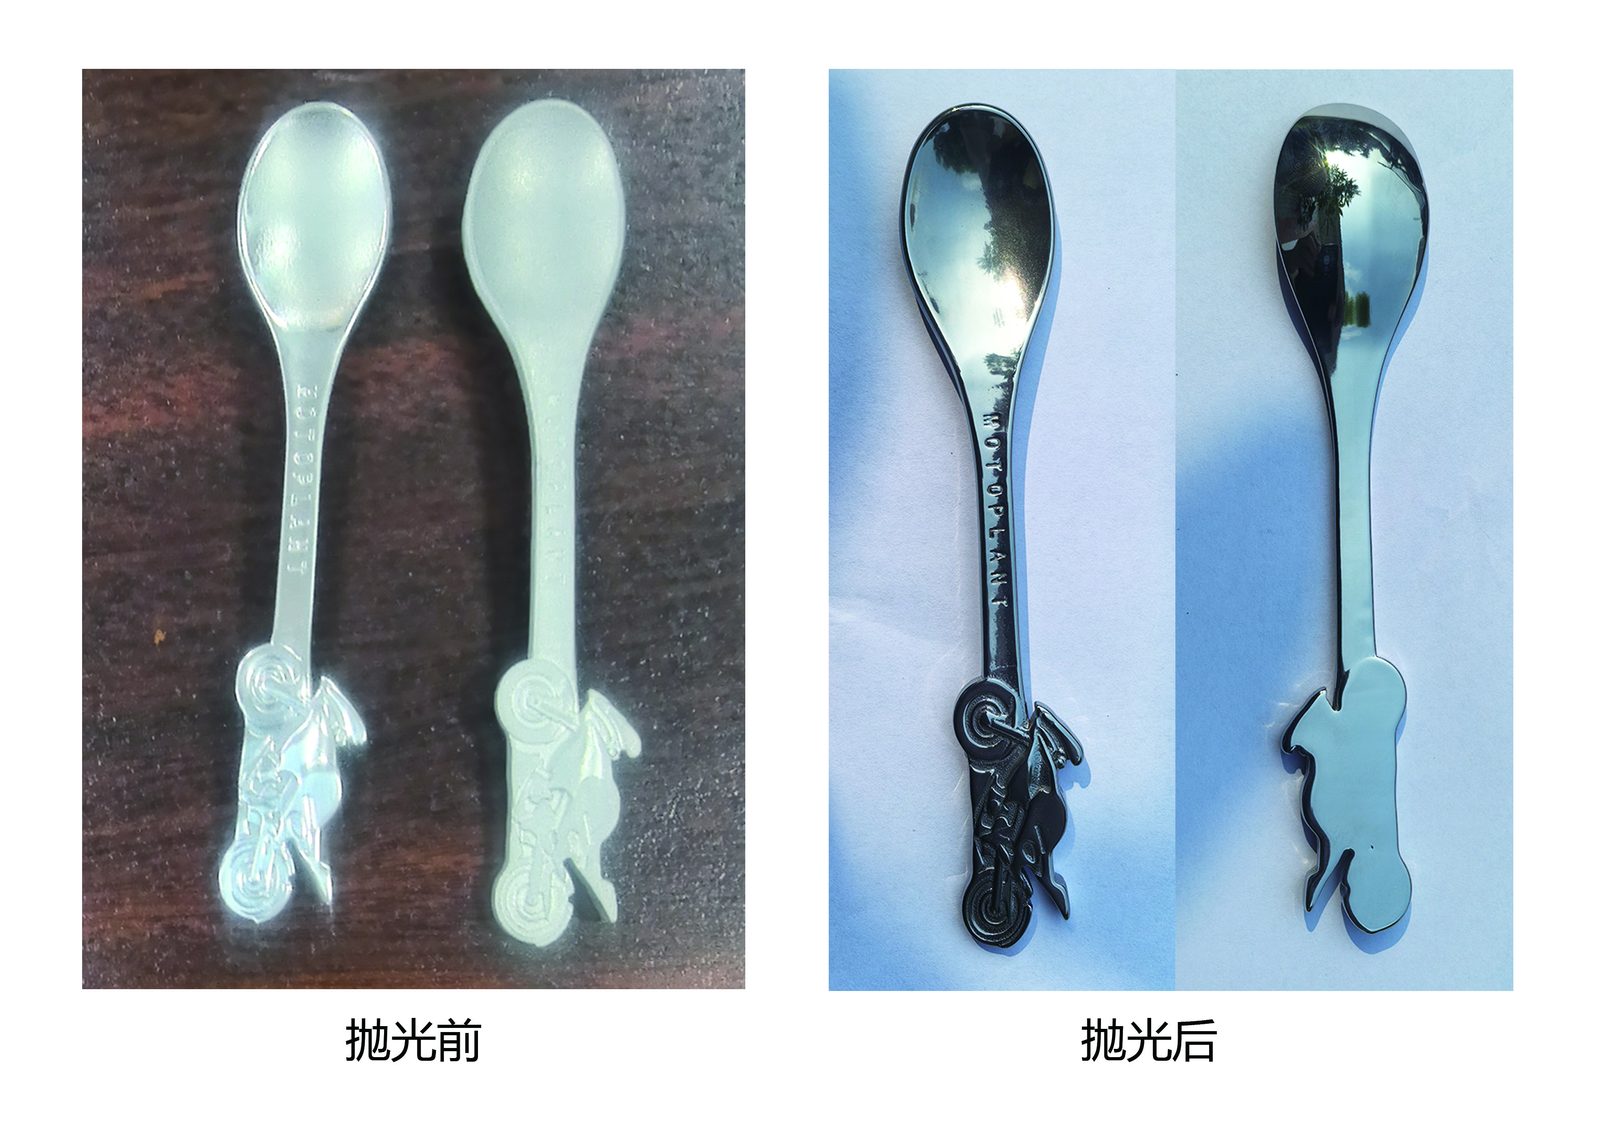
Confronto affiancato di una staffa in acciaio descoriata opaca con ceramica accanto a una staffa in acciaio inox brunita brillante dopo lucidatura ad alta allumina
Composti verificati Jings Polish per rimozione scoria e arrotondamento bordi
Non eseguire mai la rimozione della scoria su lamiera a umido con sola acqua di rete, che fa arrugginire immediatamente le staffe in acciaio al carbonio e intasa i pori dei media con fango scuro di ossido. Abbinare i nostri codici chimici verificati a ogni fase:
- `compound-MC8`: Rimuove scaglia pesante di ossido laser, calamina di laminazione e ruggine superficiale su lamiera d'acciaio.
- `compound-LC10`: Accelera la sbavatura e l'arrotondamento dei bordi metallici su bave tenaci da laser e punzonatura.
- `compound-JTJ20` & `compound-JTJ25`: Supporto di taglio grosso per acciaio inox e lamiera generica.
- `compound-JTS5`: Lucidatura fine formulata specificamente per parti in lamiera sottile.
- `compound-JTJ50`, `compound-JTJ60` & `compound-HM3`: Brillantatura dell'acciaio inox e supporto di lucidatura finale fine.
Forniamo composti liquidi per sistemi a media umidi e paste selezionate per burattatura a secco, senza mai progettare formule chimiche di pulizia su misura.
Flusso di lavoro passo-passo per rimozione scoria e arrotondamento bordi
Seguire una routine pulita in quattro fasi mantiene la vostra macchina per finitura lamiera produttiva in ogni turno con staffe prive di bave e pronte al rivestimento.
| Fase | Obiettivo | Scelta di media e composto | Punto di controllo |
|---|---|---|---|
| 1. Cernita & distacco spruzzi pesanti | Separare le leghe; rimuovere grumi di plasma fuori misura | Distacco meccanico a monte se presenti grumi spessi | Zero lotti misti carbonio/inox o grossi grumi di saldatura |
| 2. Descoriatura a umido & arrotondamento bordi | Asportare scoria laser e rompere bordi perimetrali taglienti | Ceramica (acciaio) o plastica (Al) + `MC8` / `LC10` | Perimetro liscio al tatto; zero scoria tagliente sul solco |
| 3. Lucidatura bordi opzionale | Esaltare brillantezza uniforme sulle staffe a vista | Alta allumina / acciaio (`JTJ50` / `JTS5`) o tutolo a secco | Lucentezza uniforme su bordi esterni e ritagli |
| 4. Risciacquo pulito & asciugatura centrifuga | Scaricare il fango di ossido ed evitare ruggine istantanea | Risciacquo pulito + asciugatrice centrifuga riscaldata (`35` / `70`) | Pezzi perfettamente asciutti, senza macchie, pronti per verniciatura o assemblaggio |
[DESIGN: Progressione in quattro fasi di una staffa in acciaio tagliata al laser dal bordo grezzo con scoria alla descoriatura con ceramica + MC8, al raggio di bordo liscio e allo stato asciugato in centrifuga pronto per la verniciatura]
Staccare i grossi grumi di plasma prima del carico
Le camere vibranti a lotti gestiscono in modo pulito scoria laser da leggera a media e normali bave di punzonatura su centinaia di staffe contemporaneamente. Tuttavia, sporgenze spesse di scoria plasma grandi quanto una pallina da golf devono essere staccate meccanicamente prima del carico per non sprecare la durata dei media ceramici macinando grumi massicci. Staccare preventivamente i grumi pesanti mantiene brevi i tempi ciclo e costanti i raggi dei bordi.
Utilizzare `MC8` e `LC10` con lavaggio continuo allo scarico
Man mano che i triangoli ceramici fratturano la scoria laser fragile, nella camera si accumula un fine fango nero di ossido di ferro. Mantenere attivo il flusso di acqua e composto fresco e liberi gli scarichi della vasca in modo che la scoria staccata defluisca direttamente fuori dalla vasca anziché macchiare il metallo nudo. Acqua e composto puliti garantiscono metallo più brillante e taglio più rapido.
Verificare l'uniformità del raggio di bordo su ritagli e linguette
Ispezionare sia i perimetri esterni sia i fori di montaggio interni dopo la prima prova. Se i bordi esterni si arrotondano bene mentre le asole strette restano taglienti, passare a forme ceramiche più piccole a taglio obliquo che penetrino nettamente nei ritagli interni senza formare ponti.
Asciugatura centrifuga rapida per bloccare la ruggine istantanea
Le staffe in acciaio al carbonio e acciaio dolce appena decalificate non hanno più alcuna scaglia protettiva, quindi l'asciugatura all'aria in cassette umide le fa arancionire per ruggine istantanea nel giro di pochi minuti. Risciacquare i lotti in modo pulito e asciugarli immediatamente in un'asciugatrice centrifuga riscaldata (modelli `35`, `35A`, `70` o `70A`). Consultare la nostra guida lavaggio e asciugatura separati dopo la finitura per un corretto layout di cella.

Asciugatrice centrifuga riscaldata che scarica staffe in acciaio stampato asciutte, senza macchie e pronte per la verniciatura subito dopo il risciacquo con acqua pulita
Errori comuni nella rimozione scoria su lamiera e arrotondamento bordi
Evitare queste quattro insidie d'officina quando si gestiscono linee a lotti per rimozione della scoria su lamiera e arrotondamento dei bordi metallici.
[DESIGN: Matrice di risoluzione problemi che mostra quattro errori di finitura lamiera: linguette sottili piegate da ceramica pesante, chip incastrati nelle asole laser, ruggine istantanea arancione e macchie di ruggine da miscelazione leghe]
Mescolare acciaio al carbonio e acciaio inox nella stessa carica ceramica
Lavorare staffe in acciaio al carbonio in una macchina per finitura lamiera e poi caricare pannelli inox 304 nella stessa carica ceramica incorpora ferro libero nell'acciaio inox, causando fioriture di ruggine arancione giorni dopo. Tenere rigorosamente separati i contenitori di media per acciaio al carbonio e inox, una regola fondamentale trattata in finitura conto terzi e finiture su acciaio inox.
Burattare linguette piegate sottili e delicate con chip ceramici sovradimensionati
Pesanti triangoli ceramici che urtano sottili linguette a sbalzo in lamiera possono piegare le flange fuori tolleranza. Per staffe formate delicate, passare a coni plastici più leggeri a legante resinoso con `compound-JTS5` (studiato per lamiera sottile) e regolare con cura il cuscino media-pezzo. Testare sempre le linguette formate su un piccolo lotto prima del carico completo di turno.
Aspettarsi che la burattatura libera conservi una finitura spazzolata direzionale
Se il vostro pezzo in lamiera inox proviene da nastro prespazzolato e deve mantenere una rigorosa rigatura rettilinea, ricordare che la burattatura libera sfrega ogni superficie in modo non direzionale e attenua le linee di spazzolatura. Consultare segni di molatura e levigatura e lucidatura dell'acciaio inox prima di burattare lamiera decorativa prespazzolata.
Saltare la setacciatura dei media usurati sulle staffe asolate
I frammenti ceramici rotti si incastrano saldamente dentro asole strette tagliate al laser e dadi saldati filettati, bloccando a valle i bulloni di montaggio. Setacciare regolarmente la carica di media e dimensionare i media nuovi sulle quote dei chip usurati in modo che i frammenti passino attraverso o restino sicuramente più grandi di ogni asola.

Setaccio classificatore di media che separa i frammenti ceramici usurati sottodimensionati dai triangoli interi prima di caricare pezzi in lamiera asolati
Come Xiamen Jin Tai Jin costruisce linee di finitura lamiera
In Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marchio: Jings Polish), la nostra officina è nata nel 1992 e la nostra azienda è stata formalmente costituita nel 2002, fornendo oltre 200,000+ set di soluzioni di rettifica e lucidatura a clienti in tutto il mondo. Nel nostro catalogo produciamo 21 piattaforme di macchine supportate da 24 diritti di proprietà intellettuale cinesi concessi — tra cui 1 brevetto d'invenzione, 17 brevetti per modello di utilità e 6 brevetti di design — sotto certificazione ISO 9001 `00726Q01571R001` (valida dal 2026-06-03 al 2029-06-02) e certificazioni CE `M.2023.206.C88121` (Verticale, 8 modelli) e `M.2023.206.C88120` (Orizzontale, 13 modelli), valide fino al 2028-07-24.

Reparto di fabbrica Jings Polish con vasche vibranti circolari ZL con separatori, vasche rettangolari serie L, asciugatrici centrifughe e media ceramici per descoriatura
Vasche vibranti, vasche rettangolari, asciugatrici e media che produciamo
Produciamo vasche vibranti circolari (serie `ZL` con piani di separazione integrati), lunghe vasche vibranti rettangolari (`L1300`, `L1500`, `L1800`), macchine per finitura a buratto, unità centrifughe a disco e a buratto (`LLF120`, serie `LX`), macchine a trascinamento, asciugatrici centrifughe riscaldate (`35`, `35A`, `70`, `70A`) e lavatori per media. Produciamo inoltre media in ceramica, plastica, alta allumina, acciaio, guscio di noce e tutolo di mais insieme ai nostri composti verificati `MC8`, `LC10`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5` e `HM3`.
Limiti onesti su ciò che non forniamo
In linea con la nostra politica per scegliere un fornitore di finitura di massa, dichiariamo chiaramente il nostro ambito. Non costruiamo levigatrici a nastro largo per lamiera, smerigliatrici angolari manuali né dischi di lucidatura in tessuto; non forniamo impianti di sabbiatura o granigliatura né abrasivi da proiezione; non offriamo verniciatura a polvere, verniciatura liquida, galvanica, passivazione né trattamenti termici; e non gestiamo un'officina di finitura conto terzi.
Tempi di consegna standard e su misura
Le apparecchiature standard vibranti, a buratto e di asciugatura centrifuga vengono spedite entro un tempo di produzione di 25–35 giorni. Vasche lunghe progettate su misura, divisori compartimentati e linee di separazione integrate richiedono un tempo di costruzione di 45–60 giorni.
Richiedere una valutazione iniziale da foto dei pezzi
Non promettiamo prove gratuite su campioni spediti per posta né garantiamo tempi ciclo senza esaminare il vostro pezzo. Inviate foto nitide dei vostri pezzi in lamiera tagliati al laser o punzonati che mostrino scoria, bave, larghezze delle asole, spessore della lamiera e dimensioni complessive tramite la nostra pagina soluzione di lucidatura su misura: i nostri ingegneri possono valutare foto e disegni per consigliare la giusta macchina per finitura lamiera e configurazione di media.
Domande frequenti
Una macchina per finitura vibrante può eseguire la rimozione della scoria su lamiera?
Sì. Per staffe, fazzoletti e piastre medio-piccole tagliate al laser, una vasca vibrante o una vasca rettangolare caricata con media ceramici da taglio densi e `compound-MC8` / `compound-LC10` rimuove scoria termica da leggera a media e arrotonda i bordi taglienti in un unico lotto.
Qual è il modo migliore per ottenere un arrotondamento dei bordi metallici uniforme sui pezzi stampati?
Lavorare i lotti stampati dentro una vasca vibrante circolare (serie `ZL`) con triangoli ceramici (per acciaio) o coni plastici a legante resinoso (per alluminio e lamiera sottile). Il flusso a spirale vibrante mantiene separate le piastre piane e arrotonda uniformemente bordi esterni e asole interne.
Perché le mie staffe in lamiera sottile si sono attaccate tra loro in un buratto rotativo?
I pezzi piani in lamiera aderiscono faccia contro face per tensione superficiale dentro tamburi a cascata lenta. Passare a una vasca di finitura vibrante con generoso volume di media e composto lubrificante affinché la vibrazione continua separi nettamente le facce piane.
Come ottenere una lucidatura dei bordi senza piegare linguette delicate in lamiera?
Utilizzare coni leggeri in plastica a legante resinoso abbinati a `compound-JTS5` (formulato per lamiera sottile) e mantenere un cuscino completo di media così che i pezzi pesanti non colpiscano mai le flange piegate. Per una brillantezza viva successiva, proseguire con sfere ad alta allumina o media a secco in tutolo di mais.
Perché le mie staffe in acciaio al carbonio si sono arrugginite subito dopo la rimozione della scoria?
Rimuovere la scaglia laser e la calamina di laminazione espone acciaio nudo attivo che sviluppa rapidamente ruggine istantanea nei cestelli umidi. Eseguire cicli a umido con composto antiruggine `MC8` / `LC10`, risciacquare in modo pulito e asciugare immediatamente in un'asciugatrice centrifuga riscaldata (serie `35` o `70`).
Quali foto devo inviare prima di ordinare una macchina per finitura lamiera?
Inviare foto nitide ravvicinate che mostrino la scoria laser o le bave di punzonatura, le larghezze minime delle asole di montaggio, la geometria delle flange piegate, le dimensioni complessive del pezzo, il tipo di lega e il volume giornaliero dei lotti. I nostri ingegneri possono consigliare dimensioni della camera e grado del media da foto e disegni.
[DESIGN: Checklist annotata per richieste d'acquisto che mostra primi piani del solco di taglio laser, angoli delle flange piegate e note sulla larghezza delle asole]
 +86-592-2381506


 Rete IPv6 supportata
