


Guida alle attrezzature per la lucidatura dell'acciaio inox: scegliere il giusto lucidatore per l'acciaio inox nella produzione a lotti
La ricerca di un lucidatore per acciaio inox restituisce due categorie completamente diverse di attrezzature: utensili rotativi manuali per la lavorazione di pezzi singoli e camere automatizzate di finitura di massa progettate per lavorare centinaia di pezzi in acciaio inox stampati, torniti o fusi contemporaneamente. La scelta tra queste due opzioni—e la selezione del corretto movimento della camera—determina se il reparto di finitura lavora lotti in modo automatico o diventa un collo di bottiglia a causa della lucidatura manuale dell'acciaio inox⟧/IB⟧.
Questa guida si concentra esclusivamente sulla selezione delle attrezzature industriali per lucidatura dell'acciaio inox, abbinando l'architettura della macchina al peso del pezzo, alla geometria e alla finitura desiderata. Se cerchi parametri di processo dettagliati anziché la selezione della macchina, consulta le nostre guide sulle finiture dell'acciaio inox e sulla lucidatura dell'acciaio inox⟧/IC⟧.
Cosa significa "lucidatore per acciaio inox" in un reparto produttivo
In un reparto produttivo, un lucidatore per acciaio inox è definito dal modo in cui muove il pezzo rispetto all'abrasivo. Prima di confrontare i preventivi delle macchine, è necessario distinguere gli utensili manuali per pezzi singoli dai sistemi di finitura di massa a lotti.

Confronto in officina che mostra una vasca vibrante di finitura stazionaria, un tamburo rotativo e un lucidatore magnetico di precisione affiancati
Utensili manuali versus camere di finitura di massa a lotti
Smerigliatrici angolari, levigatrici a nastro e lucidatrici a panno a piedistallo si basano su un operatore che muove un utensile su un pezzo in acciaio inox stazionario alla volta. Le macchine di finitura di massa a lotti—vasche vibranti, tamburi rotativi, unità centrifughe e finitrici a trascinamento—collocano i pezzi sfusi all'interno di una camera in movimento riempita di mezzi abrasivi e composto. Gli utensili manuali lucidano una linea di superficie alla volta, mentre le macchine a camera finiscono ogni faccia accessibile dell'intero lotto simultaneamente.
Perché l'acciaio inox penalizza le attrezzature sottodimensionate
Le leghe di acciaio inox austenitico e martensitico si incrudiscono rapidamente e resistono al taglio rispetto all'acciaio dolce o all'alluminio. I piccoli tamburi per hobbisti non dispongono della coppia motrice, della durabilità del rivestimento e della massa di mezzi abrasivi necessarie per asportare le bave dell'acciaio inox o livellare i segni di lavorazione. Un lucidatore industriale per acciaio inox deve generare sufficiente pressione dei mezzi abrasivi e un flusso continuo di composto per tagliare l'acciaio inox duro senza bloccarsi o vetrificarsi.
Abbinare il movimento della macchina al valore e alla geometria del pezzo
Le piccole staffe stampate possono rotolare liberamente in una vasca vibrante aperta, mentre corpi valvola di precisione pesanti o alberi di turbine si ammaccano a vicenda se lasciati collidere. I pezzi in acciaio inox di alto valore richiedono tamburi rotativi compartimentati, bracci portapezzo individuali su una finitrice a trascinamento o vasche dedicate di finitura vibrante. La fragilità del pezzo e la tolleranza alle collisioni determinano la famiglia di macchine ancora prima che inizi la selezione dei mezzi abrasivi.
Perché una sola macchina raramente gestisce ogni lavorazione dell'acciaio inox
Un'officina che lavora minuscoli perni chirurgici insieme a pesanti cerniere tagliate al laser non può ottimizzare una sola camera per entrambi. I pezzi minuscoli necessitano di azione ad alta frequenza o di spilli magnetici, mentre le piastre pesanti richiedono un grande volume della vasca o un'altezza di caduta del tamburo. Pianificare le attrezzature in base alle famiglie di pezzi principali evita di costringere un unico lucidatore per acciaio inox a compromessi sulla qualità del ciclo.
Cinque famiglie di macchine industriali per la lucidatura dell'acciaio inox
Nel nostro portafoglio di macchine, cinque distinte architetture di camera gestiscono la finitura a lotti dell'acciaio inox. Ognuna muove i mezzi abrasivi e i pezzi in modo diverso, con compromessi tra velocità del ciclo, rischio di collisione e ingombro a pavimento.
| Architettura della macchina | Come si muovono pezzi e mezzi abrasivi | Tipi di pezzi in acciaio inox più adatti | Vantaggio operativo chiave |
|---|---|---|---|
| Vasca / canalina vibrante (serie ZL e L) | Vibrazione a spirale o lineare in una camera aperta rivestita in poliuretano | Staffe stampate, cerniere, boccole per valvole, posateria | Ispezione aperta durante il ciclo; facile separazione automatizzata |
| Tamburo rotativo⟧/IA⟧ | Lenta cascata di scorrimento all'interno di un tamburo rotante ottagonale o doppio | Fusioni pesanti, elementi di fissaggio, piastre stampate piane | Elevata pressione superficiale senza impatto ad alta velocità |
| Disco / tamburo centrifugo (LLF / LX) | Forza rotazionale ad alta accelerazione all'interno di un tamburo sigillato o di un disco rotante | Piccoli ingranaggi di precisione, catene, fibbie, connettori | Rapida sbavatura e lucidatura su pezzi compatti |
| Finitrice a trascinamento ad alta velocità | Pezzi bloccati su mandrini rotanti trascinati attraverso mezzi abrasivi stazionari | Pale di turbine, impianti medici, alberi pesanti | Zero contatto pezzo-su-pezzo; taglio ad alta pressione ripetibile |
| Lucidatore magnetico di precisione (OBD) | Un campo magnetico rotante aziona spilli in acciaio inox all'interno di una vasca stazionaria | Rivetti, gruppi di interruttori, fori interni, cave cieche | Raggiunge filettature interne e tasche senza arrotondare i bordi |
[DESIGN: Schema dell'attrezzatura a cinque pannelli che illustra i percorsi del materiale abrasivo all'interno di una vasca vibrante, un barile rotativo, un disco centrifugo, una finitrice a trascinamento e una vasca magnetica]
Vasche e canali vibranti per flusso continuo a lotti
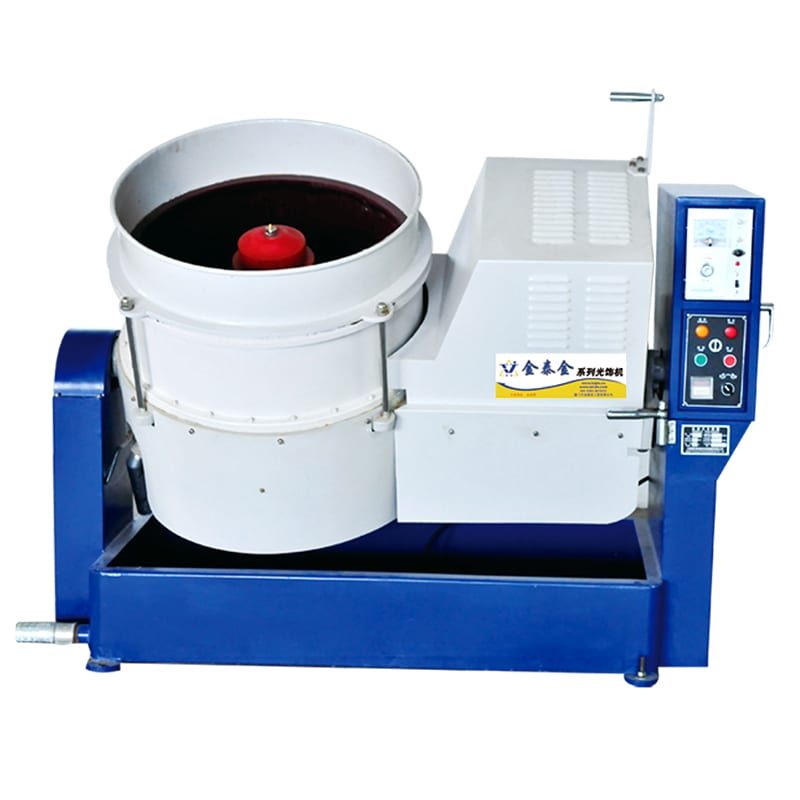
Una macchina per finitura vibrante utilizza un motore eccentrico per far vibrare una vasca o un lungo canale montato su molle e rivestito in poliuretano. Il materiale abrasivo e i pezzi in acciaio inossidabile rotolano in un percorso a spirale regolare o elicoidale, mantenendo i pezzi separati mentre strofinano ogni superficie esterna. I modelli con porte di scarico integrate e schermi di separazione—come i nostri ZL100C, ZL200C, ZL300C, ZL600C e ZL900C—consentono agli operatori di scaricare i lotti senza smistamento manuale.
Barili rotativi per finitura sotto forte pressione e in silenzio
Un tamburo della nostra linea macchine per finitura a barile ruota fluidamente in modo che lo strato superiore di materiale abrasivo e pezzi in acciaio inossidabile scivoli verso il basso in una cascata continua. Poiché non c'è vibrazione ad alta frequenza, i barili rotativi producono raggi di bordo stretti e uniformi e una lucentezza brunita profonda con minimo peening superficiale. I tumbler a doppio barile e a doppio piano consentono inoltre alle officine di eseguire due fasi separate con materiale abrasivo in acciaio inossidabile affiancate.
Macchine a disco centrifugo e a barile per piccoli pezzi
La piccola minuteria in acciaio inossidabile—come fibbie per cinture, perni per connettori, maglie di catena e terminali per candele—spesso non ha la massa per tagliare rapidamente in una vasca vibrante standard. Le unità a disco centrifugo (come il nostro `LLF120`) e le macchine a barile centrifugo moltiplicano il peso effettivo del materiale abrasivo attraverso una rotazione controllata. Comprimono lunghi cicli di sbavatura e lucidatura in lotti compatti mantenendo i piccoli pezzi uniformemente miscelati.
Finitrici a trascinamento ad alta velocità per precisione a zero collisioni
Quando un ingranaggio in acciaio inossidabile, un chiodo osseo medicale o una staffa aerospaziale non può tollerare una singola ammaccatura contro un altro pezzo, la finitura a lotti sfusi è fuori discussione. Una finitrice a trascinamento ad alta velocità blocca ogni pezzo su un mandrino rotante individuale e lo trascina attraverso una vasca stazionaria di materiale abrasivo. La finitura a trascinamento offre un taglio intenso e uniforme e una lucidatura a specchio garantendo zero contatto pezzo-pezzo.
Testa di finitura a trascinamento ad alta velocità che sostiene staffe in acciaio inossidabile su mandrini rotanti individuali sopra una vasca circolare di materiale abrasivo
Lucidatrici magnetiche per fori interni e scanalature intricate
Una lucidatrice magnetica di precisione—come le nostre serie `OBD-30`, `OBD-35`, `OBD-60`, `OBD-70`, `OBD-90`, `OBD-100` e `OBD-HBPG` / `HBPG-01` / `HBPG-02`—utilizza una piastra magnetica rotante sotto una vasca non magnetica riempita con sottili spilli in acciaio inossidabile e composto a base acquosa. Gli spilli ruotano rapidamente all'interno di fori ciechi, fori trasversali e filettature dove i trucioli ceramici o plastici non possono entrare. Le macchine magnetiche eccellono nella rimozione delle bave post-lavorazione e nella lucidatura di assemblaggi intricati in acciaio inossidabile senza alterare le tolleranze esterne.
Selezionare una lucidatrice per acciaio inossidabile in base alla geometria del pezzo
Anche la migliore lucidatrice per acciaio inossidabile fallisce se abbinata alla forma sbagliata del pezzo. Usate la caratteristica più critica del vostro pezzo—alette sottili, filettature cieche o ampie superfici piane—per escludere prima le macchine non adatte.
Campione in acciaio inossidabile che mostra cerniere stampate, manicotti valvola torniti a CNC, molle elicoidali e staffe tagliate al laser abbinati alle rispettive camere di finitura
Stampati piatti, cerniere e staffe
Le piastre tagliate al laser e le cerniere stampate in acciaio inossidabile spesso si incollano faccia a faccia all'interno di un barile rotativo lento, lasciando ombre non lucidate o alette piegate. Le vasche vibranti aperte con materiale abrasivo ceramico o plastico ad alta densità mantengono i pezzi piatti separati e in movimento lungo il letto a spirale. Per gli stampati sottili che tendono ancora ad annidarsi, la regolazione della forma del materiale abrasivo e della lubrificazione del composto previene l'incollaggio pezzo su pezzo.
Alberi lunghi, barre e telai tubolari in acciaio inossidabile
Gli alberi lunghi in acciaio inossidabile o le staffe saldate non possono ruotare in modo pulito all'interno di una vasca circolare senza creare ponti contro la parete interna. Le macchine vibranti a canale rettangolare—come i nostri modelli a canale lungo `L1300`, `L1500` e `L1800`—gestiscono facilmente i pezzi allungati, e i divisori a scomparti impediscono alle barre pesanti di collidere. Non forzate mai i pezzi lunghi in acciaio inossidabile in una vasca circolare dove possono incastrarsi contro la colonna centrale.
Piccoli elementi di fissaggio, molle e contatti elettrici
Le molle elicoidali, i contatti elettrici e i rivetti in miniatura si aggrovigliano facilmente nei canali a rotolamento lento se il letto di materiale abrasivo non li sostiene. Le macchine a disco centrifugo e le vasche magnetiche compatte elaborano piccoli lotti rapidamente, mentre un'attenta scelta della granulometria del materiale abrasivo impedisce a spilli o trucioli di alloggiarsi all'interno delle spire delle molle. Consultate la nostra guida nomi delle macchine per finitura per distinguere le camere a disco, a barile e magnetiche.
Cavità profonde, filettature e manicotti valvola
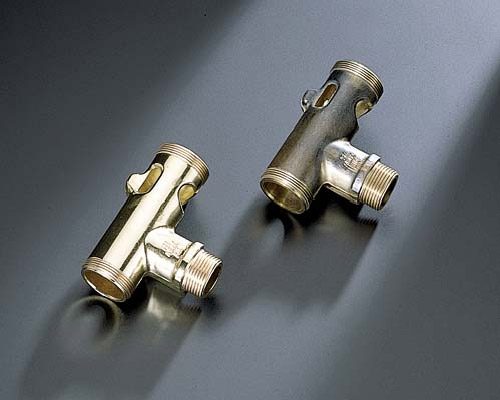
I manicotti valvola in acciaio inossidabile, i raccordi medicali e gli alloggiamenti filettati presentano bave interne che la finitura esterna non raggiunge mai. Le lucidatrici magnetiche a spilli spingono gli spilli fini direttamente nelle filettature interne e nei fori trasversali, lasciando i bordi esterni nitidi. Quando i passaggi interni necessitano di lucidatura insieme alla levigatura esterna, le officine spesso abbinano una fase di taglio vibrante a un breve ciclo di spilli magnetici.

Primo piano di una vasca di lucidatura magnetica di precisione con spilli in acciaio inossidabile attorno a manicotti valvola filettati in acciaio inossidabile
Abbinare composti, materiali abrasivi e asciugatrici alla vostra macchina
Una lucidatrice per acciaio inossidabile è un sistema composto da quattro parti: la camera, il materiale abrasivo, il composto liquido o a secco e l'unità di asciugatura a valle. Cambiare una senza verificare le altre porta a lotti di acciaio inossidabile macchiati o opachi.
Linea di consumabili per finitura dell'acciaio inossidabile che mostra triangoli in materiale ceramico, sfere ad alta allumina, materiale abrasivo per brunitura in acciaio e contenitori di composto liquido
Ruoli dei materiali ceramici, plastici e in acciaio sull'acciaio inossidabile
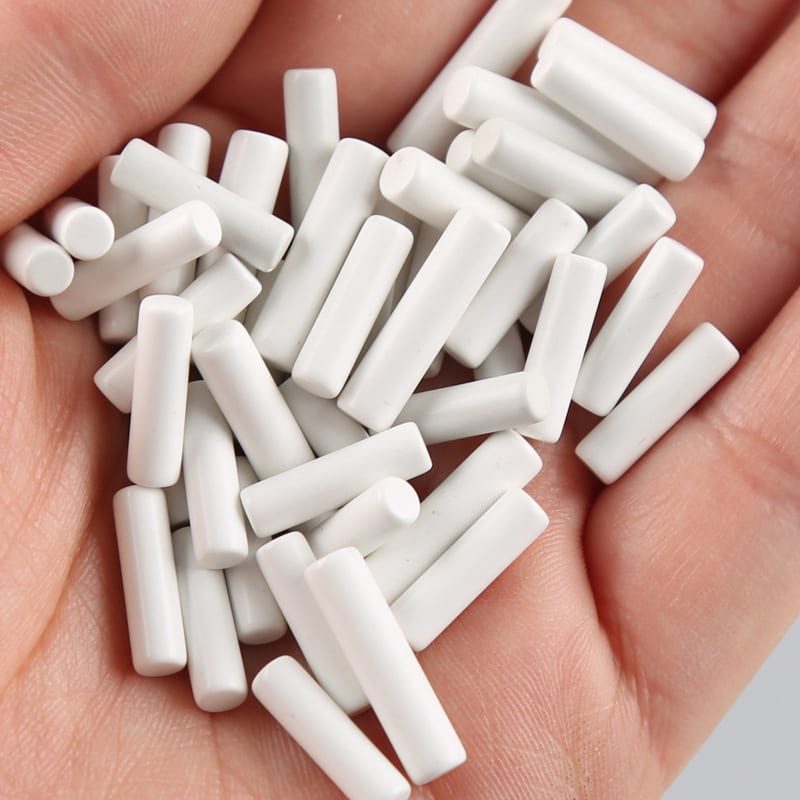
Le bave dure dell'acciaio inossidabile e i segni profondi di fresatura richiedono triangoli ceramici o cilindri a taglio angolare dalla nostra gamma materiali abrasivi per rettifica, che tagliano aggressivamente senza degradarsi troppo rapidamente. La levigatura pre-lucidatura più leggera utilizza coni in plastica legati con resina, mentre le sfere ceramiche ad alta allumina e i materiali abrasivi in acciaio temprato offrono una brunitura brillante comprimendo i picchi superficiali. Selezionare la forma del materiale abrasivo in base al foro o alla fessura più piccola del vostro pezzo in acciaio inossidabile impedisce al materiale di incastrarsi all'interno delle caratteristiche.
Codici composto corretti per sbavatura e lucidatura dell'acciaio inossidabile
Lavorare l'acciaio inossidabile in acqua semplice arrugginisce rapidamente le attrezzature in acciaio dolce, intasa i pori del materiale abrasivo e lascia i pezzi grigi opachi. La nostra linea chimica verificata copre ogni fase: `compound-LC10` per la sbavatura, `compound-MC8` per la rimozione di ruggine e ossidi, `compound-JTJ20` per il taglio grossolano dell'acciaio inossidabile, `compound-JTJ25` per lavori grossolani su metalli generici, `compound-JTJ50` per la lucidatura dell'acciaio inossidabile, `compound-JTJ60` per la lucidatura fine dei metalli, `compound-JTS5` per la lucidatura di lamiera sottile e `compound-HM3` per la lucidatura finale. Forniamo questi composti liquidi per sistemi a umido con materiale abrasivo e paste per la finitura a secco, senza mai progettare formule chimiche di pulizia personalizzate.
Percorsi di lucidatura a secco con guscio di noce e tutolo di mais
Per cucchiai, coltelli e ferramenta decorativa in acciaio inossidabile che mirano a una lucentezza calda e brunita a secco dopo la levigatura a umido, la finitura a barile a secco utilizza guscio di noce trattato o tutolo di mais dalla nostra linea materiali abrasivi per finitura a secco caricati con pasta lucidante. I materiali abrasivi a secco assorbono l'umidità residua e producono una lucentezza pulita e senza striature su tutti i lotti. Non trasferite mai i pezzi bagnati direttamente nel materiale organico a secco, altrimenti la carica si agglomererà e macchierà l'acciaio.
Perché le asciugatrici centrifughe prevengono le macchie d'acqua
I pezzi in acciaio inossidabile estratti bagnati da una vasca vibrante o da un bagno magnetico sviluppano macchie d'acqua minerale e opacizzazione improvvisa se lasciati asciugare all'aria nei cestelli. Un'asciugatrice centrifuga termica dedicata—come i nostri modelli `35`, `35A`, `70` o `70A`—elimina per centrifugazione l'acqua residua del composto e asciuga il carico uniformemente con aria calda. Per la pianificazione del layout, leggete la nostra guida su lavaggio e asciugatura separati post-finitura.

Asciugatrice centrifuga a calore che scarica elementi di fissaggio in acciaio inossidabile brillanti e senza macchie dopo la lucidatura vibratoria a umido
Come lucidare l'inox: finitura di massa vs lucidatura a ruota
Chi cerca come lucidare l'inox o lucidatura acciaio inossidabile spesso si chiede se una ruota o un tamburo raggiunga più rapidamente la lucentezza a specchio. La risposta dipende dal fatto che si stia finendo un singolo pannello di grandi dimensioni o un cesto di minuteria meccanica.
| Fattore di confronto | Lucidatrice automatica per inox a finitura di massa | Lucidatura a ruota in panno stazionaria / manuale |
|---|---|---|
| Geometria di contatto | Contatto del media su tutta la superficie, non direzionale | Contatto lineare e direzionale della ruota |
| Fabbisogno di manodopera | Caricare, impostare il timer, scaricare il lotto | Gestione continua dell'operatore pezzo per pezzo |
| Caratteristiche interne | Raggiunge cave, filettature e tasche incassate | Non riesce a entrare in fori ciechi o scanalature strette |
| Uniformità nel lotto | Finitura identica su ogni pezzo nella camera | Varia in base alla pressione e al tempo di permanenza dell'operatore |
| Lucentezza massima del pannello | Da satinato uniforme a lucentezza brunita brillante | Massima chiarezza a specchio su grandi superfici piane aperte |
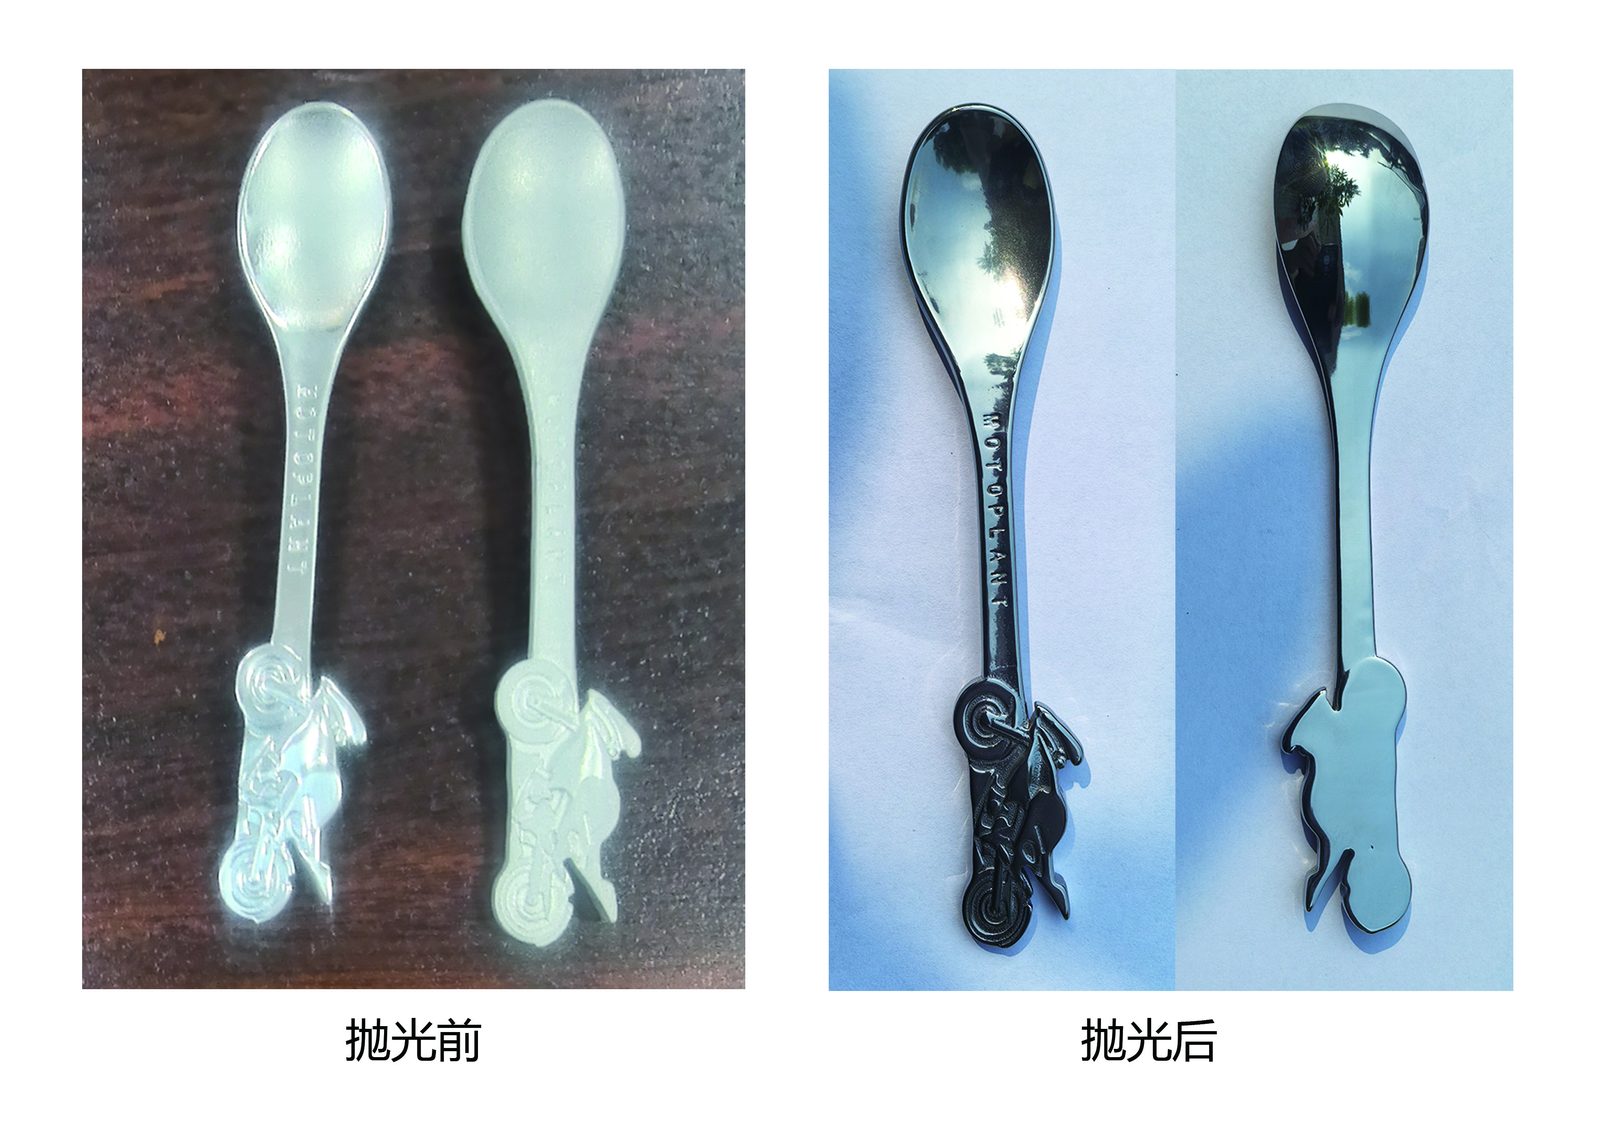
Confronto affiancato di un cucchiaio inox e di una cerniera meccanica che mostra lo stadio pre-lucidatura opaco rispetto al risultato brillante brunito a finitura di massa
Uniformità non direzionale vs striature direzionali della ruota
Una ruota in panno rotante trascina il composto in una sola direzione, creando striature a specchio brillanti sulle superfici piane aperte ma lasciando linee di grana visibili e angoli irregolari. La finitura di massa fa ruotare i pezzi in media sciolti o in spilli magnetici, producendo una finitura uniforme e non direzionale su contorni complessi. Quando un disegno specifica una satinatura uniforme o una brillantezza di lotto su pezzi a più facce, una ruota non può eguagliare una lucidatrice a camera.
Evitare l'ossidazione termica sull'acciaio inossidabile a bassa conduttività
L'acciaio inossidabile conduce il calore male rispetto al rame o all'alluminio. Premere con forza contro una ruota lucidante a secco intrappola il calore di attrito nel punto di contatto, facendo diventare l'acciaio giallo o blu per ossidazione termica. La lucidatura vibratoria a umido, centrifuga e magnetica lavora a freddo in composto a base acquosa, eliminando completamente l'ossidazione termica.
Perché la preparazione determina la brillantezza finale
Che si utilizzi una finitrice a trascinamento o una ruota in panno, i composti brillanti lucidano solo la superficie microscopica che toccano—non cancellano mai i segni profondi degli utensili CNC o i graffi pesanti della nastro abrasivo. Ogni flusso di lavoro come lucidare l'inox deve livellare la rugosità in ingresso in una fase di sgrossatura prima di passare ai media brillantanti. Consultate la nostra guida su segni di rettifica e levigatura per capire perché saltare le fasi di preparazione spreca tempo di brillantatura.
Limiti onesti della lucidatura a lotti dell'acciaio inossidabile
Non affermiamo che la finitura di massa sostituisca ogni ruota in panno esistente. Corrimano architettonici fuori misura, pannelli da cucina piani e larghi, e pezzi unici da esposizione che richiedono una riflessione a specchio senza distorsioni appartengono ancora alle lucidatrici a ruota dedicate. Non costruiamo ruote lucidanti in panno, lucidatrici manuali o barre di cera solida per ruote—costruiamo macchine automatiche a camera per una finitura di lotti ripetibile.
Verificare la qualità costruttiva della macchina prima di ordinare
Quando si confrontano preventivi per una lucidatrice inox, le schede tecniche raramente mostrano i punti di usura che determinano il tempo di attività della macchina nel terzo anno. Ispezionate questi quattro dettagli meccanici prima di impegnare capitali.
[DESIGN: Vista in sezione di una vasca vibratoria rivestita in poliuretano che evidenzia lo spessore della parete del rivestimento, le molle a spirale pesanti e la flangia di montaggio del motore]
Durabilità del rivestimento in poliuretano e geometria di drenaggio
L'impatto acciaio-su-ceramica consuma rapidamente i rivestimenti della camera sottili o mal incollati, esponendo l'involucro in acciaio alla ruggine e ammaccando i pezzi. Cercate rivestimenti spessi in poliuretano colato su vasche e tinozze vibratorie, abbinati a schermi di drenaggio puliti e privi di intasamenti che scaricano continuamente i trucioli di inox. Un drenaggio pulito impedisce alle particelle abrasive esaurite di ricircolare e graffiare i pezzi in inox finiti.
Stabilità della trasmissione, bilanciamento delle vibrazioni e tenuta dei cuscinetti
La lucidatura a umido dell'acciaio inossidabile funziona con spruzzi continui di acqua e composto chimico. Cuscinetti del motore non sigillati o supporti delle molle deboli si guastano prematuramente sotto carichi industriali a umido. Verificate alloggiamenti dei cuscinetti sigillati, supporti motore robusti e masse eccentriche bilanciate progettate per il servizio continuo a umido.
Opzioni integrate di separazione e scarico
Raccogliere manualmente centinaia di raccordi in acciaio inossidabile da una vasca di triangoli ceramici annulla ogni risparmio di manodopera promesso dalla macchina. I piani di separazione integrati e le saracinesche di scarico pneumatiche o manuali—di serie sui nostri modelli vibranti `ZL100C`, `ZL200C`, `ZL300C`, `ZL600C` e `ZL900C`—separano i pezzi dal materiale abrasivo in modo pulito a fine ciclo. Abbina la logica di apertura delle griglie alla dimensione del materiale usurato, non solo a quello nuovo.
Certificazioni di sicurezza e conformità elettrica
Prima di importare apparecchiature di finitura industriale in Europa o in stabilimenti regolamentati, verifica la documentazione attiva di sicurezza e qualità anziché PDF scaduti. Controlla la conformità macchine CE in vigore e i registri ISO di gestione qualità rispetto alla copertura esatta del modello. Non affidarti mai a dichiarazioni non verificate o numeri di certificato obsoleti su brochure commerciali generiche.
Errori comuni nell'acquisto di una lucidatrice industriale per acciaio inossidabile
Anche ingegneri di produzione esperti incontrano ritardi evitabili quando acquistano il loro primo lotto di lucidatrice per acciaio inossidabile. Attenzione a questi quattro errori di acquisto comuni.
[DESIGN: Matrice di risoluzione problemi che mostra quattro difetti di finitura dell'acciaio inossidabile: ammaccature pezzo-su-pezzo, materiale abrasivo incastrato in un foro di valvola, film opaco grigio di composto e finitura macchiata d'acqua]
Ordinare in base al volume della camera senza verificare le dimensioni dei pezzi
Un grande volume della vasca sulla carta non garantisce che la tua staffa si adatti correttamente tra la parete della vasca e la cupola centrale. I pezzi in acciaio inossidabile lunghi o larghi necessitano di una larghezza del canale sufficiente per ruotare liberamente nel flusso del materiale abrasivo senza incastrarsi. Verifica sempre la larghezza del canale della camera e le dimensioni della vasca rispetto al tuo pezzo singolo più grande.
Saltare la verifica del campione con foto di produzione reali
Ogni grado di lega—304, 316, 410 o inossidabile indurente per precipitazione—si taglia e si lucida a un ritmo diverso a seconda dello stampaggio o dei percorsi utensile CNC a monte. Non acquistare mai una linea di macchine basandoti unicamente su valutazioni generiche di catalogo senza confermare la geometria effettiva del tuo pezzo e le condizioni superficiali in ingresso.
[DESIGN: Scrivania di revisione ingegneristica che confronta le foto dei pezzi in acciaio inossidabile inviate dal cliente con le tabelle standard di selezione del materiale abrasivo e della macchina]
Ignorare il lavaggio, l'asciugatura e la manutenzione del materiale abrasivo a valle
Lasciare i pezzi in acciaio inossidabile finiti bagnati nell'acqua del composto opacizza la lucentezza e favorisce la ruggine superficiale sui gradi a basso contenuto di cromo o sulle attrezzature in acciaio dolce. Prevedi spazio a pavimento per una stazione di risciacquo pulito, un'asciugatrice centrifuga a cestello e la pulizia periodica del materiale abrasivo fin dal primo giorno. Materiale abrasivo pulito e asciugatura rapida proteggono la finitura che la tua lucidatrice per acciaio inossidabile ha appena creato.
Confondere l'esternalizzazione a conto terzi con le apparecchiature in-house
Alcuni acquirenti chiedono ai costruttori di macchine di eseguire lotti a contratto a pagamento o di fornire elaborazione campioni gratuita a vita. Mantenere la progettazione delle apparecchiature separata dalla finitura a conto terzi garantisce un dimensionamento imparziale delle macchine. Ricorda che non gestiamo un'officina conto terzi—produciamo le apparecchiature che le officine conto terzi e le fabbriche OEM utilizzano nei propri stabilimenti.
Cosa costruisce Xiamen Jin Tai Jin—e cosa non facciamo
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marchio: Jings Polish), le radici della nostra officina risalgono al 1992 e la nostra azienda è stata formalmente costituita nel 2002, fornendo oltre 200,000+ set di soluzioni di rettifica e lucidatura a clienti in tutto il mondo. Nel nostro catalogo, produciamo 21 piattaforme macchina supportate da 24 diritti di proprietà intellettuale cinesi concessi—inclusi 1 brevetto di invenzione, 17 brevetti di modello di utilità e 6 brevetti di design—sotto la certificazione ISO 9001 `00726Q01571R001` (valida dal 2026-06-03 al 2029-06-02) e le certificazioni CE `M.2023.206.C88121` (Verticale, modelli 8) e `M.2023.206.C88120` (Orizzontale, modelli 13), valide fino al 2028-07-24.

Reparto assemblaggio dello stabilimento di Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. con vasche vibranti, lucidatrici magnetiche e asciugatrici centrifughe completate pronte per l'ispezione
Apparecchiature e consumabili per finitura dell'acciaio inossidabile che produciamo
Costruiamo vasche e canali vibranti (serie `ZL` e `L`), barili rotativi, unità a disco e barile centrifughe (serie `LLF120`, `LX`), finitrici a trascinamento ad alta velocità, lucidatrici magnetiche di precisione (serie `OBD` e `HBPG`), asciugatrici centrifughe a calore (`35`, `35A`, `70`, `70A`) e pulitori per materiale abrasivo. Produciamo inoltre materiale abrasivo in ceramica, plastica, allumina alta, acciaio, guscio di noce e pannocchia di mais insieme ai nostri composti verificati `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` e `MC8`.
Processi e prodotti che esplicitamente non offriamo
In linea con la nostra lista di controllo scelta di un fornitore di finitura di massa, dichiariamo chiaramente ciò che esula dal nostro ambito. Non costruiamo smerigliatrici manuali, levigatrici a nastro, ruote lucidanti in tessuto o barre di cera solida per ruote; non forniamo apparecchiature per sabbiatura o pallinatura né abrasivi per sabbiatura; non offriamo elettrolucidatura, lucidatura chimica, placcatura, passivazione, rivestimento PVD o trattamento termico; e non gestiamo un servizio di lucidatura conto terzi.
Tempi di consegna per costruzioni standard e personalizzate
Le configurazioni standard di lucidatrice per acciaio inossidabile vengono spedite entro un tempo di produzione di 25 a 35 giorni. Canali personalizzati su progetto, piani di separazione specializzati e linee automatizzate multistadio comportano un tempo di costruzione di 45 a 60 giorni, confermato al momento della finalizzazione delle specifiche del tuo ordine.
Come richiedere una valutazione ingegneristica iniziale
Non promettiamo prove gratuite su campioni inviati per posta né garantiamo tempi di ciclo prima di ispezionare la geometria del tuo pezzo. Invia invece foto chiare dei tuoi pezzi in acciaio inossidabile, il grado del materiale, le condizioni di bava o segni di utensile in ingresso e la finitura target tramite la nostra pagina soluzione di lucidatura personalizzata—i nostri ingegneri possono fornire una valutazione iniziale del processo da foto e disegni, e consigliare anche flussi di lavoro multi-metallo insieme a finitura di leghe di rame o finitura conto terzi.
Domande frequenti
Qual è la migliore lucidatrice per acciaio inossidabile per piccoli lotti di acciaio inossidabile?
Per piccole staffe stampate, cerniere o elementi di fissaggio, una vasca vibrante con piano di separazione integrato o una macchina a disco centrifugo offre una finitura in lotti rapida e uniforme. Se i pezzi presentano fori ciechi stretti o filettature interne, una lucidatrice magnetica di precisione spinge spilli fini in acciaio inossidabile all'interno di cavità che il materiale abrasivo sciolto non riesce a raggiungere.
Come scelgo tra una vasca vibrante e un barile rotativo per l'acciaio inossidabile?
Scegli una vasca vibrante quando hai bisogno di tempi di ciclo più rapidi, ispezione visiva aperta durante il funzionamento e griglie di separazione integrate. Scegli un barile rotativo quando desideri un'azione a cascata silenziosa ad alta pressione per un arrotondamento delicato dei bordi o una burattatura organica a secco multistadio.
Perché i miei pezzi in acciaio inossidabile diventano opachi o macchiati dopo la burattatura?
L'opacità di solito deriva da composto esaurito, fini abrasivi ricircolati da scarichi ostruiti o dall'omissione dell'asciugatura a valle. Risciacqua i pezzi con acqua pulita immediatamente dopo lo scarico e asciugali rapidamente in un'asciugatrice centrifuga a calore per prevenire macchie di acqua minerale.
Servono composti diversi per il taglio grossolano e la lucidatura dell'acciaio inossidabile?
Sì. La sbavatura e il taglio grossolani richiedono composti da taglio dedicati come `LC10` o `JTJ20`, mentre la lucidatura finale utilizza `JTJ50` o `JTJ60` per lubrificare il letto di materiale abrasivo e aumentare la lucentezza superficiale. Utilizzare composto da lucidatura su bave grezze spreca prodotto chimico e rallenta la velocità di taglio.
 +86-592-2381506


 Rete IPv6 supportata
