


Tipi di bava: come sei condizioni iniziali del bordo decidono il percorso di sbavatura
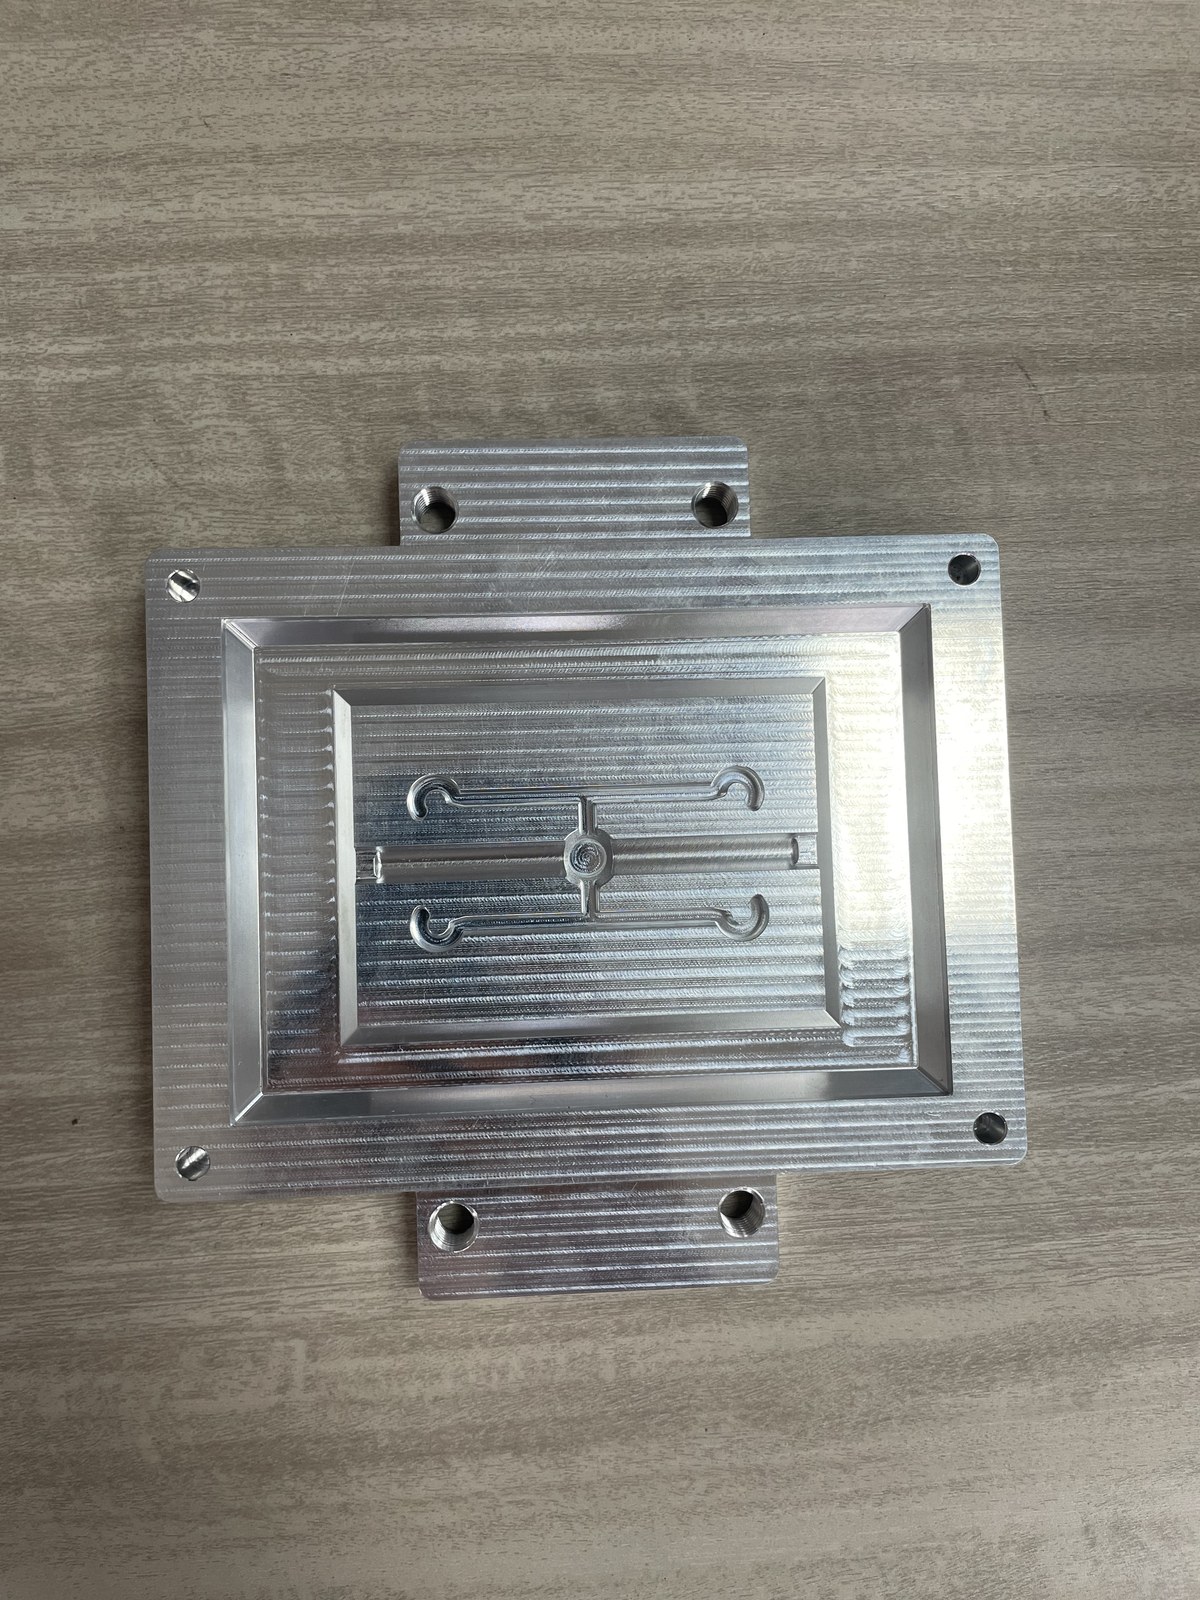
Ogni disegno che arriva al reparto finitura recita "rompere tutti gli spigoli vivi e rimuovere le bave", come se ogni rilievo indesiderato sul metallo fosse lo stesso oggetto fisico. In officina, una sottile pinna laterale accanto a una fresa, un labbro incernierato espulso da un foro, un bordo di fusione strappato e un cordone di scoria laser si comportano in modo completamente diverso dentro una vasca. Carica tutti e quattro in una ricetta e un pezzo esce pulito mentre un altro esce con bave ripiegate su un foro trasversale.
Diagnosticare il bordo in ingresso viene prima di scegliere vasca, pietra o timer. Dove la nostra guida alla rimozione di segni di rettifica e levigatura copre le tracce utensile su superfici piane, questa pagina classifica i difetti del bordo — i sei tipi di bava fisici e le condizioni di flash che arrivano al reparto finitura. Una volta saputo se la radice della bava è più sottile della parete adiacente, vedi selezione del percorso di sbavatura per abbinare la cinematica della macchina al tuo lotto.
Perché "Rimuovere le bave" non è un'istruzione ingegneristica
I disegni specificano regolarmente la pulizia dei bordi in un'unica nota senza indicare come l'utensile o lo stampo a monte abbia formato il rilievo. Questa omissione causa la maggior parte delle prove fallite, perché il media sciolto risponde allo spessore della radice, non alle note di disegno.

Perché la classificazione delle bave di lavorazione parte dalla radice, non dall'altezza
Gli operatori giudicano naturalmente una bava da quanto è alta o irregolare sotto la luce da banco. Piume alte e cartacee sembrano allarmanti in un cassone, ma il contatto abrasivo leggero le spezza rapidamente perché la loro base di attacco è stretta. Nella classificazione pratica delle bave di lavorazione, l'unica dimensione che governa lo sforzo di rimozione è lo spessore della radice dove la bava si unisce al bordo madre, mai l'altezza della bava. Un rilievo corto e tozzo con base larga resiste al media sciolto molto più a lungo di un nastro alto.
Il rapporto radice-parete: perché le pareti sottili cedono prima che le radici spesse si taglino
Il media abrasivo sciolto non mira strettamente alla bava; strofina ogni superficie e spigolo esposti contemporaneamente. Ogni volta che la radice di una bava è quasi spessa quanto la parete adiacente del pezzo, il media sciolto arrotonda gli spigoli funzionali o piega la parete sottile prima di tagliare attraverso la base. Confrontare lo spessore della radice con la flangia, linguetta o cresta di filettatura più sottile vicina indica subito se la finitura a barile del lotto è sicura.
Taglio netto versus pallinatura e ripiegamento su un foro trasversale
Due azioni competono ogni volta che una pietra colpisce un labbro rilevato: la grana abrasiva asporta metallo, mentre il peso della pietra spinge il labbro lateralmente. Se l'impatto del media è troppo pesante per una radice duttile, le pietre ripiegano e incrudiscono la bava appiattendola su un foro o una faccia di tenuta adiacente invece di tagliarla. Una volta che un labbro incernierato è martellato in una controforatura o scanalatura, i calibri si bloccano e la raschiatura manuale rallenta la produzione.
Come la finitura di superfici di piccoli pezzi amplifica gli errori bordo-massa
Nella finitura di superfici di piccoli pezzi, il basso peso del pezzo cambia la meccanica di contatto dentro la vasca. Le fusioni pesanti premono saldamente contro il letto di media, mentre piccoli connettori, perni e staffe sottili galleggiano con la massa rotolante. Poiché i pezzi leggeri hanno inerzia minima contro le pietre in transito, un media troppo grossolano fa rimbalzare i piccoli pezzi o pallina i bordi delicati invece di tagliare nettamente le radici spesse.
Le tre bave di lavorazione: rullatura, Poisson e rottura
Gli utensili che asportano trucioli su torni, frese e trapani lasciano tre distinte firme del bordo a seconda che l'utensile entri, strisci lungo o esca dal taglio. Separare questi meccanismi spiega perché lotti identici di lega si sbavano in modo non uniforme.

Bava di rullatura: il labbro di uscita ripiegato spinto davanti all'utensile
Una bava di rullatura si forma quando la punta del trapano o la scanalatura della fresa esce da una parete e la rete metallica rimanente diventa più sottile del carico di truciolo. Invece di tagliarsi in un truciolo, quella rete si piega in avanti su una cerniera lungo il bordo di uscita. Poiché una bava di rullatura ha una cerniera spessa e incrudita alla base, il media sciolto deve abrasivare attraverso quella cerniera costantemente senza martellare il lembo nel foro.
Bava di estrusione laterale di Poisson: la sottile pinna laterale spremuta sotto pressione di taglio
Mentre un utensile comprime il metallo in avanti, la pressione di contatto spreme un nastro sottile di metallo duttile lateralmente verso il bordo libero, proprio come premere argilla spinge su creste laterali. Queste bave di Poisson corrono lungo spalle fresate, scanalature tornite e pareti di chiavette. Le bave di Poisson hanno di solito una radice sottile rispetto alla parete del pezzo, rendendole le bave di lavorazione più prevedibili da tagliare nettamente nella finitura vibratoria.
Bava di rullatura vs bava di rottura: riccio duttile incernierato versus bordo di uscita fratturato
Confrontare la formazione di bava di rullatura vs bava di rottura si riduce alla duttilità della lega mentre l'utensile esce. L'acciaio inox duttile, l'acciaio a basso carbonio e l'alluminio lavorato si piegano verso l'esterno in un riccio di rullatura, mentre la ghisa fragile, lo zinco pressofuso o l'ottone duro si incrinano davanti al naso dell'utensile. Invece di lasciare un riccio rilevato, una bava di rottura o strappo lascia uno smusso negativo irregolare che richiede raccordatura del bordo anziché taglio della radice.
Perché tutti e tre i tipi di bava spesso coesistono su una singola tasca fresata
Un singolo collettore lavorato raramente porta un solo difetto del bordo. Dove una fresa entra in una cava spreme una fine pinna di Poisson; lungo l'uscita di un boss di fusione strappa un bordo di rottura; e dove un trapano trasversale irrompe in un foro principale spinge fuori un grosso cappuccio di rullatura. Imposta sempre il percorso di sbavatura sulla bava più spessa e difficile da raggiungere del pezzo, non sulle piume esterne facili.
| Condizione del bordo | Geometria della radice | Fonte a monte | Comportamento con media sciolto | Pre-trim prima? |
|---|---|---|---|---|
| Bava di rullatura | Riccio spesso incernierato | Uscita trapano o fresa | Si ripiega se l'impatto batte il taglio | Spesso, su uscite spesse |
| Pinna di Poisson | Nastro laterale sottile | Pressione laterale della fresa | Taglia in modo netto e veloce | No — burattatura diretta |
| Bava da tranciatura | Bordo negativo strappato | Frattura fragile in uscita | Rifinisce bene i gradini irregolari | No — finitura diretta |
| Bava da stampaggio | Cresta tesa affilata | Taglio da gioco stampo | Taglia veloce finché lo stampo si usura | Solo su flash da stampo usurato |
| Pip di troncatura / Flash | Moncone solido o saldatura | Troncatura al tornio; stampo | Arrotonda gli spigoli prima del moncone | Sì — rifilare prima il moncone |
| Scoria termica | Perline di ossido duro | Taglio laser o plasma | Resiste ai media plastici morbidi | Sì su scoria pesante |
Bave da stampaggio, pip di troncatura e scoria termica
Presse per lamiera, torni automatici a barra, celle di pressofusione e tavoli laser creano tre ulteriori condizioni di bordo con metallurgia e spessore di radice molto diversi.

Bava di entrata e uscita dello stampo: perché l'usura del gioco trasforma una piuma in una cresta spessa
Ogni pezzo grezzo punzonato presenta un lato d'ingresso arrotondato e levigato e un lato d'uscita opposto con una bava di strappo. Con punzoni e matrici affilati e gioco ridotto, quella cresta d'uscita è una sottile piuma che si stacca rapidamente. Con l'usura degli stampi nelle serie di pressatura, il gioco ampliato allunga il metallo prima della lacerazione, trasformando una piuma leggera in una cresta spessa e incrudita.
Perché la rimozione delle bave da stampaggio fallisce quando i pezzi piatti si annidano o le linguette sottili si piegano
Nella rimozione delle bave da stampaggio, la geometria piatta causa problemi tanto quanto lo spessore della bava. Rondelle sottili, spessori e lame di contatto si attaccano tra loro per tensione superficiale come carte da gioco bagnate, proteggendo i bordi intrappolati dalle pietre per tutto il ciclo. Una deburatura affidabile da stampaggio abbina media angolari anti-annidamento a composti per lamiera sottile come JTS5 così le facce piatte si separano senza piegare le linguette delicate.
Pip di troncatura e flash di fusione: monconi localizzati che durano più delle facce piatte
I torni a barra spesso staccano i pezzi prima che l'inserto di troncatura raggiunga il centro, lasciando un pip cilindrico solido su una faccia, mentre stampi di fusione usurati lasciano flash spesso sulla linea di divisione. Un pip solido di troncatura o un moncone pesante di colata è metallo base massiccio, non una bava sottile, quindi burattare abbastanza a lungo da appiattirlo arrotonda eccessivamente ogni altro spigolo.
Scoria termica e laser: perline di ossido risolidificato versus vero metallo tagliato
Il taglio laser e plasma fonde il metallo del taglio e lo soffia verso il basso con gas; quando velocità o pressione del gas variano, le goccioline solidificano lungo il bordo inferiore come scoria. A differenza di una bava lavorata di lega base, la scoria termica mescola metallo risolidificato con ossidi duri. Poiché la scoria termica fusa è spesso più dura della lamiera base, i coni plastici morbidi scivolano sopra, richiedendo media ceramici a taglio rapido o molatura a monte della scoria.
Leggere la radice prima di scegliere una ricetta di burattatura
Prima di caricare un lotto sconosciuto in qualsiasi vasca, eseguire quattro rapidi controlli al banco in accettazione. Cinque minuti con lente e punteruolo in ottone evitano lotti rovinati e setacci intasati.
Test di piega con unghia, lente e punteruolo in ottone all'ispezione in accettazione
Passa leggermente un bastoncino di legno o una punta di ottone morbido sul bordo sotto ingrandimento. Se la cresta si sfalda o si piega facilmente alla base sottile, è una pinna di Poisson o una bava sottile da stampo pronta per la finitura diretta in batch. Se la cresta appare rigida come una nervatura di fusione e mostra un ampio raccordo alla base, trattala come una radice pesante che richiede una revisione a monte dell'utensile.
Individuare le bave di rollover incernierate nascoste in fori e filettature intersecanti
Gli spigoli esterni sono facili da ispezionare, mentre le intersezioni interne di fori trasversali nascondono i difetti più costosi in corpi valvola e collettori. Illumina il condotto con una luce per fori per verificare se la punta trasversale ha spinto verso l'interno una calotta a mezzaluna. Le pietre sciolte non possono fluire con forza attorno agli spigoli interni ciechi, quindi una spessa bava interna da foro trasversale resta intatta o si ripiega verso l'interno a meno che non venga pre-rimossa con una spazzola o una fresa.
Verificare il gioco di un terzo della feature prima che il media sciolto tocchi una cava
Ogni volta che le bave si trovano in una cava aperta, una sede di chiavetta o una tasca, verificare prima le dimensioni delle pietre rispetto alla larghezza della feature. Per circolare liberamente e tagliare i bordi della cava senza incastrarsi o creare ponti, la dimensione minima del media deve restare strettamente inferiore a un terzo della larghezza della cava — mai semplicemente inferiore alla cava stessa. Pietre dimensionate appena sotto la larghezza della cava si bloccano fianco a fianco e richiedono la rimozione manuale.
Riconoscere precocemente le radici di bava su acciaio inox incrudito o alluminio gommoso
Il comportamento della lega di base cambia il modo in cui la radice della bava risponde all'avvio della burattatura. Gli acciai inossidabili austenitici si incrudiscono rapidamente se strofinati delicatamente da media lucidati, trasformando un labbro di uscita in un bordo filiforme tenace, mentre l'alluminio tenero si spalma senza un flusso vivace di acqua e sapone. Adattare il morso abrasivo alla lega taglia le bave di inox prima dell'incrudimento e cesoia le pinne tenere dei non ferrosi senza spalmarle.
Mappare le sei condizioni del bordo sulle attrezzature a media sciolto
Una volta che l'ispezione al banco conferma che la radice della bava è sufficientemente sottile per il taglio a media sciolto, la cinematica della macchina e il corpo del media determinano la velocità del ciclo, l'uniformità del raggio del bordo e la protezione superficiale.
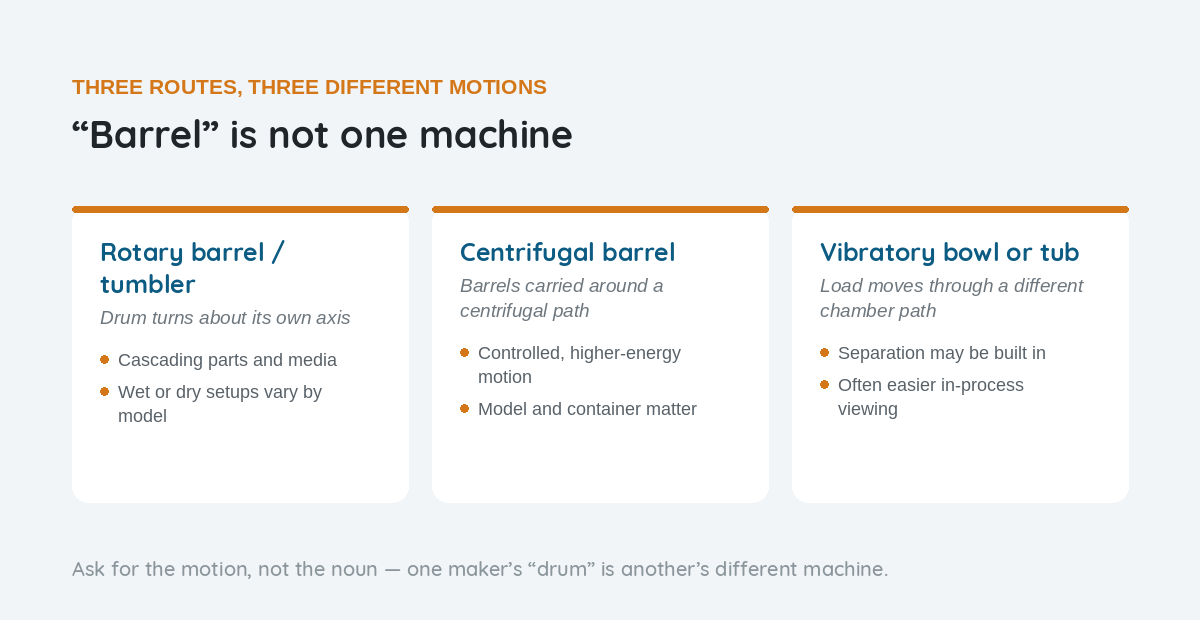
Vasche e tinozze vibranti per pinne di Poisson e bordi di rottura moderati
Per pezzi CNC, staffe e fusioni con pinne di Poisson, labbri di rollover leggeri o gradini di rottura, una macchina di finitura vibrante garantisce una pulizia costante sull'intero batch. Il rotolamento a spirale aperta consente agli operatori di ispezionare i bordi durante il ciclo senza fermare l'azionamento. Abbinata a media ceramici da sboavatura a taglio rapido su acciaio, l'azione vibrante cesoia le creste affilate e uniforma i raggi.
Energia del disco centrifugo per bave di stampaggio ostinate su piccoli pezzi rigidi
Piccoli stampati inox rigidi, ingranaggi e collari spesso presentano bave di uscita tenaci che si eliminano lentamente in una vasca standard. Le macchine di finitura a disco ad alta energia azionano il letto toroidale a pressione di contatto molto più elevata, moltiplicando la velocità di taglio abrasivo senza forte impatto di caduta. La finitura a disco centrifugo eccelle su pezzi compatti e robusti dove le bave di stampaggio resistono all'energia della vasca, purché i pezzi siano abbastanza rigidi da non deformarsi.
Finitura a spilli magnetici per pinne fini accessibili in piccoli fori trasversali
Piccoli raccordi di precisione e connettori presentano spesso pinne fini di foratura in cave e filettature strette dove le pietre ceramiche o plastiche non entrano. Le macchine di finitura magnetica azionano spilli inox fini attraverso passaggi incassati rapidamente. Mantieni la fisica chiara: gli spilli d'acciaio non contengono graniglia abrasiva, quindi la finitura magnetica elimina micro-pinne fragili e lucida gli incavi, ma ripiega le spesse bave di rollover.
Media ceramici versus plastici a legante resinoso quando il taglio del bordo incontra facce tenere
La sbavatura tocca sempre le superfici adiacenti. Gli stampaggi in acciaio duro e le staffe laser tollerano triangoli ceramici densi che intaccano rapidamente le radici ossidate. Le scatole in alluminio tenero, le valvole in ottone e le pressofusioni in zinco si ammaccano sotto le pietre pesanti in porcellana, quindi le officine usano media in plastica ammortizzati con composti di finitura abbinati per asportare le alette di Poisson senza craterizzare i piani di tenuta lavorati.
| Scenario bava e pezzo | Percorso macchina | Media e composto | Rischio principale o passaggio a monte |
|---|---|---|---|
| Pinna di Poisson su alluminio tenero | Vasca vibrante | Coni plastici + LC10 / JTJ60 | Pietre ceramiche che ammaccano le facce di tenuta |
| Rollover moderato su acciaio | Vasca vibrante | Ceramico a taglio rapido + LC10 / JTJ25 | Pietre sovradimensionate che ripiegano il labbro nei fori |
| Gradino di rottura su fusione | Tinozza vibrante | Triangoli ceramici + LC10 / MC8 | Pietre che si alloggiano nelle tasche anime |
| Bava di stampaggio su lamiera piana | Disco o vasca | Ceramico ad angolo piccolo + JTS5 | Spessori piani bagnati che si attaccano tra loro |
| Micro-bava su foro piccolo | Finitura magnetica | Spilli inox + JTJ50 / HM3 | Spilli per tagliare radici di rollover spesse |
| Leggera scoria laser su staffa | Vasca pesante | Ceramica densa + JTJ20 / MC8 | Plastica morbida che scivola su ossido duro |
| Pip spesso da taglio tornio | Rifilatura tornio + vasca | Prima spianare il moncone, poi miscela ceramica | Solo burattatura arrotonda troppo gli spigoli dell'albero |
| Tappo con foro trasversale interno | Spazzola/CNC + vasca | Prima smusso posteriore, poi miscela a lotti | Media sciolti che piegano cerniera nascosta in foro |
Limiti della sbavatura a finitura di massa: quando la pre-rifilatura viene prima
Una corretta ingegneria di processo rispetta i limiti della sbavatura a finitura di massa prima di ordinare le macchine. I media sciolti sono un equalizzatore isotropico a lotti, non un utensile direzionale capace di rimuovere selettivamente monconi di metallo in massa.

Perché i media sciolti agiscono isotropicamente su ogni spigolo esposto contemporaneamente
In una camera di burattatura, le pietre abrasive non distinguono un moncone di taglio indesiderato su un'estremità da uno spallamento vivo a tolleranza stretta sull'altra. Ogni spigolo esterno esposto perde materiale insieme, mentre le cavità interne vedono un flusso più delicato. Quando eliminare un singolo moncone locale richiede molta più asportazione di quanto possano perdere gli spigoli funzionali, la sola burattatura a lotti è il passo primario sbagliato.
Quando devono intervenire prima smusso CNC, sbavatura a spazzola o stampi di rifilatura
Pip spessi da tornio, materozze pesanti da pressofusione, tappi profondi di fori trasversali e scorie plasma spesse richiedono prima utensili diretti a monte. Smusso CNC in macchina, stampi di rifilatura fusione, spazzole planetarie su lamiera perforata o getti d'acqua ad alta pressione per collettori profondi eliminano selettivamente le radici localizzate. Vedi forme di attrezzature per sbavatura e il confine degli utensili per dove finiscono gli utensili diretti e iniziano i media sciolti.
La sequenza ibrida: rifilatura mirata con utensile seguita da miscelazione bordi a lotti
La necessità di pre-rifilatura a monte non esclude la finitura di massa — nella maggior parte delle celle produttive i due passi collaborano. Una fresa a smusso CNC, una pressa di rifilatura o una nastro abrasivo elimina rapidamente il moncone primario, ma lascia micro-bave secondarie e righe di ripresa attorno al taglio. Un breve passaggio vibrante dopo la pre-rifilatura mirata elimina le bave secondarie e uniforma ogni spigolo in un raggio costante su tutto il lotto.
Eseguire un test controllato su campione con pezzi di controllo non trattati prima dell'acquisto
Poiché le radici delle bave si ispessiscono con l'usura di inserti e stampi, le stime su carta non sostituiscono mai i test fisici su pezzi reali nel caso peggiore. Invia pezzi prelevati vicino alla fine della vita utensile anziché campioni intonsi di prima produzione, e conserva sul banco pezzi di controllo non trattati di quel lotto esatto. Usa la nostra checklist acquirente per preparare un test campione di finitura superficiale così che media, acqua e compound verificati si replichino in modo pulito.
Cosa produciamo e dove si colloca il nostro confine
Presso Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., fondata nel 1992 a Xiamen, ispezioniamo le radici delle bave in ingresso prima di consigliare qualsiasi cella. La nostra produzione copre 21 piattaforme macchina (8 modelli verticali con certificato di attestazione CE M.2023.206.C88121 e 13 modelli orizzontali sotto M.2023.206.C88120, validi 2023-07-25 a 2028-07-24), gestiti sotto certificato ISO 9001 00726Q01571R001 (valido 2026-06-03 a 2029-06-02) con 24 diritti IP cinesi concessi (1 brevetto d'invenzione, 17 modelli di utilità e 6 brevetti di design).
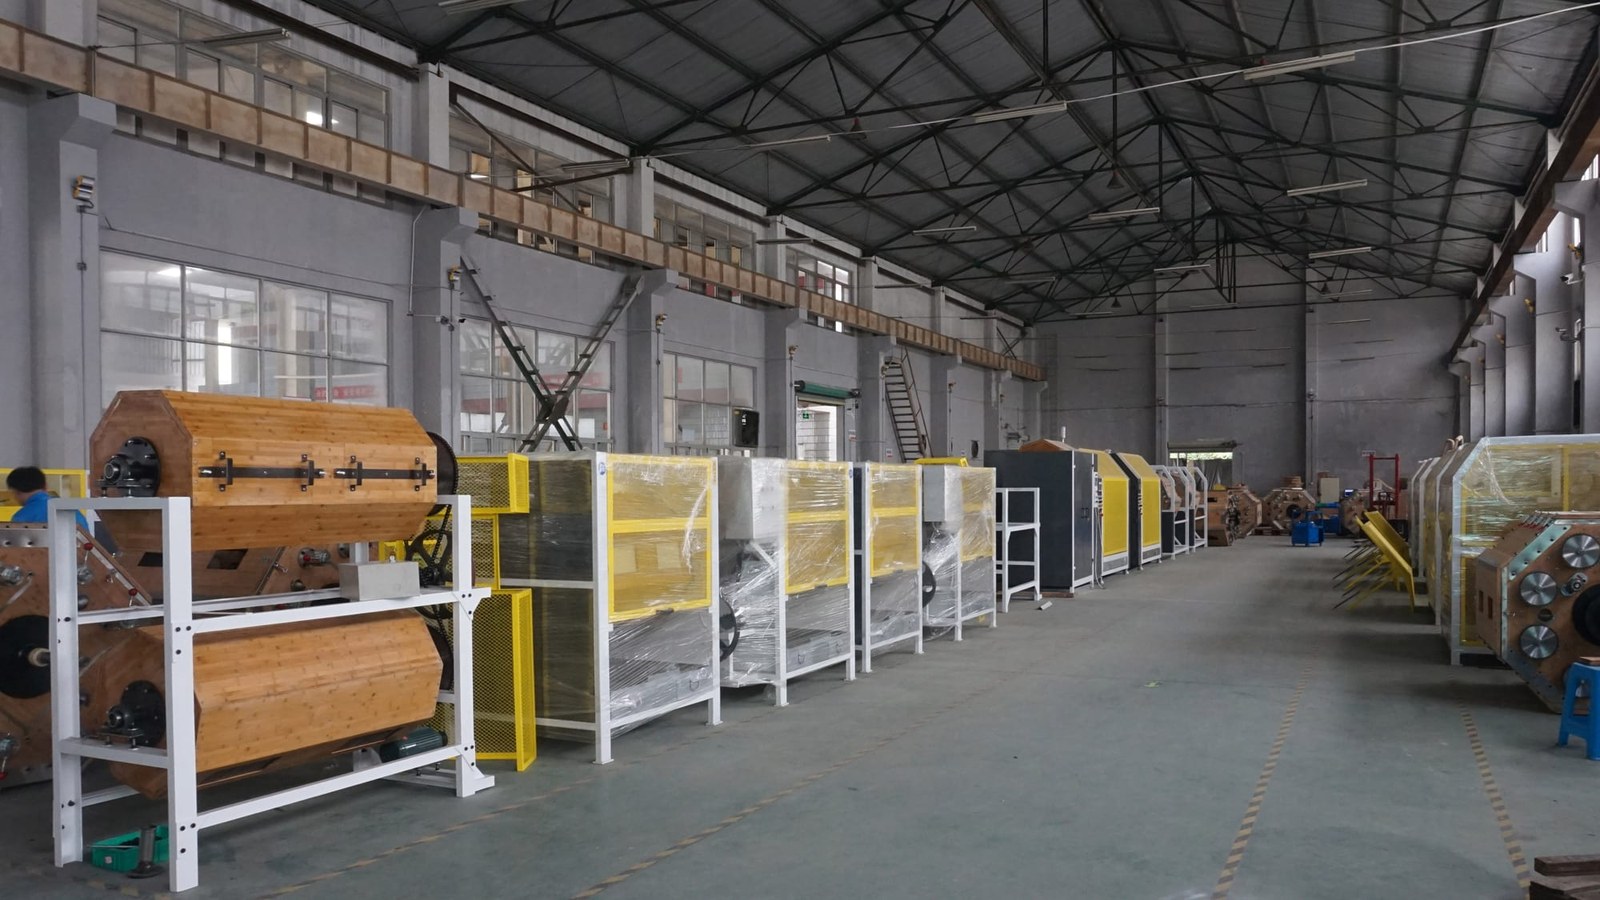
Piattaforme macchina e consumabili per burattatura che costruiamo a Xiamen
Produciamo attrezzature per finitura di massa e consumabili abbinati sotto lo stesso tetto a Xiamen. La nostra linea comprende barili rotativi, vasche e canalette vibranti, macchine a disco e barile centrifugo, finitrici magnetiche, separatori e asciugatori, con registri di sistema elencati in certificazioni. Oltre alle macchine produciamo media ceramici, plastici a legante resinoso, inox, sintetici e organici a secco, così energia macchina e taglio abrasivo si abbinano.
Tempi di consegna, ingegnerizzazione di celle personalizzate e formulazioni di compound umidi
Le macchine standard vengono spedite in venticinque-trentacinque giorni, mentre le costruzioni personalizzate con piani di separazione, carter o dosaggio su misura in quarantacinque-sessanta giorni. Per mantenere le pietre taglienti, evitare che gli stampati piatti si incastrino e prevenire la ruggine flash, formuliamo otto compound umidi: LC10, JTJ20, JTJ25, JTJ50, JTJ60, HM3, JTS5 e MC8. Abbinare la chimica del compound alla tua lega evita sbavature e rideposizione di trucioli.
Utensili di sbavatura a monte e processi termici che non produciamo
Dichiarare subito i confini tecnici risparmia settimane di prove inutili. Produciamo solo attrezzature e consumabili per finitura di massa a media sciolti — non costruiamo mandrini CNC per sbavatura, smerigliatrici a nastro per scorie, macchine a spazzola, stampi di rifilatura, camere di sbavatura termica, celle elettrochimiche o cabine di sabbiatura. Non forniamo nemmeno linee di placcatura, anodizzazione, passivazione o rivestimento; quando una radice richiede prima pre-rifilatura, lo diciamo durante la revisione della configurazione.
Perché non gestiamo un'officina conto terzi di sbavatura
Chi cerca finitura superficiale piccoli pezzi o rimozione bave stampaggio a volte vuole un'officina esterna che buratti lotti a pagamento. Non accettiamo lavori conto terzi di sbavatura, burattatura a pagamento o lavorazioni in subappalto — costruiamo le macchine, i media e i compound che fabbriche e officine conto terzi usano nei propri reparti. Per una valutazione ingegneristica e una proposta attrezzature, invia foto dei pezzi e obiettivi di spigolo tramite contattaci.
Domande frequenti
Quali sono i principali tipi di bave presenti sui pezzi lavorati alle macchine e stampati?
I difetti dei bordi in ingresso in officina si dividono in sei gruppi: bave di rullatura da lavorazione (spessi riccioli di uscita a cerniera), bave da estrusione laterale di Poisson (sottili alette laterali sollevate accanto all'utensile), bave da rottura (bordi negativi di uscita fratturati su metalli fragili), bave da stampaggio per rullatura della matrice e uscita a trazione, pipì di taglio al tornio o bave di fusione, e scorie termiche o laser dure risolidificate.
Qual è la differenza di comportamento tra bava di rullatura e bava di rottura durante la burattatura?
Una bava di rullatura si forma quando il metallo duttile si piega davanti all'utensile in uscita senza staccarsi, lasciando una spessa cerniera che le pietre pesanti possono piegare attraverso un foro se l'impatto supera il taglio abrasivo. Una bava di rottura si forma quando il metallo fragile si frattura davanti all'utensile, lasciando un bordo irregolare incassato che il media sciolto leviga senza rischio di piegatura.
Perché la burattatura vibratoria ha piegato la mia bava in un foro trasversale invece di rimuoverla?
La piegatura della bava avviene quando la forza d'impatto delle pietre supera la velocità di taglio abrasivo su un labbro duttile in uscita, o quando le pietre non raggiungono l'intersezione in modo pulito. Passare a una grana più affilata e a taglio rapido, ridurre l'impatto di caduta, dimensionare il media rigorosamente sotto un terzo della larghezza dell'apertura, o pre-pulire le uscite interne spesse di foratura con uno strumento a smusso posteriore previene fori martellati.
La finitura di massa può rimuovere scorie laser pesanti o pipì spessi di taglio al tornio?
La leggera sporcizia laser su staffe in acciaio rigido si elimina in media ceramico denso a taglio rapido dosato con JTJ20 o MC8, mentre le scorie fuse pesanti e i pipì solidi di taglio al tornio richiedono prima una pre-trimmatura a monte. Poiché il media sciolto abrasa ogni spigolo esposto allo stesso modo, funzionare abbastanza a lungo da consumare un moncone spesso arrotonderà eccessivamente gli spigoli funzionali altrove.
Come si impedisce ai pezzi stampati piatti di attaccarsi tra loro durante la rimozione delle bave di stampaggio?
Le lamiere piatte bagnate si attaccano tra loro per tensione superficiale del liquido, proteggendo le bave intrappolate dalle pietre. Fermare l'annidamento scegliendo forme di media angolari o scanalate invece di pietre a facce piatte, mantenendo un volume sufficiente di media rispetto ai pezzi, e dosando il nostro composto per lamiera sottile JTS5 per rompere l'adesione bagnata tra i grezzi piatti durante tutto il ciclo.
Offrite servizi di sbavatura conto terzi, o solo la produzione di macchine e media?
Produciamo esclusivamente macchine per finitura di massa, media per burattatura e composti liquidi; non gestiamo mai un'officina di sbavatura conto terzi o lavorazione per conto. Eseguiamo prove controllate su campioni per verificare le configurazioni delle macchine e le ricette dei consumabili per gli acquirenti che installano le attrezzature internamente, conservando pezzi di controllo non trattati dello stesso lotto per un'ispezione affiancata.
 +86-592-2381506


 Rete IPv6 supportata
